
Литьё под собственной торговой маркой: рамы роботов из ADC12
Повторный заказ на раму робота в программе литья под собственной торговой маркой — это не одна и та же отливка, повторённая дважды. Это те же шесть записей от партии к партии, и сверяют их с одним неизменным чертежом. Чертёж фиксирует стенку 1,5 мм из ADC12, раму 320 × 180 × 90 мм массой 1,2–1,8 кг, посадочные места ±0,02 мм, цель 400 МПа после T6 и MAO снаружи. Литьё алюминия под давлением один раз задаёт форму. Записи решают, совпадёт ли поздний заказ с первым.
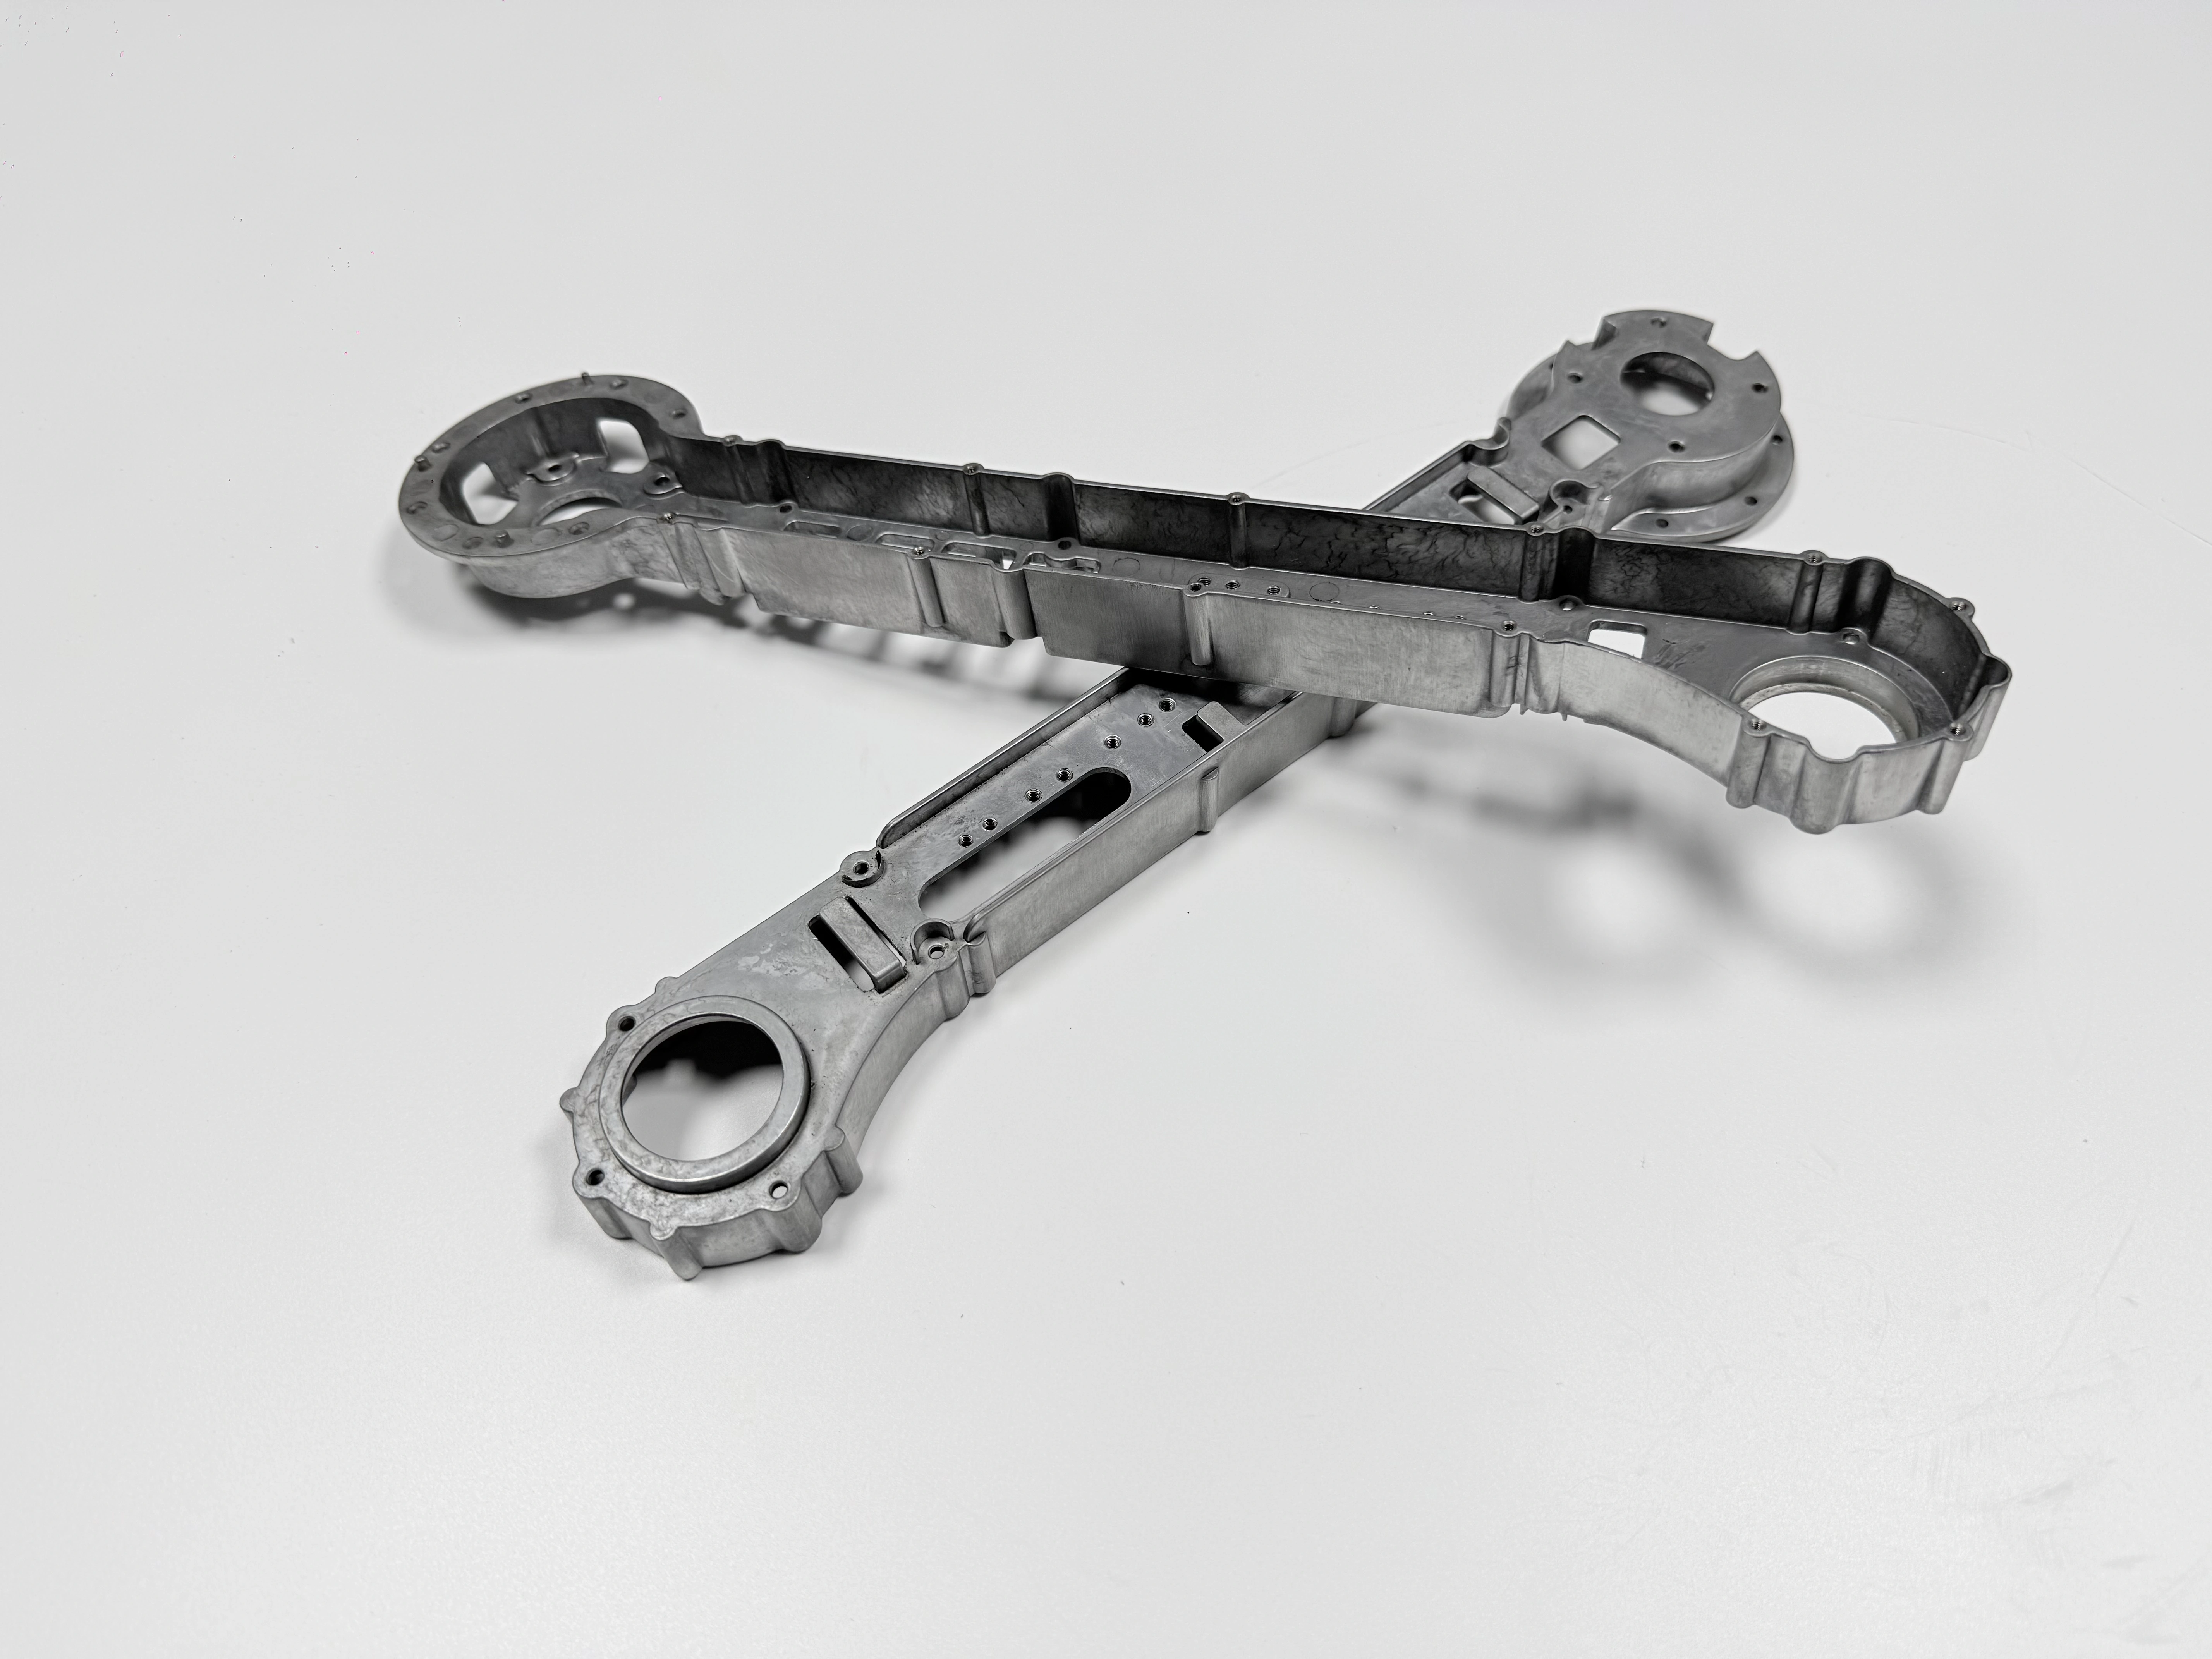
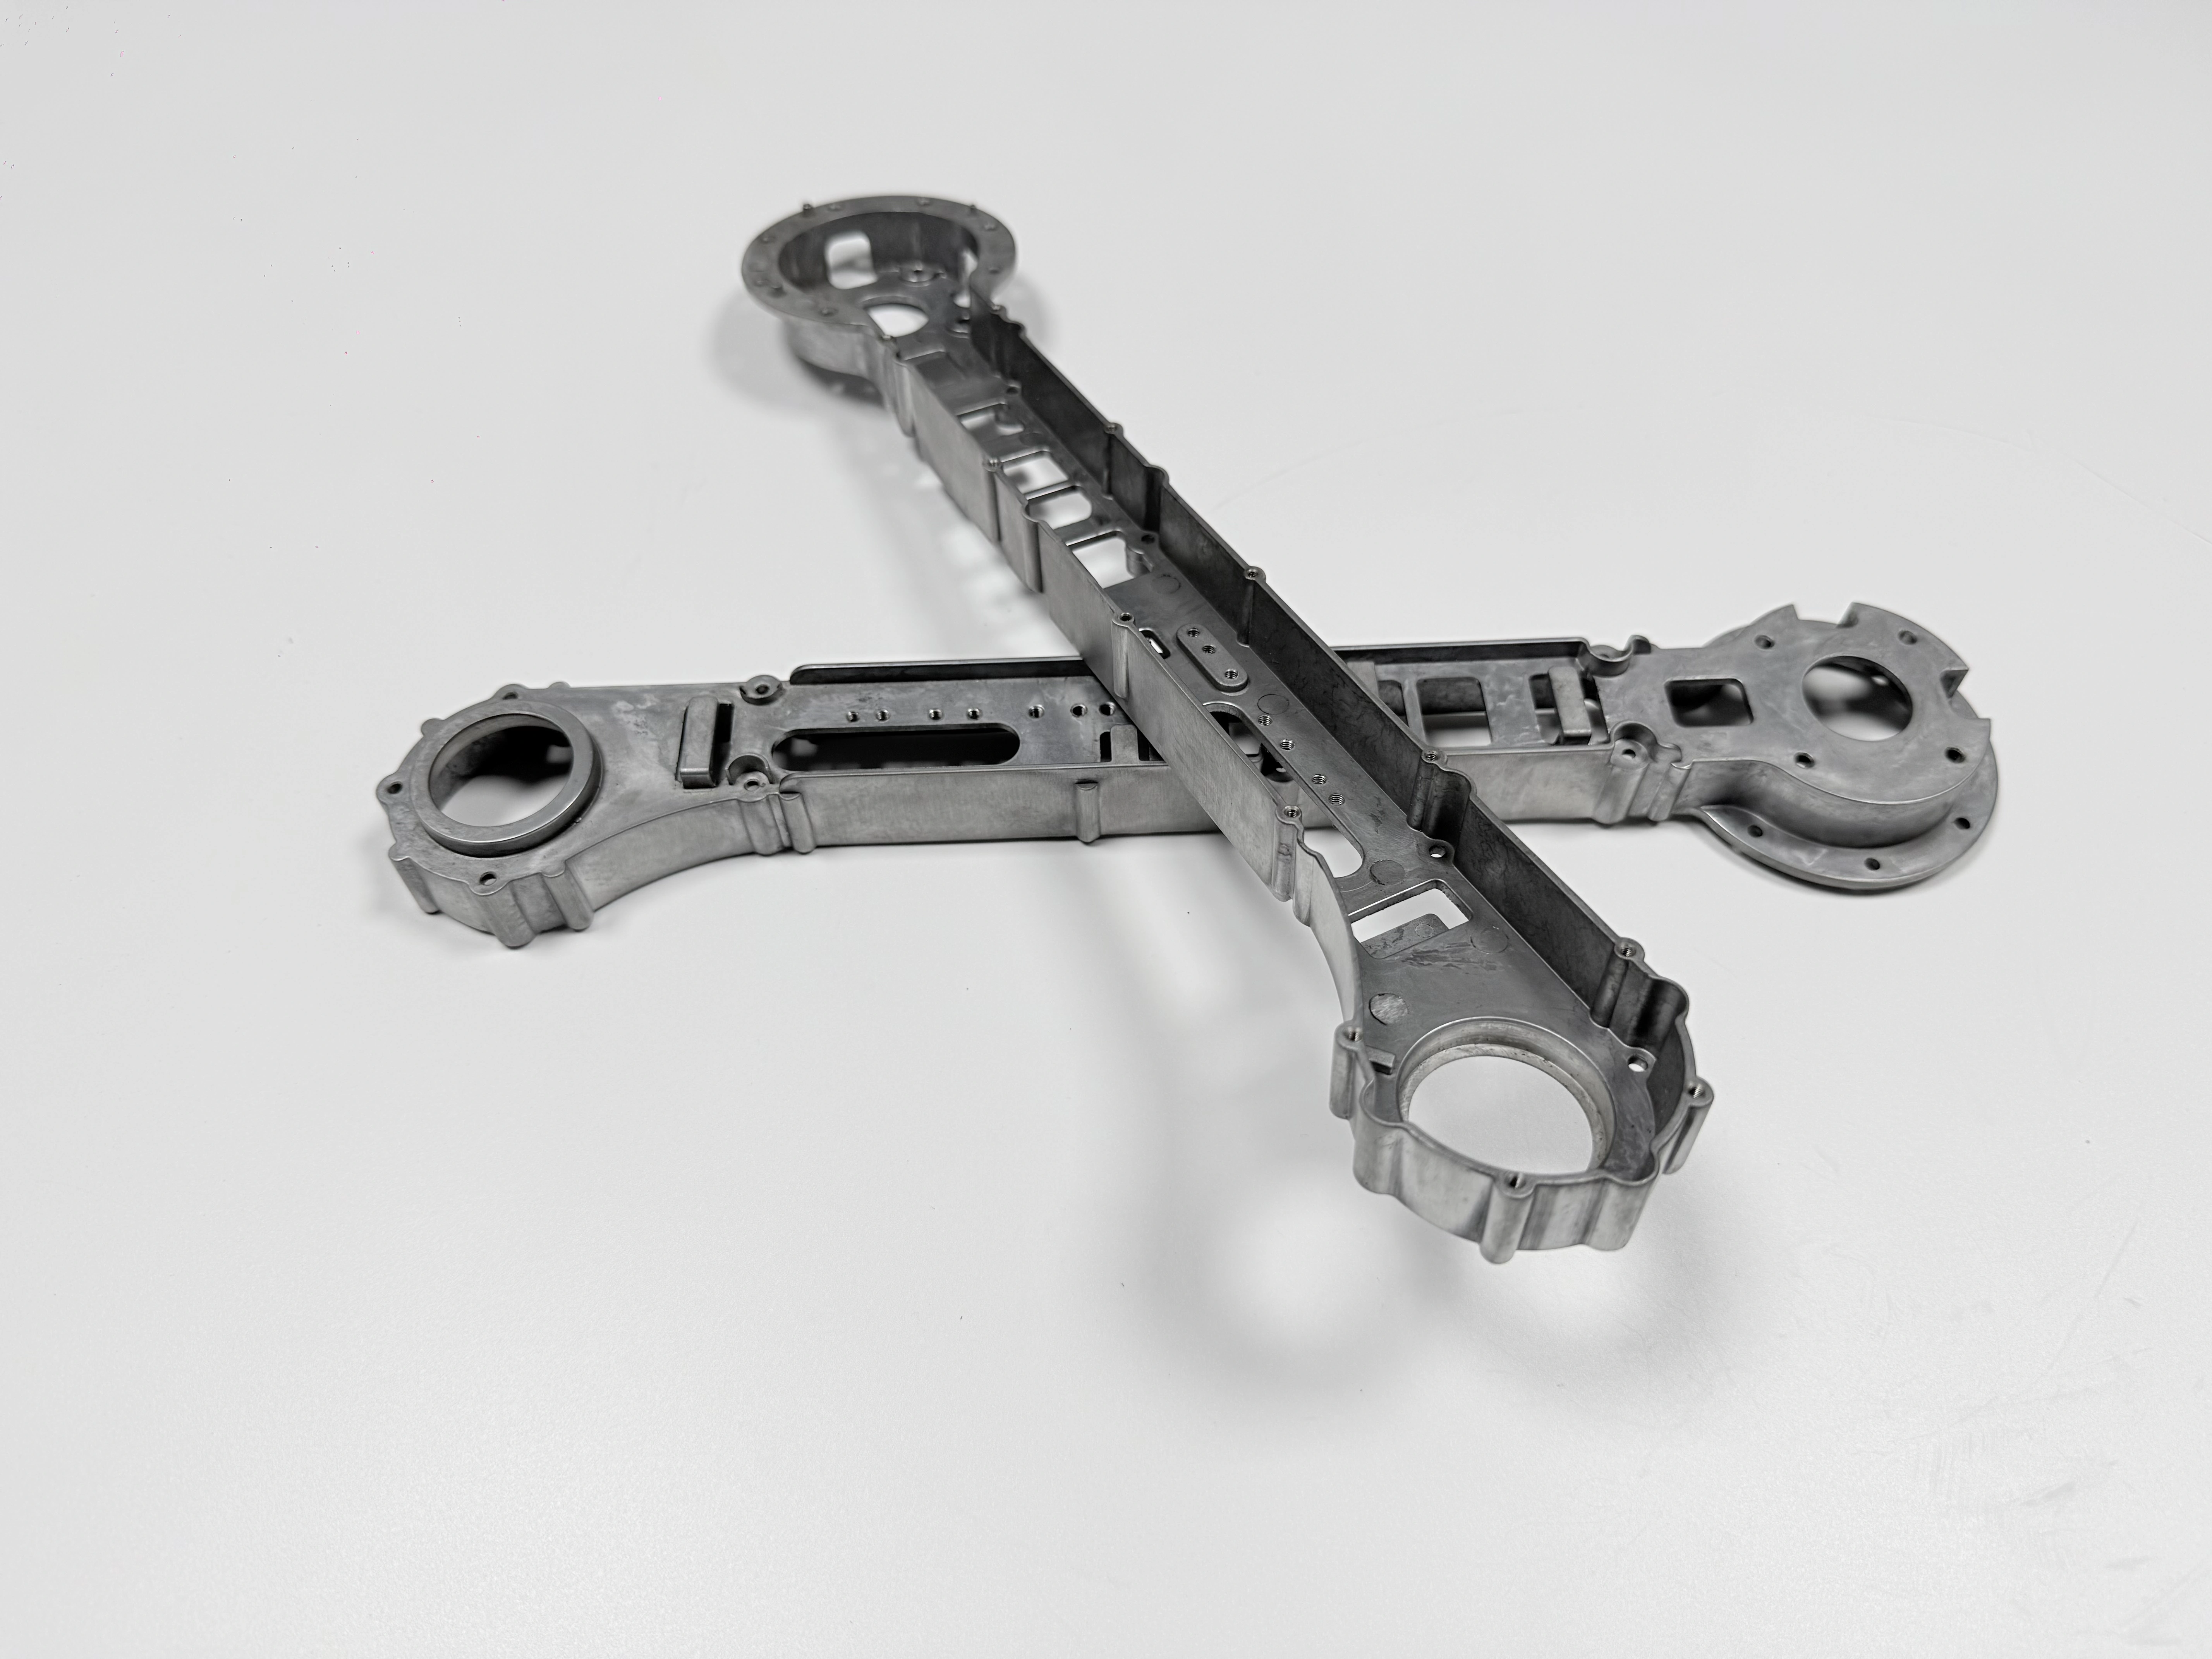
Что повторяется от партии к партии
С каждой отгрузкой уходят шесть записей. Брусок из той же плавки испытывают на растяжение по ASTM B557, а рентген или КТ читает дальний конец тонкой стенки. Карта точек КИМ идёт после механической обработки на ЧПУ, резьбу проверяют калибром «проход/непроход», а покрытие — толщиномером. Соляной туман идёт последним.
Между заказами форма стоит без работы, а плавка успевает смениться. Повторяется набор записей, а не номер детали. Партия, которая уходит без хотя бы одной записи, снова становится первой.
Первая деталь идёт до прогона, а не после него. Одну раму измеряют против подписанного образца, а показания по посадочным местам и резьбе записывают рядом с кодом образца. Только после этого партия стартует.
Что доказывает каждая из шести записей
Шесть записей не перекрывают друг друга. Брусок может пройти, пока стенка пузырится, а посадочное место может читаться в пределах ±0,02 мм и всё равно уйти после финального реза. Каждая запись отвечает на один вопрос, а таблица ставит рядом предел и шаг.
Запись | Вопрос | Предел и единица | После |
|---|---|---|---|
Брусок из той же плавки, ASTM B557 | Отклик на растяжение | 400 МПа, цель | T6 |
Рентген или КТ | Заполнение дальней стенки | нет холодного шва и недолива | Литьё |
Карта точек КИМ | Позиция и плоскостность посадочного места | ±0,02 мм, 0,03 мм | ЧПУ |
Калибр «проход/непроход» | Посадка резьбы после покрытия | проходит или задержано | MAO |
Толщиномер покрытия | Держится ли граница маски | по партии, предел не задан | MAO |
Соляной туман | Покрытие в эксплуатации | длительность по чертежу | MAO |
Входной контроль может открыть одну запись. Завод держит все шесть, потому что один проход ничего не говорит о следующем.
Вопрос по чертежу, который останавливает партию
С каждым запросом коммерческого предложения уходит один вопрос: зафиксированы ли T6 и список масок в чертеже до заказа? Чертёж, который требует 400 МПа как измеренное значение, останавливает программу. Эта цифра — цель после T6, а результат в выпуске превращает окно процесса в число, которое не выдержит ни одна партия.
T6 — это окно, а не одно число: выдержка на твёрдый раствор при 490–510 °C и старение при 150–170 °C, заданные циклом термической обработки и подтверждённые с литейным заводом до того, как режут форму. Требование плоскостности 0,03 мм равно одной пятидесятой стенки 1,5 мм, а посадочное место внутри этого поля держит ±0,02 мм.
Там, где стенку можно утолщить или снизить цель 400 МПа, T6 становится необязательным. Этот обмен фиксируют в чертеже, а не на совещании после первого прогона.
Список масок — в заказе, а не в переписке
Четыре поверхности остаются голыми: резьба, посадки, точки заземления и базы. Линия покрытия читает чертёж и заказ, а не цепочку писем. Поэтому список идёт в заказ построчно, и каждая строка называет элемент, границу маски и проверку после покрытия.
Промах виден на сборке: крепёж закусывает или посадочное место встаёт с зазором на толщину плёнки. К этому времени партия уже на линии. Эскалация — один шаг: найденный дефект держит партию, а руководитель участка покрытия MAO и контакт по программе решают, переделка это или развёртывание.
Маскирование стоит времени, поэтому список урезают в разговоре. Резьбу, которую после покрытия можно развернуть, оставляют голой. Резьбу с жёстким полем допуска — нет. Это решение записывают по каждому элементу, иначе его принимают заново на линии.
Чего эта программа не берёт
От четырёх заказов отказываются: 400 МПа, записанные как измеренный результат; покрытие, запущенное без списка масок; работа, которую сравнивают только по цене за штуку; деталь без чертежа. Каждый отказ защищает запись, которую можно проверить через год.
Самый дорогой отказ — по маске. Покрытие без списка проходит приёмку и отказывает на линии, а переделка ложится на партию, а не на заказ, где список пропустили.
Здесь нет имени заказчика, размера партии, цены, срока поставки и выхода годного. Они лежат в файле программы и передаются по соглашению.
Одна полость, 200 000 циклов и передача
Форма имеет одну полость в H13, литьё идёт под вакуумом, а 200 000 циклов заложены как проектная цель. Одна полость — цена стенки 1,5 мм: одна деталь за цикл, и второй полости нет, чтобы принять недолив.
Повторный заказ начинается с формы, а не с печи. Число полостей и циклы с последнего обслуживания проверяют до того, как назначают плавку. Записи изготовления пресс-форм и оснастки идут вместе с формой, а план заполнения разобран в статье литьё под давлением рам роботов.
Передача — четыре пункта: подписанный образец первой детали, шаблон записи, список масок и имя человека, который останавливает прогон. Одна ступень эскалации, без цепочки. Другая деталь из того же сплава разобрана в кейсе по литью ADC12 под давлением.
Частые вопросы
