
Корпус частной марки: литьё Zamak и покрытие
Корпус частной марки повторяется как набор документов: редакция чертежа, эталон, спецификация покрытия со списком испытаний и партия с владельцем формы. Корпус — 38,0 мм в квадрате, 9,5±0,1 мм высотой и 12±1 г из Zamak 5 по ASTM B86 AC41A, со стенками 0,9–1,2 мм и 18–27 мкм Cu/Ni/Cr. Литьё под давлением цинка задаёт форму один раз, документы приводят второй заказ к первому.
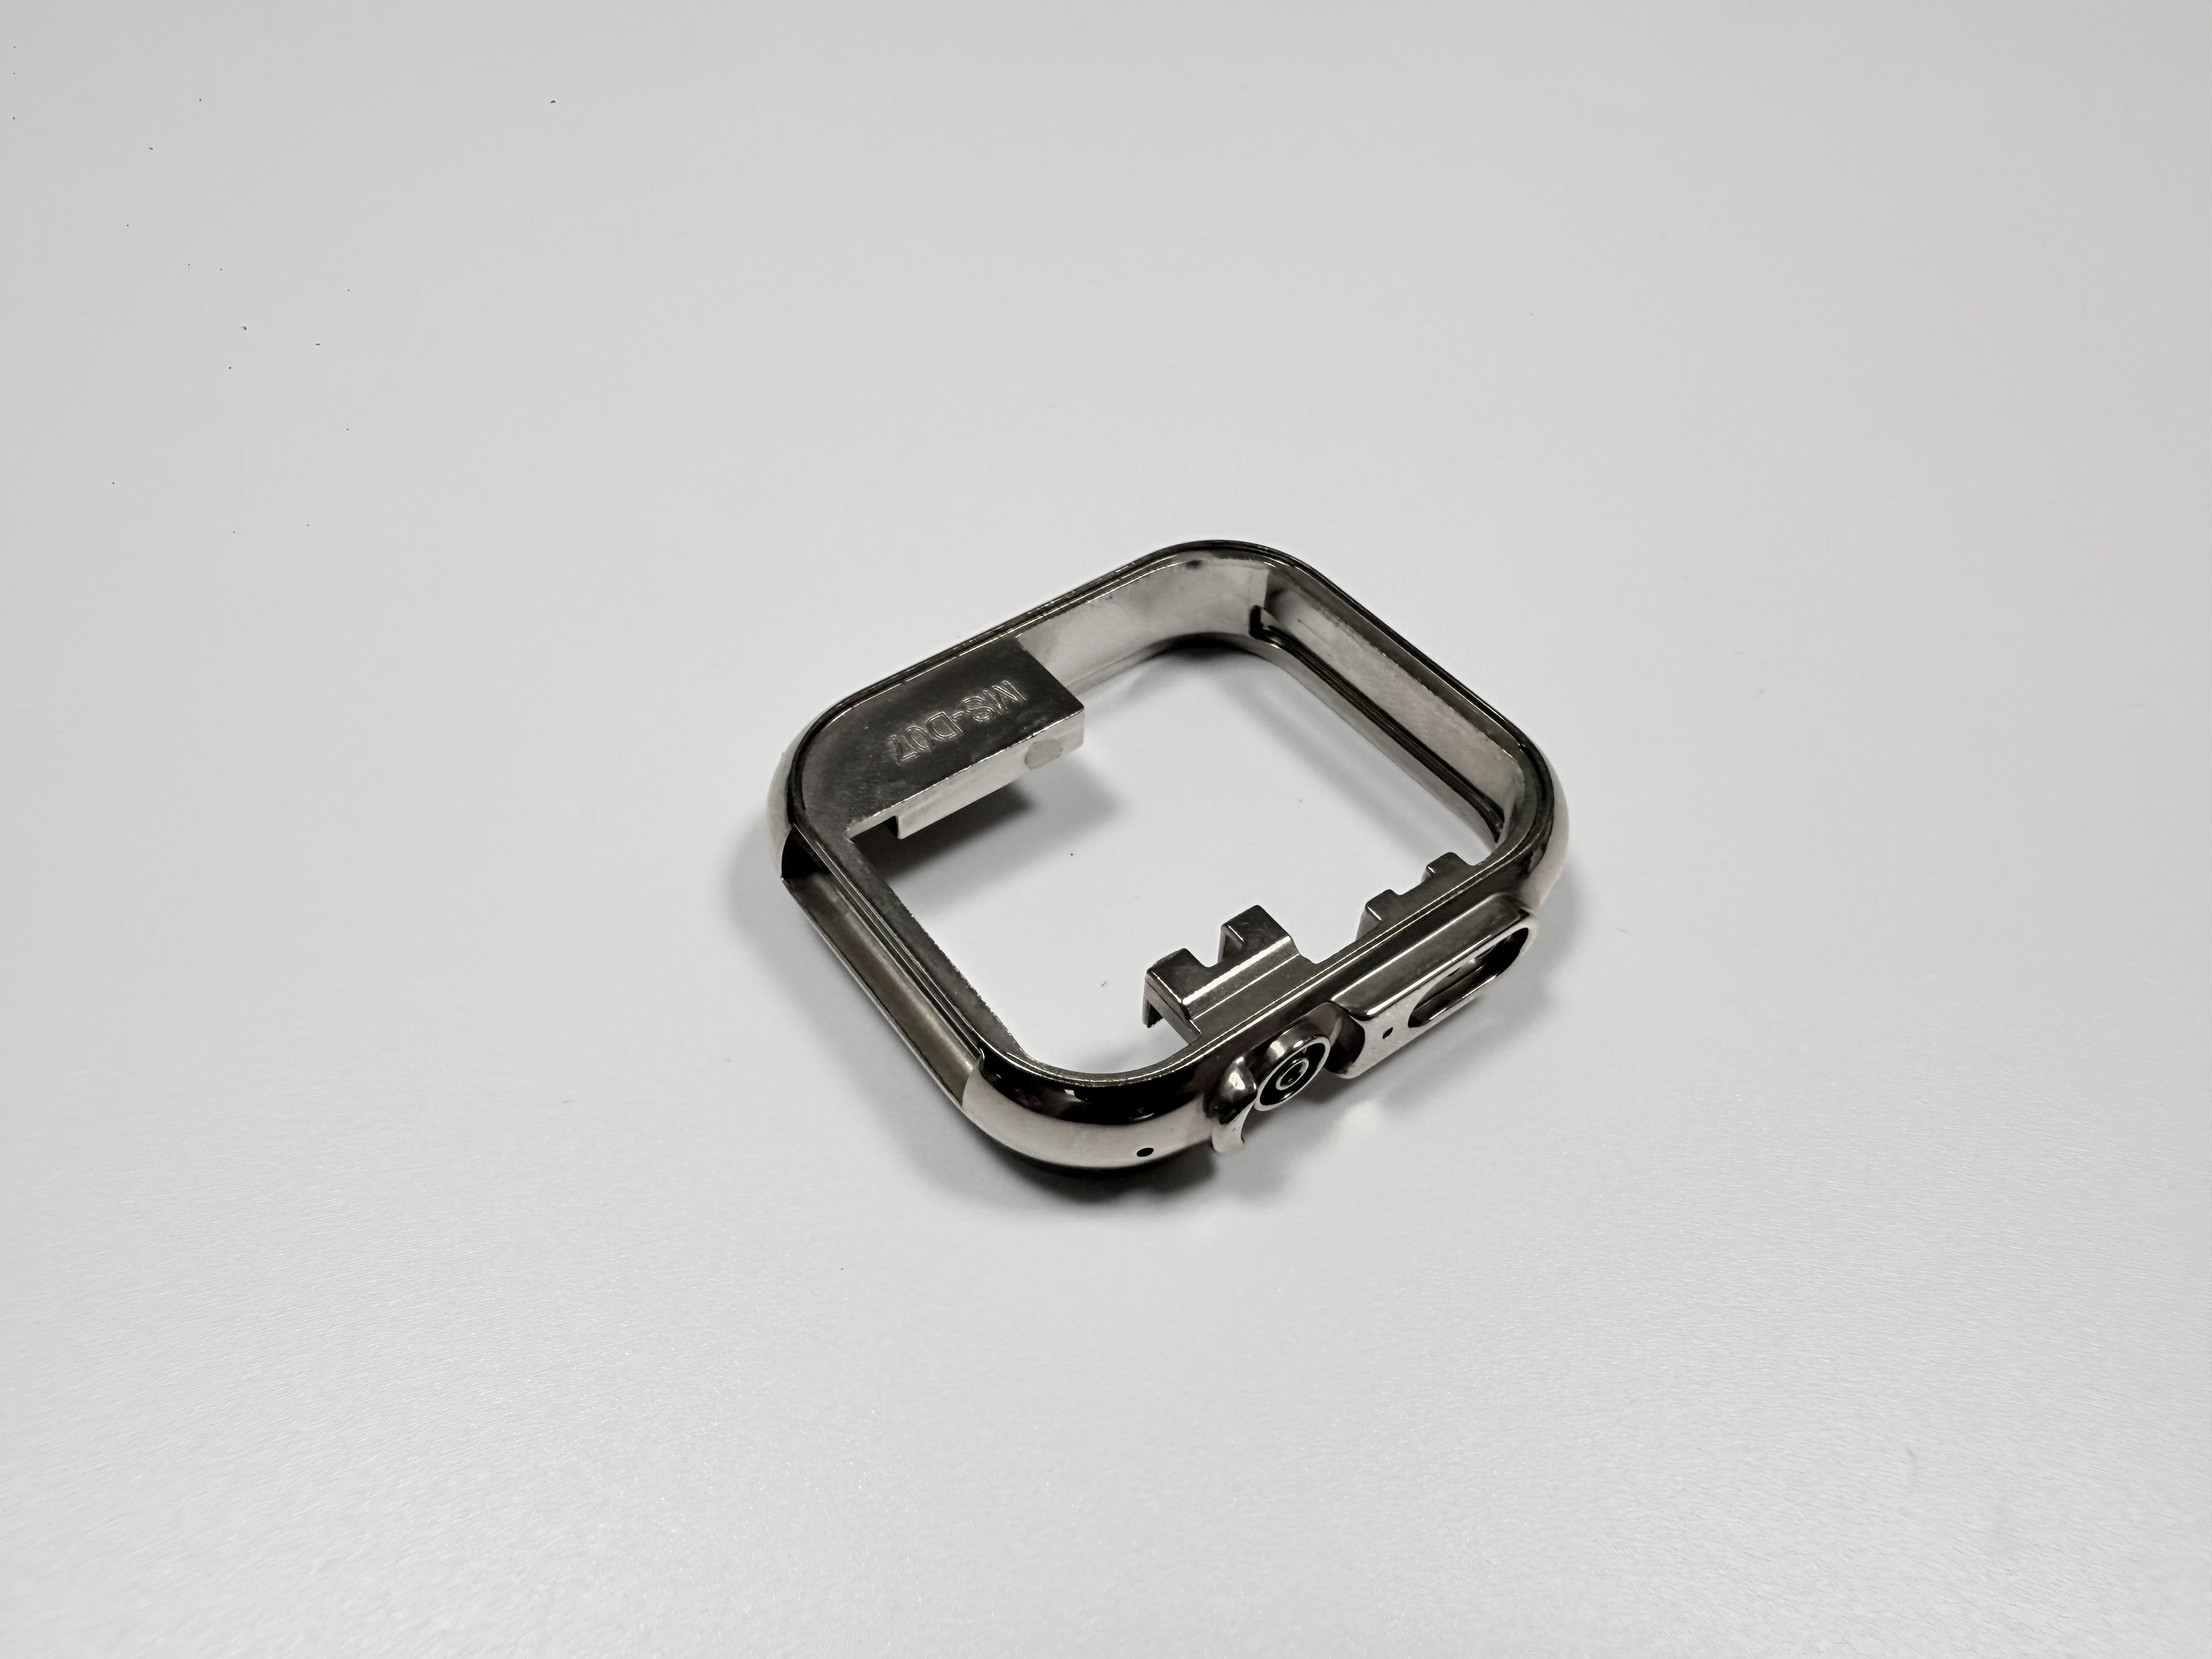
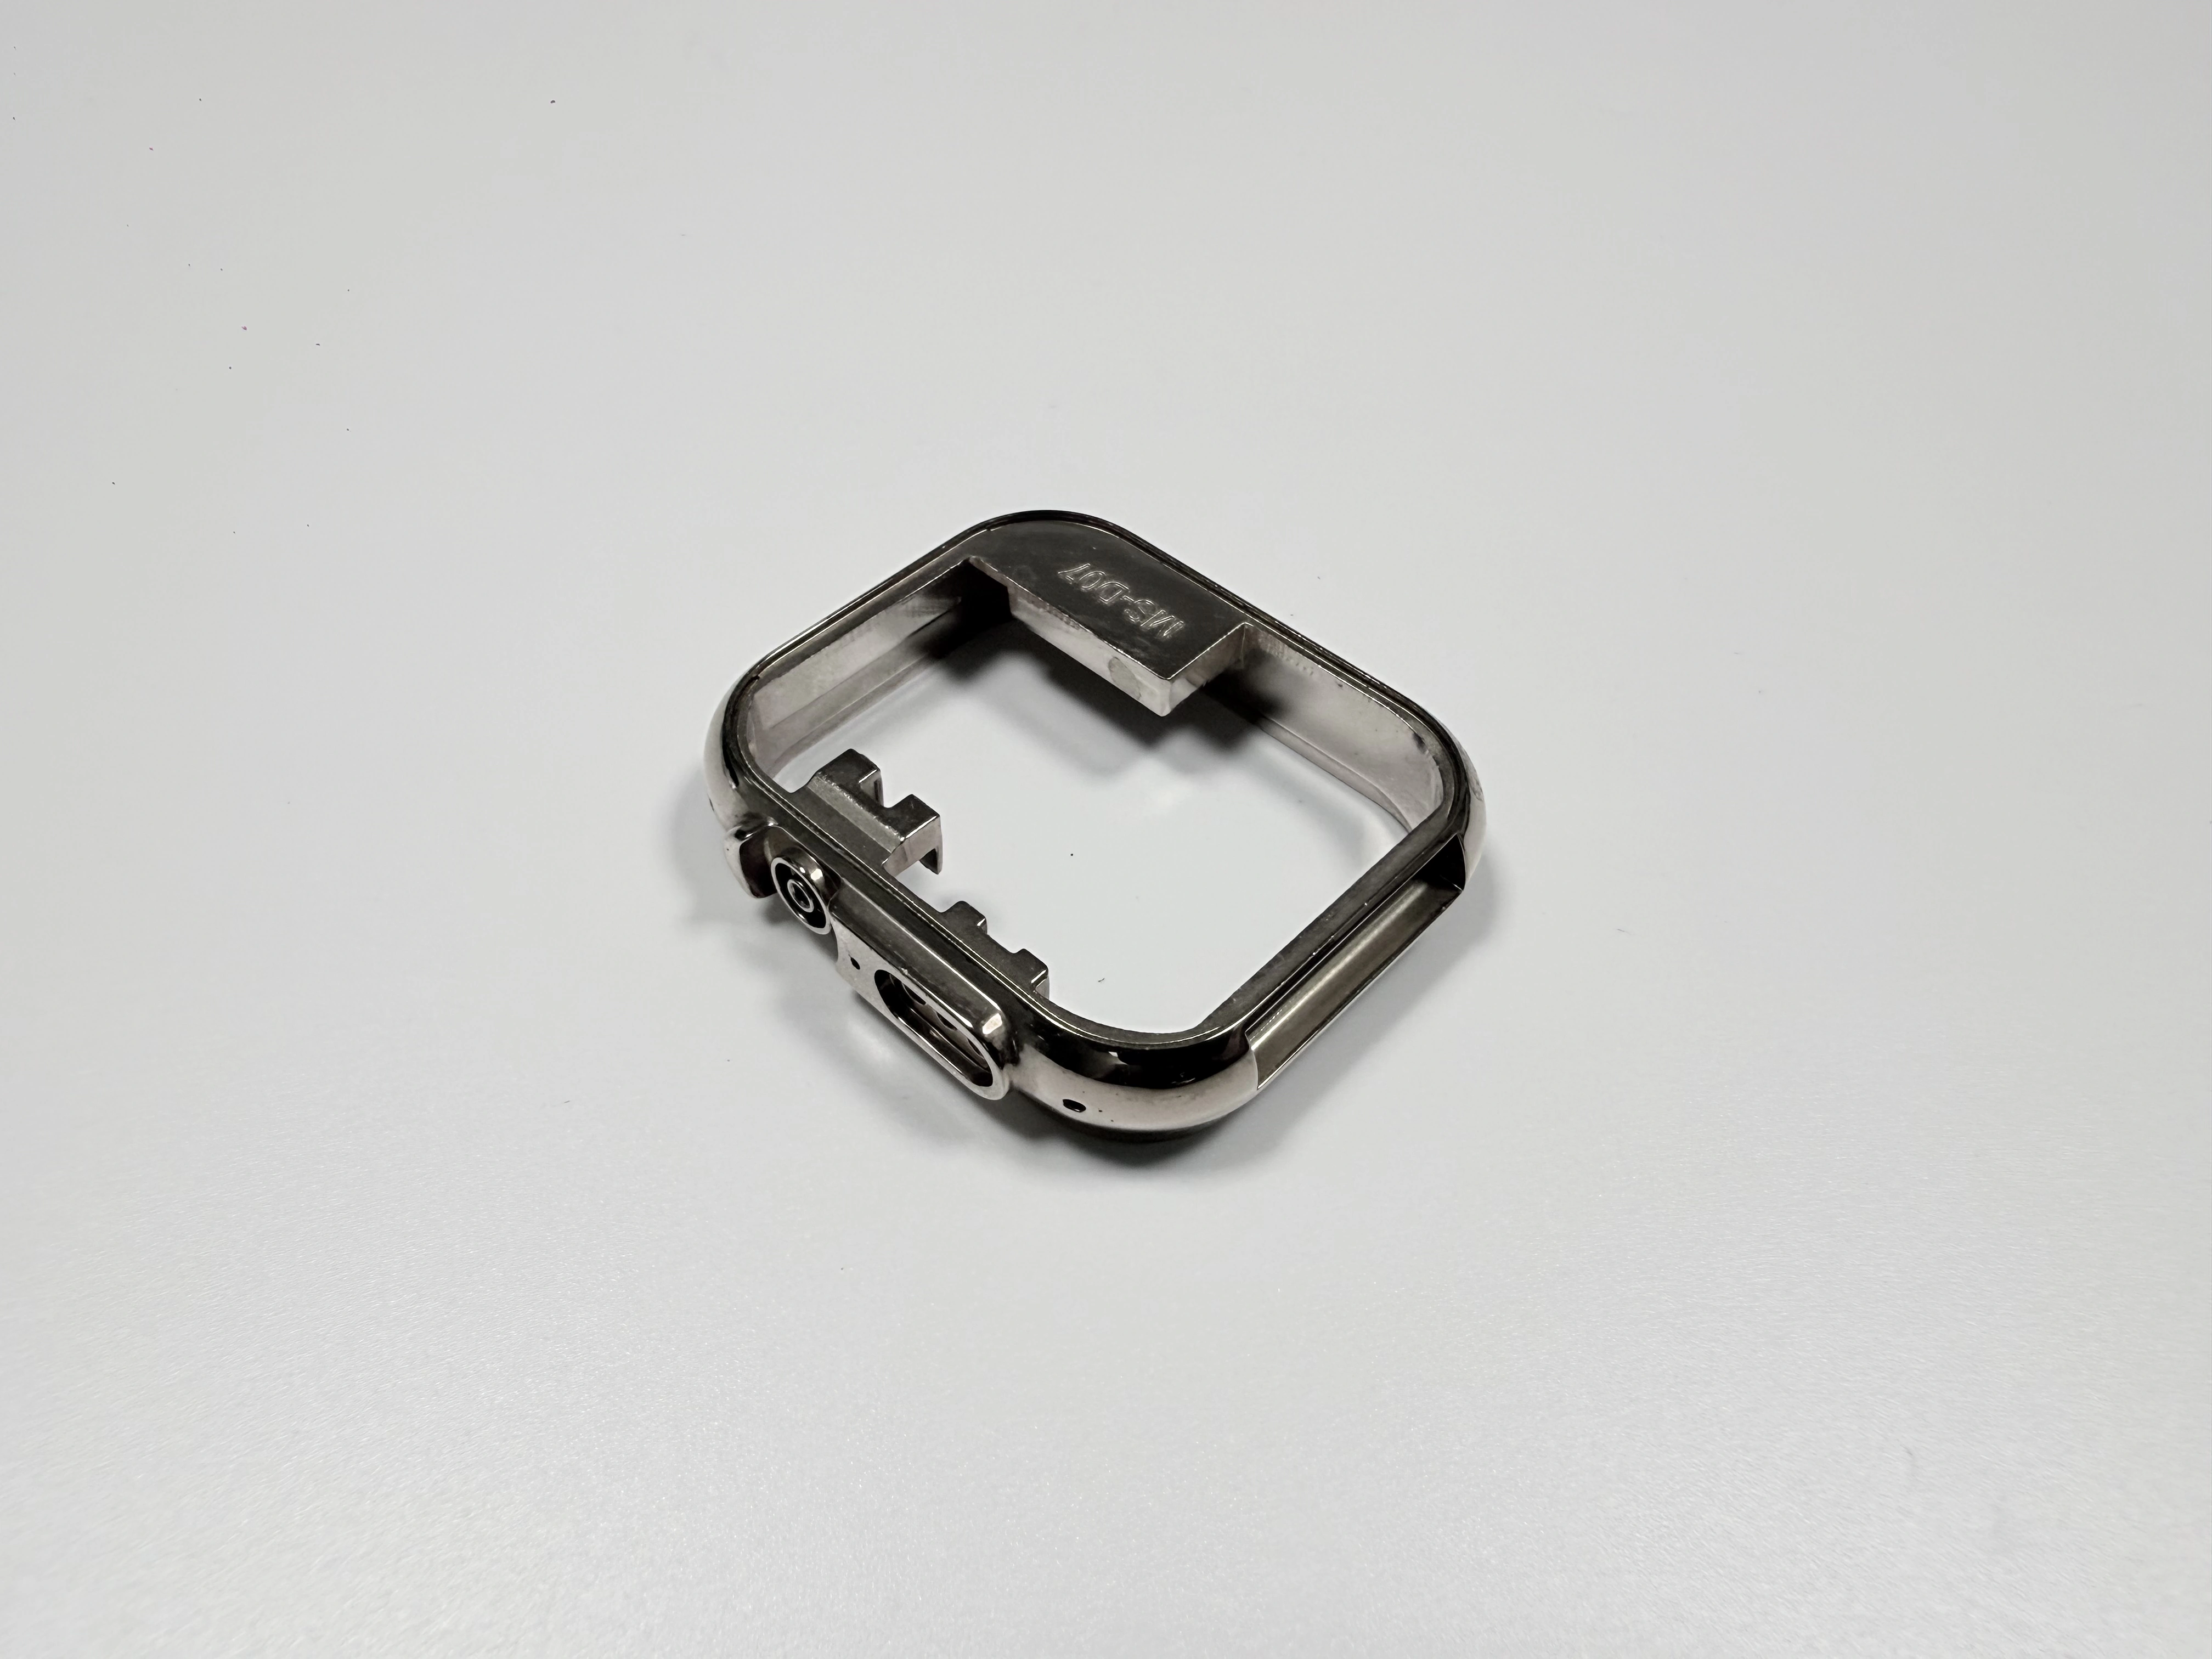
Что решают до литья?
В корпусе 38,0 мм четыре решения принимают до резки формы: редакция чертежа, которую выпускает марка, эталон, задающий видимую грань, спецификация покрытия с испытаниями и человек, который может остановить партию. Форму режут один раз, позднее решение оплачивают как работу по форме, а не как ревизию.
Стенка ушка 0,9 мм несёт отверстие Ø1,5 мм, а цель 12±1 г не оставляет места утолщать сечение позже. Оба пункта входят в чертёж до первого образца; смена стенки после — новая форма.
По каким чертежам идёт программа частной марки?
2D-чертёж несёт контур 38,0±0,1 × 38,0±0,1 мм, зеркальную ступень 0,03 мм и четыре посадки. Полость 30,0 мм и отверстие головки Ø3,0 мм, оба с верхним отклонением 0,05 мм и нижним 0. Отверстие ушка Ø1,5 мм с верхним отклонением 0,03 мм, оба ушка держат соосность Ø0,05 мм.
3D-модель в STEP или IGES несёт поверхности, которых не видно на разрезе, а эталон несёт видимую грань под лампой D65. Не хватает одного из трёх — ответ становится оценкой, а не сметой, потому что считают только измеримое.
Как размер партии меняет стоимость формы на деталь?
Форму на 4 гнезда из 8407 платят один раз и делят на партию; она рассчитана на 300 000 ходов, и каждый ход даёт четыре детали. Доля формы на деталь — стоимость формы, делённая на партию, а не на число гнёзд.
Та же форма, делённая на 300 деталей, несёт на деталь больше, чем делённая на 30 000: доля формы различается в 100 раз между партиями. Она зависит только от заказанного количества, поэтому прототип на 300 деталей и заказ на 30 000 несут разные деньги по одному чертежу. Остальное — на деталь: проходы полировки, плотность подвеса в ванне и потери на каждом шаге.
Где программа частной марки буксует первой?
Две ошибки забирают большую часть срока: цвет, утверждённый на экране и падающий под лампой D65, и дата пополнения, обещанная до брони окна формы. Обе сдвигают срок: проваленный образец цвета требует повторного, сдвинутая дата двигает запуск клиента.
На детали добавляются две. Паз под головку, скруглённый кругом, решается выше по потоку, на полировке; скол устья отверстия ушка больше 0,1 мм начинается на выходе сверла. Оба видны только на финальном контроле. Постобработка фрезерует паз после полировки, поэтому добавка — этот установ, то есть лишний срок, и цена стоит в этой строке.
Что входит в смету?
Пять входов задают цену: редакция чертежа, эталон, покрытие с испытаниями, размер партии и владелец формы. От того, чья форма — клиента или исполнителя, зависит стоимость формы во втором заказе; форма клиента во втором заказе не несёт строки формы.
В смете четыре строки: стоимость формы, литьё и полировка на деталь, покрытие, первый образец и испытания. Двигается количество — двигается только строка формы; остальные три остаются на деталь.
Что повторяют во втором заказе?
Весь набор документов: редакция, эталон, спецификация покрытия со списком испытаний, партия и владелец формы. Если эти четыре на месте, второй заказ идёт как продолжение первого. Не хватает одного — второй начинается как новая работа, и первый образец с испытаниями платят снова.
Цвет особенно фиксируют документом: номер утверждённого образца и дату утверждения под D65. Когда приходит третий заказ, сравнивают не с эталоном, а с этим документом.
Документ | Что фиксирует | Какая цифра должна стоять (мм, мкм, ходы) |
|---|---|---|
2D-чертёж со спецификацией покрытия | Контур, посадочные места, система слоёв и этап | 38,0±0,1 в квадрате, 0,03, 18–27 мкм |
3D-модель (STEP или IGES) | Поверхности, которых не видно на разрезе | только форма, без допуска |
Эталон или номер цвета | Видимая грань под лампой D65 | принято или нет, без цифры |
Размер партии и владелец формы | Как распределяется стоимость формы и чья она | 300 000 ходов как проектная цель |
Частые вопросы
