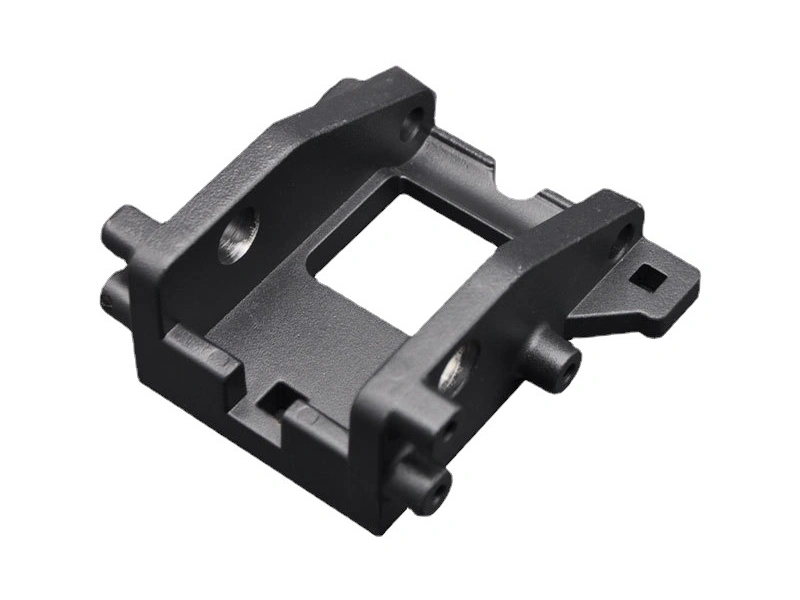
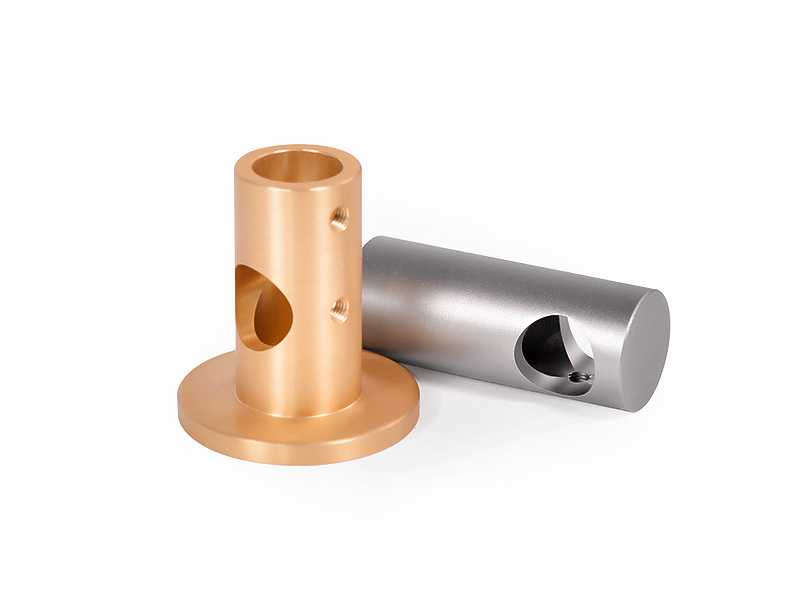
Zamak 3 用于锌压铸:强度、尺寸稳定性与表面处理决策
Zamak 3 锌压铸是制造锁壳、手柄、连接器外壳、旋钮、支架和装饰五金件的实用工艺,这些零件需要精细的铸造细节、稳定的生产尺寸以及铜镍铬电镀、喷漆或粉末喷涂等表面处理。该合金在北美常见规范中被标识为 ASTM AG40A,并广泛关联于热室压铸工艺。
采购的关键问题不在于 Zamak 3 是否流行,而在于其低铜化学成分、室温机械性能、蠕变行为、铸件几何形状和表面响应是否满足实际零件需求。一个带有两个轻载螺钉的可见连接器盖,与一个承受反复接触载荷的闩锁或一个靠近热源夹紧的凸台,决断是不同的。
批准应将合金证书与图纸、模具试制、机加工特征、表面处理样板和尺寸记录关联起来。从数据手册复制性能表可以初筛合金,但只有生产意图的样品才能证明成品零件是否满足装配、外观和使用要求。
何时选择 Zamak 3 是一个好的材料决策
当几何形状和表面质量与短期强度同等重要时,Zamak 3 最适合作采购选择。锌的铸造性能支持薄壁、刻字、小肋条和紧凑型凸台,而如果浇口、排气、分型线和抛光余量围绕可见面设计,该合金可以为装饰性精加工提供清洁的基底。
锁体、控制旋钮、电连接器外壳和家具五金是常见的候选几何形状,因为它们结合了细节、中等结构要求和重复批量。这并不意味着这些类别中的每个零件都适用于 Zamak 3。靠近持续热源的连接器需要进行蠕变审查;带有滑动接触的闩锁可能更适合 Zamak 5;大型轻质外壳可能更倾向于铝制工艺。
批量也会影响选择。热室模具和自动化可以使重复生产高效,但买方必须有足够的设计稳定性来批准模具。对于不断变化的低批量概念,在模具合理之前,机加工原型可以回答形状和装配问题。
买方要求 | Zamak 3 满足的原因 | 规划条件 | 何时需要比较其他工艺 |
|---|---|---|---|
精细细节和紧凑特征 | 热室压铸可以复制小肋条、刻字和凸台 | 浇口、排气、拔模斜度和顶出布局必须支持细节 | 对于不稳定的设计或极低批量,使用机加工 |
装饰性电镀表面 | Zamak 3 可提供可抛光的锌基底 | 在实际铸件样品上批准表面处理 | 如果无法控制气孔和服务环境,改变表面处理或合金 |
尺寸可重复的五金件 | 模具和量规支持一致的接口 | 区分铸态、机加工和涂层尺寸 | 对于极高精度的低批量特征,使用机加工路线 |
中等机械载荷 | 典型室温性能适用于许多外壳和手柄 | 验证凸台、螺纹和实际载荷方向 | 考虑 Zamak 5 或其他金属,以应对磨损、热量或持续高载荷 |
买方应验证的 Zamak 3 成分和性能数值
ASTM AG40A 化学成分方向约为铝 3.7-4.3%、镁 .02-.06%、铜不超过 .10%,其余为锌,杂质限量由所引用的规范控制。买方应使用当前购买的标准,而不是网络摘要,作为合同依据。Zamak 3 材料页面可用于早期比较,而供应商的批次证书确认交付的熔体。
公开的室温压铸性能值通常显示抗拉强度约 280 MPa、屈服强度约 220 MPa、伸长率约 10%、布氏硬度约 80、密度约 6.6 g/cm³。数值会因标准、试样、铸造工艺、截面和试验条件而变化。除非供应商和买方同意试验方法和验收依据,否则不应将这些数值作为保证最小值复制到零件图纸上。
性能或化学成分 | 典型方向 | 买方相关性 | 验证记录 |
|---|---|---|---|
铝 | 根据常见 AG40A 参考,约 3.7-4.3% | 有助于强度和铸造性能 | 实际化学成分与所引用标准 |
铜 | 与 Zamak 5 相比非常低 | 区分牌号并影响性能权衡 | 批次化学成分和批准的等效审查 |
抗拉强度和屈服强度 | 约 280 MPa 和 220 MPa 筛选值 | 支持早期截面和载荷审查 | 适用标准或商定的试样试验 |
伸长率和硬度 | 约 10% 伸长率和约 80 HB 作为典型方向 | 有助于比较延展性、抗凹痕和磨损需求 | 供应商数据关联到试验条件 |
零件性能 | 由局部几何形状和铸造完整性控制 | 薄凸台不等同于标准拉伸试样 | 在生产意图铸件上进行功能测试 |
Zamak 3 与 Zamak 5:尺寸稳定性还是更高强度?
Zamak 5 含有比 Zamak 3 更多的铜,当更高硬度、强度或耐磨性提供可测量的益处时通常被选用。Zamak 3 在通用铸造性、延展性和尺寸稳定性方面通常保持优势。选择应从失效模式开始,而不是假设更高强度等级自动更好。
对于电镀连接器外壳,薄壁填充、螺纹位置和外观一致性可能有利于使用 Zamak 3。对于滑动接触的闩锁或局部载荷较高的紧凑杠杆底座,可以评估 Zamak 5。Zamak 3 与 Zamak 5 的选择中发布的比较提供了更广泛的合金背景,但最终决策属于实际应力、温度、表面和服务测试。
决策因素 | Zamak 3 | Zamak 5 | 买方选择信号 |
|---|---|---|---|
铜方向 | 低铜 AG40A 化学成分 | 高铜 AC41A 化学成分 | 在证书上确认牌号;不要仅凭商品名称批准 |
强度和硬度 | 适用于许多中等载荷零件 | 更高的典型值 | 仅当载荷或磨损数据证实时选择 Zamak 5 |
延展性和稳定性 | 通常优选用于一般精细铸件 | 需要审查权衡 | 对已验证的外观和尺寸设计停留在 Zamak 3 |
持续载荷 | 需要蠕变验证 | 也需要蠕变验证 | 两种牌号都不应仅从拉伸数据发布 |
表面处理 | 电镀和喷漆的成熟基底 | 也可以精加工 | 用实际精加工路线批准所选合金 |
哪些零件特征需要针对 Zamak 3 进行 DFM 审查?
薄壁、高肋、孤立凸台、急剧截面变化、深型芯、倒扣和可见面需要重点关注 DFM。Zamak 3 可以填充精细特征,但长流动路径和排气不良的最终填充区域仍可能产生冷隔或困气。即使零件其他部分填充干净,连接到薄面板的实心凸台也可能产生收缩和外观读痕。
早期审查应叠加浇口方向、排气位置、分型线、滑块行程、顶出支撑和修边。模具和工装规划在装饰面与浇口痕迹冲突或需要滑块的无法模斜特征时尤为重要。钢安全嵌件可以在关键密封面、孔位置或壁特征上保留试制修正空间。
特征 | 铸造问题 | 设计行动 | 试制证据 |
|---|---|---|---|
长流动路径后的薄壁 | 冷隔或填充不完整 | 缩短流动、平衡过渡并保持排气 | 连续温模零件无需外观修复即可填充 |
肋交叉 | 局部热质量和困气 | 减薄节点并添加圆角,而不是实心块 | 交叉处无缩陷、读痕或内部不连续 |
螺钉凸台 | 气孔、基部开裂或蠕变 | 掏芯凸台并通过肋分散载荷 | 螺纹、扭矩和持续载荷测试通过 |
深内部壁 | 型芯抓力和顶出变形 | 增加合适的拔模斜度和工具抛光 | 无拖痕;内部尺寸保持稳定 |
可见电镀面 | 分型线、浇口或顶出痕迹 | 将痕迹移到受控的非装饰区域 | 来自实际铸件的批准电镀样板 |
如何规划螺纹、嵌件和机加工特征
最经济的路线并不总是铸造每个特征。在有利的脱模方向上,粗外螺纹可以铸出,而具有位置要求的小内螺纹通常更适合预铸孔后攻丝。轴承或定位孔可能需要从装配基准进行铰孔或 CNC 加工。嵌件可以改善重复使用,但周围的锌必须仍然承受拔出和扭矩载荷。
在模具冻结之前定义特征路线,因为型芯尺寸、加工余量、夹具通道和基准垫影响型腔。何时需要 CNC 加工 Zamak 铸件的指导有助于识别只需要二次控制的功能特征。加工每个表面会增加成本,并可能暴露局部气孔而不改善零件。
特征 | 铸造、嵌件或机加工 | 控制方法 | 验收工具 |
|---|---|---|---|
粗外螺纹 | 当脱模和分型线允许时铸造 | 保护工作牙并修剪毛刺 | 功能性环规 |
位置关键的内螺纹 | 预铸导向孔后攻丝 | 从装配基准定位加工夹具 | 螺纹塞规和位置检查 |
频繁维修的紧固件 | 考虑安装或铸入嵌件 | 控制安装和周围凸台 | 扭矩和拔出测试 |
定位孔 | 如果配合超过铸态能力则机加工 | 留余量并保护基准关系 | 塞规或三坐标测量机 |
非功能性的凹槽或肋 | 保持铸态 | 使用现实的拔模斜度和边缘标准 | 目视和轮廓检查 |
电镀和喷漆如何改变 Zamak 3 的验收标准
精加工改变了合格铸件的定义。铜镍铬电镀的抛光会暴露气孔、分型线错配和浇口去除痕迹。反光表面还会使波纹和凸台读痕可见。喷漆和粉末喷涂可以隐藏小的颜色差异,但不能可靠地修复冷隔、深孔或尺寸错配。
在规范上标记外观区域和查看条件。定义微小凹坑、流痕或抛光过渡是否按区域允许。螺纹、电接触点和紧密配合可能需要遮蔽。供应商应生产经批准的外观样板,使用相同的铸造合金和Zamak 压铸件表面处理中描述的制备路线。
精加工 | 表面前提 | 常见缺陷 | 批准证据 |
|---|---|---|---|
铜镍铬电镀 | 控制气孔、抛光方向和浇口清理 | 凹坑、起泡或可见分型线过渡 | 电镀外观样板和附着力/工艺记录 |
喷漆 | 清洁、准备好的表面,带有定义的底漆路线 | 鱼眼、附着力差或颜色变化 | 颜色样品和附着力检查 |
粉末喷涂 | 耐热零件和控制涂层厚度 | 孔处堆积、出气或橘皮 | 厚度记录和涂层后装配量规 |
抛光精饰表面 | 在浇口和分型线处有足够的余量 | 波纹、暴露气孔或过度抛光边缘 | 定义的查看标准和保留样板 |
什么限制了 Zamak 3 在热、蠕变和高载荷应用中的使用?
当应力、时间和温度共同作用时,Zamak 3 可能因蠕变而失去承载能力。螺钉凸台在装配过程中可能保持形状,但在夹紧载荷下逐渐沉降,减少预紧力。靠近热电机的薄支架可能在其使用寿命内比室温拉伸值所建议的偏转更多。
不要使用一个绝对温度作为通用的通过/失败界限。测量实际金属温度,定义持续和循环载荷,计算局部应力方向,并在所需持续时间内测试生产意图几何形状。短期验证测试对粗弱有用,但不能替代调节后的载荷保持或尺寸检查。
环境 | 主要风险 | 验证 | 替代方向 |
|---|---|---|---|
环境装饰外壳 | 低结构风险;外观和螺纹控制占主导 | 装配、外观和常规尺寸测试 | 当证据通过时停留在 Zamak 3 |
温热夹紧接头 | 蠕变导致预紧力损失 | 在测量的服务温度下进行夹紧保持测试 | 分散载荷、隔离热量或比较其他材料 |
滑动接触 | 磨损和局部边缘载荷 | 使用实际润滑和表面条件进行循环测试 | 考虑 Zamak 5 或耐磨嵌件 |
高冲击或安全关键载荷 | 几何相关的断裂和损伤容限 | 特定应用的冲击和过载测试 | 考虑铝、钢或重新设计载荷路径 |
假设工程场景:带螺纹孔的电镀连接器外壳
考虑一个假设的生产意图连接器外壳,正在评估使用 Zamak 3 以结合薄壁窗口、精细外部细节和电镀正面。初步风险审查会识别三个相关问题:窗口可能靠近最终填充区域,两个凸台需要从安装基准定位的螺纹孔,抛光可能暴露流痕或分型线痕迹。
合适的模具计划可以调整浇口和排气方向,使薄窗口填充,同时置换空气仍有逸出路径。凸台可以预铸孔并留加工余量,而不是铸造最终螺纹。夹具将从安装面定位并控制两个螺纹孔位置。试制铸件应通过螺纹量规和配合连接器检查,然后进行抛光和电镀。
如果精加工试验在浇口去除区域揭示可见过渡,团队需要纠正该区域并保留经批准的电镀外观样板。有效的结论不是“Zamak 3 总是电镀良好”。批准将依赖于一个记录的证据链,将 AG40A 化学成分、稳定的温模填充、螺纹孔位置、装配配合和实际装饰性精加工联系起来。
Zamak 3 询价单中应包含哪些内容
有用的询价单让供应商识别 Zamak 3 特性和锌压铸几何形状如何影响报价。发送 3D 模型和受控 2D 图纸,然后说明牌号、等效政策、关键壁厚、可见区域、紧固路线、精加工体系、年需求和验收证据。更广泛的Zamak 合金选择指南可以支持早期牌号讨论,但询价单应明确标识建议的牌号。
询价单字段 | Zamak 3 特定条目 | 供应商响应 | 批准记录 |
|---|---|---|---|
牌号和标准 | ASTM AG40A / Zamak 3,具有受控等效政策 | 来源、化学成分记录和任何建议等效物 | 批准的材料规范 |
关键铸造特征 | 最小局部壁、肋交叉、凸台或可见浇口限制 | 浇口、排气、拔模斜度和钢安全建议 | DFM 和模具图纸批准 |
螺纹和嵌件 | 紧固件、啮合、载荷、服务周期和量规 | 铸造、攻丝、自攻或嵌件路线 | 螺纹量规和功能测试报告 |
精加工体系 | 铜镍铬、喷漆或粉末喷涂,带有外观区域 | 制备、遮蔽和缺陷控制计划 | 批准的精加工样板 |
数量和发布 | 试制数量、年需求、批量大小和型腔数据 | 模具、抽样和控制计划建议 | FAI 和生产发布包 |
买方如何批准 Zamak 3 进入重复生产
重复生产应使用与批准样品相同的关联证据。材料证书标识 ASTM AG40A 和熔体或批次。图纸修订定义基准、机加工特征和外观区域。模具记录标识型腔变化、型芯销更换和飞边增长。精加工样板控制外观,而螺纹量规和尺寸趋势数据保护装配。
使用匹配特性的测量和测试资源:CMM 用于基准关系,塞规或螺纹量规用于功能接口,视觉样板用于电镀表面,应用夹具用于夹具或装配性能。当这些身份影响遏制时,报告应标识型腔和批次。
发布控制 | Zamak 3 特定风险 | 必需记录 | 反应触发 |
|---|---|---|---|
材料批次 | 未批准的化学成分或牌号替代 | AG40A 化学成分证书关联到装运 | 缺失字段、超出限制结果或新来源 |
模具状况 | 飞边、型芯销磨损或型腔移动 | 维护日志和型腔特定检查 | 趋势或视觉样板趋向极限 |
紧固 | 螺纹磨损、凸台开裂或预紧力损失 | 量规、扭矩和适用的载荷保持结果 | 工具、嵌件、螺钉或服务条件变化 |
精加工 | 凹坑、涂层堆积或外观漂移 | 批准样品和精加工工艺记录 | 新精加工商、制备变化或缺陷趋势 |
版本控制 | 混合过时几何形状或检查逻辑 | 发布 CAD、图纸、控制计划和量规修订 | 任何影响形状、配合或功能的工程变更 |
发布决策因此是具体的:当文档化的化学成分、特征级 DFM、紧固测试、实际精加工和重复订单控制都保护零件功能时,使用 Zamak 3。当热量、磨损或载荷无法在该证据范围内证明时,在进一步投入模具和生产成本之前,比较 Zamak 5、隔离载荷或选择其他材料路线。