
私标剖分式轴承座:开模前定六项,四份记录随单走
私标剖分式轴承座项目靠四份记录跑:图纸版本、模具归属表、首件报告,以及把一次浇注和它的读数绑在一起的批次表。一张图纸不够用,因为图纸管的是尺寸,管不到浇注那一段的读数。座体是 A356-T6 的剖分件,外形 120×95×70 mm,内孔 Ø60 H8,三个数都是图纸目标。
路线从金属型重力浇铸起:在钢模里浇出毛坯,接着切浇冒口、去毛刺、抛丸到 Sa 2.5、铣剖分面,再把两半用螺栓合回一个整体镗内孔,最后钻法兰孔。一旦把订单拆给铸造厂和机加工厂两头做,就多出一道接口,图纸版本和镗孔装夹在这道接口上对不齐;压铸与 CNC 排在同一张订单上跑的铰链项目避开的正是这道接口。
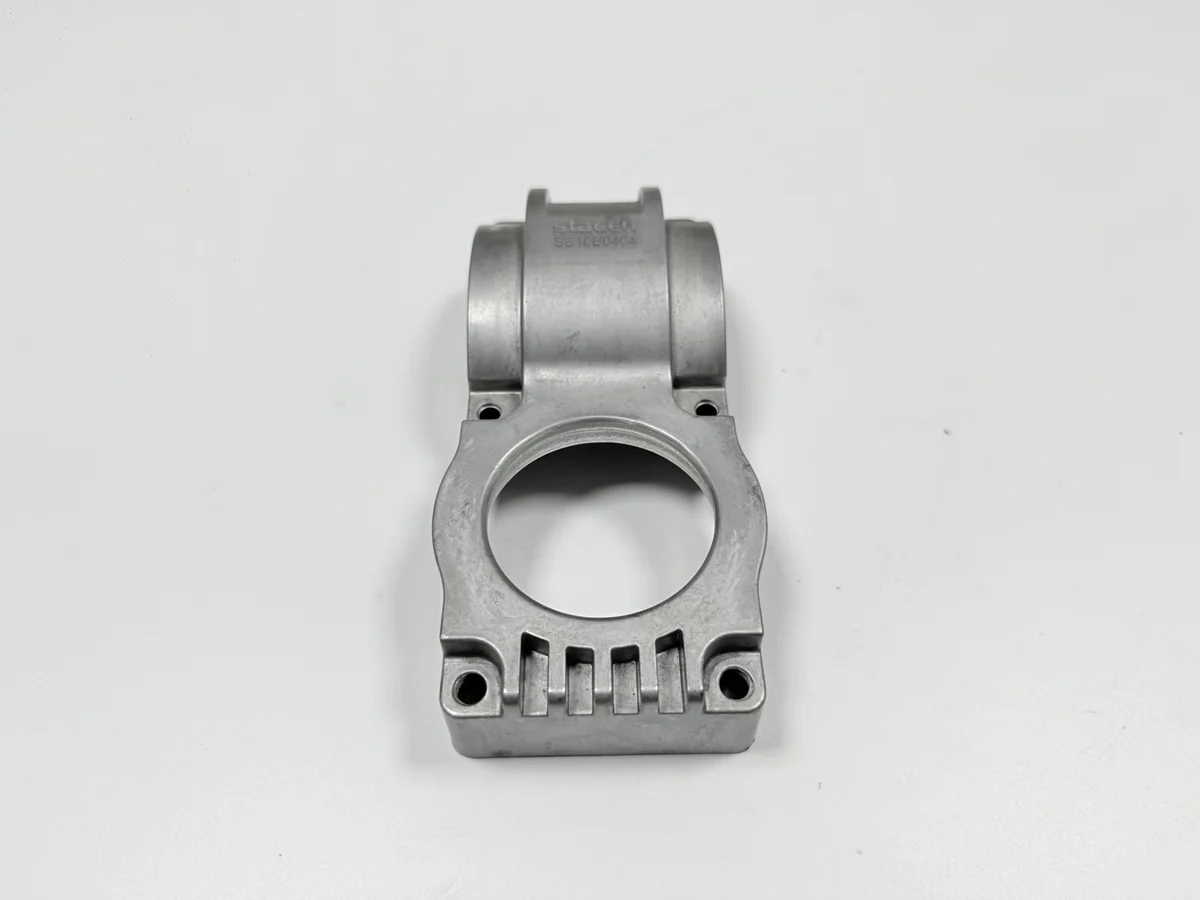
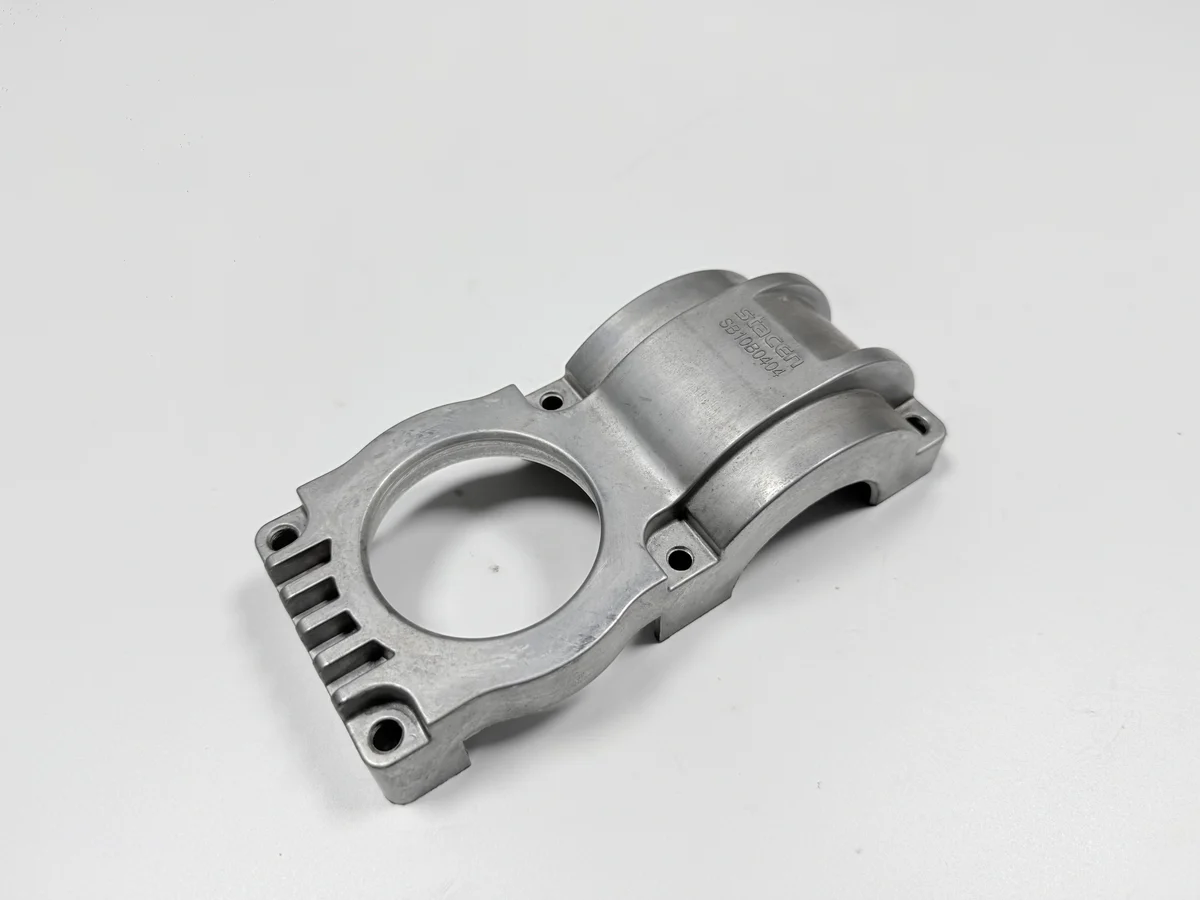
钢模开切之前,哪六个决定要签字?
六个决定在钢模开切之前落定,其中五个是尺寸:内孔 Ø60 H8、剖分面平面度 0.05 mm、内孔对安装面的垂直度 0.05 mm、四个法兰孔 4×Ø9 位置度 Ø0.3 mm,以及 120×95×70 mm 的外形。第六个是表面,抛丸到 Sa 2.5、按 ISO 8501-1 验收,加工面留裸面,因为弹丸只打铸面。抛丸就是拿钢丸打掉铸面的粘砂和氧化皮,一遍扫过所有铸面。
半圆承托面是轴承外圈坐进去的那道槽,它和内孔余量出自同一副钢模,动其中哪一个都要重新铣钢,代价落在这一刀上。承托面与内孔排在同一次装夹里切,这条顺序还在等铸造厂签字确认。钢模只开切一次,之后随模次磨损,首件之后再改,整副模子要回模具车间。
一只座体要备齐哪几份文件?
四份文件随单走,少一份,下一单就得从头核一遍。2D 图纸写明每一处公差和它适用的阶段;STEP 或 IGES 的 3D 模型补上剖面画不出来的承托面与法兰耳,因为剖面只切一刀,看不到耳座背后的曲面。首件样件或者表面标准定住 Sa 2.5 长什么样,批量与模具归属把这一套收齐。
最容易悄悄失效的是图纸版本。版本号不跟着批次走,一只座体就会被拿上一版的内孔标注去量,所以台面上过得去,轴承却压不进去,错要到压装那一步才现形。每份记录只带一个数,配一条允许区间。
| 记录 | 它锁定的特征 | 目标 | 允许区间 |
|---|---|---|---|
| 图纸版本 | 内孔 | Ø60 H8 | 按图纸 H8 公差 |
| 图纸版本 | 剖分面平面度 | 0.05 mm | 整面最大 0.05 mm |
| 首件报告 | 配装轴承的压装试验 | 承托面接触按图 | 等铸造厂签字 |
| 首件报告 | 对安装面的垂直度 | 0.05 mm | 最大 0.05 mm |
| 批次表 | 法兰孔 4×Ø9 | 位置度 Ø0.3 mm | Ø0.3 mm 为上限 |
| 模具归属表 | 模具寿命 | 按浇注次数计 | 等铸造厂签字 |
批量一变,模具费怎么摊?
模具费只报一次,再摊到每一次浇注上。一副钢模一模出 1–2 件,这是等铸造厂签字的典型区间,所以几百只座体下单时,每只都背着一份看得见的模具费;到几千只,同一副模子摊薄了,成本的重心就挪到镗孔那几个工位上。
第二单怎么算,由模具归谁决定。品牌自有的模具,第二单上不再出现模具费;工厂自有的模具,要么重新摊销,要么按新的分摊再报一次。重量说明不了什么,因为一只座体卡在夹具里做合装镗孔的时间,比它在钢模里的时间长。
座体项目最先在哪一步失守?
两处失守发得晚:一处是合装镗孔,一处是粗镗与精镗之间那道时效(加热保温放掉应力)。两半分开镗,承托面和内孔各得一根轴线,所以直径查得过的一只座体,等螺栓把剖分面拉合,圆度还可能不过。
合装镗孔一共有三个工位:合装、镗孔,再拆开用三点内径千分尺复测。省掉复测,省下的是一套装夹,代价是丢掉唯一一个与装配状态对得上的读数,后面所有内孔同轴检查都跟着失去参照。第二处是时效:155–165 °C 保温 4–6 h,这组是典型区间,等铸造厂签字;没有这一步,夹紧力就把应力挤进内孔。
一份报价里该有哪四行?
报价里有四行:模具费分摊、铸造连同切浇冒口、机加工连同合装镗孔、首件检验。抛丸放在铸造那一行里,因为它在加工之前跑,加工面本来就留裸面,遮蔽的工时也就没有可以报的。
按重量算出来的那个数,四行里会漏掉三行,因为重量只说明用了多少金属。合装镗孔带着三个工位;首件带着三坐标报告、渗透检测和通止规;时效按它自己这一道收。询价时四样一起给:2D 图纸、STEP 模型、样品或表面标准、批量加模具归属。
轴承规格一换,哪些步骤要重来?
换一个轴承规格要重开三步,合金不动,因为合金由浇注那头定,轴承规格只改镗孔这一头。图纸上内孔标注和法兰孔位一起改;两半重新合装、按新直径镗一遍;首件把三坐标、三点读数和压装试验重做一遍。
剖分面平面度和垂直度这两条标注通常扛得住换规格,所以钢模多半不动,改的是镗孔装夹。这条分界决定了第二单重做哪几项检查、继承哪几项。品牌方的一纸变更单写明它替换掉哪个版本,首件跟着重做。
返单继承首件的设置:合装镗孔那套装夹和时效曲线照搬,批次表把浇注号写在版本号旁边,所以每一只都能追回它那一炉。把带版本号的图纸、STEP 模型、表面标准或首件样件、批量与模具归属一起发过来,报价的每一行都能对着它核。
