
不倒翁储蓄罐:Zamak 5、CNC 配合与 PVD 饰面
这只 Zamak 储蓄罐上的缝,是在精铣挪到抛光之后才合到 0.05 mm 的。锌合金压铸把两片半壳按图纸做成 Zamak 5,接合线从零件最宽的那圈可见带里穿过。第一批上,0.05 mm 塞片能滑进 0.10–0.12 mm。数字落在公差带里,缝其实已经开口,这一点当时没人看出来。工序顺序只动了一步,缝就合上了;下面四道闸,是每批货要过的判据。
任务:两片半壳,一条看得见的缝
这是一只桌面储蓄罐,推一下能自己立回来,当礼品卖,摆在柜台上。两片铸造半壳在赤道处对合,接合线正好落在所有人第一眼看到的那一圈。那条线上没有任何东西遮挡,所以外观成了每批货的决定性检查。
配重在 12 mm 的垫块里,和下片一起铸出来。没有钢嵌件,也没有单独的配重块,让罐子站起来的那个特征,同时也是底座冷却问题的来源。旁边的壳体壁厚 1.2–1.5 mm。一个特征同时管回正和冷却,动它就要两边一起算,所以底座不是随便加厚的地方。
四条限值很早就进了图纸,但没有一条写明工序顺序。这个缺口让第一批付了代价。
冲突:缝对上抛光余量
抛光是去余量,砂轮不认哪一面拥有这个公差。一道抛下来每个面掉约 0.05 mm,正好是全部的缝余量。0.05 mm 的名额,一道抛光就花完了,剩下的工序没有余量可让。同一道抛光还会把方角配合边口倒圆,因为砂轮是压着拖着走,不是平着切。
两个倒圆的边口合不上一条线。它们合在一个 V 上,V 的口朝着光。塞片从接合处推进去,进的是那条槽,不是两片之间的间隙,所以读到的是插入深度。
在砂轮上补不回来。余量已经从两片贴合的面上走掉了,后道工序放不回去。冲突在定位面排到砂轮最后一道之后才结束。把精铣排在更早的顺序,等于把边口交给抛光。
路线决定:先铣还是后铣
桌上摆着两条路线,终点都是镀好的零件。第一条先铣配合面,再抛壳体,然后镀。B 线先抛,从砂轮碰不到的基准上铣配合面,再镀。
A 线只装夹一次,所以报价上看着便宜。它把精铣排在砂轮之前,铣床上还是方的边口,到两片合上时已经圆了。缝于是跟着抛光走,不跟图纸走。
B 线每件多一次装夹,用在装配面机加工上。这笔费用写在报价里;A 线的费用来得晚,来在装配台上,是一批判不合格的货。项目因此选了 B 线。
第一批:塞尺读到了什么
试产按模具当初设定的顺序跑:压铸、抛光、机加工、镀膜。装配台上抽到的每一处接合,塞片都进得去,读数 0.10–0.12 mm,限值是 0.05 mm。零件留下来,没有出货。
最直接的动作是改模具,这个动作是错的。第一批就往上爬的读数,先怀疑工序顺序,再怀疑钢。V 形槽不用动模具就能解释这个数:边口被倒圆,槽让塞片越过了配合面。换模具要花的钱,比重新排一次工序顺序多得多,而且改完还是同一个病灶。
这个判断成立的条件是读数沿接合线重复出现,并且跟着抛光走。换型腔就变,或者出在没人抛过的面上,问题要退回压铸。
改了什么:先抛光,后精铣
路线挪了一步。抛光现在排在精铣之前,精铣从型腔内侧一块砂轮碰不到的凸台上取基准。镀膜放在最后,镀的是遮好的件。
基准放在抛过的壳体上,抛光的误差会全部带进缝里,因为那个面在两次装夹之间会变。内侧凸台不动,同一套几何量两遍。基准换了位置,同一个读数就换了含义,这是这一刀真正的价值。遮蔽让膜不上贴合面,而PVD(物理气相沉积)涂层跑 0.5–3 µm,真落到面上,足够把两片顶开。
多出来的成本是一次装夹、一套夹具。下游全部继承这个修正过的面,包括镀膜厂的挂具。这套顺序写在这只壳的工艺路线里。
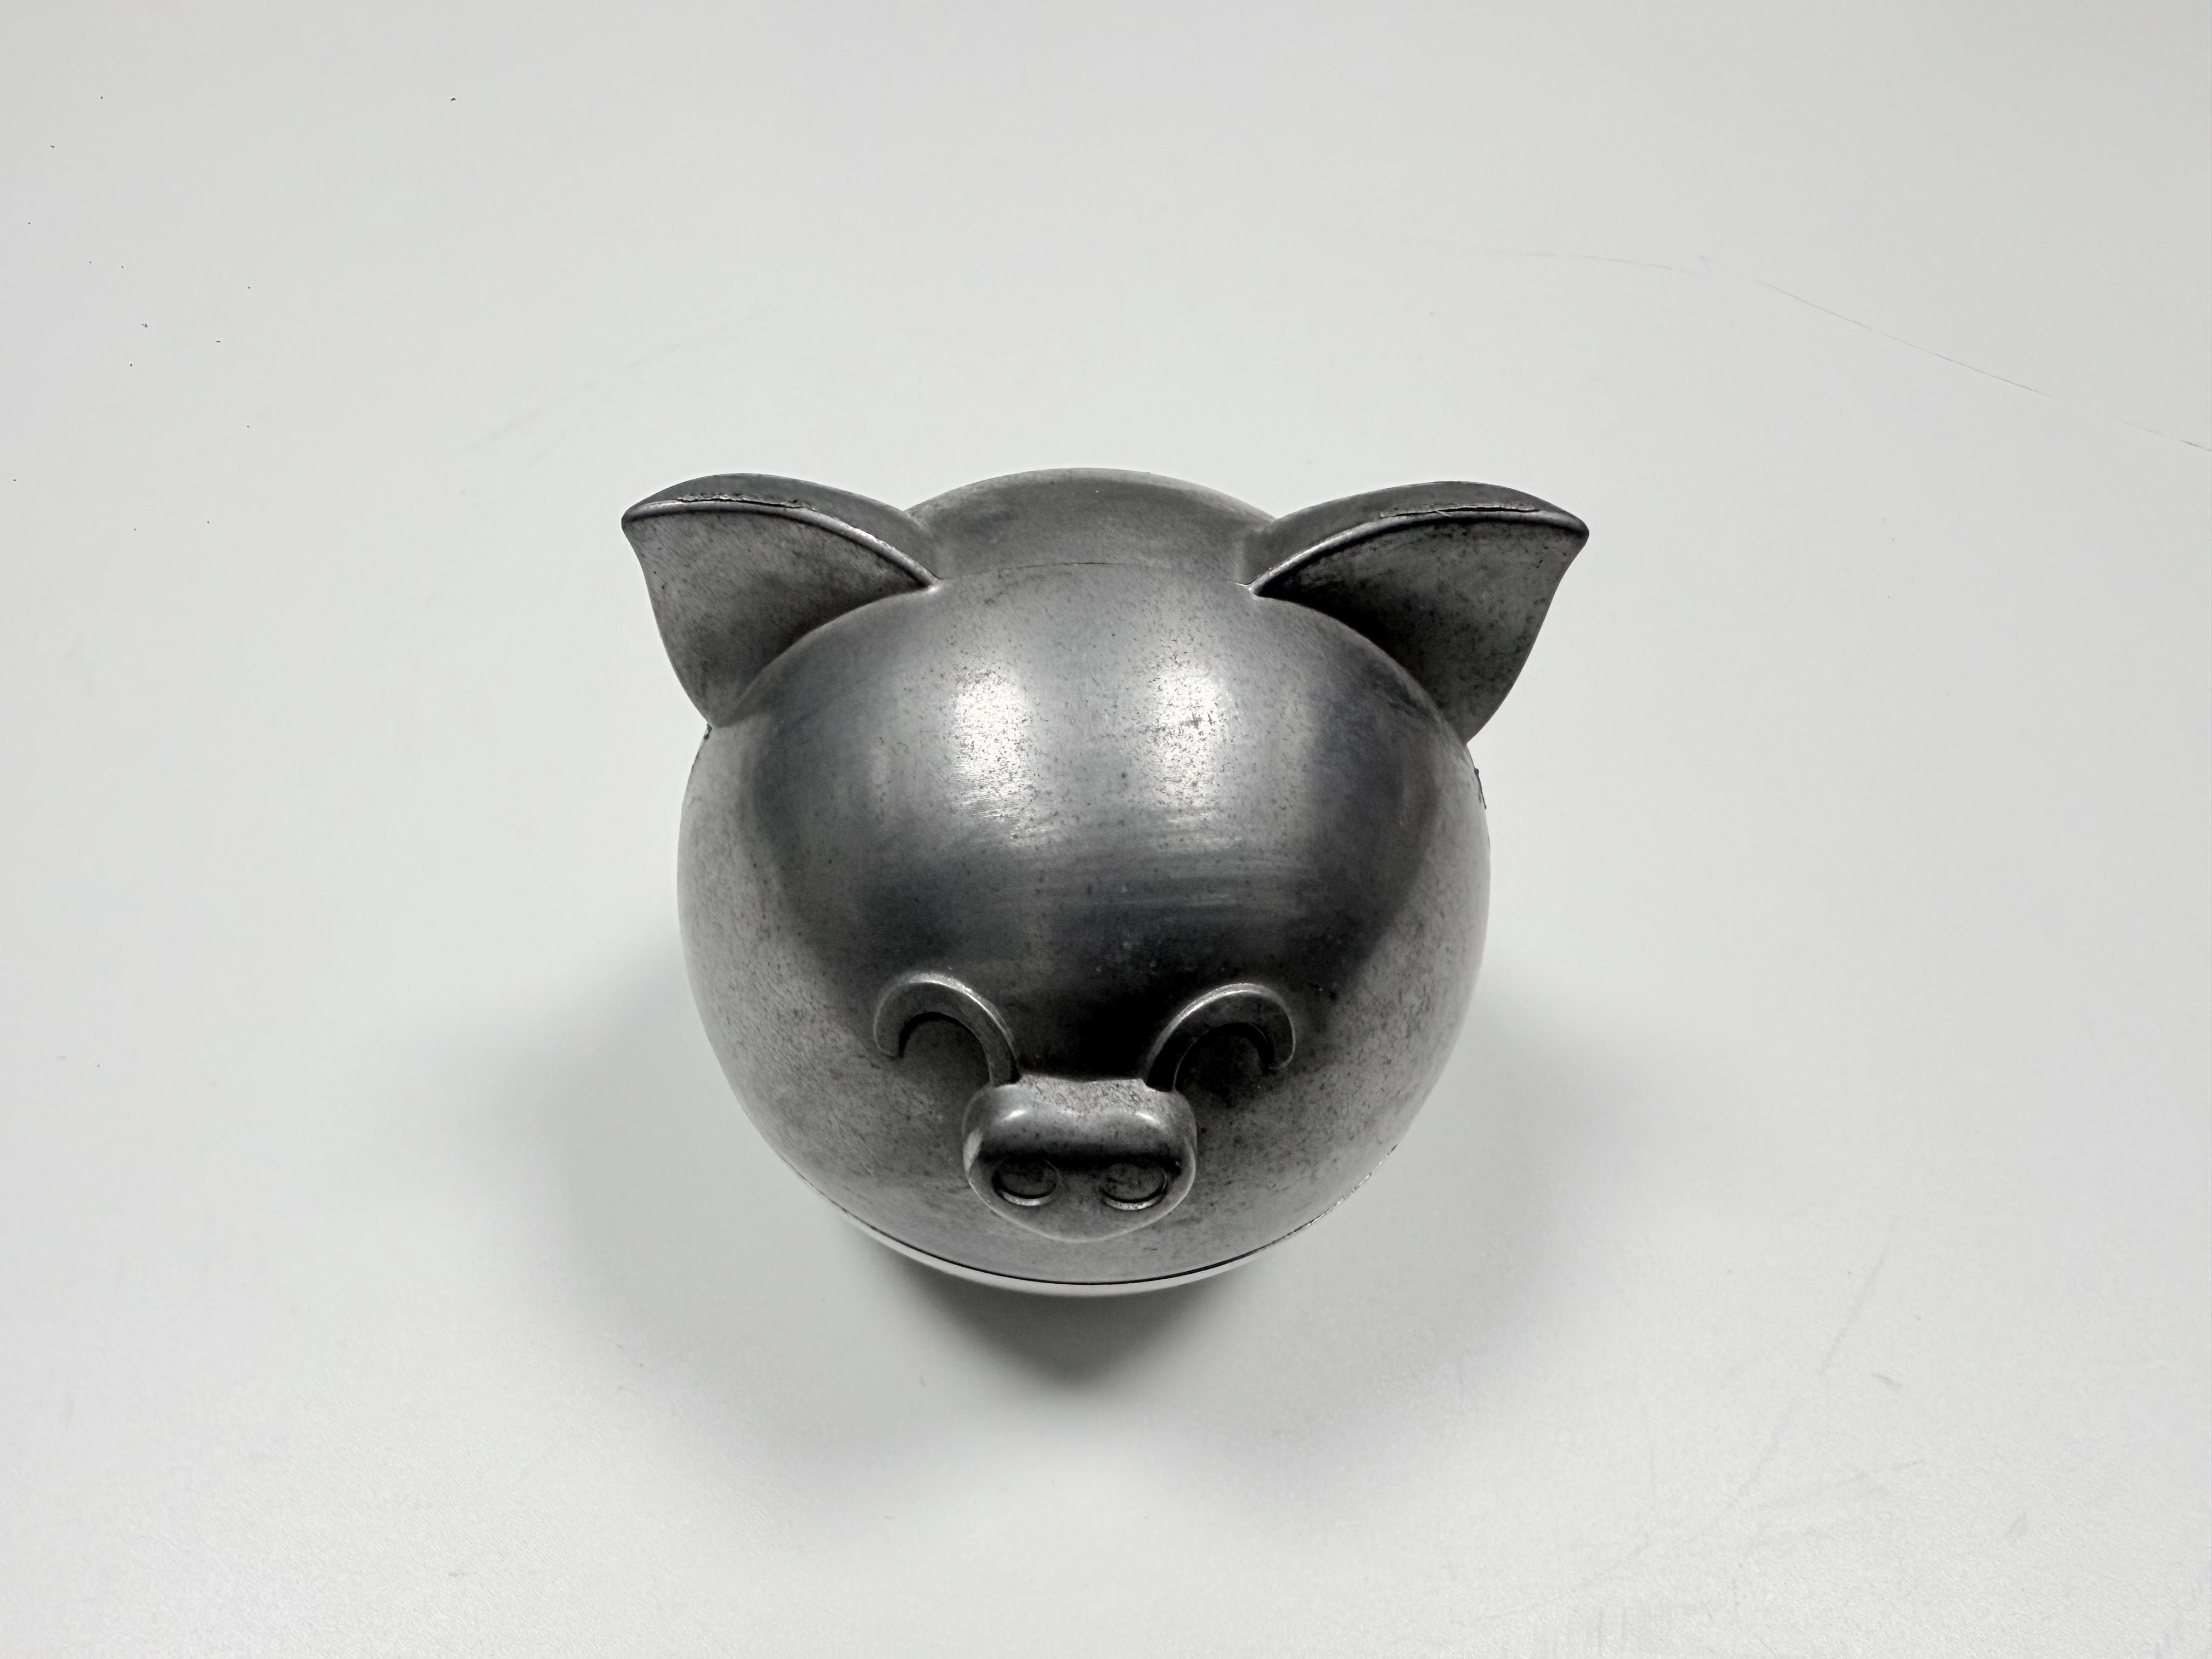
图 1 抛光之后再铣定位面,两片半壳合上处留下的是方边口。
四条判据的结果
每批货按四项检查判,每项都有第二名检验员能重复的做法。0.05 mm 塞片在每个抽样点都停在接合口上,缝就算过。判据写死之后,换人换班也不换结论,报告才有可比性。配合面平面度用三坐标读,对着 0.05 mm 的带宽。
外观面的光洁度在抛光之后、镀膜之前,用便携式粗糙度仪读,Ra 0.5。镀层做划格和胶带拉,按 ASTM D3359 评级,4B–5B 是合格带。
两项镀层检查都放在第四道闸,因为它们失效的原因不同。附着力报的是表面处理,按 ASTM B117 跑 48 h 的中性盐雾报的是膜系。一项可以过而另一项不过,所以两项都记。
检查 | 限值 | 单位 | 方法 |
|---|---|---|---|
接合处的缝 | 最大 0.05,不得插入 | mm | 塞片,四点 |
配合面平面度 | 最大 0.05 | mm | 三坐标,基准取铸造凸台 |
镀前光洁度 | Ra 0.5 | µm | 便携式粗糙度仪 |
镀层体系 | 4B–5B,48 h | 等级、h | ASTM D3359、ASTM B117 |
每批的实测值在项目报告里。本页给的是这些值对照的四条限值,以及每条背后的方法。压铸件上的装饰涂层讲的是第四道闸测的那套膜系。
下一次会改的地方
12 mm 的垫块和 1.2–1.5 mm 的壁在一个断面比上相接,凝固不齐。厚的地方最后冷,身后的补缩通道在垫块还是液体的时候就断了。缩痕于是落在垫块对面的那个面上,抛光把它的边口抛亮,斜光下看成一圈。缩痕的源头是断面比,抛光只是把它照出来。
过渡处做锥度、浇口开在厚的一侧、垫块单独冷却,三处一起把这道痕挪出外观面。减薄垫块也能消痕,代价是把让罐子回正的质量减掉。Zamak 5 密度与重量预算讲的是断面能走到哪一步,过了那一步罐子就不回正。
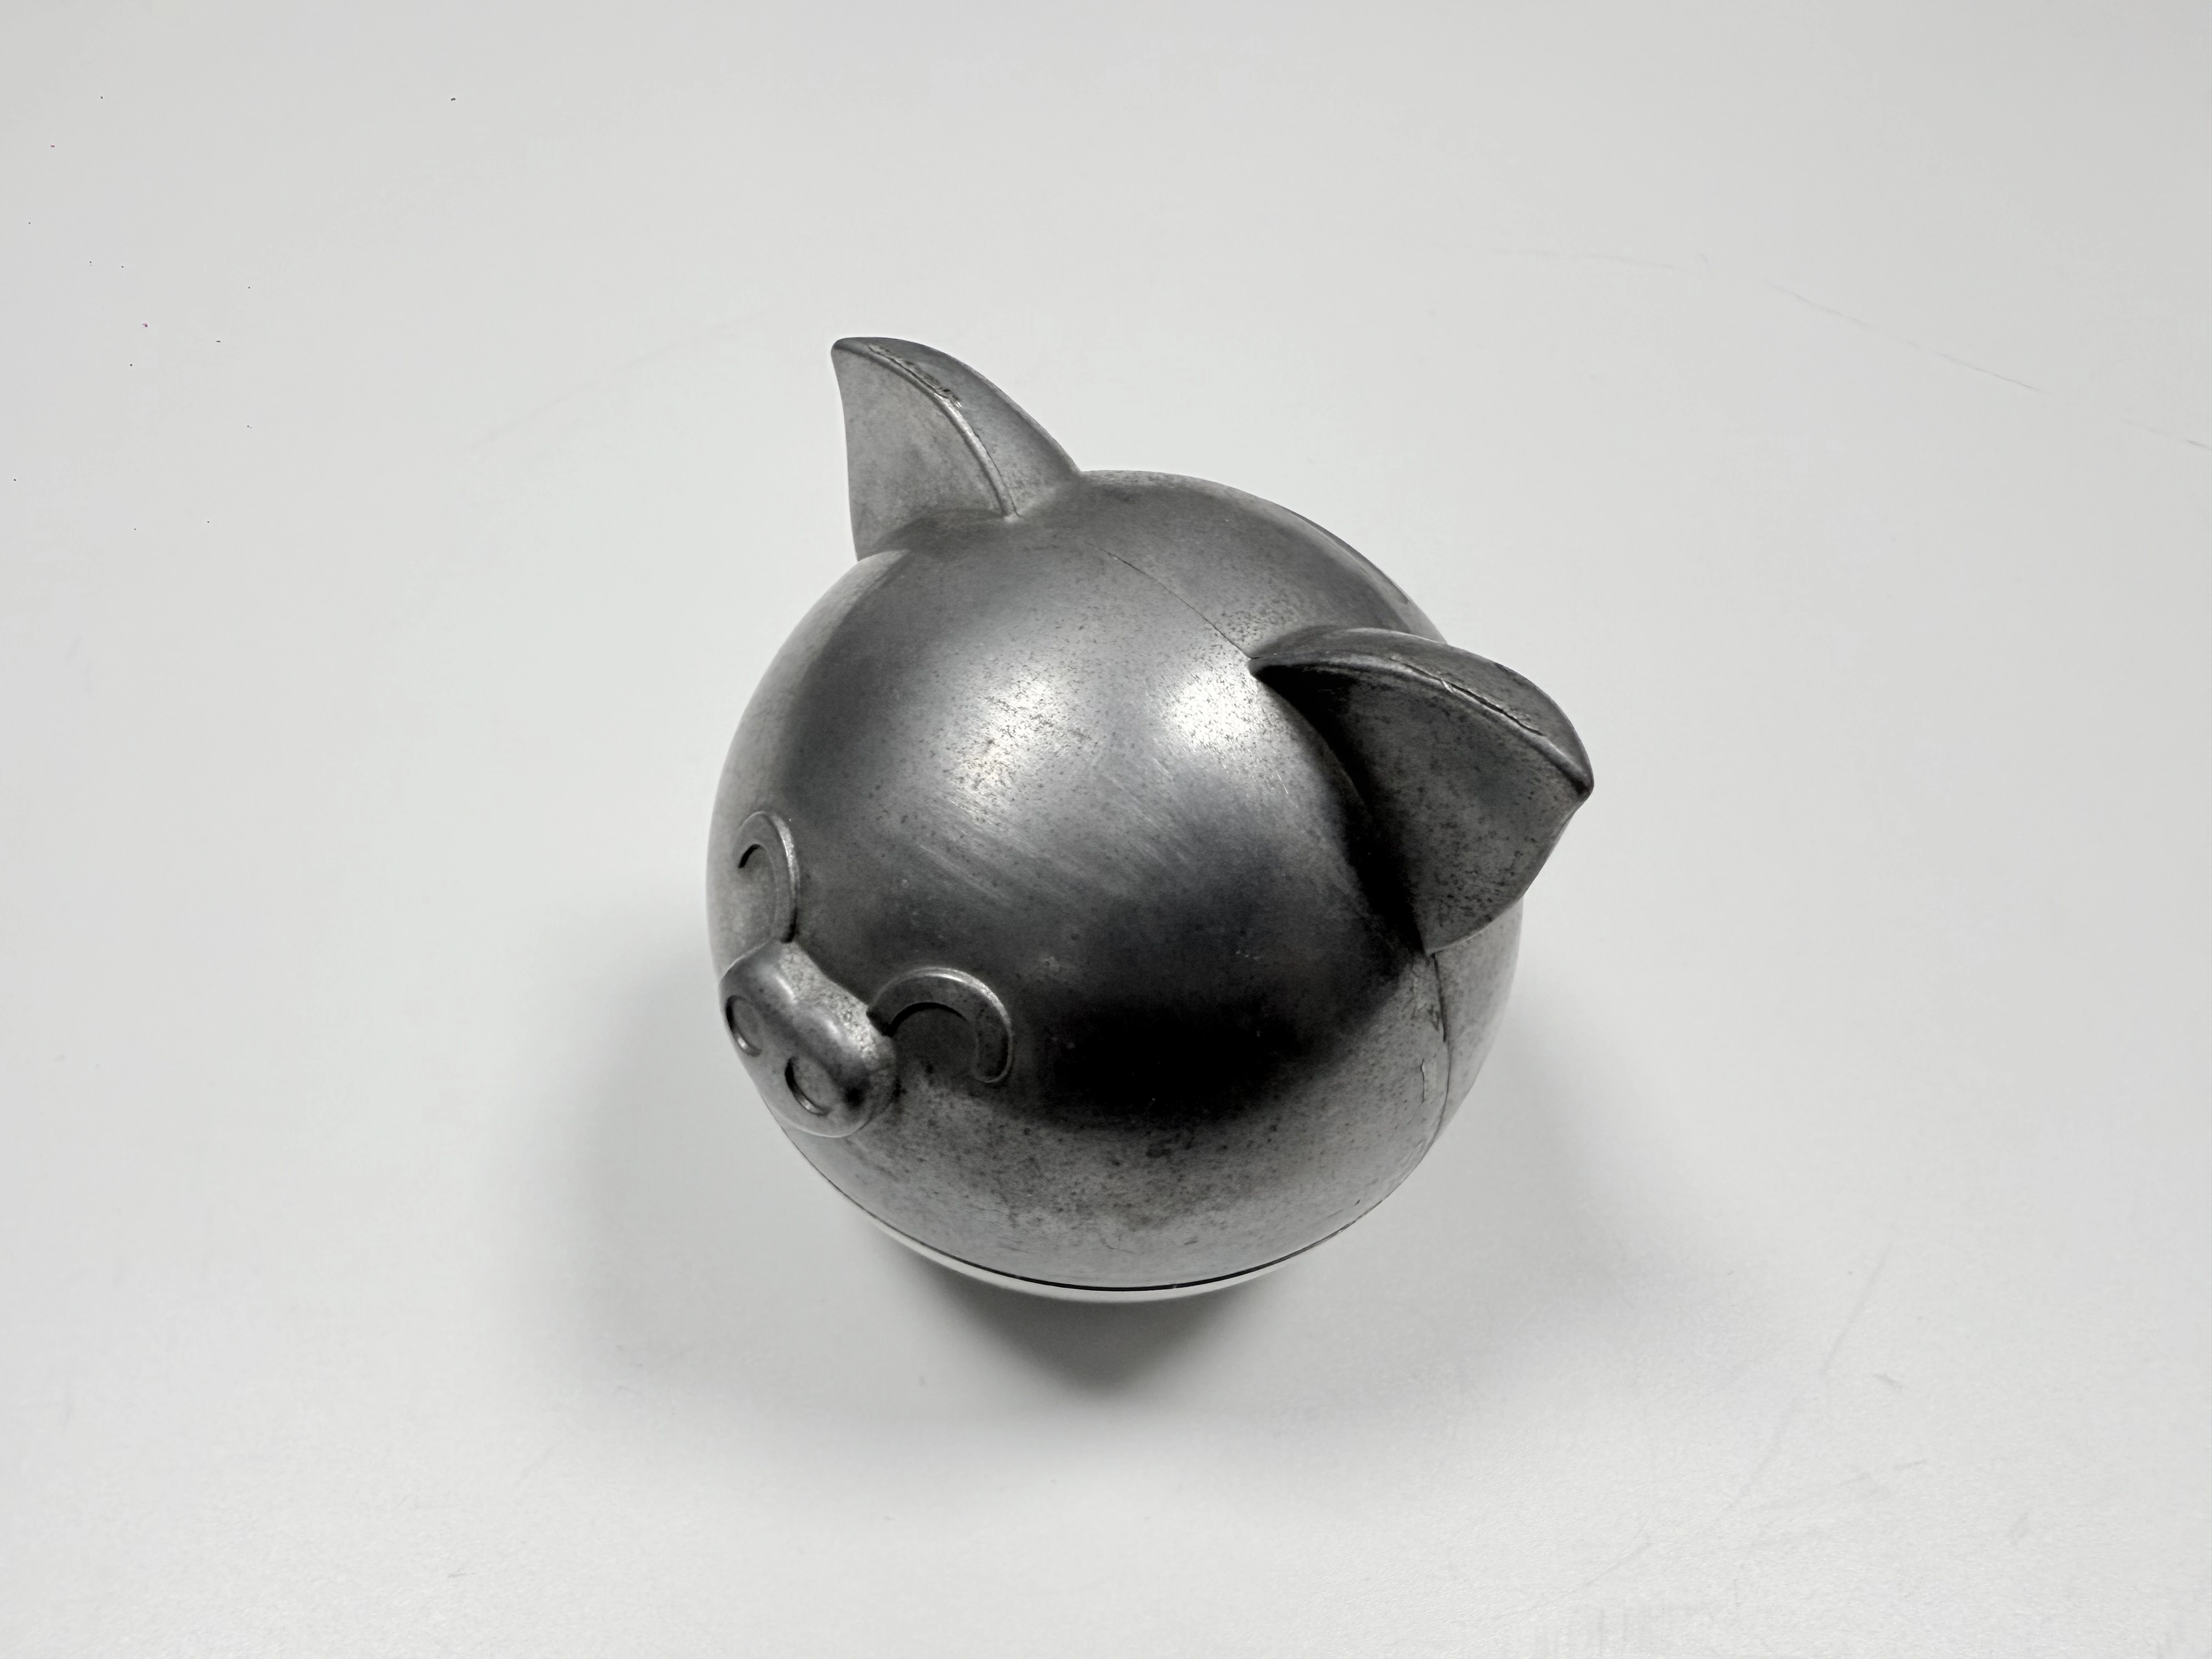
图 2 垫块与下片一起铸出,配重是铸件本身,不是嵌件。
另一处该改的是图纸,不是模具。抛光余量要给数值、给基准,精铣才知道从哪切、切多少。
可以搬走的规则
这个项目留下三条规则,三条都在开模之前用得上。第一,精铣排到最后一道从定位面上去除金属的工序之后。第二,这一刀要有一个抛光碰不到的基准。
第三条关于读数。0.05 mm 塞片在倒圆的接合处量到的是插入深度,所以图纸要写明塞片停在哪,不能只写间隙允许多宽。少这一句,两名检验员量同一处缝会得出两个结论。
更早的那个Zamak 加 PVD 项目在另一种零件上跑了同一套膜系,四项检查搬过来只改了缝值。四项写成询价单上的一行,比写在项目总结里有用。下一次询价从这四项开始,比在装配台上重新找一遍便宜。
