
Kupfer-Schleuderguss: Wenn rotative Erstarrung zu Hohlteilen passt
Kupfer-Schleuderguss ist in Betracht zu ziehen, wenn ein Bauteil aus Kupfer oder Kupferlegierung eine rohrförmige, ringförmige, buchsenartige, hülsenartige oder andere rotationssymmetrische Geometrie aufweist, die um eine Achse geformt werden kann. Rotation kann helfen, geschmolzenes Metall in der Form zu verteilen und die Erstarrung zu beeinflussen, garantiert jedoch kein gleichmäßiges, druckdichtes oder verschleißfestes Teil. Der Käufer muss weiterhin Legierung, Innen- und Außenflächen, Wanddickenvariation, Länge, Enden, Bearbeitungszugabe, Betriebsbedingungen und Nachweis der Innenqualität festlegen.
Die Prozesswahl sollte anhand des fertigen Bauteils getroffen werden. Ein Rohr aus Kupferlegierung kann als Lagerbuchse, leitfähige Hülse, Wärmeübertragungskomponente, Ventilteil oder Verschleißfläche verwendet werden. Jede Anwendung ändert die Anforderungen. Schleuderguss sollte zusammen mit Druckguss aus Kupferlegierung und der nachgelagerten Bearbeitungsroute überprüft werden. Das Angebot sollte deutlich zwischen Gussrohling und fertigem Teil unterscheiden.
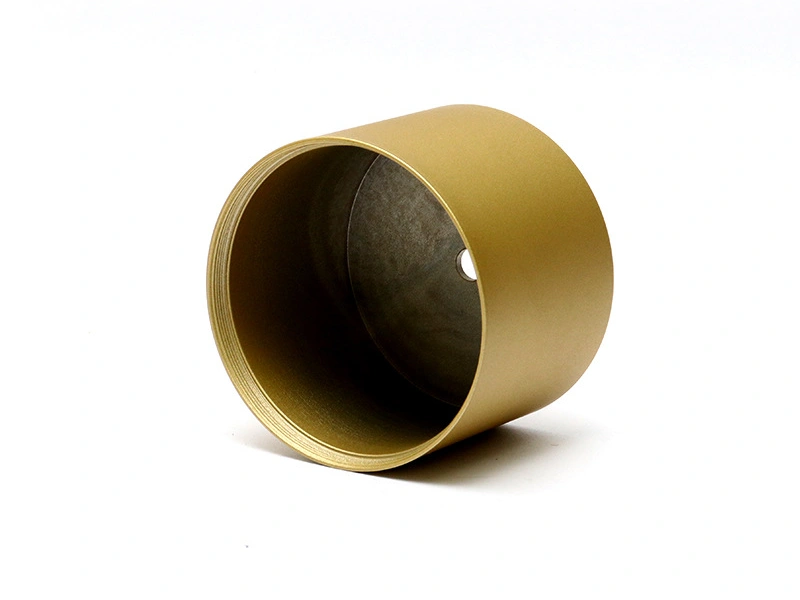
Prozess an die endgültige Geometrie anpassen
Kupfer-Schleuderguss unterstützt natürlicherweise zylindrische Formen. Gerade Rohre, Buchsen, Ringe, Hülsen, Liner und zylindrische Rohlinge sind die einfachsten Kandidaten. Ein Bauteil mit nicht rotationssymmetrischen Ansätzen, Querbohrungen, Passfedernuten, Flanschen oder komplexen äußeren Rippen kann immer noch einen Schleudergussrohling verwenden, aber der Umfang der sekundären Bearbeitung und Befestigung kann erheblich werden. Vergleichen Sie die gesamte Route, anstatt nur den Gusschritt zu beurteilen.
Definieren Sie die Achse und die funktionalen Oberflächen. Die Bohrung kann eine Dichtungs-, Lager-, Wellen-, Durchfluss- oder Spaltanforderung haben. Der Außendurchmesser kann eine Presspassung, Gehäuseoberfläche oder Verschleißfläche sein. Enden können Rechtwinkligkeit, Nuten, Fasen, Gewinde oder eine kontrollierte Beziehung zur Bohrung erfordern. Diese fertigen Merkmale bestimmen Aufmaß, Vorrichtung und Prüfung.
Länge, Durchmesser, Wandstärke und Querschnittsübergänge beeinflussen das Prozessverhalten. Eine lange, dünne Hülse kann ohne Durchbiegung schwer zu unterstützen und zu bearbeiten sein. Ein dicker Ring kann einen anderen thermischen und Speiseansatz erfordern. Ein großes Teil kann die praktische Hüllkurve einer kleinen Maschine überschreiten. Geben Sie die tatsächlichen Abmessungen an, bevor Sie nach Prozessfähigkeit fragen.
Teiltyp | Warum Kupfer-Schleuderguss passen könnte | Wichtige Grenze |
|---|---|---|
Leitfähige Hülse | Rotationsrohling kann auf eine kontrollierte Bohrung und einen kontrollierten Außendurchmesser bearbeitet werden | Legierung, elektrischer Kontakt, Wandstärke und Oberflächenzustand |
Lagerbuchse | Rohrförmige Form kann Material um eine Gleitfläche bereitstellen | Gegenlauffläche, Belastung, Schmierung, Bohrung und Verschleißtest |
Ventil- oder Druckring | Kontinuierliche Ringgeometrie kann nicht funktionales Material reduzieren | Druckgrenze, Porositätszone, Bearbeitung und Lecktest |
Komplexes Gehäuse | Nur der zylindrische Rohling kann profitieren | Sekundäre Merkmale, Bearbeitungsstunden und Vergleich alternativer Prozesse |
Kupferlegierung nach Einsatz wählen
Kupfer- und Kupferlegierungsoptionen variieren in Leitfähigkeit, Festigkeit, Härte, Verschleißverhalten, Korrosionsverhalten, Bearbeitbarkeit und Gießverhalten. Eine für elektrische Leitung ausgewählte Güte ist möglicherweise nicht die beste Wahl für ein belastetes Lager oder ein chemisch exponiertes Verbindungsstück. Eine für Verschleiß ausgewählte Güte kann eine andere Bearbeitung oder Endbearbeitung erfordern. Die Zeichnung sollte die maßgebliche Bezeichnung und die Eigenschaft, die die Auswahl bestimmt hat, identifizieren.
Für elektrische Komponenten definieren Sie Strom, Kontaktdruck, Temperatur, Verbindungsmethode und Oberflächenzustand. Für thermische Komponenten definieren Sie den Wärmepfad, die Passflächen und die Oberfläche. Für Verschleißkomponenten definieren Sie Gegenfläche, Last, Geschwindigkeit, Schmierung und Partikel. Für Druckteile definieren Sie Fluid, Temperatur, Wand, Abdichtung und Test. Ersetzen Sie nicht eine allgemeine Kupferbezeichnung durch die tatsächliche Anforderung.
Materialaufzeichnungen sollten Güte, Norm, Charge, Zustand und kundenspezifische Chemie- oder Testanforderungen enthalten. Wenn ein Ersatz vorgeschlagen wird, vergleichen Sie die relevante Eigenschaft und die Nachweise, die Gleichwertigkeit etablieren. Eine Kupferfarbe oder Dichtebetrachtung ist keine Materialfreigabe.
Rotation, Gießen und Kupfererstarrung
Rotation bewegt flüssiges Metall zur Formwand, aber das nutzbare Fenster hängt von Formdurchmesser, Metallzustand, Temperatur, Rotationsgeschwindigkeit, Gießrate und Wandstärke ab. Der Lieferant sollte die Prozessvariablen kontrollieren und aufzeichnen, die das Teil beeinflussen. Käufer sollten fragen, wie der Prozess überwacht wird, ohne unbegründete Einstellungen vorzuschreiben.
Kupferlegierungen können thermische und Oxidationsaspekte mit sich bringen, die sich von Aluminium oder Zink unterscheiden. Schmelzschutz, Formzustand, Gießpraxis und Temperaturkontrolle sollten gegen die ausgewählte Legierung und Ausrüstung überprüft werden. Übermäßige Turbulenzen oder schlechte Handhabung können Einschlüsse oder Gas einführen. Ein ununterbrochener Guss und ein ausgewogener thermischer Zustand benötigen dennoch Nachweise vom fertigen Teil.
Start- und Endbereiche können eine Opferzugabe erfordern, da sich Oberfläche oder Füllzustand unterscheiden können. Abschneiden und Plandrehen sollten diese Bereiche entfernen, ohne eine funktionale Wand zu verbrauchen oder einen Defekt in der fertigen Bohrung zu hinterlassen. Nehmen Sie die Zugabe in die Zeichnung und das Angebot auf.
Prozesspunkt | Potenzielle Auswirkung auf Kupferguss | Käufer-Nachweis |
|---|---|---|
Rotationskontrolle | Ändert Verteilung, Wandbildung und Oberflächenverhalten | Prozessaufzeichnung und kartierte Wand-/Konzentrizitätsprüfung |
Gießpraxis | Beeinflusst Einschlüsse, Füllkontinuität und Oxidationsbelastung | Verfahren, Chargenaufzeichnung und definierte Innenqualitätsprüfung |
Formzustand | Beeinflusst Wärmeübertragung, Auslösung und Oberflächentextur | Formaufzeichnung und repräsentative Oberflächenprüfung |
Endzugabe | Entfernt Start-/Stopp- oder unvollständige Bereiche | Zeichnungszugabe, Abschneidaufzeichnung und Endflächenprüfung |
Wandstärke und Innenqualität
Bei einem rohrförmigen Gussstück ist die Wandstärke eine kartierte Beziehung zwischen Bohrung und Außendurchmesser. Die durchschnittliche Wandstärke kann eine dünne Stelle verbergen. Eine schwere Seite kann das nach der Bearbeitung verbleibende Material reduzieren. Eine Bohrung kann glatt aussehen und dennoch eine oberflächennahe Diskontinuität in der Nähe einer Dicht- oder Verschleißfläche aufweisen. Definieren Sie die Zone, die nach der Bearbeitung verbleibt, und die dort erforderliche Innenqualität.
Rotation kann die Verteilung von Einschlüssen oder Gas beeinflussen, entfernt jedoch nicht jeden Defekt. Prozess, Legierung, Form, Guss, Kühlung und Bearbeitungszustand sind weiterhin wichtig. Ein Druckrohr kann eine Sektionsprüfung, Durchstrahlungs- oder Ultraschallprüfung, Lecktest oder eine andere definierte Methode erfordern. Eine Lagerbuchse kann eine Bohrungs- und Verschleißprüfung anstelle eines allgemeinen Gussberichts erfordern.
Verwenden Sie „schleudergegossen“ nicht als Nachweis für Druckdichtigkeit oder Dichte. Der Käufer sollte die Druckgrenze, den Prüfzustand, den Probenzustand und die Annahmegrenze spezifizieren. Der Nachweis sollte nach der relevanten Bearbeitung und Endbearbeitung erbracht werden, wenn diese Schritte die Grenze ändern.
Bearbeitung von Kupfer-Schleudergussrohlingen
Ein Gussrohr erfordert oft Drehen, Bohren, Plandrehen, Nuten, Bohren, Gewindeschneiden oder Auswuchten. Die Operation kann Poren, Einschlüsse oder eine ungleichmäßige Wand freilegen. Werkzeugauswahl, Werkstückhaltung, Kühlmittel, Aufmaß und Wärmemanagement beeinflussen die endgültige Oberfläche. Nachbearbeitung sollte einbezogen werden, bevor die Gussroute bewertet wird.
Wählen Sie eine Bezugspunktstrategie, die die Konzentrizität schützt. Wenn der Außendurchmesser rau ist, muss er möglicherweise bearbeitet werden, bevor er die Bohrung positioniert. Wenn die Bohrung die primäre Funktion ist, kann die Vorrichtung von einem Ende oder einer temporären Oberfläche aus positionieren. Die Reihenfolge sollte die Bohrung-Außen-Beziehung, die Endflächenrechtwinkligkeit und die verbleibende Wand kontrollieren.
Verwenden Sie eine Vorrichtung, die lange oder dünne Teile ohne Durchbiegung unterstützt. Prüfen Sie in einem freien oder definierten eingespannten Zustand, wie in der Zeichnung gefordert. Eine Bohrung, die beim Einspannen innerhalb der Toleranz liegt, kann sich nach dem Lösen bewegen. Der Annahmeplan sollte angeben, wie das Teil während der Messung unterstützt wird.
Fertiganforderung | Bearbeitungsrisiko | Verifizierung |
|---|---|---|
Bohrungspassung | Größe, Rundheit, Textur oder Porositätsfreilegung | Bohrungskarte und Passmontage |
Konzentrizität | Bezugsverschiebung oder Vorrichtungsdurchbiegung | Bohrung relativ zur Außen- oder Funktionsbezugsfläche |
Druckwand | Tiefer Schnitt öffnet eine verbundene Diskontinuität | Prüfung der fertigen Wand und Lecktest |
Endfläche | Rundlauf, Länge oder Rechtwinkligkeitsabweichung | Prüfung der Flächen- und Axialbeziehung |
Oberflächenbeschaffenheit und Kupferkompatibilität
Bearbeitung, Polieren, Plattieren, Beschichten oder eine Rohgussoberfläche können je nach Anwendung verwendet werden. Die gewählte Route sollte Kupferlegierungszusammensetzung, Porosität, Oberflächentextur, elektrischen oder thermischen Kontakt, Verschleiß und Korrosion berücksichtigen. Eine Oberflächenbehandlung kann Abmessungen und Kontaktwiderstand ändern. Maskieren Sie Bohrungen, Gewinde, Lagerflächen, Dichtungen und Erdungszonen, wo die Funktion es erfordert.
Nachbehandlung sollte an einem repräsentativen Kupfergussteil genehmigt werden. Ein flacher Probekörper zeigt möglicherweise kein Verhalten um eine Bohrung, Kante, Nut oder raue Gussfläche. Definieren Sie Farbe, Textur, Dicke, Haftung, Kontakt oder Umgebungsnachweise gemäß der Teilefunktion.
Prüfung und Annahme
Maßprüfung sollte Wand, Bohrung, Außendurchmesser, Konzentrizität, Länge und Enden unter Verwendung der Zeichnungsbezüge kartieren. Sichtprüfung kann Risse, Falten, Einschlüsse und Oberflächenmarkierungen finden. Interne Methoden können verwendet werden, wo Druck, Bearbeitung, Verschleiß oder Leitfähigkeit die Innenqualität wichtig machen. Funktionsprüfung sollte das tatsächliche Passstück oder die Testbedingung verwenden.
Halten Sie Material-, Prozess-, Bearbeitungs-, Endbearbeitungs- und Testaufzeichnungen unter Revisionskontrolle. Eine Änderung der Legierung, Form, Rotation, des Gusses, der Bearbeitungsreihenfolge oder der Endbearbeitung kann eine gezielte Revalidierung erfordern. Verwenden Sie keinen generischen Bericht für eine geänderte Geometrie oder Betriebsbedingung erneut.
RFQ-Eingaben für Kupfer-Schleuderguss
Bereitstellen von Modell, kontrollierter Zeichnung, Kupferlegierung und Norm, Achse, Innen- und Außendurchmesser, Länge, Wandkarte, Endmerkmale, Menge, Bearbeitungszugabe, Oberflächenbeschaffenheit, elektrische/thermische/Verschleiß-/Druckfunktion, Prüfung, Test und Verpackung. Identifizieren Sie Start-/Endzugabe und das Material, das nach der Bearbeitung verbleibt.
Fragen Sie den Lieferanten nach der Schleudergussanordnung, Form, Prozesskontrollen, Innenqualitätsnachweisen, Bearbeitungsroute, Vorrichtung, Endbearbeitung und Endprüfung. Trennen Sie den Gussrohling von der fertigen Komponente im Angebot. Wenn eine andere Route vorgeschlagen wird, vergleichen Sie sie mit der Fertiganforderung und den Gesamtoperationen.
Neways Schleuderguss-Route kann mit Kupferlegierungsguss und Nachbearbeitung bewertet werden, wenn die Teilgeometrie passt. Der endgültige Umfang bleibt abhängig von Legierung, Abmessungen, Volumen, Ausrüstung und Prüfung.
Bestätigen, dass das Kupferteil zu einer rotativen Gussroute passt
Kupfer-Schleuderguss ist am besten für ein Teil geeignet, dessen wichtige Geometrie um eine Achse beschrieben werden kann. Hülsen, Buchsen, Ringe, Liner und rohrförmige Körper sind natürliche Kandidaten; komplexe äußere Flächen, seitliche Öffnungen, unterbrochene Flansche oder nicht konzentrische Kanäle können spätere Bearbeitung oder einen anderen Prozess erfordern. Der Käufer sollte markieren, welche Oberflächen funktional sind, welche Opfer-Bearbeitungszugabe sind und welche im Gusszustand bleiben müssen. Dies verhindert, dass ein einfaches Prozessetikett eine Diskrepanz zwischen Teil und Ausrüstung verbirgt.
Die Legierung ist ebenfalls wichtig. Reines Kupfer und Kupferlegierungen unterscheiden sich in Fließfähigkeit, Schmelzverhalten, Leitfähigkeit, Festigkeit, Verschleißverhalten und Korrosionsanforderungen. Die maßgebliche Bezeichnung, chemische Grenzen, Zustand und Service müssen benannt werden, bevor die Route angeboten wird. Eine leitfähige Hülse hat einen anderen Annahmeplan als eine Lagerbuchse oder ein druckbezogenes Rohr. Für jede definieren Sie Gegenfläche oder Fluid, Temperatur, Last, Geschwindigkeit, elektrischen Pfad und Oberfläche.
Erstarrung an Stufen, Enden und starken Abschnitten überprüfen
Rotation verteilt Metall in der Form, lässt jedoch nicht jeden Abschnitt gleichzeitig erstarren. Ein Flansch, geschlossenes Ende, dicker Ansatz oder lokale Stufe kann Wärme speichern und Schrumpfung beeinflussen. Ein Innendurchmesser, der später gebohrt wird, kann die erste Oberfläche entfernen, während ein anderer Zustand zurückbleibt. Die Prozessprüfung sollte identifizieren, wo Metall eintritt, wo die Form Wärme abführt, wie die Enden geformt werden und welches Aufmaß nach der Bearbeitung verbleibt.
Oberflächenzustand sollte in dem Zustand bewertet werden, der relevant ist. Wenn beide Durchmesser bearbeitet sind, benötigt der Käufer Rohlingabmessungen und Zugabe auf jeder Seite. Wenn eine Oberfläche für Gleiten, Abdichtung, Wärmeübertragung oder Leitfähigkeit beibehalten wird, prüfen Sie diese Oberfläche direkt. Reinigung, Oxidation, eingebettetes Material und Handhabungsschäden können spätere Operationen beeinflussen. Der Ausdruck „schleudergegossenes Kupfer“ reicht nicht aus, um die Annahmegrenze zu definieren.
Bearbeitung bestimmt Konzentrizität und funktionale Passung
Dreh- und Bohroperationen sollten von einer Bezugsfläche aus geplant werden, die die beiden funktionalen Oberflächen in Beziehung setzt. Ein Rohguss kann eine anfängliche Einrichtung erfordern, um einen Durchmesser oder eine Fläche zu etablieren, gefolgt von einer kontrollierten Einrichtung für die endgültige Bohrung. Lange Teile können sich unter Schnitt oder Werkstückhaltung durchbiegen, daher müssen Unterstützung und Messung mit der Fertigtoleranz besprochen werden. Wenn das Teil ein Liner ist, sollten Montagespiel und Gegenfläche die wichtigen Abmessungen definieren, anstatt einer willkürlichen Rohgusszahl.
Bearbeitung kann auch interne Diskontinuitäten aufdecken oder die Wand unter ein akzeptables Niveau ändern. Der Käufer sollte jede minimale fertige Wand, Leckpfad, Verschleißfläche oder elektrischen Querschnitt identifizieren. Wenn eine Druckgrenze beteiligt ist, wählen Sie einen Test am fertigen Teil und spezifizieren Sie Medium, Zustand und Annahmekriterien. Für ein leitfähiges Teil messen Sie die Eigenschaft und den Oberflächenzustand, den die Baugruppe verwendet. Ein Materialzertifikat allein kann Konzentrizität, Passung oder Integrität nicht etablieren.
Merkmalsbasierte Versuchsprüfung verwenden
Ein erstes Muster sollte sowohl im Gussrohlingzustand als auch nach der Bearbeitung geprüft werden. Überprüfen Sie Außen- und Innenflächen, Enden, Stufen, Zugabe, Konzentrizität, Rauheit und sichtbare Defekte. Binden Sie Messungen an die Zeichnungsbezüge und identifizieren Sie die verwendete Ausrüstung oder Vorrichtung. Wenn eine Innenprüfung, ein Lecktest, ein Verschleißtest oder eine Leitfähigkeitsprüfung erforderlich ist, erklären Sie das Risiko, das sie adressiert, und halten Sie das Ergebnis mit der Probe oder Charge verbunden.
Neways Nachbearbeitung- und Nachbehandlung Routen können mit dem Schleudergussplan überprüft werden, wenn das fertige Teil Bohren, Drehen, Reinigen, Beschichten oder eine andere Oberflächenoperation benötigt. Das endgültige Angebot sollte Rohling, Bearbeitung, Endbearbeitung, Prüfung und jede spezielle Validierung trennen.
RFQ-Eingaben für Kupfer-Schleuderguss
Bereitstellen von Legierung und chemischer Anforderung, Achse, Außen- und Innenmaßen, Länge, Endmerkmalen, Roh- und Fertigflächen, Menge, Bearbeitungszugabe, Betriebsbedingung, Gegenfläche oder Fluid und Prüfplan. Geben Sie an, ob der Lieferant eine andere Route vorschlagen darf und welche Nachweise für die Genehmigung erforderlich sind. Diese Eingaben ermöglichen es dem Käufer, eine Rotationsgussroute mit einer aus Vollmaterial bearbeiteten oder anderen Gussoption anhand des fertigen Bauteils zu vergleichen, anstatt anhand des Prozessnamens.
Kupferlegierung für die fertige Funktion wählen
Kupfer-Schleuderguss kann verschiedene Kupfer- und Kupferlegierungsgüten verwenden, und die richtige Wahl hängt von der fertigen Funktion ab. Eine leitfähige Hülse benötigt eine elektrische Anforderung; ein Wärmeübertragungsring benötigt eine thermische Schnittstelle; eine Lagerbuchse benötigt eine Gegenfläche, Last, Geschwindigkeit und Schmierung; und ein druckbezogenes Rohr benötigt einen definierten Integritätstest. Der Käufer sollte die Güte und die Eigenschaft, die wichtig ist, angeben, anstatt nach „Kupfer“ als breite Materialkategorie zu fragen.
Legierung und Querschnitt interagieren mit der Route. Ein dickes Ende, Flansch oder eine Stufe kann sich anders abkühlen als die Rohrwand. Eine Bearbeitungszugabe kann einen Oberflächenzustand entfernen und einen anderen hinterlassen. Wenn das Material ersetzt wird, vergleichen Sie Chemie, Gießverhalten, Bearbeitung, Korrosion, Verschleiß, Leitfähigkeit und Testnachweise. Neways Kupferlegierungsguss-Route kann mit dem Schleudergussrohling und dem Fertigteilplan überprüft werden.
Die Oberfläche schützen, die in den Dienst geht
Eine im Gusszustand belassene Oberfläche kann eine andere Reinigungs- und Rauheitsanforderung haben als eine Oberfläche, die gebohrt oder gedreht wird. Wenn eine Beschichtung oder Behandlung angewendet wird, werden Maskierung und dimensionaler Effekt Teil der Route. Wenn das Teil eine Welle oder Dichtung kontaktiert, prüfen Sie die endgültige Oberfläche und Kantenzustand. Ein sauber aussehender Rohling beweist keine Passung oder Serviceverhalten nach der Bearbeitung.
Innenqualitätsnachweis sollte ein spezifisches Risiko beantworten
Sichtprüfung kann nicht jeden inneren Zustand etablieren. Maßprüfung kann nicht jede oberflächennahe Diskontinuität zeigen. Leck-, Druck-, Leitfähigkeits-, thermische oder Verschleißtests beantworten verschiedene Produktfragen. Eine Innenprüfung kann geeignet sein, wenn Bohren, Druck oder Ermüdung ein bekanntes Risiko erzeugt. Geben Sie Methode, Ort, Probe und Annahmekriterien vor dem Versuch an.
Halten Sie Rohling- und Fertigteilaufzeichnungen getrennt. Ein erster Rohling kann für die Bearbeitungsentwicklung akzeptiert werden, während das fertige Rohr noch eine Passungs- oder Druckprüfung benötigt. Wenn sich der Prozess ändert, wiederholen Sie den Nachweis, der mit dem geänderten Risiko verbunden ist. Neways Nachbehandlung-Route kann einbezogen werden, wenn Reinigen oder Beschichten die Serviceoberfläche beeinflusst.
Endoperationen in die RFQ aufnehmen
Geben Sie an, ob der Lieferant einen Rohling, ein bearbeitetes Rohr, einen fertigen Liner oder eine montierte Komponente bereitstellt. Schließen Sie Drehen, Bohren, Plandrehen, Bohren, Nuten, Reinigen, Beschichten, Prüfung, Verpackung und Test ein. Definieren Sie Achse und Bezüge, damit das Angebot Konzentrizität und Passung adressiert. Dies verhindert, dass ein niedriger Rohlingpreis die Operationen verbirgt, die erforderlich sind, um das nutzbare Produkt herzustellen.
Käuferzusammenfassung
Kupfer-Schleuderguss passt zu rotationssymmetrischen und rohrförmigen Geometrien, wenn Legierung, Form, Rotation, Gießen, Erstarrung, Bearbeitung und Prüfung ausgerichtet sind. Es kann einen nützlichen Hülsen- oder Ringrohling produzieren, beweist jedoch nicht von selbst Wandgleichmäßigkeit, Druckintegrität, Verschleißlebensdauer oder endgültige Passung.
Definieren Sie Achse, fertige Oberflächen, Betriebsbedingung, Innenqualitätsrisiko und Bearbeitungsroute in der RFQ. Das gibt dem Käufer eine solide Grundlage für die Entscheidung, ob Kupfer-Schleuderguss für das tatsächliche Teil geeignet ist.
FAQ
