
PVD auf Zink-Druckguss: Farben und Verschleiß
PVD auf Zink-Druckguss ist ein Vakuum-Abscheideschritt und kein Galvanikbad; er bringt Farbe und Verschleißfestigkeit auf eine fertige Oberfläche. Die Schicht misst 0,5–3 µm, abgeschieden bei 120–150 °C, deutlich unter dem Bereich, der ein Gussteil aus Zamak 5 (ASTM B86 AC41A) verändern würde. Drei Bedingungen entscheiden das Ergebnis: eine Oberfläche im Maßstab der Schicht, ein benannter Aufbau darunter und eine Maskierung auf Flächen, die sauber bleiben müssen. Das PVD-Verfahren läuft zuletzt, und die früheren Schritte entscheiden, ob es hält.
Was PVD auf Zink ist
PVD (physikalische Gasphasenabscheidung) ist ein Vakuumprozess, der ein festes Target verdampft und den Dampf als dünne Schicht auf einem Teil kondensiert. Auf Zink bleibt das Substrat bei 120–150 °C, und die Schicht landet bei 0,5–3 µm, sodass der Zink-Druckguss seine Maße durch den Beschichtungsschritt behält. Die Abscheidung folgt der polierten Oberfläche, statt sie umzuformen.
Die Härte kommt aus der Verbindung, und der Arbeitsbereich für dekorative Nitridschichten liegt bei 1500–3000 HV (typisch). Diese Härte sitzt auf einem weichen Zinksubstrat, die Schicht schützt die Oberfläche also nur, solange das Metall darunter gestützt bleibt. Eine Delle im Guss wird zum Riss in der Schicht, und darin liegt die erste Grenze für den Einsatz von PVD.
Was es nicht ist
PVD ist kein Galvanisieren und kein Reparaturschritt. Galvanisieren baut Dicke aus einer Lösung auf und ebnet die Oberfläche, während sie wächst; PVD legt eine Schicht auf, die die Geometrie kopiert, auf der sie landet. In der Vakuumkammer fließt nichts, nichts ebnet ein und nichts füllt auf.
Dieser Unterschied setzt die Regel für Poren und Kratzer. Eine offene Pore von einigen Dutzend Mikrometern ist weit größer als die Schicht von 0,5–3 µm, der Dampf beschichtet also die Porenwand, und die Pore bleibt offen. Ein Kratzer, ein Kaltläufer oder eine verrundete Kante verhält sich gleich: vor dem Beschichten sichtbar, nach dem Beschichten noch deutlicher sichtbar, weil die Schicht dem Fehler Farbkontrast hinzufügt.
Dieselbe Anlage beschichtet auch Werkzeuge, und diese Aufgabe ist eine andere Pflicht. Auf einer Form schützt die Schicht Werkzeugstahl vor Verschleiß und verlängert die Standzeit; auf einem Teil muss sie richtig aussehen und die Handhabung überstehen. PVD auf Druckgusswerkzeugen und Formen deckt die Werkzeugseite ab, wo die Abnahme über abrasiven Verschleiß und Brandrisse läuft und nicht über die Farbe.
Schichtaufbau: Galvanik plus Deckschicht
Der Schichtaufbau ist die vollständige Folge zwischen dem Zink und der sichtbaren Farbe. An dekorativen Zinkteilen bedeutet das meist eine galvanische Kupfer-/Nickel-Basis mit einer PVD-Deckschicht, und die Galvanikdicken in diesem Aufbau sind noch zu bestätigen. Die Galvanik ebnet den Guss ein und trägt die Korrosionsaufgabe; die Deckschicht liefert Farbe und Verschleißfestigkeit.
Maskierte Flächen zeigen diesen Aufbau und nicht blankes Zink. Wo die Schicht an einer Maskierlinie endet, ist die freiliegende Oberfläche Nickel, und das ist genau das gewollte Ergebnis: Die Fuge schließt auf galvanisiertem Metall, und der Korrosionsschutz ruht nicht allein auf der Deckschicht. Ein Aufbau ohne Galvanik legt an derselben Fläche Zink frei und ändert sowohl das Korrosionsergebnis als auch die Farbübereinstimmung.
Schichtarten und Dicke
Die Schichtart ist die Verbindung, die die Deckschicht bildet, und die Dicke sagt, wie viel davon auf der Sichtfläche landet. Titannitrid (TiN) trägt die Goldfamilie, Titancarbonitrid (TiCN) führt zu Rosé und Schwarz, Chromnitrid (CrN) deckt Gunmetal und Schwarz ab, und Zirkoniumnitrid (ZrN) liegt zwischen Gold und Champagner. Jede dieser Schichten wird in einem Fenster von 0,5–3 µm abgeschieden.
Schicht | Dicke (µm) | Farbfamilie | Prüfung |
|---|---|---|---|
TiN (Titannitrid) | 0,5–3 | Gold, Champagner | Gitterschnitt nach ASTM D3359, 4B–5B |
ZrN (Zirkoniumnitrid) | 0,5–3 | Champagner, helles Gold | Klebebandabzug nach ASTM D3359, 4B–5B |
TiCN (Titancarbonitrid) | 0,5–3 | Rosé, Schwarz | Salzsprühtest nach ASTM B117, 48 h |
CrN (Chromnitrid) | 0,5–3 | Gunmetal, Schwarz | neutraler Sprühtest nach ASTM B117, 48 h |
Cu/Ni-Galvanik plus Deckschicht | 0,5–3 (Deckschicht) | Alle fünf Familien | beide Prüfungen am beschichteten Teil |
Die Dicke innerhalb des Fensters ist ein Kompromiss und kein Ziel, das maximiert wird. Eine dickere Schicht deckt eine höhere Rauheitsspitze ab und hält die Farbe unter Verschleiß länger, sie baut aber auch Spannung auf, macht die Kantenschärfe weicher und lässt die Farbe driften. Der Bereich von 0,5–3 µm ist das Arbeitsfenster für dekoratives Zink und keine Korrosionsspezifikation; die Salzsprühleistung kommt aus dem Aufbau und nicht allein aus der Deckschicht.
Farbumfang und Grenzen
Die Farbe kommt aus der Verbindung der Deckschicht und ihrer Dicke, nicht aus einem Farbstoff und nicht aus einer Farbe. Der Umfang deckt fünf Familien ab: Gold, Champagner, Rosé, Schwarz und Gunmetal. Jede dieser Familien ist ein Fenster und kein einzelner Punkt, und das Fenster verengt sich, je flacher und größer das Teil wird.
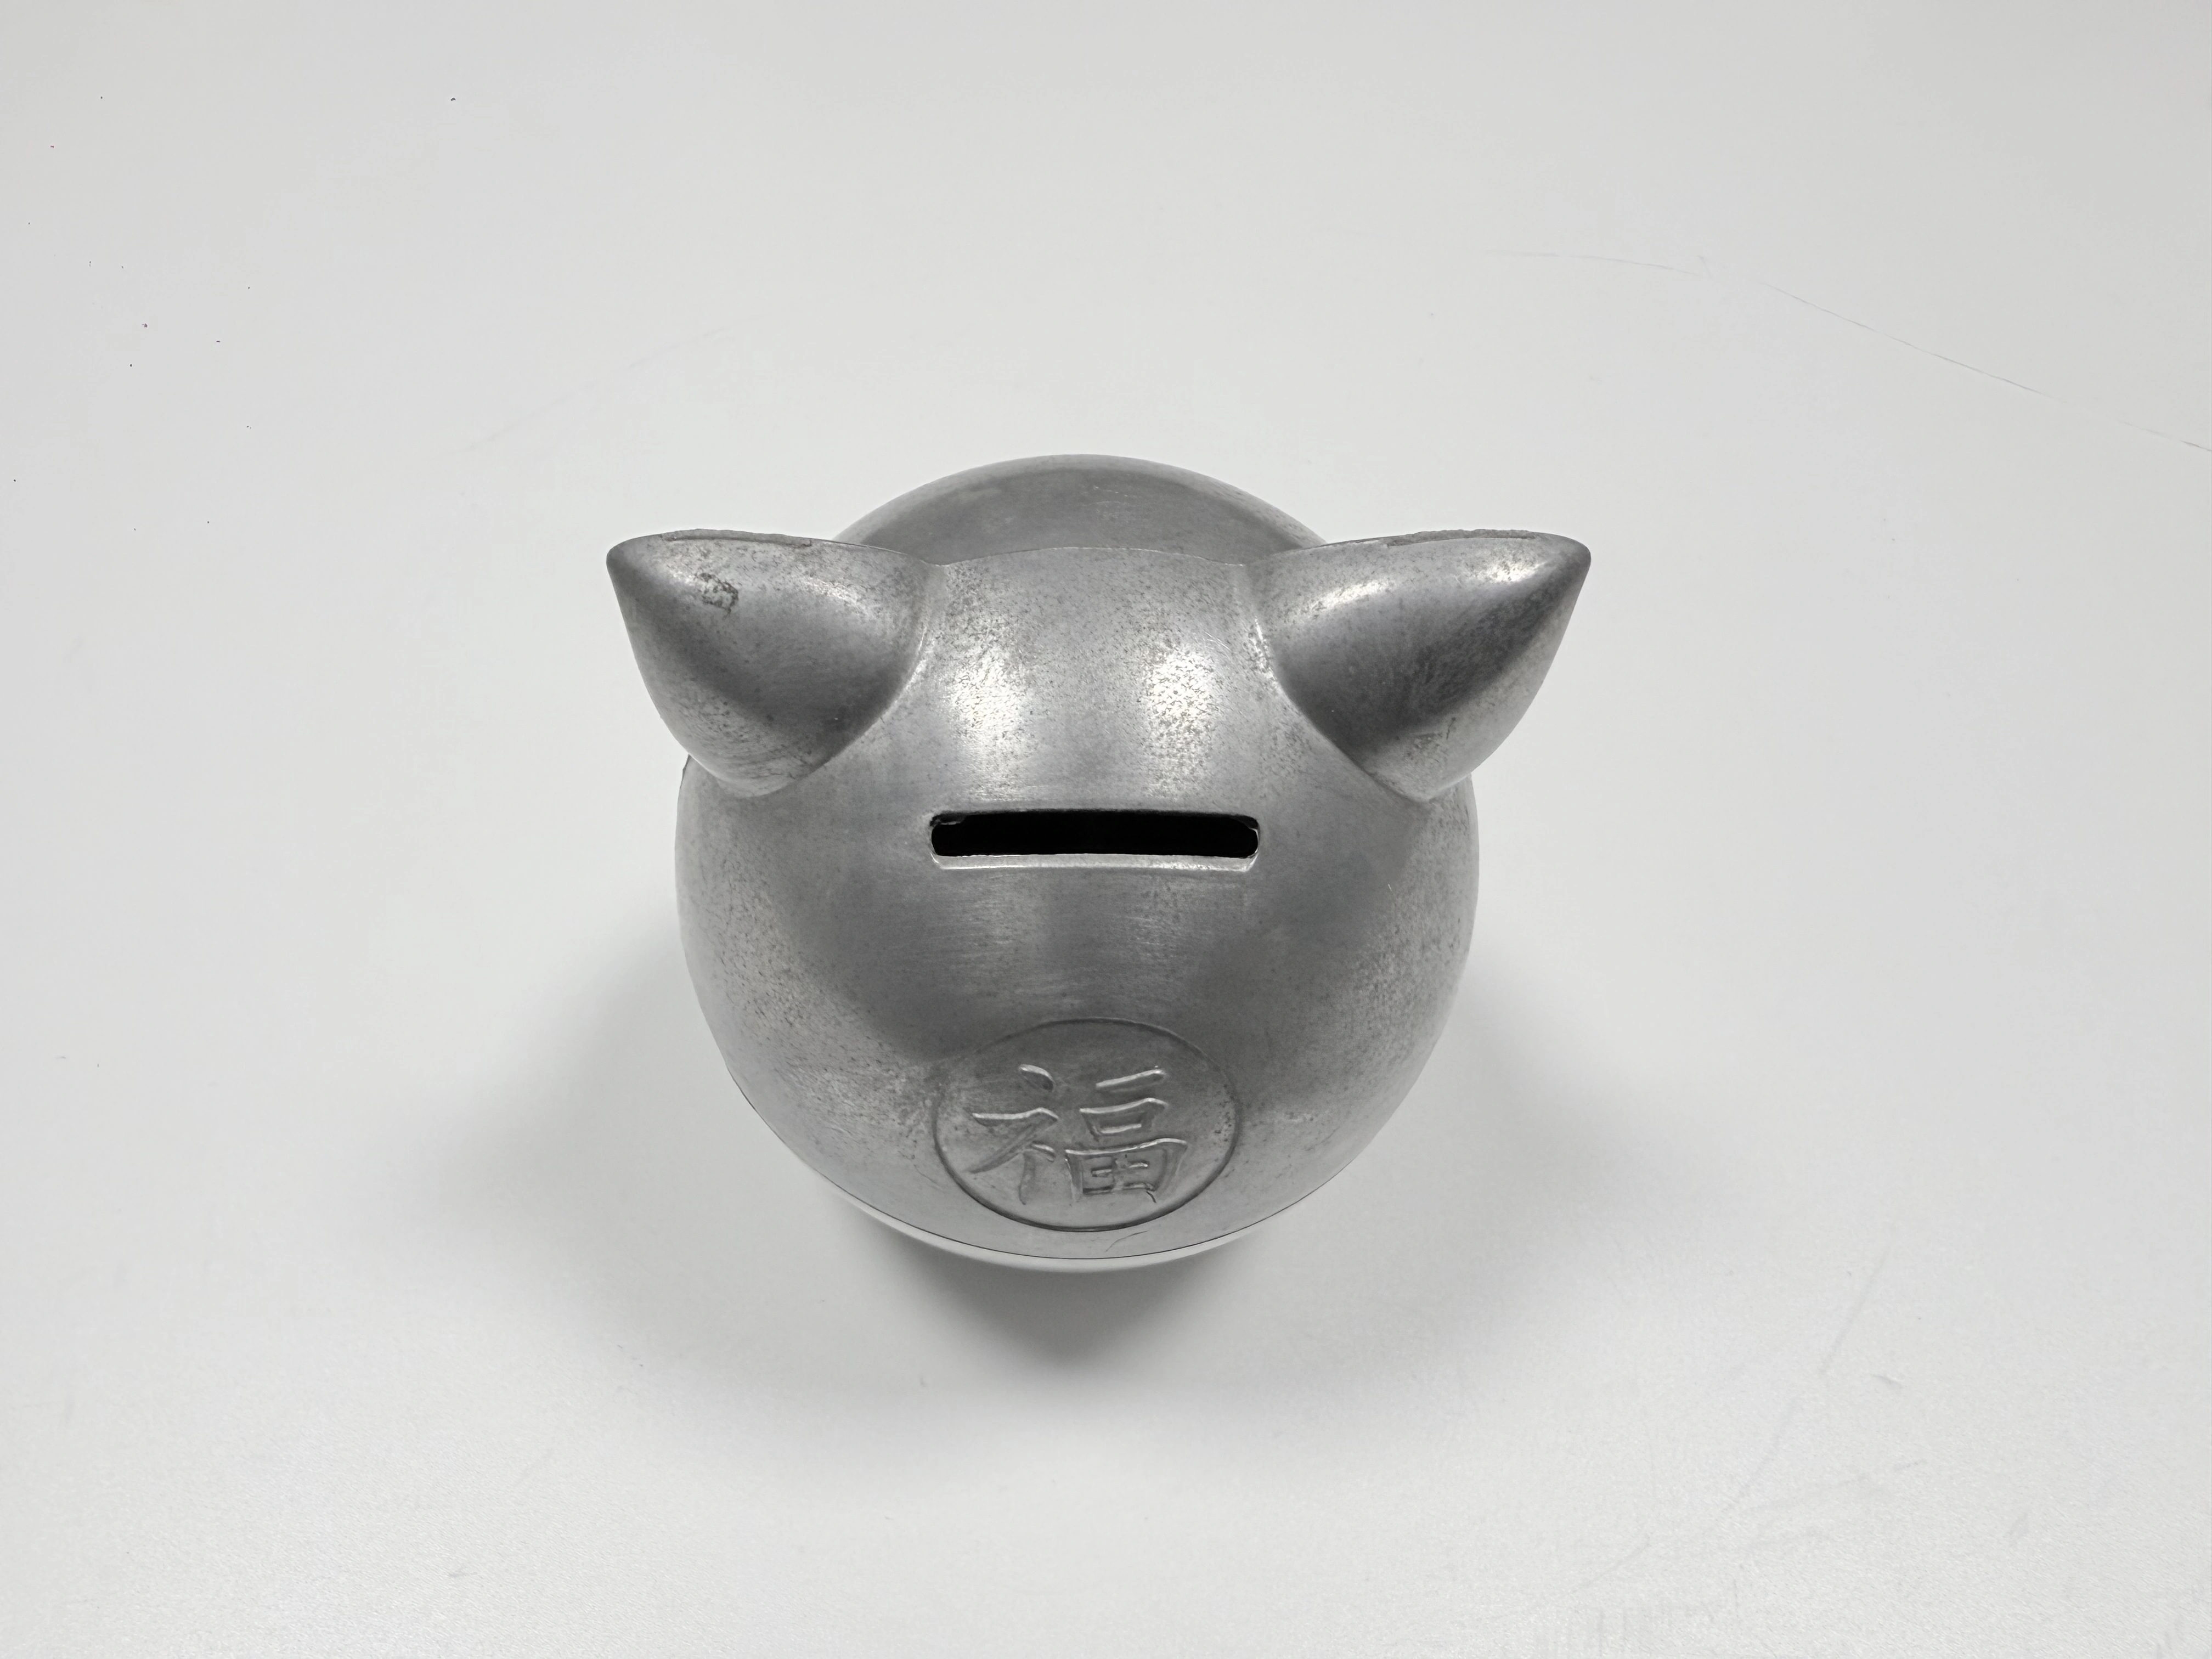
Zwei Grenzen zählen, wenn die Farbe festgelegt wird. Die Farbe verschiebt sich mit der Dicke, ein Teil am unteren Rand des Fensters passt also unter D65-Licht nicht zu einem Teil am oberen Rand. Die Farbe verschiebt sich außerdem mit dem Winkel auf einer gerundeten Schale, wo der Dampf über die Fläche hinweg unter jeweils anderem Einfallswinkel ankommt; eine flache Front wirkt gleichmäßig, während eine zusammengesetzte Wölbung als Verlauf wirkt.
Haftungs- und Korrosionstests
Die Haftung ist der Verbund zwischen der Schicht und der Lage darunter, und die Korrosionsbeständigkeit ist die Antwort des Aufbaus auf eine Salzumgebung. Die Haftung wird mit Gitterschnitt und Klebebandabzug nach ASTM D3359 geprüft, wobei 4B–5B das Bestehensband ist. Die Korrosion wird im neutralen Salzsprühtest nach ASTM B117 geprüft, der als Screening-Test 48 h läuft.
Keiner der beiden Tests beweist die Lebensdauer. Ein Sprühtest über 48 h ordnet einen Aufbau gegen einen anderen ein; er beschreibt kein Jahr im Freien. Der Klebebandtest misst den Verbund zur Galvanik, und ein Teil kann mit 4B–5B bestehen, während eine Pore an anderer Stelle derselben Fläche nach feuchter Lagerung Weißkorrosion zeigt.
Tiefe Vertiefung und Abschattung
Abschattung ist die Ausdünnung der Schicht in einer Vertiefung, die der Dampf unter streifendem Winkel erreicht. Die Abscheidung folgt der Sichtlinie; eine Vertiefung, die tiefer als breit ist, erhält am Grund und an der gegenüberliegenden Wand deshalb weniger Material. Die dünne Zone wirkt als dunkle Linie, sobald Farbe darauf ist, und sie erscheint an der vom Target abgewandten Wand.
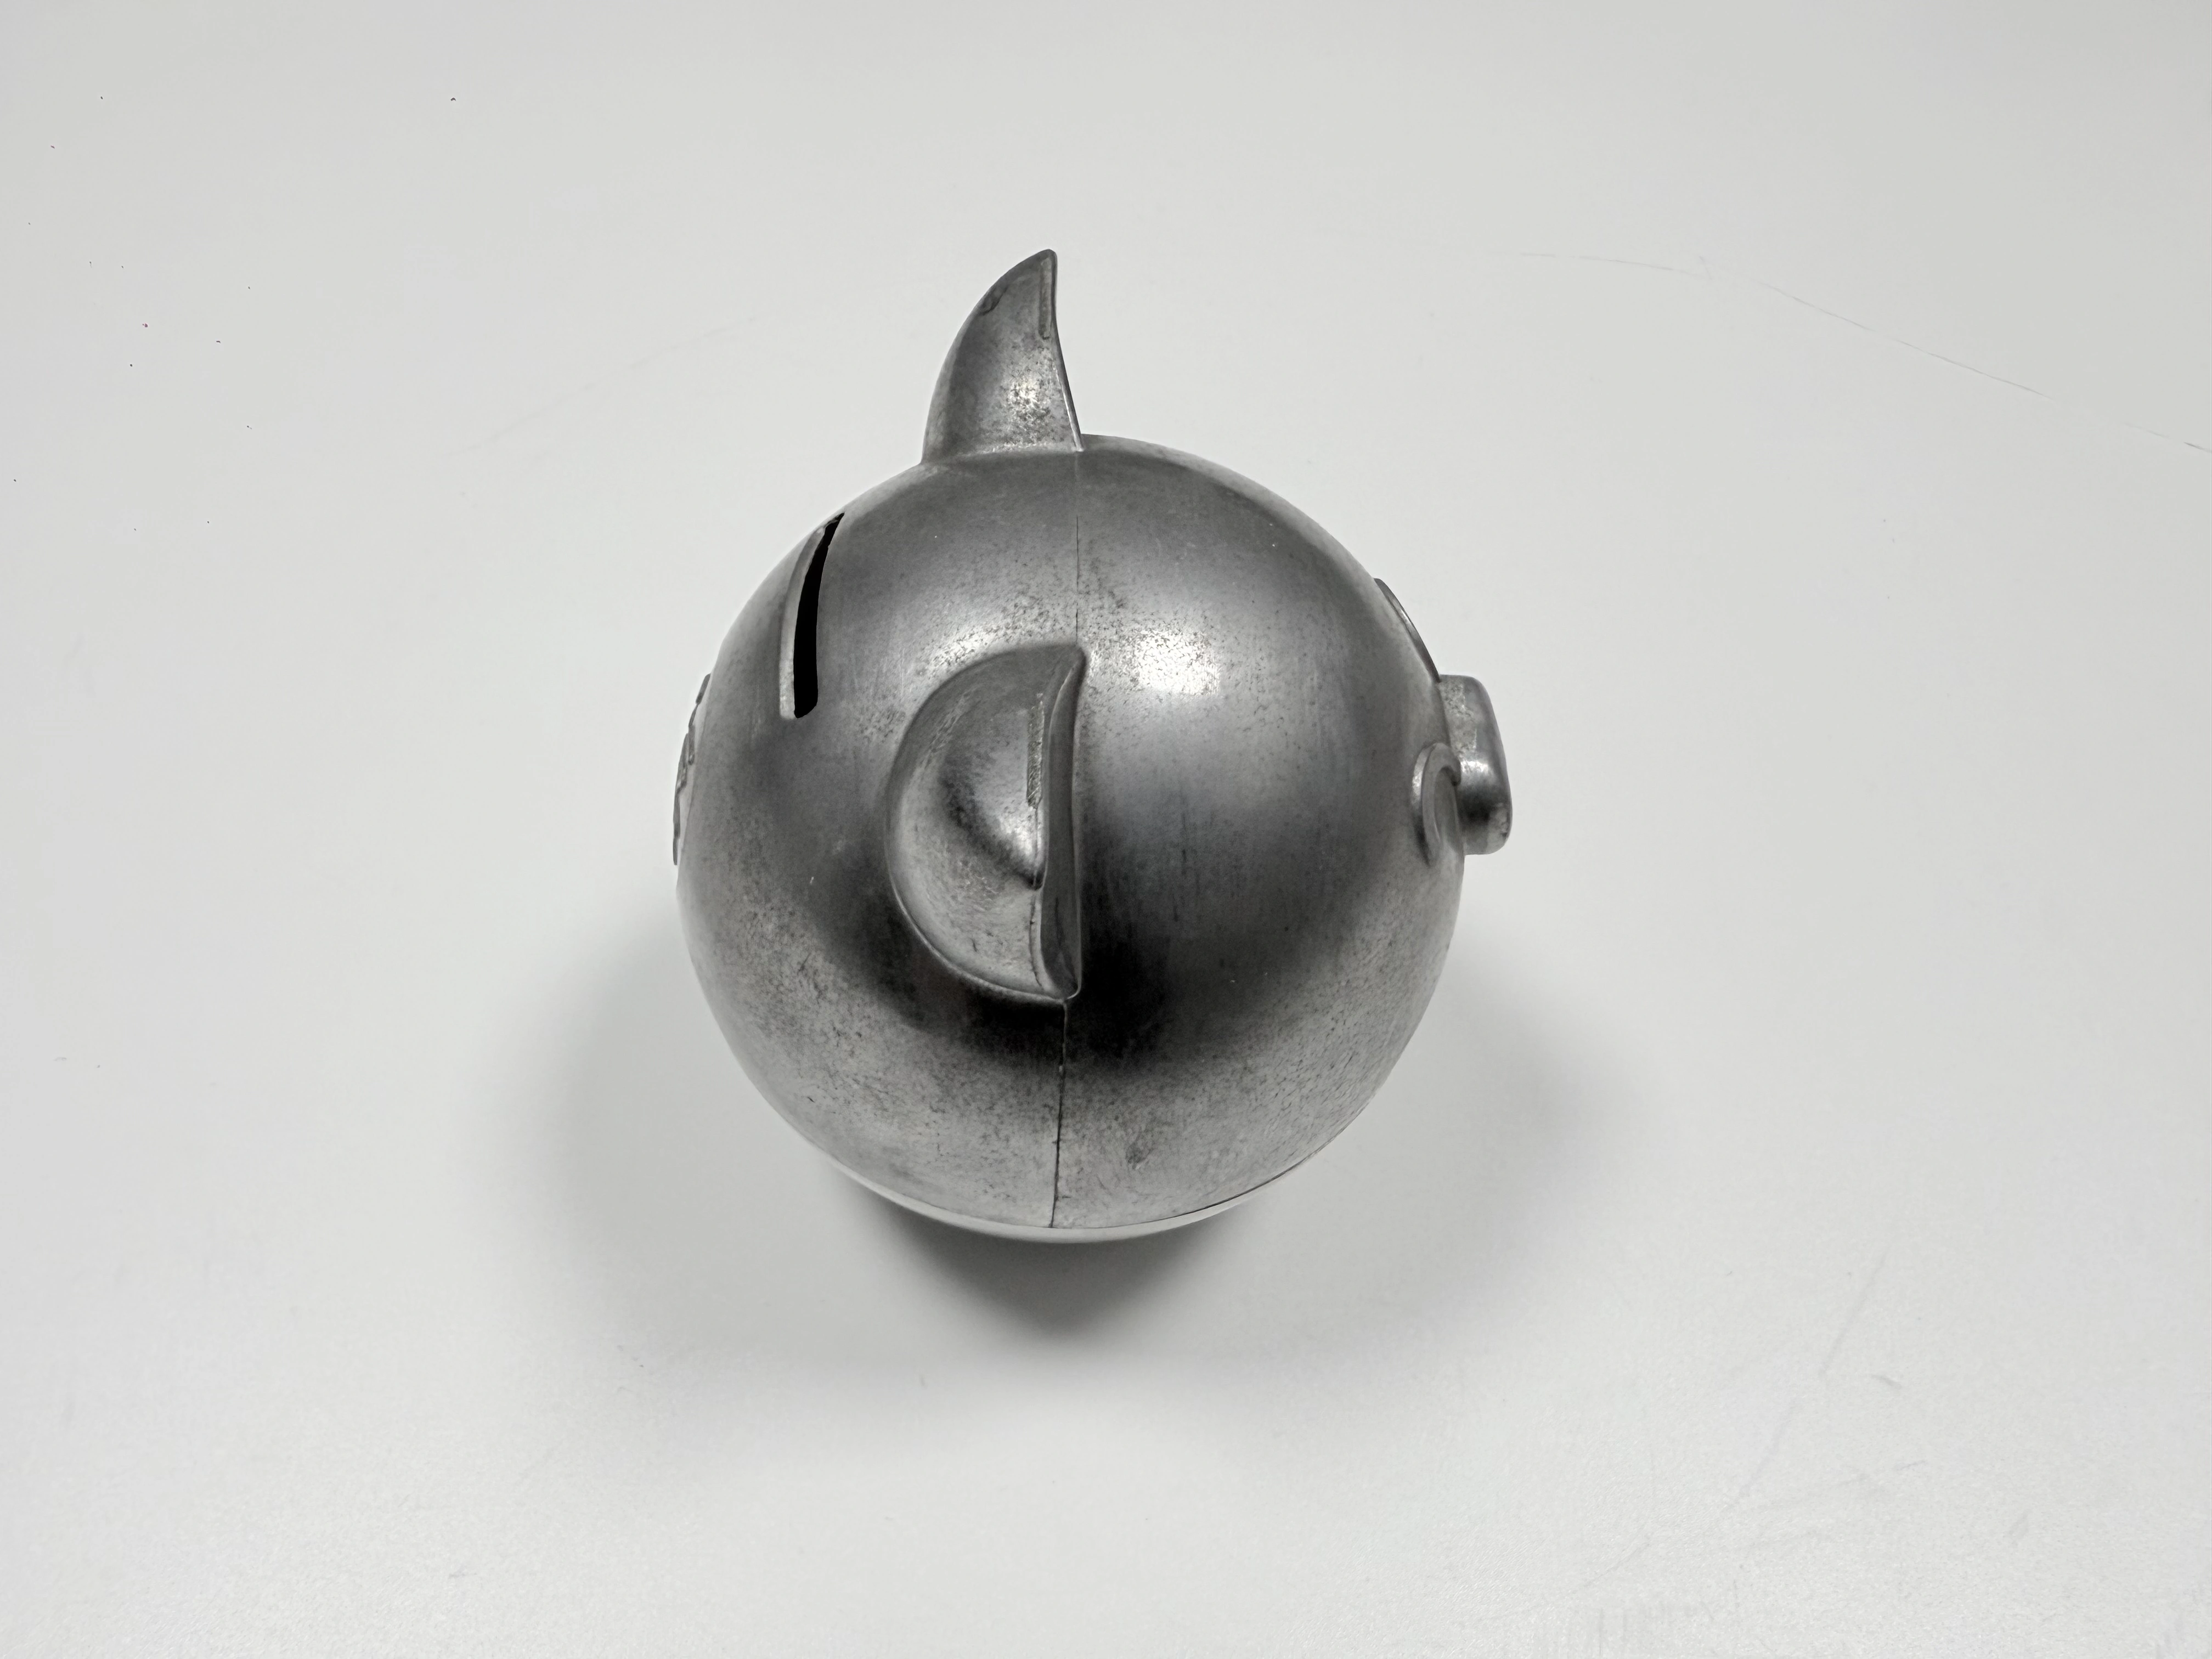
Winkel und Drehung am Warenträger verringern die Abschattung, ohne sie zu beseitigen. Das Teil zum Target zu neigen, es um zwei Achsen zu drehen und die Maske am Rand der Vertiefung zu öffnen, hebt die Schichtdicke im Inneren der Vertiefung. Eine Vertiefung, die um ein Mehrfaches tiefer als breit ist, zeigt weiterhin eine Linie an einer Wand, und dieses Teil braucht eine Konstruktionsänderung und keinen längeren Beschichtungslauf.
Maskierung und Fuge
Die Maskierung ist eine physische Abdeckung; sie hält die Schicht von einer Fläche fern, die in der Toleranz bleiben muss. An einer Sparbüchse werden Passflächen, Gewinde und Münzschlitz maskiert; die Regel für jedes Teil lautet, dass eine Positionier- oder Dichtfläche keine Schicht erhält. Die Schicht liegt im Mikrometerbereich, und sie reicht dennoch, um eine Passung zu verändern, die auf bearbeitetem Metall schließt.
Die Qualität einer Maske zeigt sich an ihrer Kante. Eine kriechende Maske hinterlässt eine weiche, ausgefranste Schichtgrenze, eine zu großzügig gesetzte deckt eine Sichtfläche ab und lässt ein blankes Band stehen. Der Prozessablauf der Sparbüchse läuft an einer echten Schale in derselben Reihenfolge: polieren, Passfläche schlichten, dann beschichten, mit maskierter Passfläche.
Wann PVD die falsche Wahl ist
PVD ist die falsche Wahl, wenn die Beanspruchung das übersteigt, was eine Schicht im Mikrometerbereich tragen kann, oder wenn die Geometrie nicht gleichmäßig beschichtet werden kann. Ein Teil mit dauerhafter Salzwasserbelastung im Freien braucht ein dickeres galvanisches Schichtsystem, weil 48 h Sprühtest keinen maritimen Lastzyklus abbilden. Ein Teil, das Punktstöße auf weiches Zink bekommt, versagt, indem das Metall eine Delle bekommt und die Schicht darüber reißt.
Drei weitere Fälle beenden die Diskussion: offene Porosität auf einer Sichtfläche, eine Sacklochvertiefung, deren Tiefe ihre Breite übertrifft, und eine große flache Fläche, die über eine Charge hinweg farbgleich sein muss. In jedem dieser Fälle vervielfacht der Beschichtungsschritt einen Fehler, der schon existiert, oder erreicht die Oberfläche gar nicht. Ein Zamak-Teil mit Spiegel-PVD ist der umgekehrte Fall, in dem ein poliertes Substrat und eine offene Geometrie die Schicht gleichmäßig landen lassen.
FAQ
