Warum wird eine 60-mm-Lagerbohrung nach dem Ausbohren oval?
Eine Lagerbohrung von 60 mm wird oval, weil die Spannbacken ein Gussstück greifen, das noch Restspannung trägt, und die Bohrung zurückspringt, sobald die Backen öffnen. Der Bohrgang schneidet, was die Spannbacken bereits verbogen haben; die Abhilfe liegt in der Reihenfolge der CNC-Bearbeitung und nicht in einer schärferen Wendeschneidplatte.
Das Teil ist ein geteiltes Gehäuse aus A356-T6, 120×95×70 mm mit einer Bohrung Ø60 H8, beides Konstruktionsziele. A356 (AlSi7Mg, GB/T 1173 ZL101A) braucht Lösungsglühen und Auslagern, um T6 zu erreichen, und dieser Zyklus hinterlässt die Spannung, die die Spannbacken später freisetzen.
Warum wird eine 60-mm-Lagerbohrung nach dem Ausbohren oval?
Die Restspannung kommt aus dem Guss und nicht von der Maschine. Eine Wand von 5–8 mm um die Bohrung kühlt anders ab als der Flansch, so erstarrt der dünne Ring zuerst, und der schwerere Flansch zieht an ihm, solange das Metall noch heiß ist. Die Bohrung trägt danach eine eingeschlossene Last, die erst sichtbar wird, wenn die Spannbacken ihre eigene Kraft darauflegen.
Der Schnitt selbst ist rund. Oval wird die Bohrung erst, wenn die Backen öffnen, weil die Kraft fehlt, die den Ring flachgedrückt hat, und das Gussstück zurückfedert. Eine stumpfe Wendeschneidplatte verändert den Durchmesser und die Oberfläche, nicht den Abstand zwischen langer und kurzer Achse einer Bohrung.
Wo drücken die Spannbacken auf das Gehäuse?
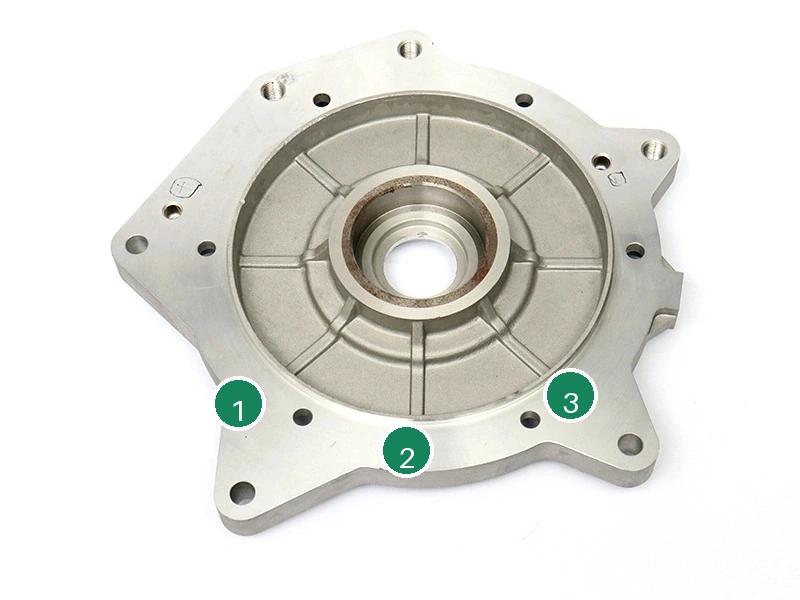
Die Backen liegen auf den vier Montageaugen und dem Flansch, die Bohrung sitzt dazwischen. Bei einem Außenmaß von 120×95×70 mm läuft der Druck durch den Ring, eine Backe über dem dünnen Querschnitt drückt die Bohrung also genauso flach wie die Wand. Über die Trennebene gespannt, schieben die Backen die beiden Hälften nicht nur zusammen, sondern auch auseinander.
Ein Spannplan gehört zusammen mit der Bezugsfläche auf das Rüstblatt, da der Bediener die Wandstärke durch die Backen nicht sieht. Backen über dem Flansch, eine Auflage unter der Bohrung und ein leichter Schlichtschnitt nach dem Lösen der Backen halten die Rückfederung so klein, dass die Grenze eingehalten wird.
Wie viel Ovalität ist noch zulässig?
Eine ovale Bohrung geht bei 0,03 mm oder weniger durch, gelesen als Differenz zwischen größtem und kleinstem Durchmesser in einem Schnitt. Alles darüber ist Ausschuss nach Zeichnung, und die Grenze gilt in jedem Schnitt von der Vorder- bis zur Rückseite, nicht an der Stelle mit dem günstigsten Messwert.
Die Zahl kommt vom Außenring des Lagers, der einen runden Sitz braucht, um satt aufzuliegen. In einem Beispielprotokoll maß ein verschraubtes Gehäuse 0,05 mm Ovalität, dasselbe Gehäuse maß 0,02 mm, nachdem die Laufkarte ein Spannungsarmglühen und einen Bohrgang an den zusammengesetzten Hälften vorsah. Keine der beiden Messungen entstand bei geschlossenen Backen.
Wann sollte das Gussstück spannungsarmgeglüht werden?
Spannungsarmglühen liegt zwischen Grob- und Feinbohrung. Ein Auslagern bei 155–165 °C für 4–6 h, ein typischer Bereich bis zur Freigabe durch die Gießerei, nimmt einen Teil der eingeschlossenen Last vor dem letzten Schnitt heraus. Danach werden die Backen gelöst und auf einer bereits geschnittenen Fläche neu gespannt.
Ein Auslagerzyklus kostet einen Ofenplatz und eine zweite Vorrichtung, deshalb sieht eine Laufkarte ohne diesen Schritt auf dem Papier günstiger aus. Eine Bohrung von 60 mm mit einer Grenze von 0,03 mm lässt für diese Einsparung keinen Raum: Die Rückfederung muss irgendwohin, und die Alternative ist ein Gehäuse, das nach dem letzten Schnitt verschrottet wird.
Welches Messmittel erkennt eine ovale Bohrung?
Eine Innenmessschraube, an drei Stellen und in zwei Tiefen gelesen, erkennt die Ovalität; ein Messschieber nicht. Der Messschieber nimmt einen Durchmesser. Eine Bohrung, die auf einer Achse 0,05 mm daneben liegt, kann auf der anderen noch stimmen, und so besteht eine ovale Bohrung die Prüfung am Werktisch und versagt später im Lager.
Der Messwert gehört in den Erstmusterbericht, mit den benannten Schnitten. Am verschraubten Gehäuse wird er wiederholt, da die Trennflächen die Bohrung verschieben, wenn die beiden Hälften zusammengezogen werden; diese zweite Messung ist im Angebot eine eigene Position und kein zusätzlicher Prüfschritt.
| Position | Ziel (mm) | Zulässiger Bereich | Geprüft mit |
|---|---|---|---|
| Bohrungsdurchmesser | Ø60 H8 | H8-Grenzen laut Zeichnung | Innenmessschraube |
| Ovalität der Bohrung | 0,03 | max. 0,03 in jedem Schnitt | Innenmessschraube, drei Stellen |
| Planheit der Trennfläche | 0,05 | max. 0,05 laut Zeichnung | Messplatte und Fühlerlehre |
| Wand an der Bohrung | 5–8 | 5–8 laut Zeichnung | Zeichnung, Schnitt |
| Nachprüfung nach dem Verschrauben | 0,03 | gleiche Grenze, montiert | Innenmessschraube |
Zeichnung mit markiertem Schnitt durch die Bohrung, der Grenze von 0,03 mm und dem eingetragenen Schritt zum Spannungsarmglühen senden, damit das Angebot die zusätzliche Aufspannung von der Bohrung selbst trennt.