
Carcasa de aluminio en fundición a presión: pared de 2,5 mm
Una carcasa de aluminio en fundición a presión para una caja de control de 120 × 90 mm se decide en dos caras: la apertura sobre la que cierra la tapa y la cara superior bajo la que se apoya la placa. La fundición a presión de aluminio cuela en una sola inyección las paredes de 2,5 mm, los nervios de 2,0 mm y los jefes M3; después se fresa la cara de apertura hasta dejarla plana y se enmascaran las caras de ajuste antes de recubrir.
La carcasa mide 120×90×45 mm y pesa 380±30 g, con la cara de apertura en 0,10 mm y las posiciones de los jefes M3 dentro de Ø0,2 mm. Cada cifra es un objetivo del plano, y la aleación se cita como ADC12 según ASTM B85 en estado F bruto de colada.
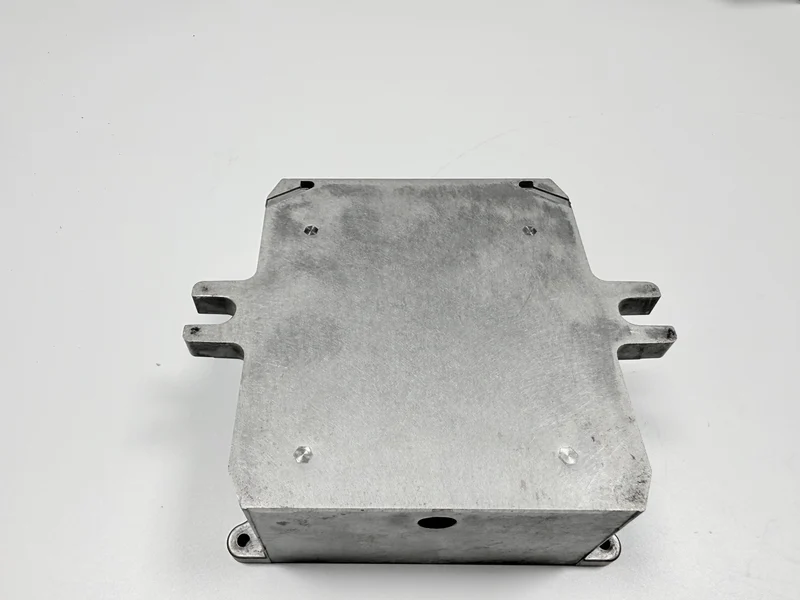
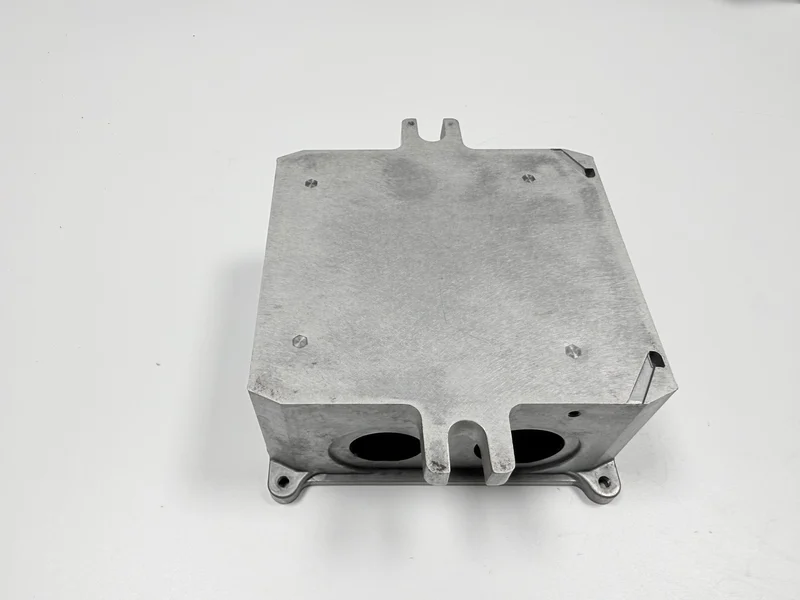
¿Qué sustituye la fundición a presión en una carcasa de 120 × 90 mm?
El aluminio fundido a presión sustituye a una caja de chapa plegada o a un perfil extruido cerrado con tapas de extremo, y el cambio mueve trabajo entre la prensa y el banco. Una caja plegada no necesita molde, pero una costura recorre cada esquina, y esa costura es una junta.
Con 120 × 90 × 45 mm y una pared de 2,5 mm, el molde lleva la forma en una sola inyección y el banco asume las dos caras fresadas, los jefes roscados y los pasos de recubrimiento. La cifra de pared se fija primero, y el punto de partida del espesor de pared defiende el mismo argumento desde el otro extremo.
Una caja plegada gasta su dinero en mano de obra; la carcasa fundida lo gasta en un molde que se corta una vez, y un pedido pequeño paga ese coste antes de llegar al metal.
¿Qué cotas se fijan antes de cortar el molde?
Cinco rasgos se fijan antes de cortar el molde, porque un cambio después del corte es trabajo de molde. Dos son límites y tres son nominales, y la tabla los separa: un límite se comprueba en cada pieza, mientras que un nominal vive en el plano.
| Rasgo | Objetivo | Rango admitido | Lo fija |
|---|---|---|---|
| Planitud de la cara de apertura | 0,10 mm máx | No más de 0,10 mm | Molde y pasada de acabado |
| Contorno en la apertura | 120 × 90 mm | ± 0,3 mm | Molde y corte de la apertura |
| Espesor de pared | 2,5 mm | 2,5 ± 0,2 mm | Molde y entrada |
| Espesor de nervio | 2,0 mm | Sin tolerancia indicada | Molde |
| Posición del jefe M3 | Ø0,2 mm máx | No más de Ø0,2 mm | Molde y después el macho |
Donde se cruzan nervios, ventanas y jefes, los rasgos de pared deciden cuáles de los cinco se mueven juntos.
¿Por qué es la cara de apertura la referencia para fresar la cara superior?
La cara de apertura es la referencia porque la tapa cierra sobre ella y la placa cuelga de jefes que se levantan desde ella, así que cualquier otro corte tiene una cara desde la que medir. Si esa cara se mueve, los cortes que salen de ella se mueven con ella.
Una sola pasada no puede acabar las dos caras y sostener esa referencia, así que la cadena corre en dos: desbastar la cara de apertura para fijar la referencia, fresar la cara superior desde ella, aliviar tensiones y acabar la cara de apertura. Ese orden es una hipótesis pendiente de aprobación por la fundición.
La referencia tomada de la cara superior invierte las dos pasadas. Fijarla en la cara de apertura cuesta una decisión en la fase de plano; moverla después cuesta un segundo amarre en cada carcasa.
¿Cómo se llena una pared de 2,5 mm alrededor de nervios de 2,0 mm?
En este diseño de molde, pendiente de aprobación por la fundición, la entrada se sitúa en la sección gruesa del fondo, así que el metal entra por el fondo, lo cruza y sube por dentro de las paredes de 2,5 mm. Los nervios de 2,0 mm se alimentan de la pared con la que se encuentran, y la raíz más alejada de la entrada se llena al final.
Metal a 650–680 °C y un molde a 200–230 °C son la ventana típica, y es estrecha porque la pared solidifica antes que los nervios. Si se baja el metal, la pared puede cerrarse en frío antes de que los nervios llenen; si se sube, las raíces piden más alimentación de la que la entrada puede pasar.
Una raíz de nervio es un punto caliente en una pieza que no tiene otra sección gruesa. El rechupado se lee en la cara recubierta, y la página de la raíz del nervio responde por esas marcas.
¿Dónde se sitúa la ventana del metal fundido en una carcasa delgada?
La ventana se sitúa en tres puntos y no en un valor: la intensificación eleva la presión de inyección a 70–90 MPa tras el llenado, el ciclo dura 55–75 s y los rebosaderos se colocan en las cuatro esquinas. La presión trabaja a través de la entrada del fondo, así que una pared lejana recibe menos.
El ciclo mantiene el molde en temperatura entre inyecciones, y los cuatro rebosaderos de esquina se llevan el frente frío antes de que llegue a una raíz de nervio. Presión y ciclo son valores típicos; el reparto de rebosaderos es un objetivo del plano.
Como el ciclo está en 55–75 s, el tiempo de prensa es un bloque del presupuesto, y un ciclo más largo encarece cada inyección.
¿Qué caras se mecanizan después de la colada?
El mecanizado cubre dos caras y un juego de taladros: la cara de apertura, la cara superior y los jefes M3. Las caras de colada conservan el acabado del molde.
La cadena pasa por colada, corte de entradas, desbarbado por vibración, fresado de la cara de apertura y de la superior, roscado, lavado, recubrimiento con las caras de ajuste enmascaradas e inspección final. Ocho pasos, y el fresado y el roscado son los dos que cambian una cota.
Dos caras fresadas en dos amarres son dos estaciones, así que el bloque de mecanizado de un presupuesto se parte ahí. Dónde quedan las ventanas y los jefes frente a esas caras se expone en qué rasgos necesitan fresado.
¿Por qué se roscan los jefes M3 después del mecanizado?
El roscado va después del fresado porque el macho tiene que seguir la referencia que la fresa acaba de cortar. Roscar primero deja la rosca donde la puso la colada, y jefe y cara discrepan en todo lo que la fresa quitó.
Una rosca cortada en un jefe poroso de colada puede barrerse en el montaje, y una rosca barrida desecha una carcasa que ya lleva las dos caras fresadas.
Los criterios de liberación de esa rosca están en la página de roscas barridas, dentro de la lista de FAQ de abajo.
¿Por qué se enmascaran las caras de ajuste antes de recubrir?
Las caras de ajuste llevan máscara porque una película de 60–80 µm entre dos caras que tienen que encontrarse levanta la tapa de su asiento.
El enmascarado es un punto de plano y no un consumible. El plano de máscara nombra la cara de apertura, las caras de los jefes y cada taladro M3. Cómo se construye esa lista por taladro y no por superficie se expone en la página de enmascarado. Una lista por superficie deja fuera justo los taladros que el polvo tapona.
Esta carcasa lleva dos superficies en caras distintas: recubrimiento en polvo de 60–80 µm por fuera, y oxidación conductiva de 0,3–1,0 µm según MIL-DTL-5541 Type II en la cavidad, donde hace falta un camino de masa, y la página de recubrimientos conductivos cubre esa película. Los 60–80 µm de polvo y el ensayo de cuadriculado son del acabado en polvo; el acabado conductivo se libera por espesor y por 2,5 mΩ de resistencia de contacto o menos.
¿Cómo se libera la cara de apertura de 0,10 mm?
Un mármol y una galga de espesores de 0,10 mm liberan la cara de apertura: la cara apoya en el mármol y la lámina no debe entrar por el perímetro. La lectura se toma sobre una pieza libre, porque una cara medida en el útil se lee contra el útil.
La pasada de acabado va al final del orden de dos pasadas, después del alivio de tensiones si la ruta lo incluye. Un registro de ejemplo encontró seis de 200 piezas a 0,15 mm, y la recomprobación tras el cambio de proceso dio 0,06 mm.
Por qué una cara se mueve bajo eyección y amarre pertenece a la página de la cara de apertura, que usa la misma comprobación de mármol.
¿Qué calibres liberan una carcasa recubierta?
Seis comprobaciones liberan una carcasa recubierta. La cara de apertura va en un mármol con galga de espesores, las posiciones de los jefes van en una MMC, la máquina de medición por coordenadas, y la tabla de abajo lleva las otras cuatro. La MMC lee posición en tres ejes; el mármol lee una sola cara.
| Comprobación | Especificación | Regla de aceptación | Instrumento |
|---|---|---|---|
| Rosca M3 | M3 | El pasa entra, el no pasa no | Calibre pasa/no pasa |
| Par de prueba | 2,5 N·m | Aguanta sin girar | Llave dinamométrica |
| Espesor del recubrimiento, acabado en polvo | 60–80 µm | Dentro de la banda | Medidor magnético de espesores |
| Adherencia del recubrimiento, acabado en polvo | ISO 2409 ≤1, clase 1 o mejor | Clase 0 o 1 | Herramienta de cuadriculado |
| Cara vista | Nada visible a 300 mm | Cualquier marca visible la rechaza | Lámpara D65 |
El tiempo de banco sigue a las seis comprobaciones, y el mármol y la lámpara D65 zanjan la mayoría de las discusiones porque los dos juzgan una cara que ningún otro calibre ve. Un recubrimiento que se despega en el cuadriculado desecha la pieza aunque el medidor de espesores dé dentro, así que las dos lecturas van en un mismo informe.
¿Cuándo sale mejor una caja plegada o un perfil extruido?
Una caja plegada gana cuando el pedido es demasiado pequeño para amortizar un molde y cuando el blindaje no es la función decisiva. Un perfil extruido gana cuando la sección se mantiene constante y los extremos se cierran con tapas, porque su utillaje cuesta menos que un molde.
El HPDC gana cuando una pieza tiene que llevar jefes, ventanas y una apertura plana, y cuando el pedido corre lo bastante largo para repartir el molde.
Colada y mecanizado en un mismo pedido corren como una cadena, como en un caso de tapa de carcasa de aluminio.
Esta carcasa sirve a equipos de interior, y el plano no reclama exposición exterior ni niebla salina. Pida la pared, las posiciones de los jefes y la cara de apertura como tres líneas separadas antes de elegir un proceso.
¿Qué contiene un presupuesto de carcasa en HPDC?
Cuatro bloques cubren los ocho pasos, y el molde está detrás de todos sin ser uno de ellos. La colada con corte de entradas y desbarbado por vibración toma los pasos uno a tres, las dos caras fresadas con el roscado toman los pasos cuatro y cinco, y lavado, máscara, recubrimiento y comprobaciones de liberación toman los pasos seis a ocho.
En una carcasa de 380 g el material es uno de los cuatro componentes del coste, y un presupuesto construido sobre el peso no llega al molde, ni a las dos pasadas de fresado, ni al enmascarado, ni a las comprobaciones de liberación.
El molde es monohueco, en H13, con una vida de diseño de 150.000 inyecciones, y ese coste no se mueve con el pedido, así que una serie corta carga una parte grande de él en cada carcasa. El alivio de tensiones, donde la cadena lo lleva, añade un hueco de horno entre las dos pasadas de fresado y cae en el tercer bloque. El mecanizado, en cambio, escala con la serie, porque cada carcasa pasa por el mismo amarre.
Cuatro puntos esperan a la fundición: la calidad del ADC12, el diseño del molde y su vida, el alivio de tensiones y el acabado superficial.
Envíe el plano con los cinco rasgos fijados, la superficie elegida y la lista de máscara, y compruebe la cara de apertura y la rosca en la primera pieza.
FAQ
¿Qué debe preguntar un comprador antes de pedir presupuesto de una carcasa?
Fijar los cinco rasgos antes de cortar el molde y, después, definir el acabado superficial y la lista de máscara antes de la primera pieza recubierta.
