
Fundición por gravedad de un alojamiento partido: pared y mandrinado
Un alojamiento de rodamiento partido se funde en molde de acero, se separa en dos mitades, se vuelve a atornillar y se mandrina como un solo cuerpo. Partido significa que el asiento semicircular lleva el aro exterior del rodamiento y una tapa cierra el círculo. La fundición por gravedad, que llena el molde solo con el peso del metal, fija la pared de 5–8 mm y la alimentación detrás del asiento; el mandrinado decide si el diámetro interior y el asiento comparten un eje.
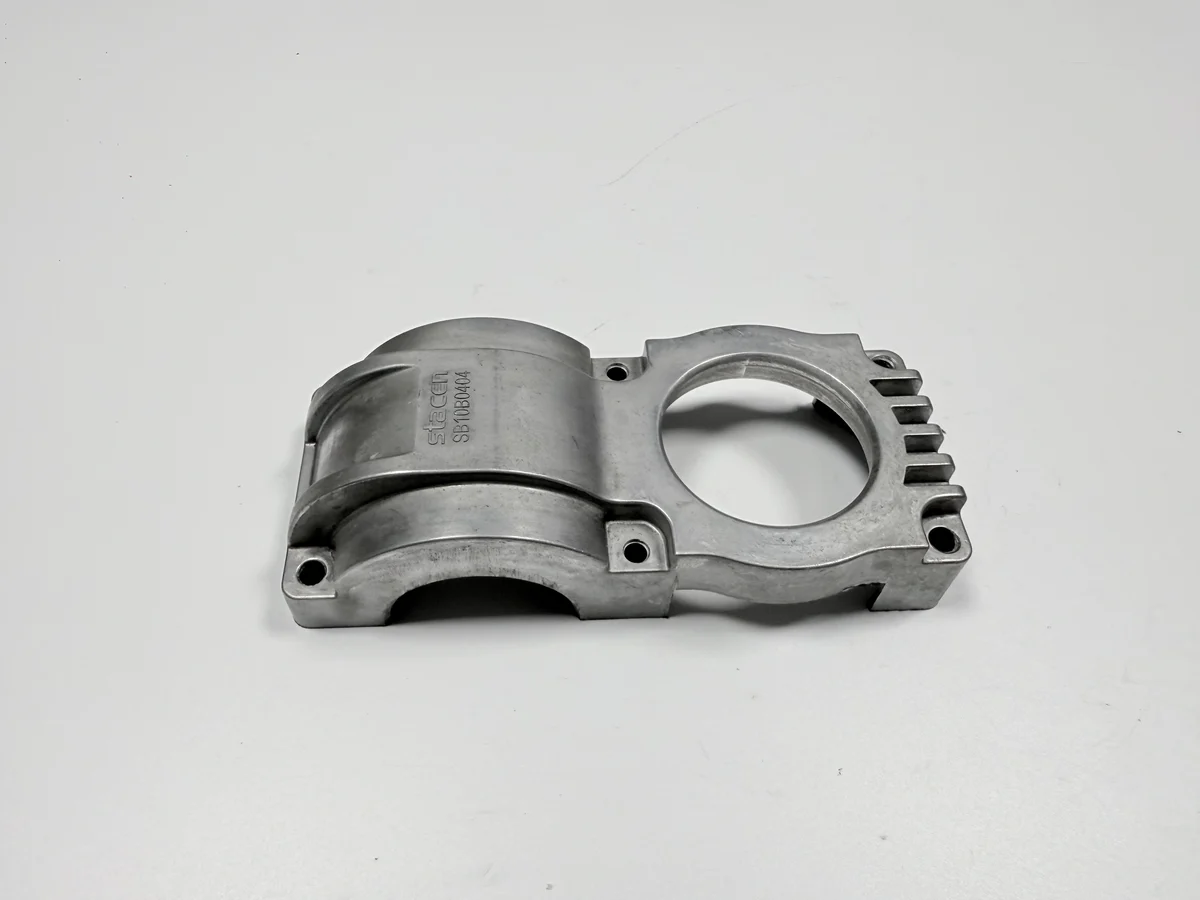
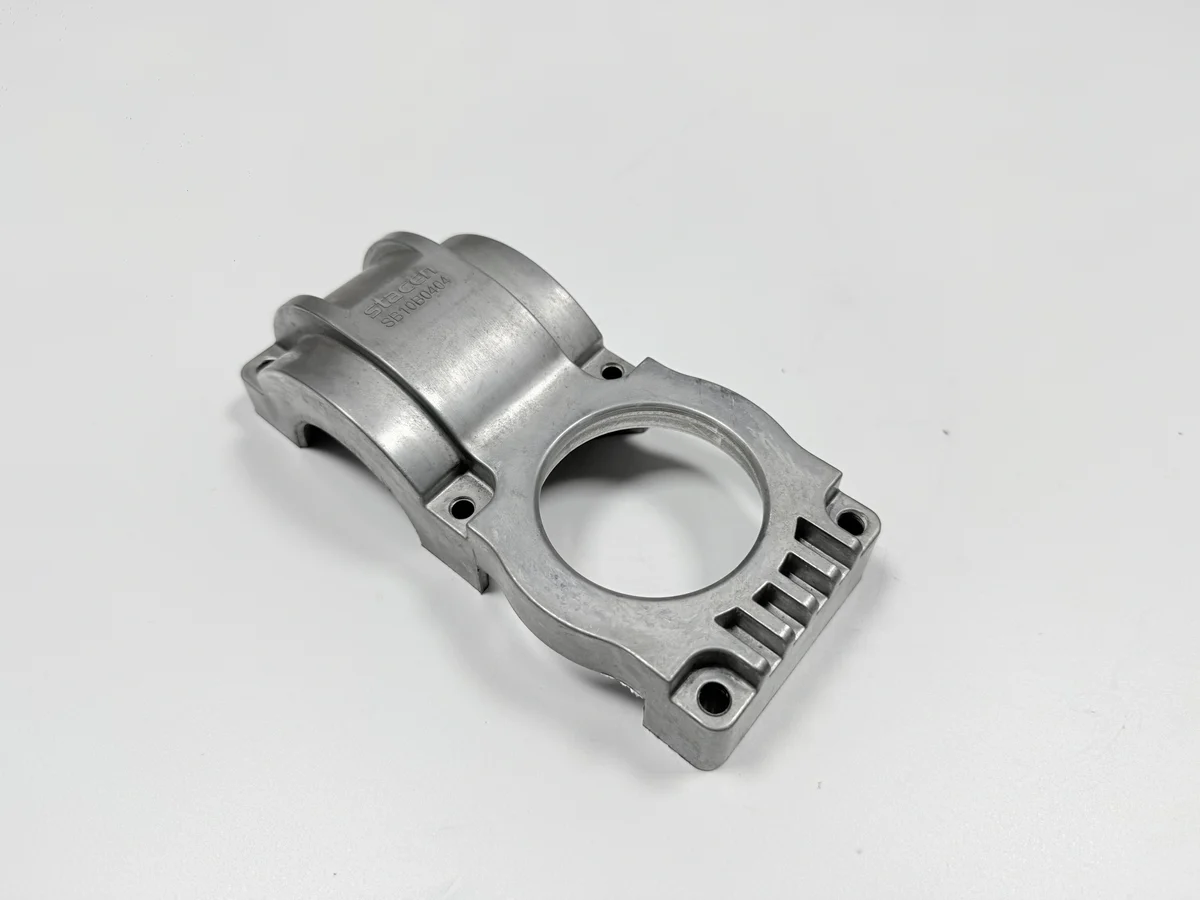
La pieza es un alojamiento de A356-T6 de 120×95×70 mm y 420±30 g, con un diámetro interior de Ø60 H8. Cada cifra es un objetivo de plano y no una lectura de muestra, y ese es el criterio del molde, la colada y el mandrinado.
¿Qué sustituye la fundición por gravedad de un alojamiento?
Sustituye a un alojamiento de aluminio fundido en arena o a uno de hierro fundido, y el cambio traslada trabajo del taller de mecanizado al molde. La arena necesita un modelo barato y deja secciones gruesas, así que el alojamiento llega pesado y se mecaniza en cada cara. El hierro aporta rigidez, a un peso que el bastidor carga.
La ruta de molde de acero se sostiene mientras la pared queda cerca de los 5–8 mm del plano y el pedido paga el utillaje. La arena toma la envolvente grande o la pieza única, y el hierro el caso en que la rigidez pesa más que el peso. Esta pieza está dibujada para servicio interior, con aceite y vibración y sin exposición exterior prometida.
Como el molde es de acero y vuelve a la prensa, su coste se reparte entre ciclos y no sobre un modelo único, así que una serie corta carga más utillaje por alojamiento. El intercambio es una cuestión de volumen, expuesta en elegir un proceso de fundición por coste.
¿Por qué se usa un molde de acero y no de arena?
Se usa un molde de acero porque extrae el calor por la pared con rapidez suficiente para sostener una sección de 5–8 mm, y porque la misma cavidad devuelve la misma forma en cada ciclo. Un molde de arena se rehace en cada colada, así que la pared se mueve con el apisonado y el ángulo de salida.
Molde permanente es esa coquilla de acero que se abre tras el ciclo y se cierra otra vez; a diferencia del molde de arena, reparte su coste entre miles de ciclos.
Un molde permanente lleva una o dos piezas por ciclo, un rango típico pendiente de la aprobación de la fundición, y su vida se cuenta en ciclos y no en años.
¿Qué interfaces debe sostener el alojamiento?
Tres: el diámetro interior de Ø60 que lleva el aro exterior del rodamiento, el asiento semicircular sobre el que cierra la tapa, y la cara de montaje con sus cuatro agujeros de Ø9. El datum es el eje del diámetro junto con esa cara, así que una lectura tomada en otro punto describe el utillaje.
La H8 es la tolerancia del agujero: el límite inferior queda en la medida nominal y el superior abre un campo estrecho, así que el ajuste se hace por el diámetro. Asiento y diámetro comparten eje dentro de 0,05 mm, y el diámetro queda perpendicular a la cara de montaje dentro de 0,05 mm. Los dos son objetivos de plano, y los dos se ganan en un solo amarre de mandrinado.
¿Qué cotas se fijan antes de cortar el molde?
Cinco cifras se cierran antes de cortar el molde: el diámetro interior, la planitud de las caras de unión, la perpendicularidad del diámetro respecto a la cara de montaje, la posición del patrón de agujeros y la envolvente. Las cinco son objetivos de plano, y cuestan menos de cambiar en papel que en acero.
| Rasgo | Objetivo de plano | Rango admitido | Se comprueba con |
|---|---|---|---|
| Diámetro interior | Ø60 H8 | Límites H8 según plano | Micrómetro de interiores, tres puntos |
| Caras de unión | 0,05 mm de planitud | No más de 0,05 | Mármol y galga de espesores |
| Diámetro a cara de montaje | 0,05 mm | Perpendicular dentro de 0,05 | MMC |
| Agujeros de brida | 4×Ø9 | Posición Ø0,3 mm | Calibre pasa/no pasa y montaje de prueba |
| Envolvente | 120×95×70 mm | Según plano | Pie de rey |
Un cambio después de cortar el molde es trabajo de utillaje, así que el plano se aprueba primero. El sobreespesor de mandrinado es el argumento habitual: el metal que queda en el diámetro aún se puede cortar, mientras que un patrón de agujeros taladrado fuera de posición no se empuja hacia atrás.
¿Cómo se llena una pared de 5–8 mm en un molde de acero?
La pared se llena mientras la canal de colada la alimenta, y el molde de acero extrae calor por las dos caras, así que la sección solidifica desde cada lado a la vez. La aleación es aluminio A356 (AlSi7Mg, GB/T 1173 ZL101A) en temple T6, colado a 700–740 °C en un molde precalentado a 250–350 °C, un rango típico pendiente de la aprobación de la fundición.
Ese estado da la resistencia: solubilización, temple y envejecimiento artificial; sin él, la pared no llevaría la carga del rodamiento. El extremo grueso de la banda solidifica al final, junto al asiento semicircular. La sección de 5–8 mm no es desigual por casualidad: el asiento lleva la carga, y ese espesor es también la masa que la alimentación tiene que alcanzar al final.
¿Dónde se forma el rechupado en este alojamiento?
El rechupado se forma bajo el asiento semicircular, en el nudo donde la pared encuentra el asiento, porque esa masa solidifica al final y su alimentación ya se cerró. Rechupado es la cavidad que queda cuando el metal que se contrae ya no tiene líquido al que recurrir. Queda por debajo de la cara que va a cortar la herramienta, así que la primera señal es una marca en un asiento mecanizado y no un defecto en la fundición.
Un agujero de más de Ø1 mm desecha el alojamiento; uno de Ø1 mm o menos pasa si el asiento está sano por lo demás. La decisión se toma a ojo, se confirma con líquidos penetrantes, que revelan la cavidad con un tinte, y la línea de rechazo va en el informe de primera pieza, no en una nota de retrabajo.
La solución está en la colada, donde una mazarota todavía puede alimentar el nudo del asiento. La mazarota es el depósito que mantiene líquido junto a la pieza mientras esta se contrae. Como el defecto aparece después de mandrinar, el tiempo de mecanizado se gasta antes de que se vea, y un presupuesto que solo cotiza la pasada de mandrinado no puede eliminarlo.
¿Qué caras se mecanizan después de la colada?
Se mecanizan tres rasgos: las caras de unión se fresan, el diámetro se mandrina una vez atornilladas las mitades, y los cuatro agujeros de brida se taladran. Las caras de colada conservan el acabado de granallado, y cada cara mecanizada queda como se cortó.
La cadena pasa por fusión y desgasificado, colada, desmoldeo, corte de bebederos y mazarotas, desbarbado, granallado, fresado de las caras de unión, mandrinado atornillado, taladrado de brida e inspección final. Diez pasos, con el alcance de post-mecanizado a cargo de esos tres cortes.
El fresado va antes del mandrinado por necesidad. Una cara de unión cortada después del mandrinado movería el eje sobre el que se fijó el diámetro, y el alojamiento tendría que mandrinarse otra vez.
¿Por qué se atornillan las mitades antes de mandrinar?
Las mitades se atornillan antes de mandrinar porque cada mitad mandrinada sola da dos ejes al asiento y al diámetro, y un aro montado sobre dos ejes se desgasta por un lado. El atornillado devuelve al alojamiento su forma de servicio, y una pasada corta las dos mitades sobre un solo eje.
La ficha del producto sitúa el asiento semicircular en ese mismo amarre, que es como se alcanza la coaxialidad de 0,05 mm; esa secuencia espera confirmación. La coaxialidad se lee en la MMC, la máquina de medición por coordenadas, contra el eje del diámetro y la cara de montaje, y un montaje de prueba demuestra que el rodamiento entra, no que el aro se apoye en un solo eje.
Como el atornillado, la pasada y el desatornillado son tres estaciones, el paso cuesta más que una pasada única. Esa diferencia va en el presupuesto, y una comparación sin ella mide dos procesos distintos.
¿Por qué el granallado va antes del mecanizado?
El granallado va antes del mecanizado porque la granalla alcanza todas las caras de colada mientras las caras de unión y el diámetro todavía llevan sobreespesor. Sa 2,5 según ISO 8501-1 es el grado de preparación de esas superficies, y las caras mecanizadas no se granallan.
Ese grado significa que no queda calamina, óxido ni pintura, solo metal de rugosidad uniforme comparado con una fotografía de la norma. Si se invierten los pasos, la granalla pica las caras que llevan el rodamiento y la junta. Recuperarlas obliga a enmascarar antes o a cortar otra vez después, en una pieza cuyos límites ya son de 0,05 mm.
Ese orden decide también contra qué se cotiza el granallado: superficie de colada y no la pieza entera, porque las caras mecanizadas no ven la granalla.
¿Qué ensayos liberan un alojamiento de rodamiento?
Seis comprobaciones liberan el alojamiento. La MMC resuelve perpendicularidad y coaxialidad, un micrómetro de tres puntos mide el diámetro, y un mármol con galga comprueba las caras de unión. Los calibres pasa/no pasa y un montaje de prueba demuestran los agujeros de brida, los penetrantes encuentran un asiento abierto, y una comprobación de rugosidad cierra las caras mecanizadas.
| Comprobación | Se acepta cuando | Instrumento |
|---|---|---|
| Diámetro y ovalización | 0,03 mm máximo | Micrómetro de interiores de tres puntos |
| Perpendicularidad | 0,05 mm máximo | MMC, cara de montaje como datum |
| Coaxialidad | 0,05 mm máximo | MMC, eje del diámetro como datum |
| Caras de unión | Planitud dentro de 0,05 | Mármol y galga |
| Agujeros de brida | Pasan los calibres, la pieza monta | Pasa/no pasa y montaje de prueba |
| Asiento | Sin rechupado abierto de más de Ø1 mm | Ojo, después penetrantes |
Ovalización y perpendicularidad zanjan la mayoría de las discusiones, porque las dos se mueven cuando la pieza se amarra. Un diámetro medido en el utillaje da un valor y el mismo diámetro suelto da otro, así que el informe tiene que nombrar el estado que midió.
Los penetrantes cubren lo que el ojo se salta: una cavidad que llega a la cara mecanizada pero que bajo la lámpara se lee como una mancha. Tienen un límite que conviene escribir en el plano, porque una cavidad cerrada bajo la piel no retiene tinte.
¿Cómo se libera el diámetro interior después del montaje?
El diámetro se libera después de atornillar las mitades, porque la carga de apriete lo mueve. Las lecturas tomadas antes describen una pieza libre; el diámetro bajo carga de tornillo es el que encuentra el rodamiento.
Un registro de ejemplo muestra la diferencia. Un diámetro ovalado de 0,05 mm leído después del atornillado volvió a 0,02 mm con el mandrinado atornillado y una pasada de alivio de tensiones, con la línea de la pasada todavía en 0,03 mm.
Esa recomprobación va en el informe de MMC con el estado atornillado nombrado, del mismo modo que la inspección por coordenadas se documenta para otras piezas.
¿Qué contiene un presupuesto de alojamiento?
Cuatro bloques: el molde de acero amortizado entre ciclos, la colada con corte de bebederos y desbarbado, el mecanizado con el paso de mandrinado atornillado, y el granallado con los ensayos de liberación. En un alojamiento de 420 g el metal es el bloque menor, así que un presupuesto por peso deja fuera la mayor parte del trabajo.
Cada bloque escala con su propia variable, de la cantidad del pedido a la superficie de colada.
Como el paso de mandrinado lleva un atornillado, una pasada y un desatornillado con recomprobación, es el bloque que más falta cuando dos presupuestos se ponen al lado. El segundo es el alivio de tensiones, que no se recupera después del acabado.
Pida el paso de mandrinado atornillado y la línea de penetrantes por su nombre. El primero se cotiza como mecanizado corriente y la segunda como inspección, y un alojamiento comparado sin ellos se compara sobre los cuatro bloques equivocados. La colada y el mecanizado de un mismo pedido corren como una ruta, mostrada en un proyecto de bisagra fundido a presión y mecanizado y en mecanizado frente a fundición.
FAQ
