
Alcancía de Fundición a Presión de Zinc | Junta y PVD
La junta decide si una alcancía de fundición a presión de zinc se lee como regalo o como ferretería. Dos carcasas se encuentran en la línea de partición, y el plano pide allí 0,05 mm, leídos con una galga de espesores sobre el conjunto cerrado. El pulido mueve esa junta, y una ruta que mecaniza la cara de montaje antes del último paso de pulido no la recupera después. Cambie el orden y la lectura cambia con él.
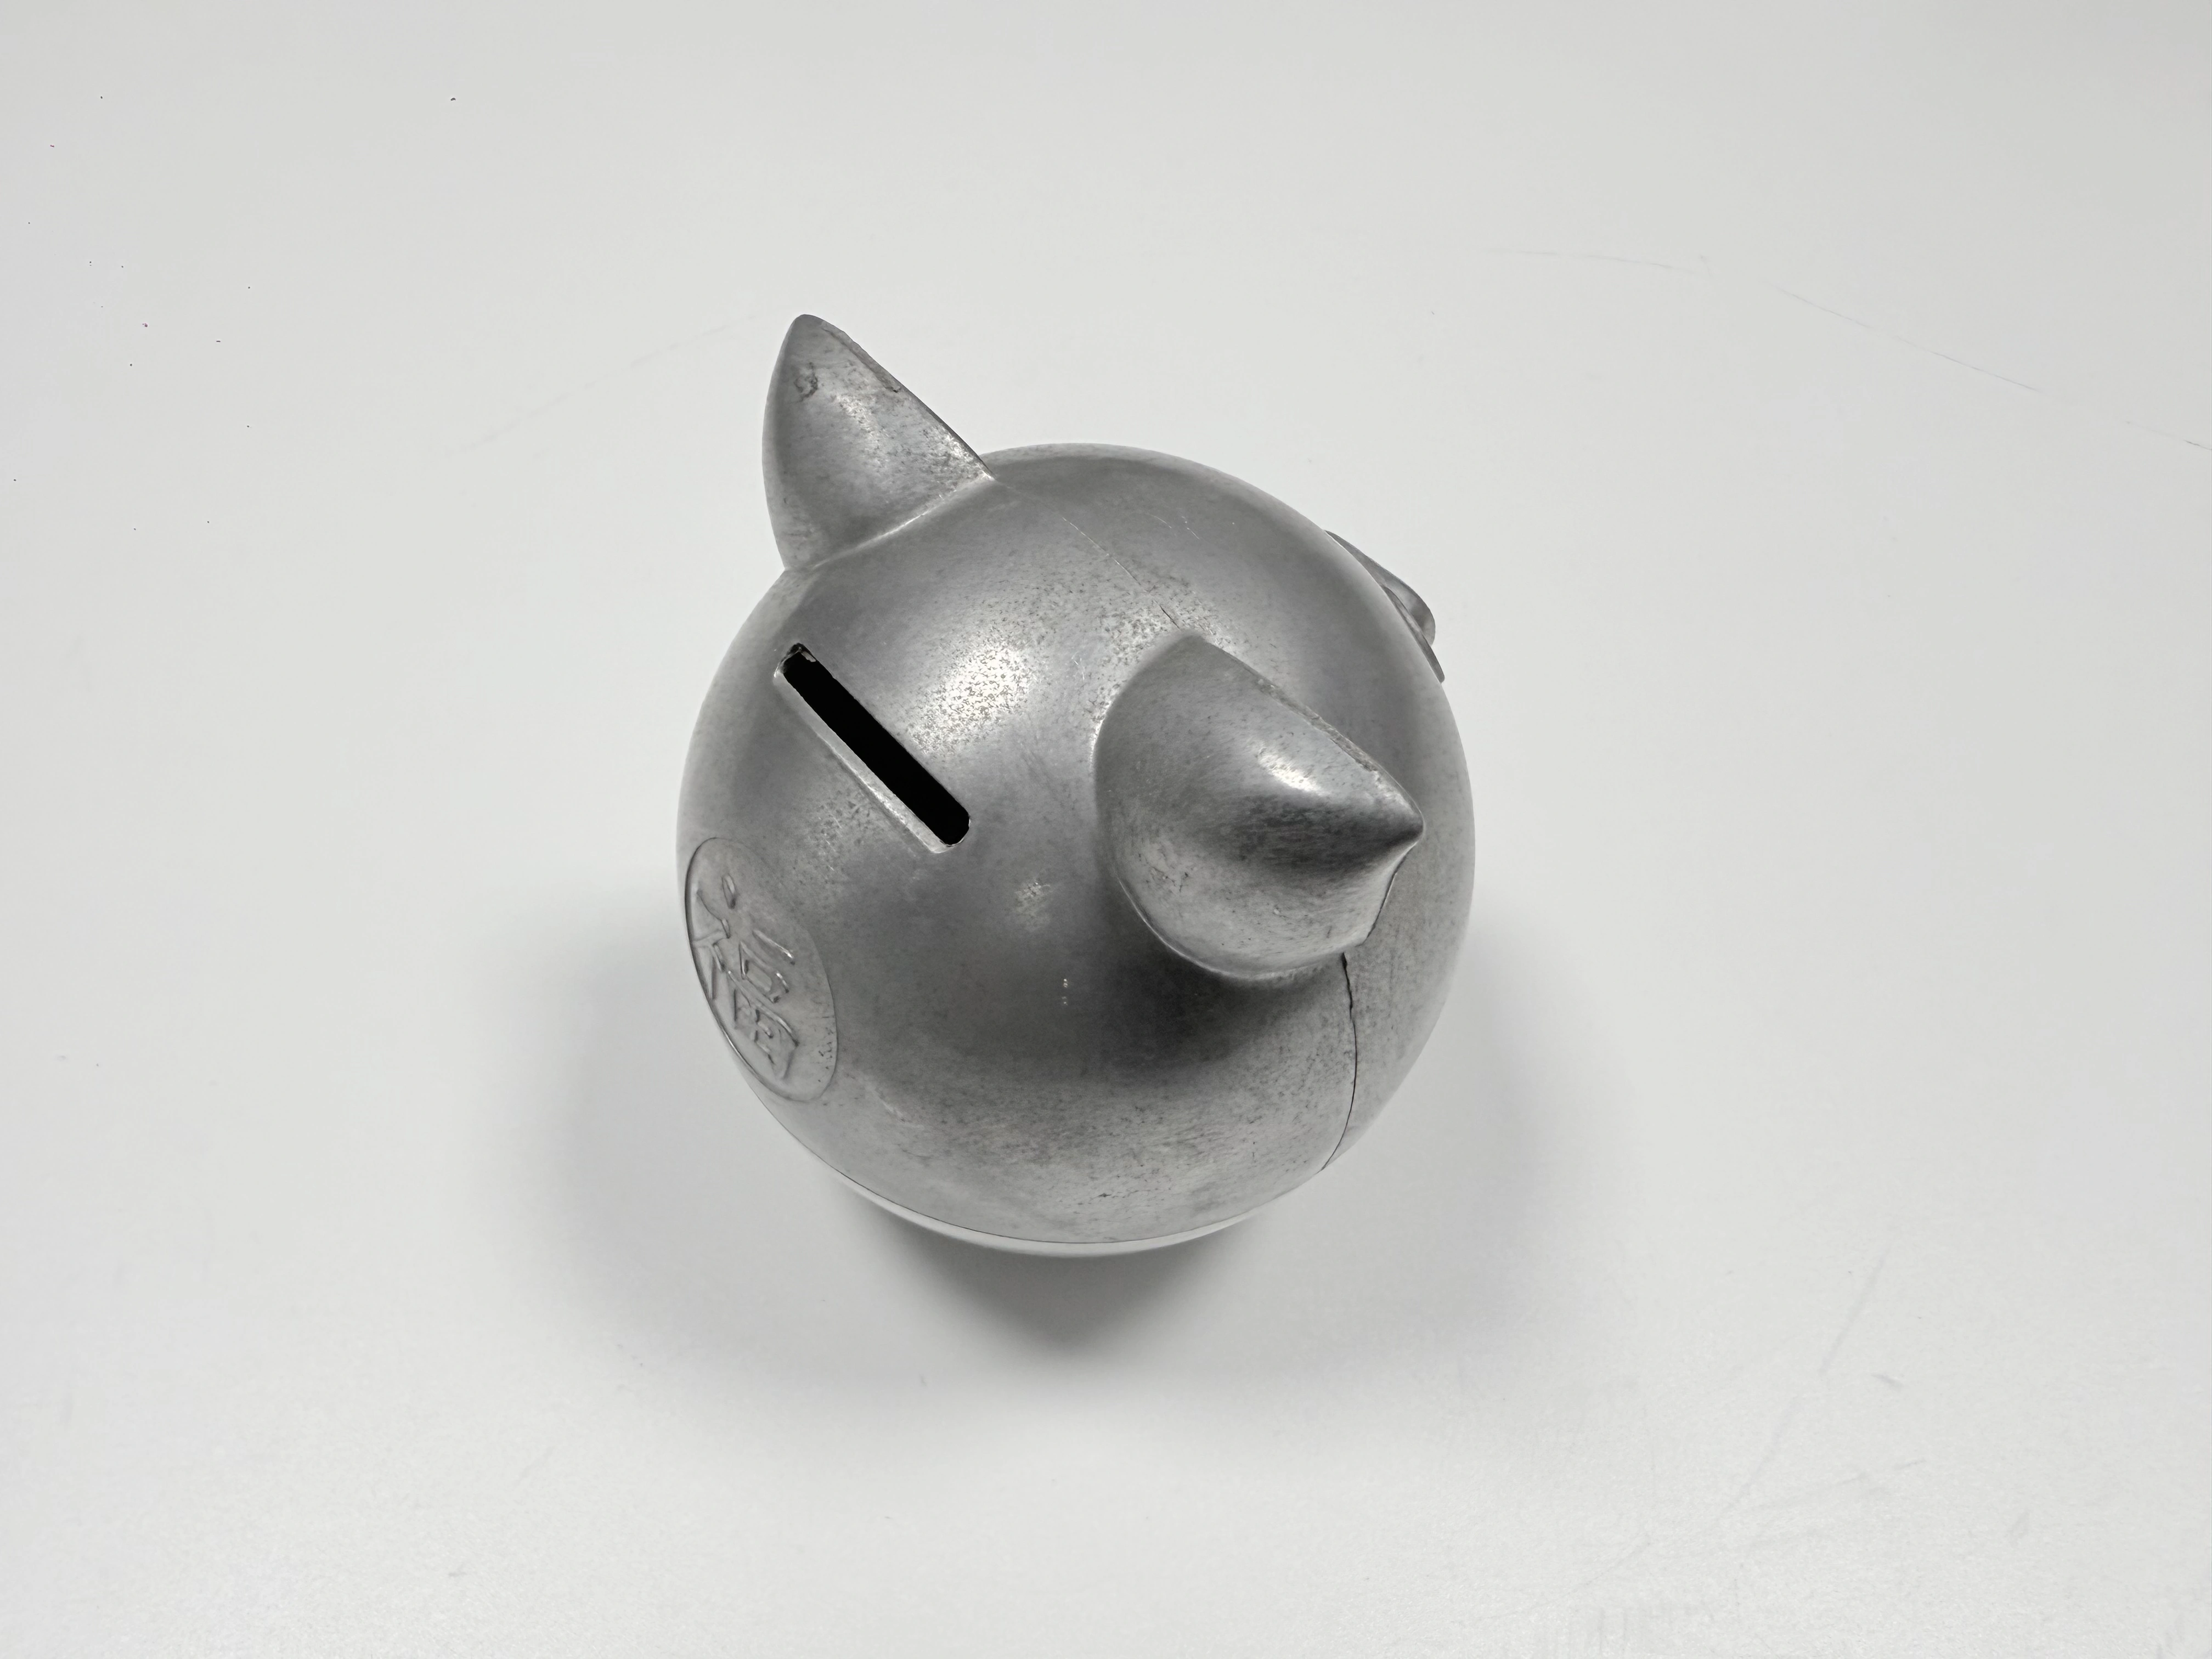
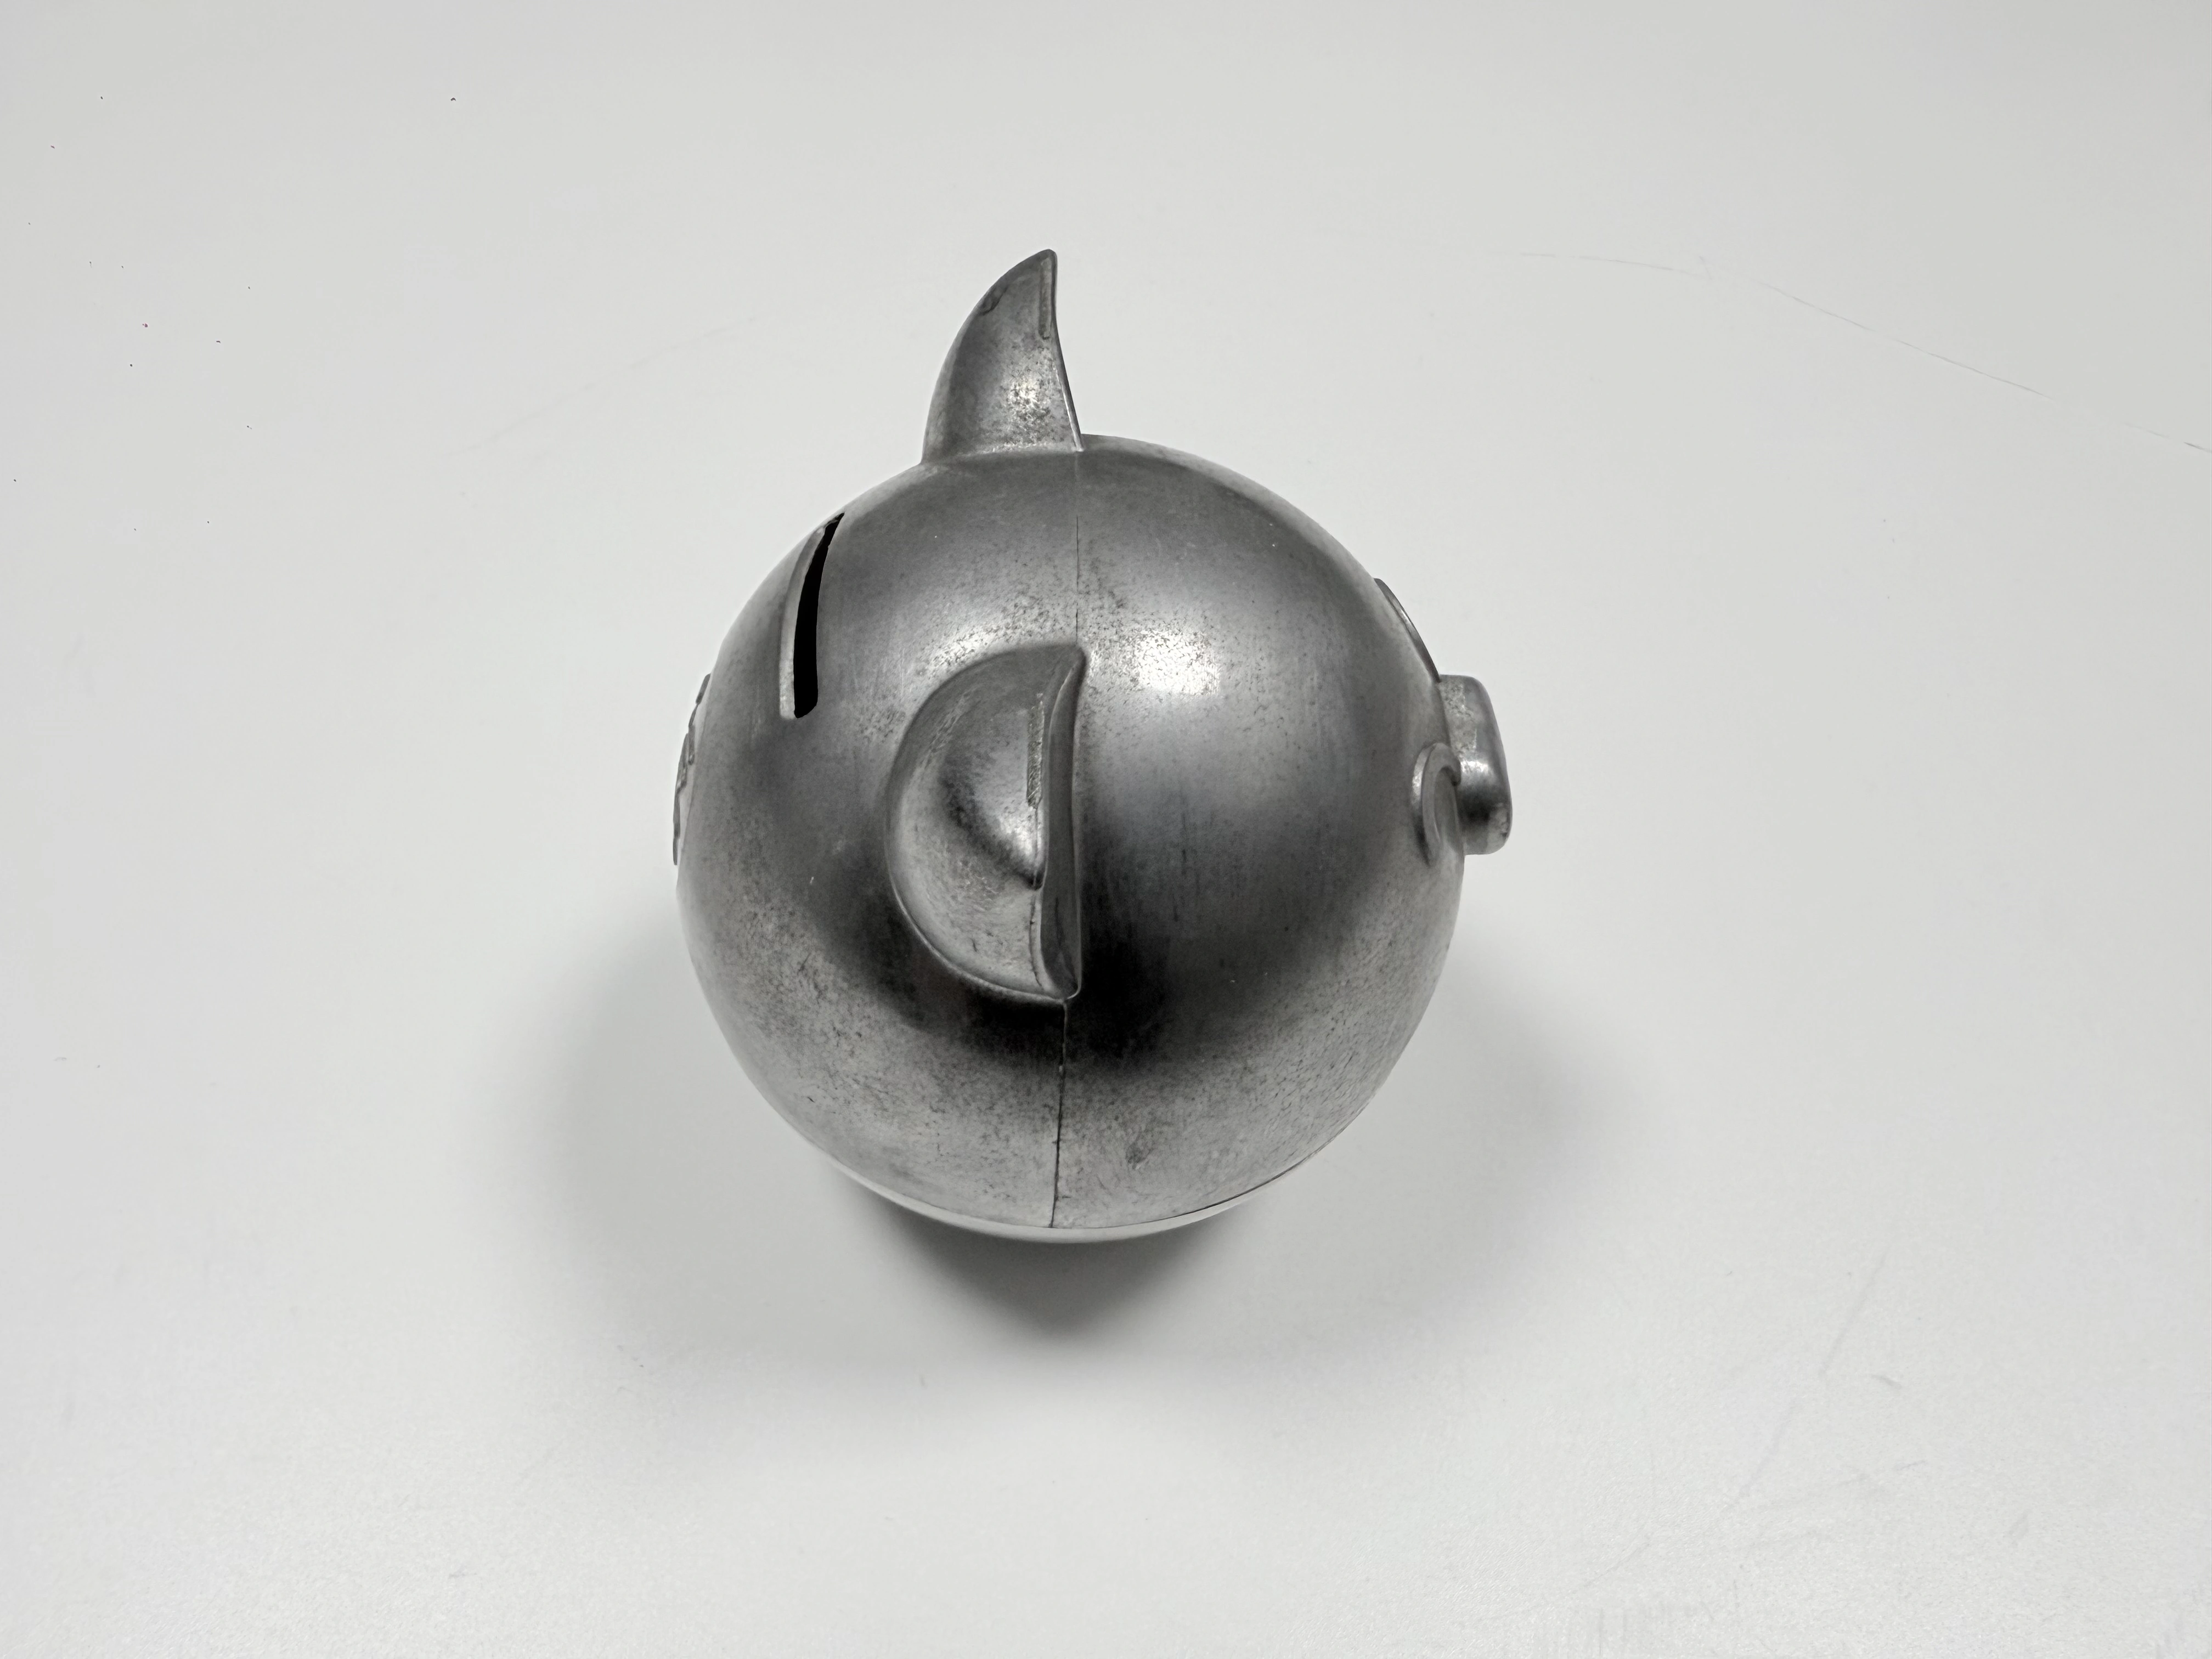
Tres juegos de cotas: por qué chocan
Tres juegos de cotas gobiernan esta pieza, y cada uno tiene su etapa. El molde fija la altura total en 95 mm, la base en Ø60 mm, una pared de 1,2–1,5 mm y una sección de base de 12 mm. El corte de acabado fija la planitud en 0,05 mm, y el recubrimiento añade 0,5–3 µm sobre lo que haya dejado el pulido.
Chocan porque el pulido se sienta entre el segundo juego y el tercero, y retira metal de la arista que define la junta. Una tolerancia que el disco puede mover no la controla el molde, ni la controla la fresa. El control pasa a quien corre el último paso de pulido.
Las tolerancias generales de fundición siguen ISO 2768-1 clase f; la cara de montaje y la junta llevan sus propias cotas. La tabla 1 va del molde al banco de ensamblaje, y cada línea hereda de la que tiene encima.
Cota | Objetivo (mm) | Se fija en | Lo mueve |
|---|---|---|---|
Altura total | 95 | Cavidad del molde | Desmoldeo y contracción |
Diámetro de la base | Ø60 | Cavidad del molde | Desgaste del bloque de cavidad |
Espesor de pared | 1,2–1,5 | Cavidad del molde | Presión de llenado, expulsión |
Sección de la base | 12 | Cavidad del molde | Orden de solidificación |
Planitud de la cara de montaje | 0,05 | Corte de acabado | Fuerza de cierre, desgaste de la referencia |
Junta de montaje | 0,05 | Ensamblaje | Sobremetal de pulido, estado de la arista |
Lo que la alcancía tiene que hacer: tres tareas
La alcancía tiene que volver a ponerse de pie después de un empujón, aguantar un puñado de monedas y sobrevivir en un estante de tienda. El enderezado depende de la altura del centro de gravedad frente al radio de balanceo, y la base integrada de 12 mm hace ese trabajo con 300 g de peso terminado. La carga de monedas sube el centro de gravedad, así que la comprobación de equilibrio se hace con las monedas dentro.
Nada en el perfil de la carcasa produce ese retorno. El hemisferio sugiere el mecanismo; la distribución de masa es el mecanismo.
Aleación: por qué Zamak 5
El Zamak 5 (ASTM B86 AC41A) lleva más cobre que el Zamak 3, lo que compra dureza y resistencia a la fluencia a la misma temperatura de colada. Una pared de 1,2–1,5 mm se llena en una inyección de zinc sin la carga térmica de una aleación más caliente, y la superficie admite un pulido a Ra 0,5 antes de una capa de PVD a 120–150 °C.
El precio se paga en estabilidad dimensional bajo carga sostenida. Una pieza que debe conservar un alojamiento durante años va en una calidad con menos cobre; una carcasa decorativa con el contrapeso fundido en la base, no.
Base, pared y línea de partición: el tercer conflicto
La base tiene 12 mm de sección, y la pared que va por encima de ella corre de 1,2 a 1,5 mm. Ese escalón decide dónde cae la contracción. La sección gruesa solidifica al final; la pared fina congela primero y estrangula el camino de alimentación.
Lo que queda es porosidad dentro de la base y un rechupado por fuera. El recubrimiento no esconde el rechupado: la capa sigue la depresión y añade contraste, así que la marca se lee como un anillo brillante bajo la luz del estante.
Las soluciones son geométricas. Dé conicidad a la base, lleve la entrada a la sección gruesa, enfríe la base por separado y mantenga las reglas de diseño de pared fina en toda la transición. Adelgazar la base para ahorrar material sube el centro de gravedad, y la alcancía deja de enderezarse.
La base se funde, no se inserta. Una masa de acero podría colocar el peso más abajo, a cambio de una segunda pieza, un paso de prensa y un ajuste que se afloja con la manipulación.
Utillaje: entrada, rebosadero, expulsor
Dos decisiones del molde fijan la cara visible: dónde cae la entrada y dónde se sientan los expulsores. La entrada va al lado grueso de la base, así que el último metal en congelar es también el último en recibir alimentación. El rebosadero se coloca pasado el hueco de las monedas, donde el frente frío se detendría.
Los expulsores van por dentro de la base, nunca sobre la carcasa. Una huella de expulsor en una cara visible deja una marca que el pulido aplana y que el recubrimiento después expone.
Un molde pensado para una carcasa de fondo plano no hace esta pieza. El reparto de expulsores no tiene dónde ir, y el rebosadero que la pared necesita caería en una cara visible. La fabricación de herramientas y moldes para una alcancía de dos carcasas empieza por ese reparto.
Fundición: cara visible sin poros
La capa no puede esconder un poro. Un poro abierto de 20 µm equivale a 6–40 veces el espesor de un recubrimiento de 0,5–3 µm, y el recubrimiento se deposita en la pared del poro igual de fácil que en la cara. Lo que llega como punto oscuro llega más oscuro después de recubrir.
Cinco fallos llegan a la línea de recubrimiento, y la mayoría empieza antes del pulido. La tabla 2 indica dónde aparece cada uno y qué mide el inspector.
Fallo | Dónde aparece | Causa | Criterio |
|---|---|---|---|
Surco en V en la junta | Línea de la junta, tras el pulido | Arista redondeada por el disco de pulir | Sin entrada más allá de la arista cortada |
Anillo de rechupado | Transición de la base, tras recubrir | Sección gruesa desabastecida por la pared fina | No visible bajo D65 |
Cierre en frío | Esquina lejana de la pared fina | El frente congeló antes del rebosadero | Sin línea de solapo en cara visible |
Línea de sombra | Cavidad profunda de la base | Ángulo del bastidor, arista enmascarada | Sin línea bajo D65 |
Poro abierto | Cara pulida | Gas atrapado cerca de la entrada | Sin picadura tras la primera pasada |
La porosidad por debajo de la superficie es otro problema, y una pasada posterior la abre. Un poro que aparece después de la primera pasada no se rellena con una segunda, así que la superficie fundida se revisa antes de que el disco la toque.
Orden de mecanizado: ruta A frente a ruta B
Dos rutas llegan al mismo plano, y solo una sostiene la junta. La diferencia es cuándo recibe su último corte la cara de montaje, lo que convierte esto en una decisión de post-mecanizado CNC.
La ruta A mecaniza la cara de montaje, pule la cara visible y después recubre. Un montaje para el corte, una pasada de pulido, sin segunda sujeción. El disco rueda sobre la arista que se acaba de mecanizar, y dos aristas redondeadas forman un surco a lo largo de la junta que se estrecha hacia la línea de contacto.
Ese surco no es una holgura. Las dos carcasas siguen tocándose en la línea de contacto; el pulido ha cortado una V en el material a cada lado de esa línea. Una galga de 0,05 mm entra hasta que la conicidad agarra la lámina, así que la lectura es una profundidad de inserción y no la distancia entre las mitades.
La ruta B pule primero, luego mecaniza de acabado la cara de montaje desde el asiento mecanizado de la base y después recubre. El corte final elimina la arista redondeada y fija la junta después del último paso que puede mover metal. El costo es una sujeción extra por pieza.
Un registro de lote de ejemplo muestra la diferencia. En la ruta A la galga entraba de 0,10 a 0,12 mm en la junta en la mayoría de las piezas, contra una regla que no admite entrada, y volver a pulir la movía más. El cambio a la ruta B devolvió la lectura al punto en que la lámina se detiene en la arista cortada.
Pulido: Ra 0,5 sin mover la junta
Ra 0,5 µm es una media, y la media no es lo que ve la capa. Rz es el valor de pico a valle, y el par de trabajo en una cara de zinc recubierta es Ra 0,5 con Rz 2–4. Una superficie que cumple la cota de Ra pero lleva picos más altos que la capa mostrará rayones.
El pulido va por etapas: una pasada de desbaste que retira la piel de fundición y una pasada de color que lleva la cara a Ra 0,5. Quedarse en la pasada de desbaste deja rayones direccionales que ningún recubrimiento tapa. Pasar la pasada de color sobre la arista de la junta la redondea.
Un valor de Ra por sí solo no es criterio de aceptación para PVD. El plano necesita los dos números y el estado de la arista en la junta, o dos proveedores certificarán dos superficies distintas. Las opciones de acabado superficial para piezas de zinc siguen el mismo orden.
PVD: apilado de capas, color y enmascarado
El PVD recubre a 120–150 °C y construye 0,5–3 µm, tan fino que el sustrato decide el resultado. La adhesión se controla según ASTM D3359 en 4B–5B, la corrosión según ASTM B117 durante 48 h y el color en una cabina de luz D65.
El apilado de capas decide qué muestra una cara enmascarada. El PVD decorativo sobre zinc suele apoyarse en una capa base de cobre y níquel electrochapada, con la capa superior aportando color y el desgaste visible, y la base aportando nivelación y protección frente a la corrosión. Con ese apilado, la cara de montaje enmascarada muestra níquel. Sin él, la misma cara muestra zinc, y la arista enmascarada se convierte en el primer punto de corrosión.
En esta pieza el apilado es cobre y níquel más una capa superior de PVD, a falta de confirmarlo contra la especificación del recubridor. Un plano que solo dice PVD deja sin definir la capa base, su espesor y las caras enmascaradas, y tres cotizaciones describirán tres piezas.
El enmascarado pertenece a la revisión de utillaje y no a la cola de recubrimiento. La cara de montaje, la ranura de monedas y los jefes roscados siguen enmascarados durante el bastidor y el vacío. El detalle del recubrimiento está en PVD sobre piezas de fundición a presión de zinc, y la ventana de proceso en recubrimiento PVD.
Ensamblaje: junta, monedas y prueba de caída
El ensamblaje cierra dos carcasas sobre una cara de montaje enmascarada, coloca los tornillos y lee la junta con la galga de 0,05 mm en cuatro puntos repartidos por la junta. La comprobación se hace sobre la alcancía cerrada, no sobre las mitades.
La carga de monedas entra antes de la comprobación final de equilibrio. Una alcancía que se endereza vacía y se queda tumbada llena tiene un problema de equilibrio, no de junta.
Las pruebas de caída y de manipulación quedan fuera de este plano. El uso interior, en tienda y como regalo, no lleva pretensión de intemperie, y ningún paso de recubrimiento cambia ese alcance. La ruta de la primera pieza al pedido repetido está escrita como caso práctico de la alcancía.
Inspección: cuatro puertas
Cuatro puertas separan una pieza terminada de una rechazada, y cada puerta tiene su instrumento. La segunda es la que más pesa, porque es la última antes de que la superficie se vuelva cara.
Puerta | Qué se revisa | Instrumento | Criterio |
|---|---|---|---|
1 En bruto | Cara visible, resto de entrada, rebosadero | Ojo, luz rasante | Sin poro abierto, sin rechupado |
2 Tras pulir | Rugosidad, arista de la junta | Perfilómetro portátil | Ra 0,5, Rz 2–4, arista intacta |
3 Tras el corte de acabado | Cara de montaje, referencia | CMM sobre el asiento de la base | Planitud 0,05, junta 0,05 |
4 Pieza recubierta | Junta, adhesión, color, niebla salina | Galga, cinta, cabina D65, cámara | Sin entrada, 4B–5B, 48 h |
Una puerta que informa un número sin el instrumento que lo produjo no es una puerta. La lectura de la galga, el valor de Ra y el grado de adhesión pertenecen cada uno a un instrumento nombrado en el plano.
Costos: pulido, PVD y tiempo de CNC
El costo de esta pieza está en tres sitios, y ninguno de ellos es la aleación. La sujeción extra para el corte de acabado es el menor. Pulir a Ra 0,5 con la arista controlada exige dos pasadas, y el costo de PVD escala con la densidad del bastidor y con la mano de obra de enmascarado, no con el peso de la pieza.
La ruta A es la más barata sobre el papel. Deja de serlo la primera vez que un lote falla la comprobación de junta y cada pieza necesita un segundo pulido.
Envíe la solicitud de cotización con el plano de montaje, la cota de la cara de montaje y la lista de caras enmascaradas. Los controles de primera pieza son la junta leída con una lámina de 0,05 mm y Ra con Rz en la cara visible.
Preguntas frecuentes
