
¿Qué es un anillo de retención de bisel? Zamak, garras y ajuste
El anillo de retención de bisel es una banda de Zamak 5 de 0,8 mm que presiona sobre el cristal y se enclava en la pared de la caja, así que es una pieza estructural antes que decorativa. La fundición a presión de zinc forma la banda y sus tres garras interiores en una sola inyección; cada paso posterior protege el ajuste de esas garras.
La pieza es un anillo de Ø26×2,0 mm y 1,8±0,2 g, fundido en Zamak 5 según ASTM B86 AC41A. Cuatro valores sostienen el conjunto: un diámetro exterior de Ø26,0 0/-0,05 mm, una pared de 0,8±0,05 mm, una altura de garra de 1,2±0,05 mm en tres garras a 120° y 0,05 mm de planitud. Los cuatro son objetivos de plano, no lecturas de un lote.
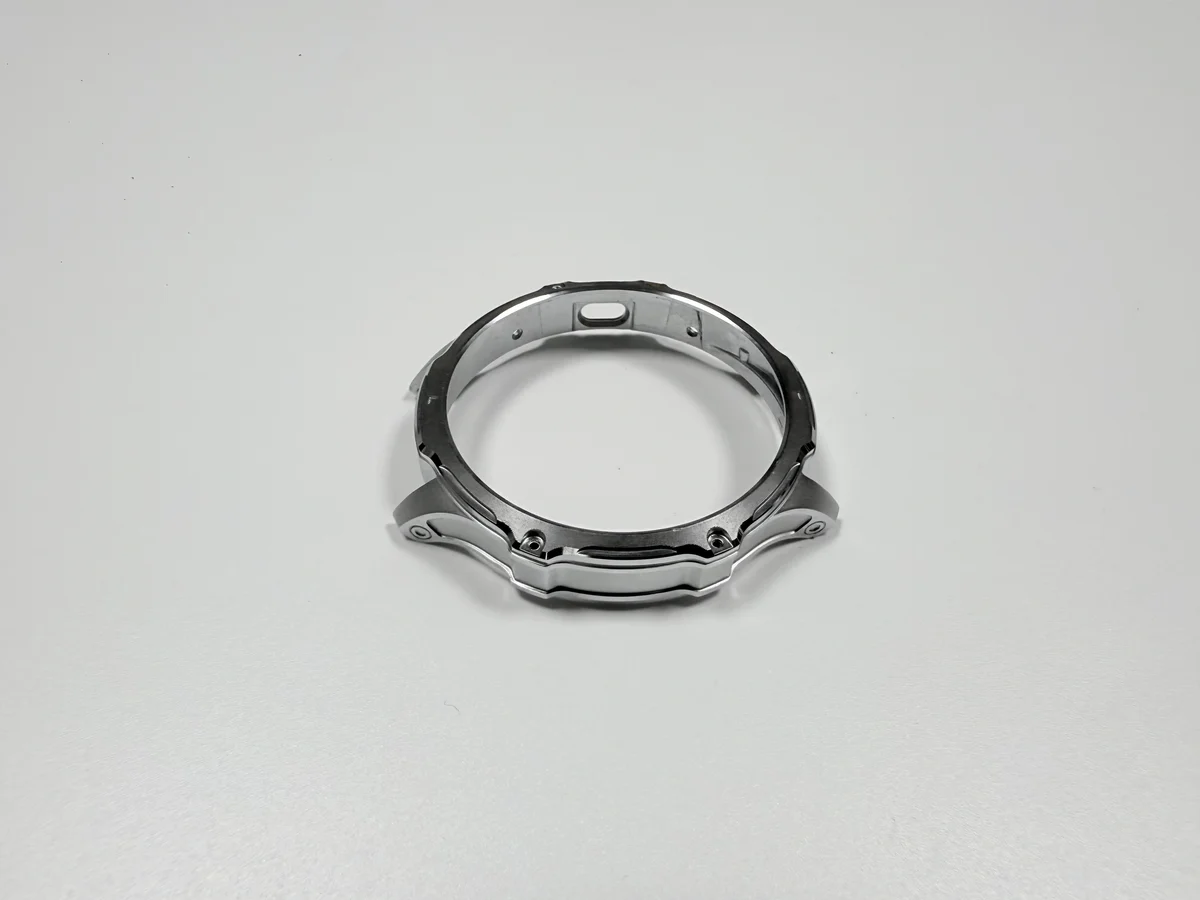
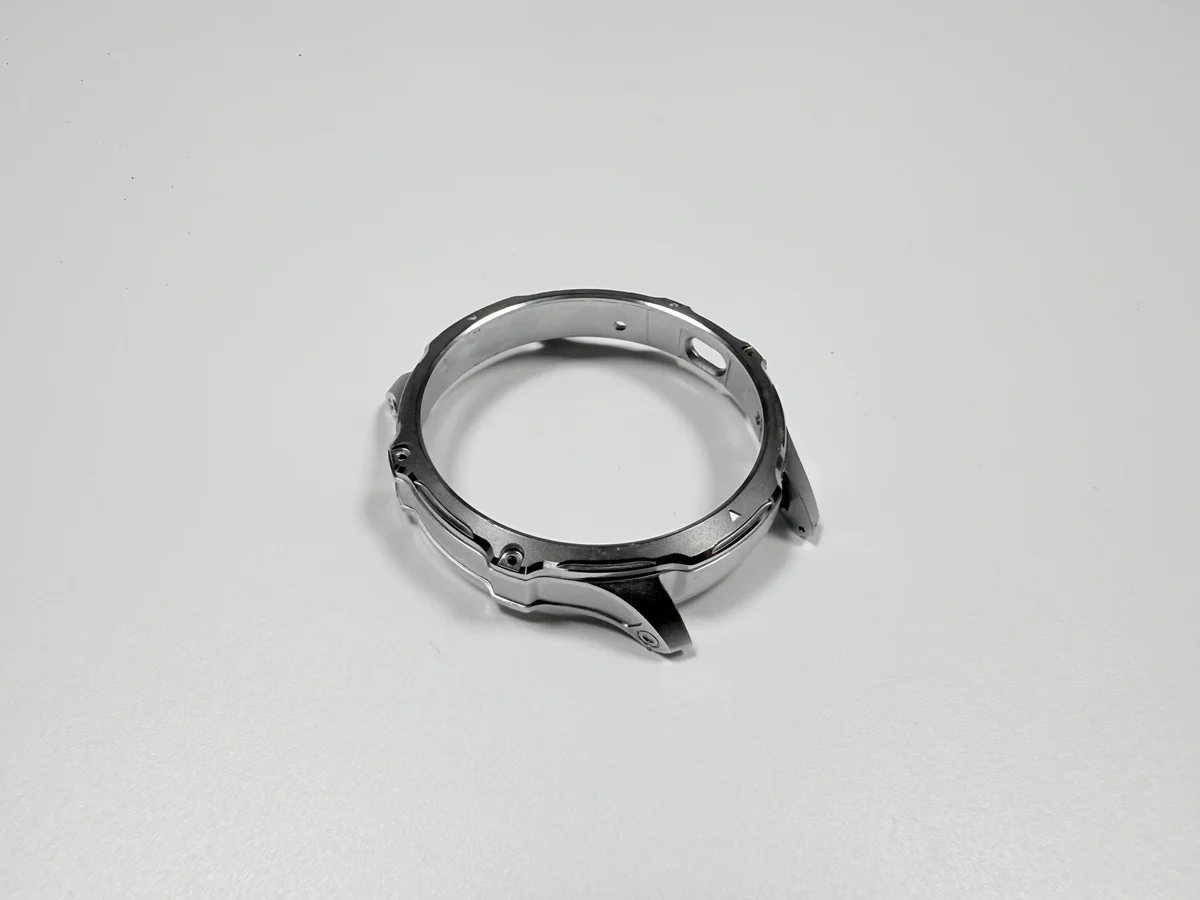
¿Qué sujeta un anillo de retención dentro de la caja de un reloj?
Un anillo de retención sujeta el cristal, la separación entre cristal y caja y el asiento cuadrado que alinea ambos. Tres garras presionan el borde del cristal a 120°, así que la carga de apriete llega a tres puntos y no a un borde continuo.
El diámetro exterior centra el conjunto en la boca de la caja y la base del anillo apoya en el fondo, que es el datum de toda lectura. Entra en un solo recorrido y no se vuelve a mantener. La boca contra la que encaja se corta en el marco central de la caja.
¿Qué tres características fijan su tolerancia?
Tres características fijan la tolerancia: el diámetro exterior, la altura de garra y la planitud de la base; la posición de garra a Ø0,1 mm y el espesor de pared fijan en cambio la resistencia. El diámetro exterior va a 26,0 mm nominal con toda la banda de 0,05 mm del lado negativo, así que un anillo puede quedar pequeño, nunca grande. La altura de garra es bilateral, 1,2±0,05 mm, porque la garra toca el cristal por un solo lado. La planitud de 0,05 mm decide el reparto de carga, porque una base que bascula manda el recorrido a una garra.
¿Por qué fundir el anillo en vez de estampar inoxidable?
La fundición gana donde la garra forma parte de la pieza y la pared es tan fina que conformar cuesta más que fundir. Un anillo estampado en inoxidable es más resistente, pero tres garras hacia dentro piden varias embuticiones y el escalón se sigue cortando.
El zinc funde ese escalón casi a forma, se recubre bien en estado de fundición y su densidad de 6,6 g/cm³ deja este anillo en 1,8±0,2 g. La contrapartida es un coste fijo de utillaje: un inserto 8407 de ocho cavidades con un objetivo de diseño de 500.000 ciclos, repartido entre los anillos que lo comparten. La elección de grado se trata en aleaciones de zinc.
¿Por qué es difícil fundir una pared de 0,8 mm con tres garras?
Una pared de 0,8 mm solo llena dentro de una ventana estrecha, y las garras quedan al final del recorrido, donde el metal está más frío. Los valores típicos son 400–420 °C de metal fundido, 150–180 °C de molde, 20–30 MPa y un ciclo de 15–25 s; fuera de ellos la pared queda corta o rebosa.
La entrada y el rebosadero deciden dónde solidifica el último metal. Una entrada central con el rebosadero por fuera de las raíces de las garras alimenta la raíz mientras solidifica, un objetivo de diseño, no un arreglo de recorte. Por debajo de 0,8 mm la ventana se estrecha más rápido que el ahorro de peso, como muestran las pautas de diseño para pared fina.
¿Cómo decide la altura de garra si el cristal queda sujeto?
La altura de garra es la distancia de la base del anillo a la punta de la garra, y es la única cota de esta pieza que falla por los dos extremos. En el +0,05 la punta levanta el cristal de su asiento; en el -0,05 se queda corta y no alcanza el borde del cristal.
El repaso de las garras interiores fija esa altura tras la fundición, así que el molde solo no la sostiene. Repasar de menos deja la garra alta, repasar de más manda el anillo a chatarra. El mecanizado posterior la lee con un micrómetro de altura en cada pieza, y el repaso se cotiza como operación aparte. Una cotización que lo meta dentro del desbarbado se queda corta en una línea.
¿Qué le hace el recubrimiento al ajuste de 26,0 mm?
El recubrimiento añade metal en cada cara expuesta, y en un diámetro de un solo lado ese añadido sale del ajuste. El níquel a 3–5 µm por cara hace crecer el diámetro 0,006–0,010 mm, y un apilado de Cu/Ni/Cr de 13,1–20,3 µm por cara lo hace crecer 0,026–0,041 mm. Los dos son ejemplos calculados.
Frente a una banda de 0,05 mm, el apilado de tres capas se come más de medio margen. Una pieza cortada a cota acabada antes de recubrir llega a la prensa demasiado grande, así que el plano debe decir si la cota es antes o después del baño. La aceptación es un calibre de anillo, no un prensado de prueba en una caja. El mismo crecimiento aparece en un marco de caja recubierto.
¿Por qué se recubre fino el interior del anillo?
Una cavidad interior se recubre menos que una cara exterior porque apantalla la corriente; la pérdida es geometría, no un fallo del baño. La densidad de corriente cae en un receso, así que la capa de ahí baja primero del umbral de aceptación de 3 µm mientras la banda exterior sigue leyendo 3–5 µm.
La cobertura se juzga donde está la interfaz: las caras de las garras y el escalón interior, leídos con rayos X, no a ojo. El control está en el útil, donde un ánodo auxiliar mete corriente en la cavidad. Los útiles se cobran por lote, así que un anillo de 1,8 g puede cargar un coste de recubrimiento fijado por el utillaje.
¿Qué instrumento detecta cada fallo?
Cada modo de fallo tiene un instrumento que lo demuestra, y un calibre no demuestra ninguno. La altura de garra pide un micrómetro de altura desde la base, el diámetro exterior un calibre de anillo a Ø26,0 mm y la planitud un mármol y una galga de espesores. La prensa pide un banco de fuerza con la caja de montaje, el espesor de capa por rayos X, y la adherencia un choque térmico a ASTM B571 más 96 h de niebla salina a ASTM B117.
Un instrumento solo zanja una discusión cuando se nombra su etapa. Un diámetro leído después del recubrimiento incluye la capa.
| Interfaz | Qué sujeta | Característica que la sostiene | Qué lo demuestra | Modo de fallo |
|---|---|---|---|---|
| Borde del cristal | Carga de apriete en tres puntos | Altura de garra | Micrómetro de altura | Cristal levantado o con carga puntual |
| Boca de la caja | Centrado y retención | Diámetro antes del baño | Calibre de anillo | Asiento duro o suelto |
| Fondo de la caja | Apoyo plano | Planitud de la base | Mármol y galga | Una garra se lleva el recorrido |
| Recorrido de prensado | Asiento de un golpe | Radio de raíz | Banco de fuerza | La raíz rompe en la prensa |
| Caras recubiertas | Corrosión y aspecto | Corriente de cavidad | Rayos X | Recubrimiento desnudo en la cavidad |
¿Cuándo falla en servicio un anillo de retención?
El anillo falla cuando la caja deja de ser un alojamiento seco y cerrado, o cuando una reparación le pide salir y volver a entrar. Trabaja en la cavidad de la caja, libre de medio corrosivo y cerrada por el fondo.
Tres fallos cubren la mayoría de las devoluciones: una raíz de garra que rompe cuando la prensa pasa de su tope de 80–200 N, un recubrimiento que se lee desnudo por dentro y un diámetro exterior que no entra.
Fuera de esas condiciones el mecanismo no se sostiene. El desmontaje repetido, el agua salada, la abrasión larga en la cara pulida o un camino de carga que pida más resistencia de la que soporta una pared de zinc de 0,8 mm empujan la pieza al inoxidable.
Envíe el plano con la cara de la base, el diámetro antes o después del baño y la altura de garra marcados, más la caja contra la que se lee la fuerza de prensado.
FAQ
