
¿Qué es una carrura? Fundición Zamak en cuatro asientos
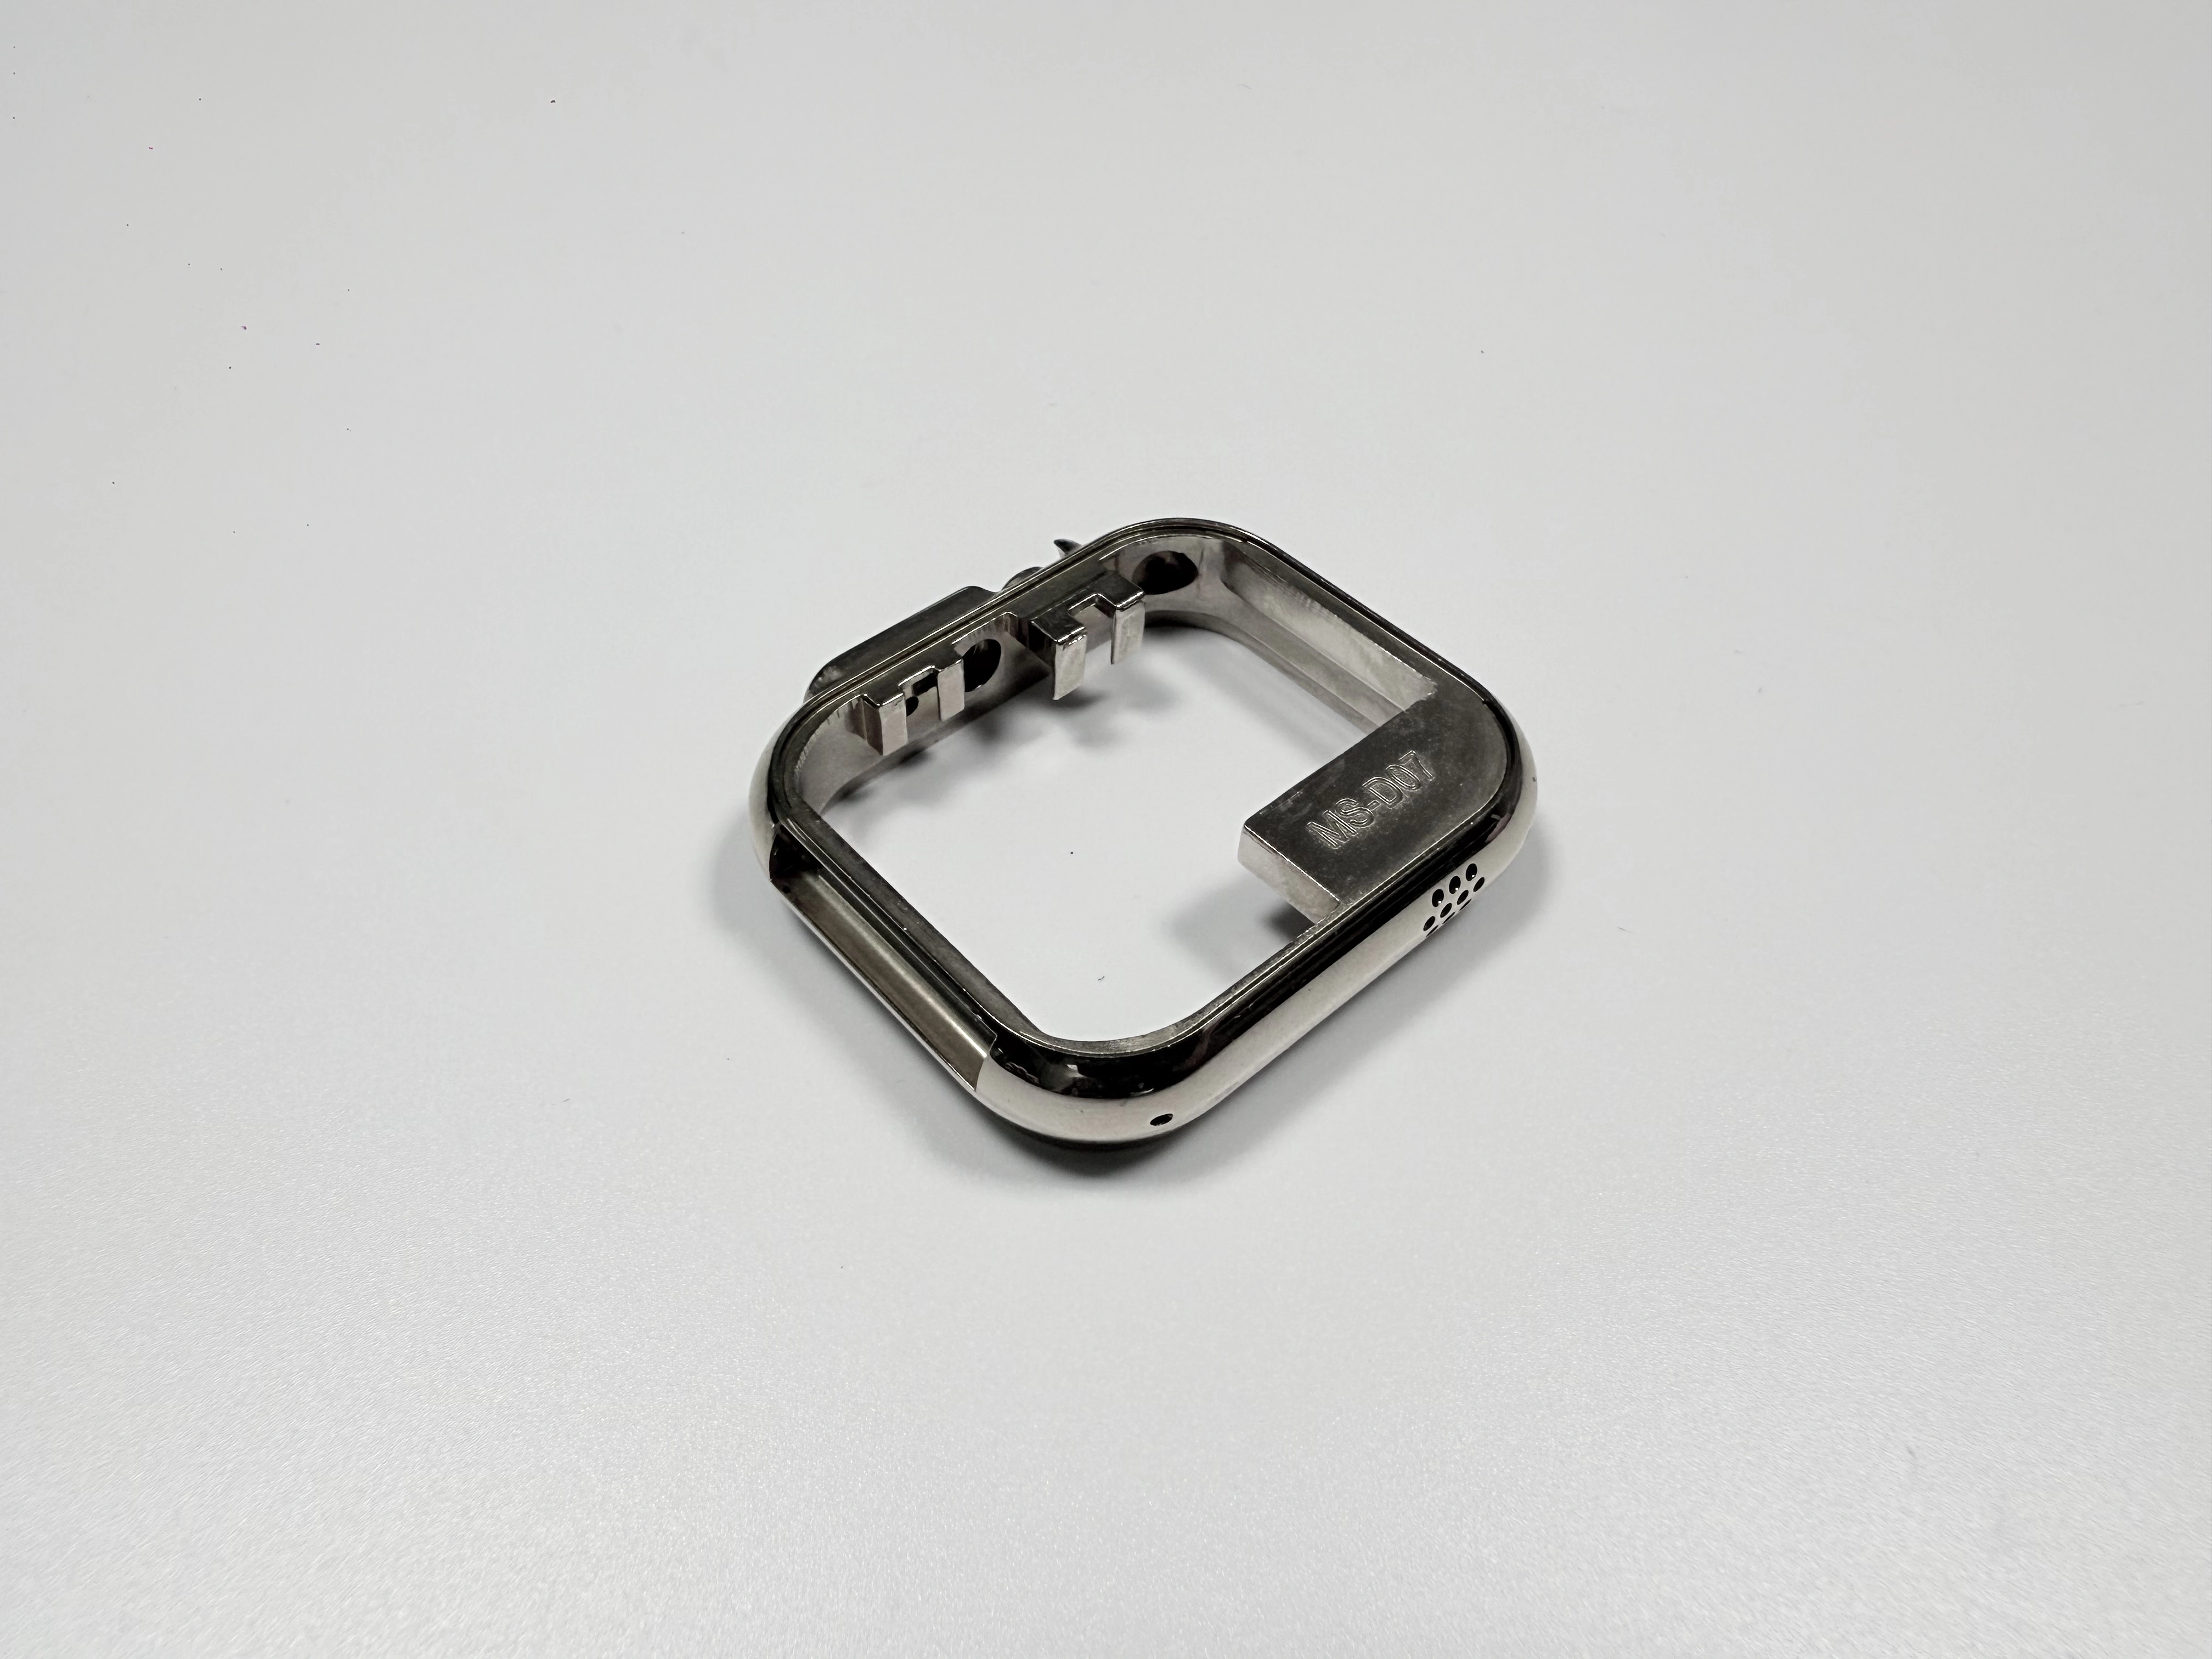
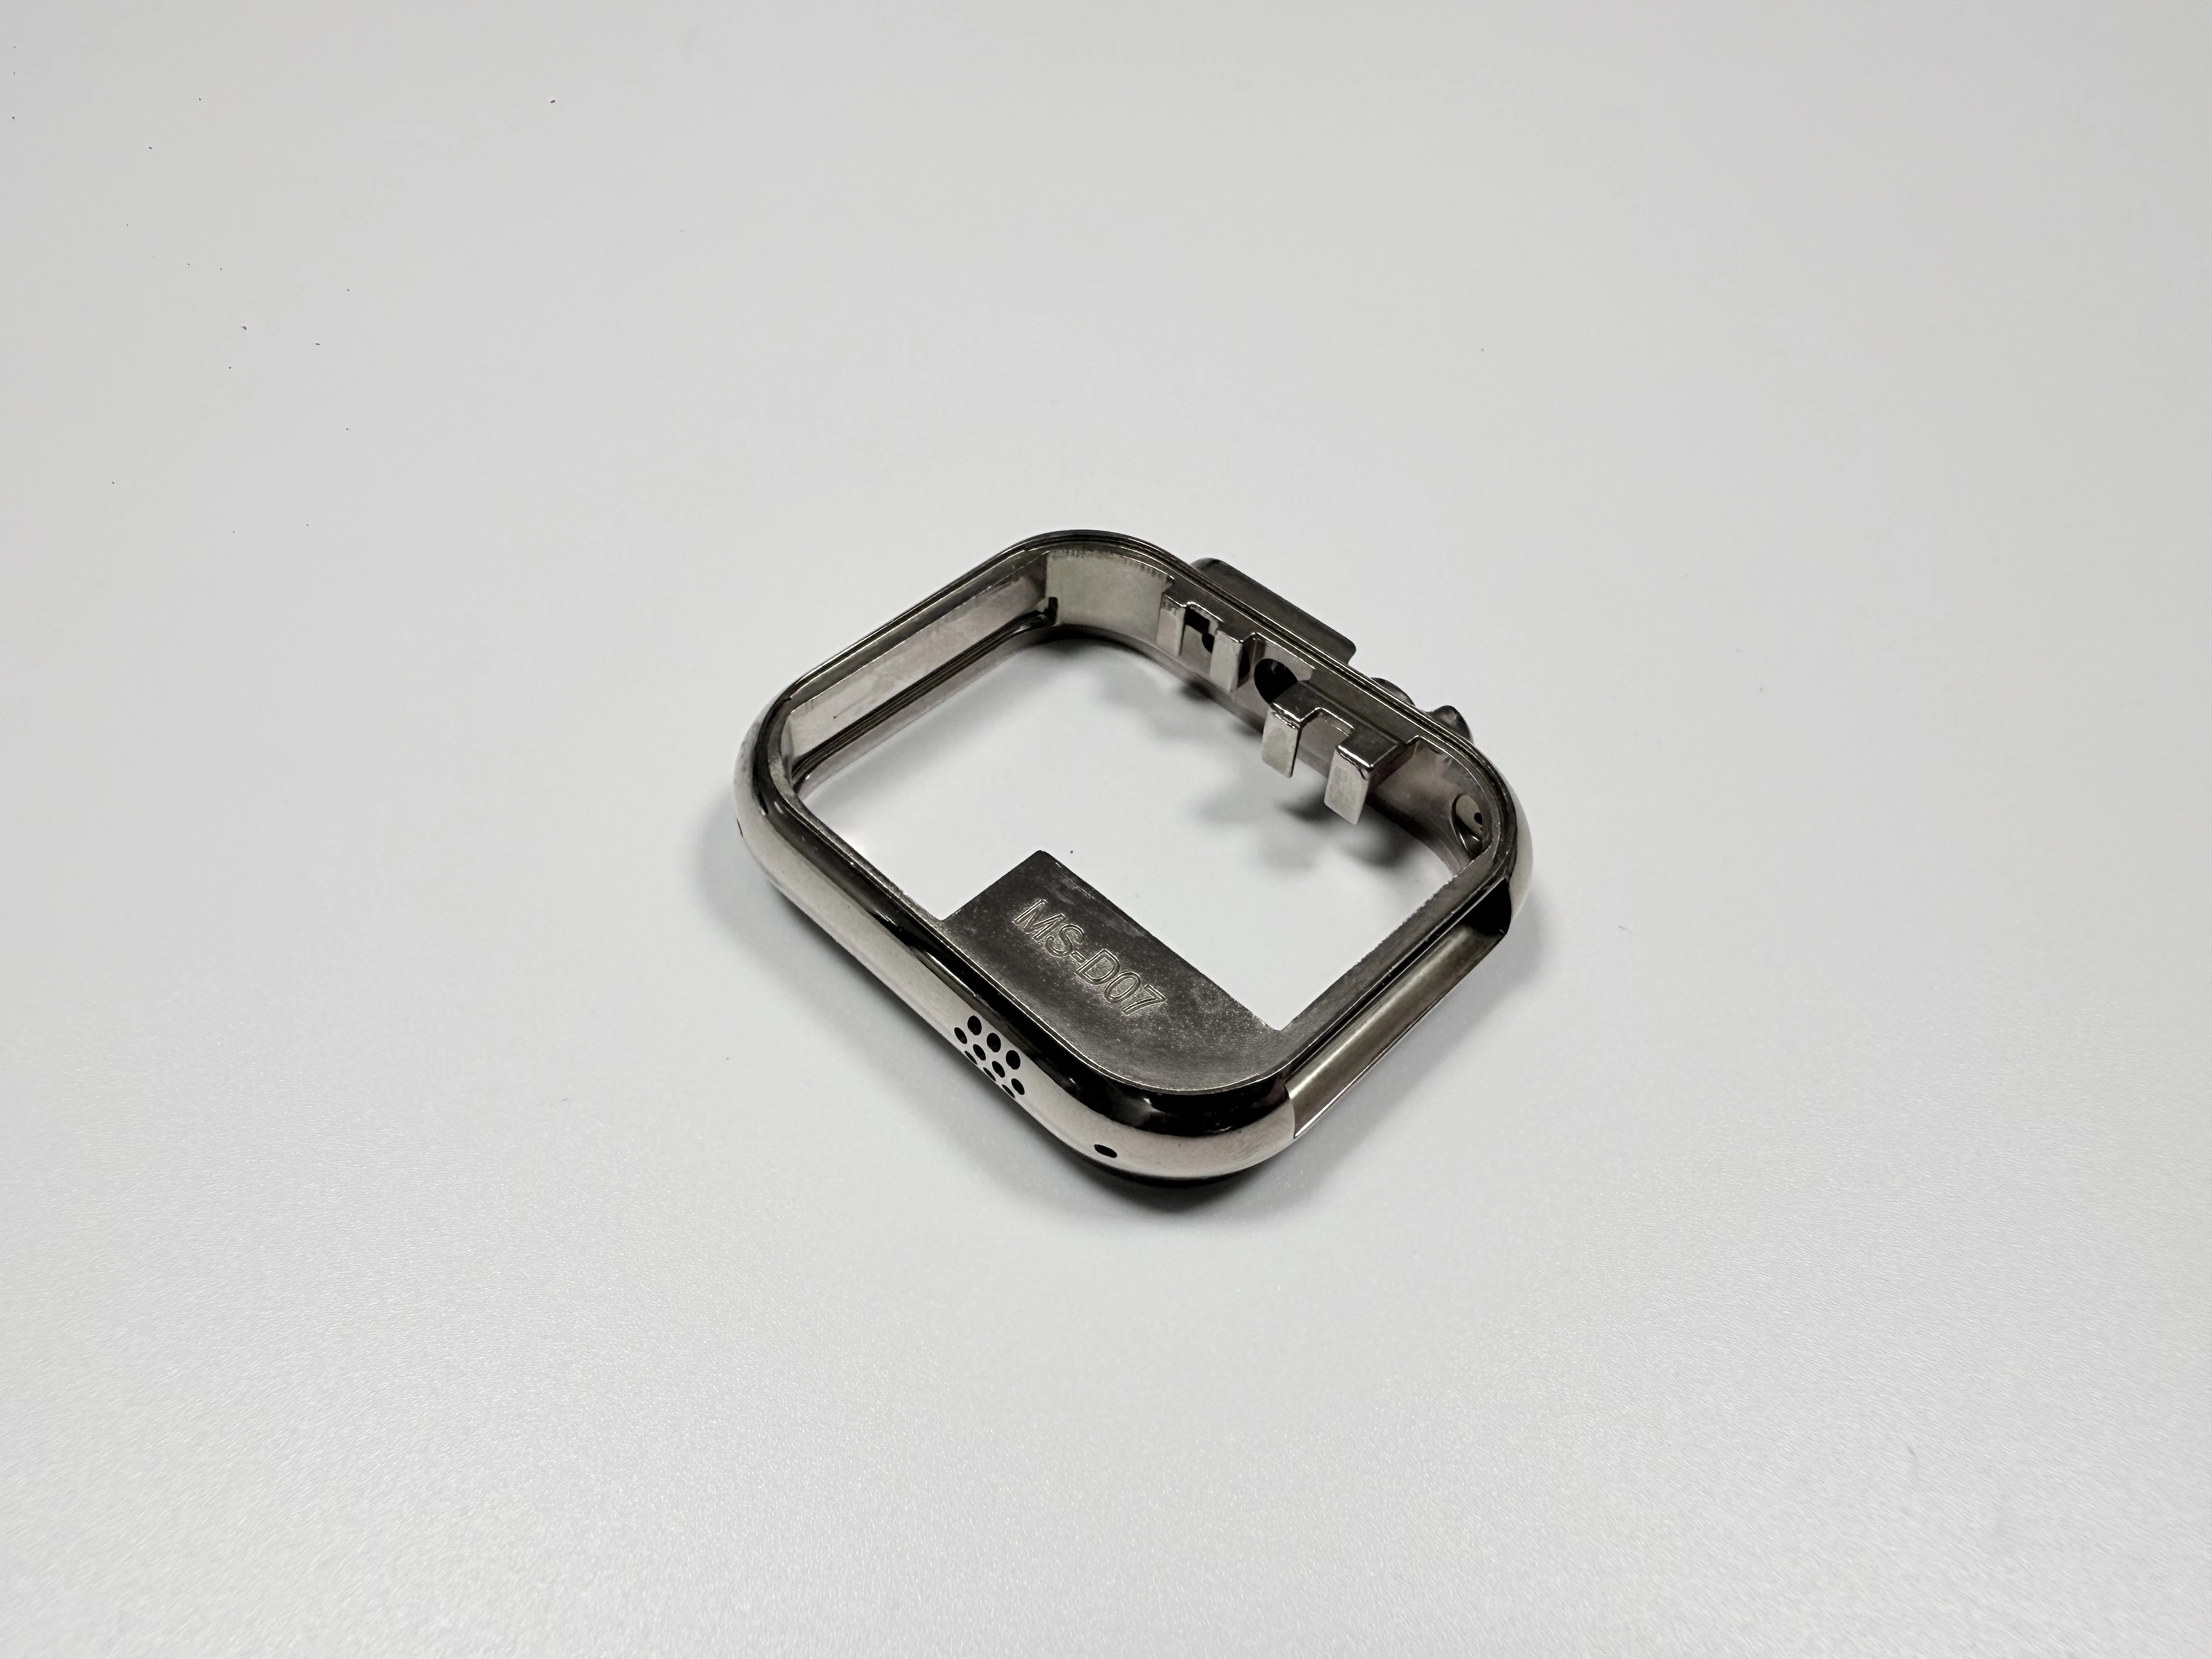
La carrura es el cuerpo entre el bisel y el fondo y, en una caja cuadrada de 38,0×38,0×9,5 mm, lleva todos los asientos del montaje. Zamak 5 según ASTM B86 AC41A, objetivo 12±1 g, pared de 0,9–1,2 mm, Cu/Ni/Cr 18–27 µm por cara. La fundición a presión de zinc fija la forma una vez, cuatro cortes tras la colada fijan los ajustes.
¿Qué sostiene la carrura dentro de la caja?
La carrura es el camino de esfuerzo del cristal a la muñeca: el bisel apoya arriba, el fondo cierra abajo, el anillo del movimiento cae en la cavidad. Tres cargas se suman: 9,5±0,1 mm de altura, la compresión de la junta del fondo y dos taladros de asa para los pasadores.
Ningún asiento se recupera en el montaje, porque la pieza de enfrente no tiene segunda portada. Por eso los cuatro se mecanizan contra una misma referencia, en un solo amarre.
¿Qué cuatro interfaces fijan la tolerancia de la carrura?
Cuatro interfaces deciden el ajuste: asiento del bisel, asiento del movimiento, taladro de corona y los dos taladros de asa. El escalón espejo va a 0,03 mm en banda unilateral (0–0,03), la cavidad a 30,0 mm con 0,05 mm arriba y 0 abajo, el taladro de corona Ø3,0 mm igual, el del asa Ø1,5 mm con 0,03 mm arriba y Ø0,05 mm de coaxialidad entre ambos.
Cada una es un corte distinto, así que una referencia más en el plano cuesta una línea en el presupuesto.
¿Por qué fundir la carrura en Zamak 5 en vez de mecanizarla?
Cuatro asientos tallados en un bloque de acero piden trayectorias y amarres por asiento. El Zamak 5 da esta forma en un golpe, y al mecanizado solo le quedan los cuatro asientos con tolerancia. La densidad de 6,6 g/cm³ sostiene el objetivo de 12±1 g.
El precio es el molde. El mecanizado pone el coste en el minuto por pieza, el molde se paga una vez y se divide por la serie. En series cortas la parte del molde carga el precio unitario, por eso la colada puede costar más que el mecanizado en fase de prototipo; las curvas se cruzan con la cantidad.
¿Por qué una pared de 0,9 mm hace difícil el taladro de Ø1,5 mm?
Un taladro de Ø1,5 mm es más ancho que la pared de 0,9 mm que atraviesa. En el asa la broca sale al aire y la última media vuelta pone todo el empuje sobre un anillo delgado. La pared no adelgaza con el uso, cede en el instante de la salida.
Esa geometría convierte el avance en la variable de control. Un desportillado de boca por encima de 0,1 mm es desecho, y repasar pasa de los 0,03 mm de arriba. Los 0,9–1,2 mm son una banda de diseño cuya límite inferior fija el ciclo de taladrado.
¿Qué mueve más el desportillado, el avance o la aleación?
En el instante del rompimiento, el avance mueve el desportillado más que la aleación. El Zamak 5 no rompe en la salida, rueda, y el empuje que queda estira ese rollo. Con el avance bajo, la misma pared conserva un borde limpio.
Un registro de ejemplo lo cifra: de 300 piezas, nueve tenían la boca desportillada, y tras chaflán y reducción de avance, cero. La causa está en el ciclo de taladrado, así que el dinero va a un chaflán y a tiempo de ciclo, no a otra aleación ni a un molde rehecho.
¿Cómo amplifica el recubrimiento de 18–27 µm un escalón de 0,03 mm?
A 18–27 µm por cara (Cu/Ni/Cr), un escalón de 0,03 mm son 30 µm, y el recubrimiento ocupa 60–90 %. Sobre el diámetro se posa en ambos lados, 0,036–0,054 mm, más ancho que los 0,03 mm de arriba del taladro del asa.
El escalón ya no se corrige tras el recubrimiento: cortar libera zinc, no cortar deja el incremento. Por eso el asiento se corta antes de la línea de recubrimiento. Como el escalón decide entre un segundo corte y toda la serie, el plano dice si los 0,03 mm valen antes o después del recubrimiento. La elección del sistema de capas está en las opciones de acabado para fundición de zinc.
¿Cómo cambia la posición del ataque y del rebosadero el desportillado?
Dos decisiones de molde mueven el desportillado: dónde va el ataque (la entrada del metal en la cavidad) y dónde el rebosadero (la canaleta del metal frío). El ataque está en el asa gruesa a las 12 y a las 6, el rebosadero a las 3 a ambos lados de la muesca. El ataque tiene que ir en el boss del asa, y el precio es que el último metal llega junto a la pared de 0,9 mm que recibe justamente el taladro.
El molde corre a cuatro cavidades en acero 8407 y apunta a 300 000 golpes. Cuatro cavidades multiplican por cuatro el precio de un ataque mal puesto, y el coste del molde se divide por la serie, no por el número de cavidades. La posición decide también si un poro acaba en metal que se corta o en una cara visible. El ataque está en el molde: cambiarlo tras el corte es trabajo de molde, no un ajuste.
¿Qué instrumento atrapa los 0,03 mm antes del recubrimiento?
El asiento de 0,03 mm se lee en mármol con galga de espesores, el taladro del asa con calibre, la coaxialidad en MMC y el espesor de capa con rayos X.
Tres ensayos sostienen las tres capas: choque térmico ASTM B571 a 200 °C durante 1 h para la adherencia, B117 durante 240 h como barrera, B368 CASS 48 h con grado 9 para la cara visible.
La tabla de abajo es una vista cualitativa, no un criterio de aceptación. La aceptación está en los límites del texto y en los tres ensayos.
Fallo | Variable que lo mueve | Dónde se atrapa |
|---|---|---|
Desportillado en el taladro del asa | Empuje al romper | Calibre y mármol |
Muesca de corona redondeada | Disco de pulido sobre borde fino | Comparación de contorno |
Ampolla | Poro cerrado bajo el recubrimiento | Choque térmico |
Taladro bajo de cota tras recubrir | Ganancia de capa en el diámetro | Calibre |
El post-mecanizado CNC fija asientos y taladros antes de la línea de recubrimiento, y el mecanizado CNC mantiene la referencia contra la que leen los instrumentos. Se lee una vez antes del recubrimiento y otra después según plano. Una pieza que falla después ya pagó el recubrimiento, así que el instrumento antes del baño cuesta menos que la reprise.
¿Por qué falla una carrura de Zamak 5?
Tres condiciones la hacen fallar: una promesa de estanqueidad al buceo, una cara bajo abrasión larga, una pared por debajo de 0,9 mm. El diseño vale para el reloj de vestir, que aguanta sudor, fricción y golpes diarios. Si la condición cruza esa línea, el sudor y la fricción atacan primero los 18–27 µm en las asas y el tubo de corona, donde el cromo mide solo 0,1–0,3 µm y se pule primero.
Una pared por debajo de 0,9 mm rompe en el golpe de prensa, y el molde ya está pagado. La salida sería mecanizar en inox, que el presupuesto de 12±1 g no sostiene, o zinc pintado, que abandona los 18–27 µm y su resistencia a la abrasión. El molde es el coste fijo de esa vía: en cuanto la condición cruza la línea, es dinero perdido. La misma línea está trazada en un caso de otra pieza Zamak. Primero la condición, después la aleación.
Preguntas frecuentes
