
¿Qué es un alojamiento partido de rodamiento? Fundición A356
Un alojamiento partido de rodamiento sujeta un eje o un rodamiento en un cuerpo de dos piezas: una mitad inferior y una tapa atornillada encima. La fundición por gravedad forma las dos mitades y sus cuatro orejetas de montaje en un molde de acero; el diámetro interior se corta después, una vez atornilladas las mitades.
Este alojamiento es una pieza de A356-T6 de 120×95×70 mm y 420±30 g, con pared de 5–8 mm y un diámetro interior de Ø60 H8. Cada cifra es un objetivo de plano y no una lectura de muestra: el plano manda antes de la primera colada y vale para la pieza dibujada, no para una unidad suelta de la serie.
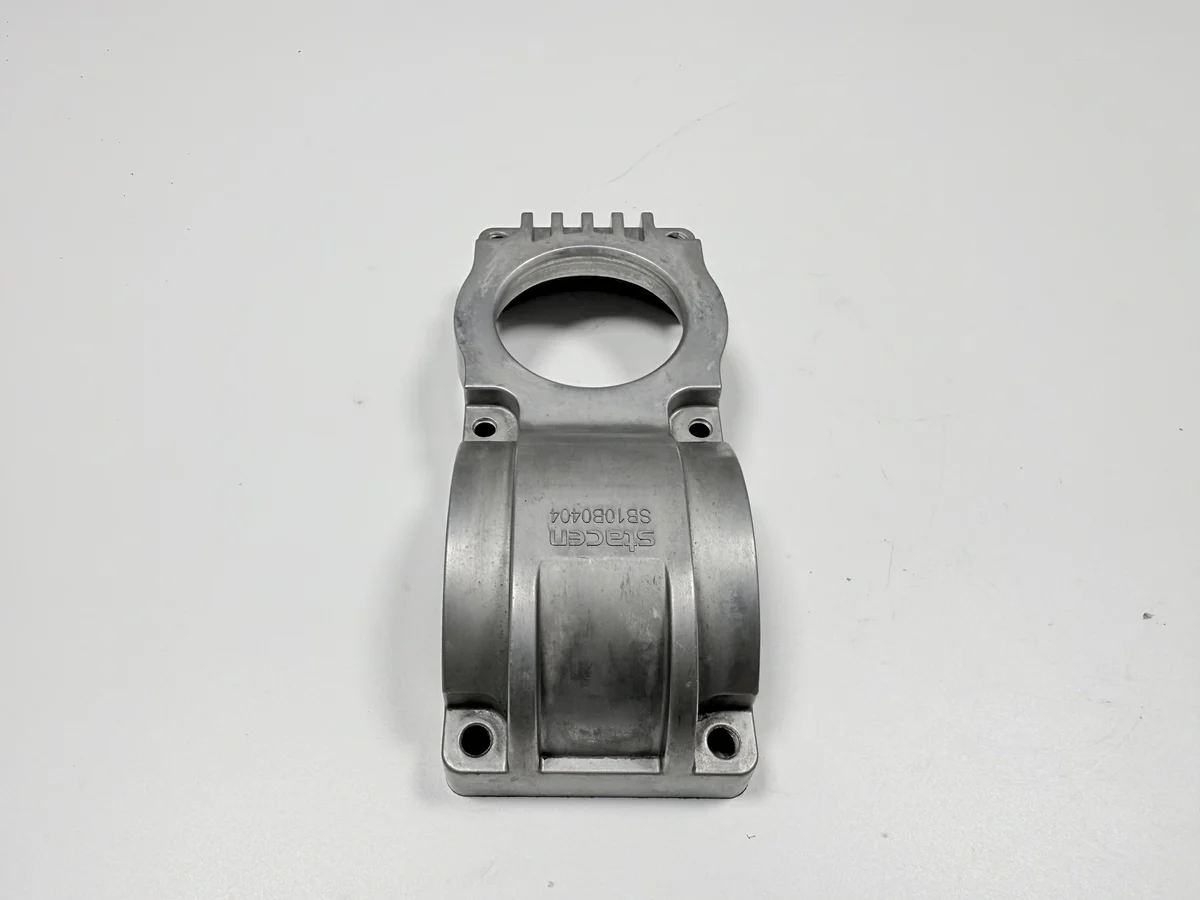
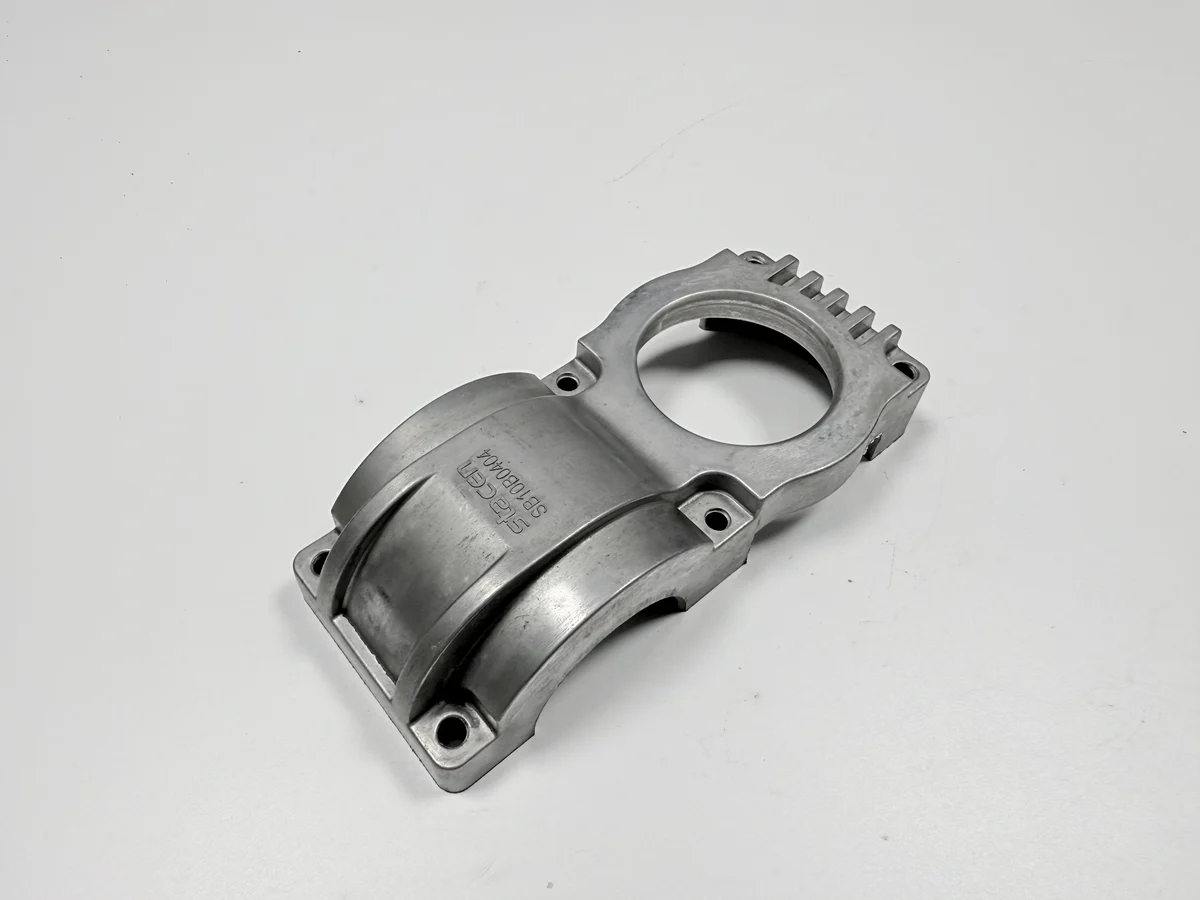
¿Qué sujeta un alojamiento partido de rodamiento?
El alojamiento sujeta una de dos cosas: el aro exterior de un rodamiento prensado en el diámetro interior, o un muñón de eje que apoya en el asiento semicircular. El asiento es la cara semicircular que la línea de partición corta en dos, de modo que la tapa cierra sobre el muñón desde arriba. Cuatro orejetas de montaje atornillan el cuerpo a un bastidor. La posición del rodamiento sigue al eje del diámetro interior y a la cara de montaje, así que ambas son referencias, las superficies desde las que arranca cada lectura.
¿Por qué se parte el alojamiento en dos mitades?
La partición deja entrar un eje desde arriba en lugar de pasarlo por un anillo cerrado, y eso encaja en un alojamiento montado al final de un reductor o de una polea de transportador. Las mitades se atornillan y se mandrinan como un solo cuerpo, por lo que la junta pertenece a la cadena de precisión y no a la tapa.
Las caras de partición se mantienen planas a 0,05 mm por ese motivo. Una cara que baila cierra en los tornillos y abre en el diámetro interior, y la carga de apriete saca el diámetro de redondo. Las dos mitades se mecanizan juntas, de modo que siguen formando un juego: una tapa de otro juego no vale como repuesto.
¿Qué tres superficies fijan la precisión del alojamiento?
Tres superficies cargan con las tolerancias: el diámetro interior Ø60 H8, las dos caras de partición y la cara de montaje. H8 es la banda de tolerancia del agujero en el plano.
Las referencias son la cara de montaje y el eje del diámetro interior, por lo que la perpendicularidad de 0,05 mm se lee entre ambas, y el asiento semicircular se mantiene coaxial al diámetro dentro de 0,05 mm. Los taladros de brida de 4×Ø9 quedan dentro de una tolerancia de posición de Ø0,3 mm, una cuarta comprobación y no una cuarta referencia.
¿Por qué se mandrina el diámetro después de atornillar?
Atornillar va primero porque cada mitad mandrinada por su lado deja al asiento y al diámetro dos ejes distintos. Un aro de rodamiento prensado sobre dos ejes se desgasta por un costado. Los tornillos cierran la junta, el diámetro se mueve con esa carga de apriete y una sola pasada devuelve las dos mitades a un único eje. El diámetro que cuenta se mide con la junta cerrada, no en la pieza suelta.
El orden es fijo: fresar las caras de partición, atornillar las mitades, mandrinar, y luego taladrar los agujeros de brida. Una cara fresada tras el mandrinado movería el eje sobre el que se había fijado el diámetro. Atornillado, mandrinado y desatornillado son tres estaciones, y por eso el paso aparece como línea propia en una cotización y no dentro del mecanizado general.
¿Por qué se emplea A356-T6 en este alojamiento?
A356 es AlSi7Mg, la misma aleación que GB/T 1173 ZL101A, y T6 es el tratamiento: solubilización, temple en agua y envejecimiento posterior. La aleación llena una pared de 5–8 mm en un molde de acero, se mecaniza sin desgarros y respeta los 420±30 g. La colada va a 700–740 °C en un molde precalentado a 250–350 °C, después solubilización a 535–545 °C y envejecimiento a 155–165 °C durante 4–6 h, todo pendiente de la aprobación de la fundición.
El acabado es un granallado a Sa 2,5 según ISO 8501-1 en las caras coladas, mientras el diámetro interior y las caras de partición quedan como salen de corte. El anodizado no está confirmado para esta pieza, así que un plano que pida color o espesor de capa añade una especificación y un coste. El recubrimiento electrolítico o la pintura siguen la misma regla y piden enmascarado en el diámetro interior y en la junta.
¿Por qué una pared de 5–8 mm tiene riesgo de rechupado?
La pared es de 5–8 mm por diseño, y su extremo grueso se sitúa en el asiento semicircular. Ese nudo solidifica al final, su alimentación ya se ha cerrado y la cavidad que deja se sitúa por debajo de la cara que va a cortar la herramienta de mandrinar.
Un poro de más de Ø1 mm desecha el alojamiento; uno de Ø1 mm o menos pasa si el asiento está sano por lo demás. La decisión se toma a ojo sobre el asiento mecanizado y se confirma con líquidos penetrantes. Como el defecto solo se ve tras el mandrinado, el tiempo de corte está gastado antes de que aparezca, y la colada es el único punto donde todavía se corrige. Ese umbral va en el informe de primera pieza y no en una nota de retrabajo.
¿Qué instrumento comprueba cada elemento?
Cada elemento tiene su instrumento: un micrómetro interior de tres puntos para el diámetro y su ovalización, una CMM (máquina de medición por coordenadas) para la perpendicularidad y la coaxialidad, y un mármol con galga de espesores para las caras de partición. Los taladros de brida piden galgas pasa/no pasa y una prueba de acoplamiento, y el asiento pide líquidos penetrantes.
La tabla pone objetivo, rango admitido e instrumento uno junto a otro, porque una lectura sin el estado en que se tomó demuestra poco. Un diámetro medido en el útil y ese mismo diámetro liberado dan dos cifras, y el informe tiene que decir cuál sostiene. Ese informe es lo que zanja la inspección por CMM.
| Elemento | Objetivo de plano | Rango admitido | Se comprueba con |
|---|---|---|---|
| Diámetro interior | Ø60 H8 | Límites H8, ovalización 0,03 mm como máximo | Micrómetro interior, tres puntos |
| Caras de partición | 0,05 mm de planitud | 0,05 mm o menos | Mármol y galga de espesores |
| Diámetro interior a cara de montaje | 0,05 mm de perpendicularidad | 0,05 mm o menos | CMM, cara como referencia |
| Asiento a diámetro interior | 0,05 mm de coaxialidad | dentro de 0,05 mm | CMM, diámetro como referencia |
| Taladros de brida | 4×Ø9 | posición Ø0,3 mm | Galgas pasa/no pasa y prueba de acoplamiento |
| Superficie colada | Sa 2,5 | Grado ISO 8501-1 o mejor | Comparador |
¿Cuándo falla en servicio un alojamiento colado?
El alojamiento falla donde las tres superficies llegan a su límite. Una cavidad bajo el asiento deja bailar el aro, un diámetro ovalado aprieta el aro y lo hace correr caliente, y taladros fuera de posición dejan que dos de las cuatro orejetas carguen con todo el esfuerzo. Una cara de partición que baila desplaza el diámetro cada vez que se aprieta la junta.
Las condiciones de servicio acotan el diseño. Este alojamiento trabaja en interior, dentro de un equipo, con aceite y vibración, y no se promete exposición a la intemperie ni lavado con agua a presión. Pasada esa línea cambian la vía de corrosión y el camino de carga, y el aluminio deja de ser la respuesta correcta.
¿Cuándo conviene fundir la pieza en arena o en hierro?
La fundición en arena asume la envolvente grande y la pieza única, porque un modelo cuesta menos que un molde de acero y las secciones gruesas son normales allí; la superficie llega más basta y hay más caras que cortar. El hierro fundido asume el caso en que la rigidez vale más que el peso, con una masa que el bastidor tiene que aguantar.
Esa ruta del molde de acero se sostiene mientras la pared siga en 5–8 mm según plano, el pedido pueda cargar con el utillaje y el servicio siga en interior. Un molde da una o dos piezas por ciclo, pendiente de la aprobación de la fundición, y su coste se reparte entre los ciclos que lo comparten, de manera que una serie corta lleva una parte de utillaje distinta de una larga. La comparación de rutas está en elegir un proceso de fundición y en mecanizado frente a fundición; una bisagra fundida a presión y mecanizada muestra comprobaciones de liberación parecidas.
Envíe el plano con el diámetro interior, la planitud de las caras de partición y la referencia marcados, además del tamaño del lote y la condición de servicio. Esos cinco datos deciden si vale la pena cortar el utillaje y qué comprueba la primera pieza.
FAQ
