
¿Qué es un anillo de bisel? Fundición a presión y ajuste prensado
Un anillo de bisel es el anillo que presiona sobre el cristal y entra en la boca de la caja, y es una pieza de ajuste antes que una pieza de aspecto. Cuatro interfaces y tres cifras deciden si funciona: 0,05 mm de redondez, 0,03 mm de planitud y 18–27 µm de Cu/Ni/Cr que el ajuste prensado tiene que absorber.
La pieza es un anillo de Ø35,0 mm en Zamak 5 según ASTM B86 AC41A, de 1,8±0,05 mm de alto y 4,5±0,5 g, con una pared de 1,5–1,8 mm. La fundición a presión da la forma; el torneado, el pulido y el recubrimiento dan el ajuste.
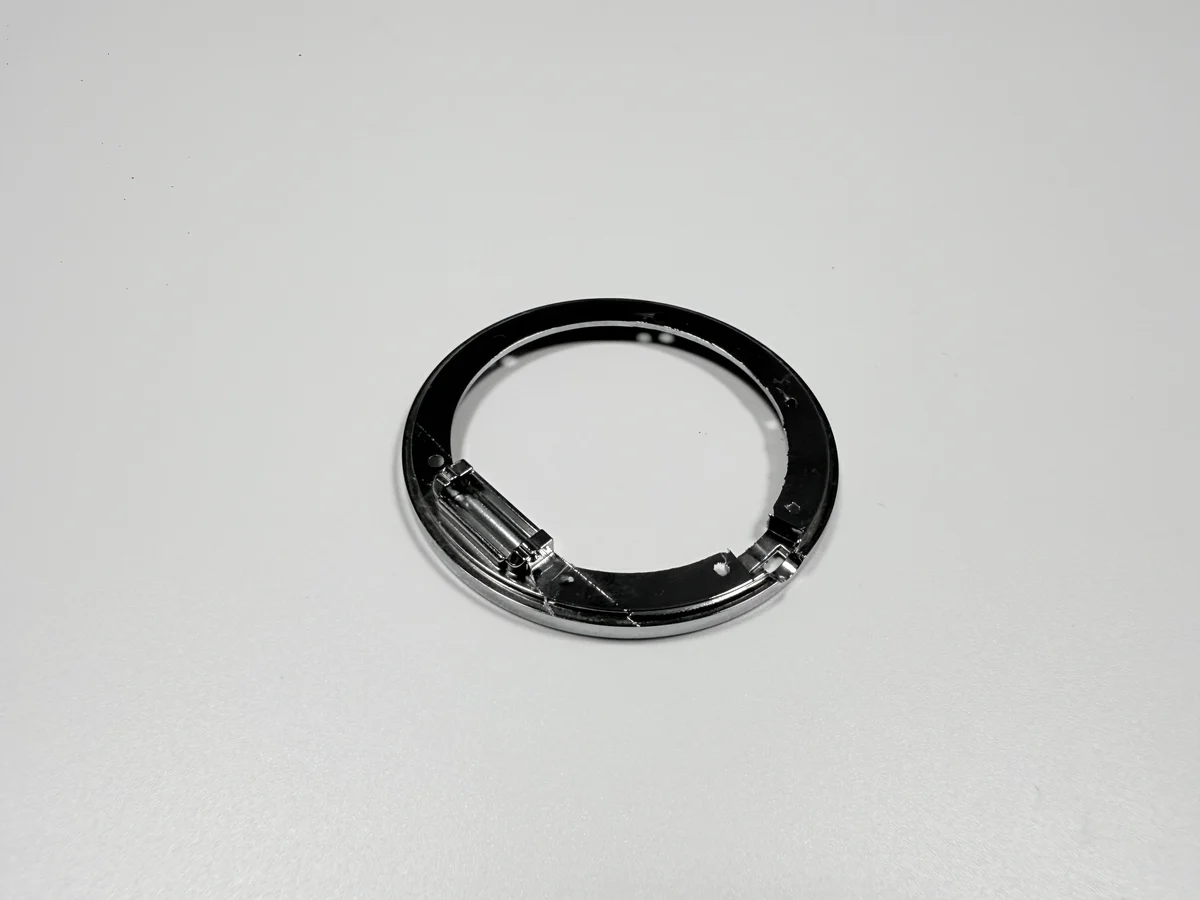
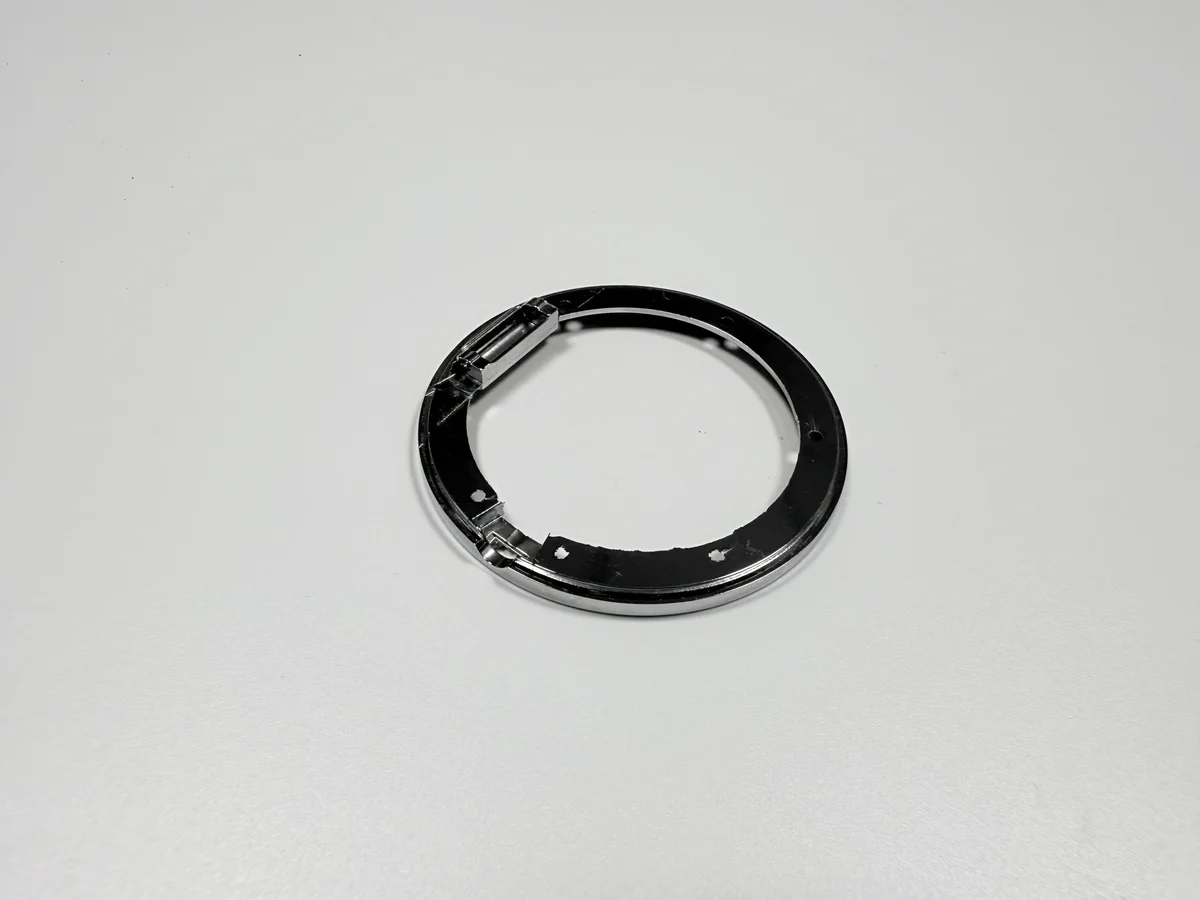
¿Qué sujeta un anillo de bisel en la caja de un reloj?
El anillo sujeta el cristal y cierra la separación entre el cristal y la caja. El escalón interior presiona sobre el borde del cristal, el diámetro exterior entra en la boca de la caja y el anillo se retiene por interferencia con una gota de adhesivo.
Su cara visible es la que mira el usuario, pulida y recubierta, mientras que las superficies que llevan el ajuste se tornean y quedan dentro del conjunto.
Los dos cometidos tiran en sentidos opuestos: una cara pulida pide un manejo suave y un ajuste prensado pide un borde definido. El proceso deja acabada la cara cosmética antes de cortar las caras de ajuste.
¿Qué cuatro interfaces fijan su tolerancia?
Cuatro: el escalón interior que presiona el cristal, el diámetro exterior que entra en la caja, la cara visible y la cara del escalón interior que hace de datum.
El datum es la cara del escalón, y todas las lecturas parten de ahí. Moverlo a la pared exterior hace que cada medición siga al plato, porque las garras tocan esa pared.
La lista de tolerancias es esta. El taladro lleva +0,05/0 mm porque presiona el cristal, el diámetro exterior ±0,1 mm porque entra en la caja y la altura ±0,05 mm porque el apilado cierra sobre ella.
¿Por qué fundir el anillo en Zamak 5 en vez de tornearlo?
Porque un anillo fino con escalón y taladro sale caro de cortar desde macizo y barato de fundir casi a forma. El Zamak 5 llena una pared de 1,5–1,8 mm en un ciclo, y el torneado solo retira las caras con tolerancia.
El torneado en inoxidable da un anillo más duro, con más peso y más coste, como muestra el caso del cerdito hucha en otra pieza.
La ruta de fundición lleva un coste fijo que el torneado no tiene: el molde. Un molde de seis cavidades diseñado para 400.000 ciclos solo se amortiza cuando el pedido lo reparte.
¿Por qué cuesta sostener 0,05 mm de redondez en una pared de 1,8 mm?
Porque la pared es lo bastante fina para moverse bajo el plato. Tres garras sobre un anillo así lo doblan a triángulo, la herramienta corta un círculo en el cuerpo deformado y el anillo vuelve al soltar las garras.
El molde también cuenta: un anillo fino enfría de forma desigual y sale del molde algo ovalado, un error que se copia en el primer corte.
El control está en el amarre del torneado: menos fuerza de amarre, un anillo de apoyo, un solo amarre para taladro y diámetro exterior, y una medición que diga si el anillo se leyó en el utillaje o libre.
¿Qué hace el pulido con la planitud de 0,03 mm?
El pulido gasta el presupuesto: va antes de la pasada de torneado y el disco quita metal de forma desigual, así que parte de la planitud que necesita la cara del escalón se pierde antes de cortar el escalón.
El orden es deliberado. Si el escalón se corta primero, el disco cae sobre él, y ningún operario de pulido sostiene 0,03 mm a mano en una cara de 1,8 mm.
Por eso la planitud se comprueba en el mármol con una galga después del torneado, y por eso el plano dice a qué cara se aplica la cota. Un valor de 0,03 mm en la cara equivocada no es una tolerancia.
¿Cómo cambia el ajuste prensado un recubrimiento de 18–27 µm?
Lo cierra. El recubrimiento se deposita en el taladro y en el diámetro exterior, y la interferencia de 0,02–0,05 mm se consume por los dos lados.
Sobre un diámetro, 18–27 µm por cara se convierten en 0,036–0,054 mm, más ancho que la banda de interferencia, así que un anillo cortado a la cota acabada del taladro antes de recubrir llega demasiado apretado. El apilado de capas está en las notas de galvanoplastia.
La aceptación es un prensado de prueba a 200–600 N con la caja de apoyo, en la etapa de post-mecanizado. Un calibre lee metal; solo la prensa lee metal más recubrimiento.
¿Cómo cambian las picaduras con la posición del ataque y los rebosaderos?
Deciden dónde solidifica el último metal, y ahí se acumula la porosidad. Un ataque anular con rebosaderos en el diámetro exterior empuja el metal frío hacia fuera, lejos de la cara visible.
Mueva un rebosadero y el último metal lo sigue. Un poro bajo la cara visible se convierte en picadura tras el pulido; uno en metal que se corta desaparece.
El paso de tambor y pulido no puede arreglarlo, porque retira metal de la superficie en vez de rellenar un hueco debajo.
¿Qué instrumento detecta 0,03 antes de recubrir?
Mármol y galga de espesores para la planitud, un instrumento de redondez para el círculo, un calibre de interiores para la cota previa al recubrimiento, rayos X para la capa y una prensa de prueba para el ajuste.
Las lecturas van en el informe de primera pieza con la etapa en la que se tomaron: una planitud leída tras el recubrimiento incluye la capa, una leída antes no.
La prensa de prueba es la última puerta y la única que demuestra el conjunto, y es la que más a menudo falta en un presupuesto.
¿Por qué falla un anillo de bisel de Zamak 5?
Tres condiciones lo sacan de servicio: una estanqueidad de buceo que no aguanta, abrasión larga en la cara visible o una pared por debajo de los 1,5 mm que necesita la fundición.
El recubrimiento es fino, así que un arañazo que llega al níquel deja una marca que el pulido no quita. El sudor y la fricción están dentro de su servicio; el contacto con piedra y el agua salada no.
Cuando la condición cruza esa línea, las alternativas son un anillo de acero inoxidable o un anillo de zinc pintado, y ambas cambian el ajuste y el acabado. La decisión va antes de cortar el molde, porque el molde es el coste fijo de la ruta del zinc.
| Característica | Objetivo | Tolerancia | Instrumento |
|---|---|---|---|
| Diámetro exterior | Ø35,0 mm | ±0,1 mm | Micrómetro |
| Taladro | Ø32,0 mm | +0,05/0 mm | Calibre de interiores |
| Redondez | 0,05 mm | 0,05 mm máx. | Instrumento de redondez |
| Planitud | 0,03 mm | 0,03 mm máx. | Mármol y galga |
| Fuerza de prensado | 200–600 N | 200–600 N | Prensa de prueba con caja |
Envíe las cuatro interfaces con el plano. Así el anillo se cotiza contra un instrumento y una etapa, y los pasos de torneado y de recubrimiento se valoran con las mismas cifras.
FAQ
