
¿Qué es la fundición a presión de pared delgada en ADC12?
La fundición a presión de pared delgada es un caso de fundición a presión en el que la pared es tan delgada que el metal puede congelarse antes de que la cavidad se llene, así que la ventana de llenado fija el proceso y no la cifra de pared. En un bastidor de robot de ADC12 la pared de referencia mide 1,5 mm, un objetivo de plano y no un valor por defecto del taller. Las caras de montaje quedan dentro de ±0,02 mm y el objetivo de tracción es de 400 MPa después del T6. Ningún paso sostiene los tres; la fundición a presión de aluminio con seis operaciones, sí.
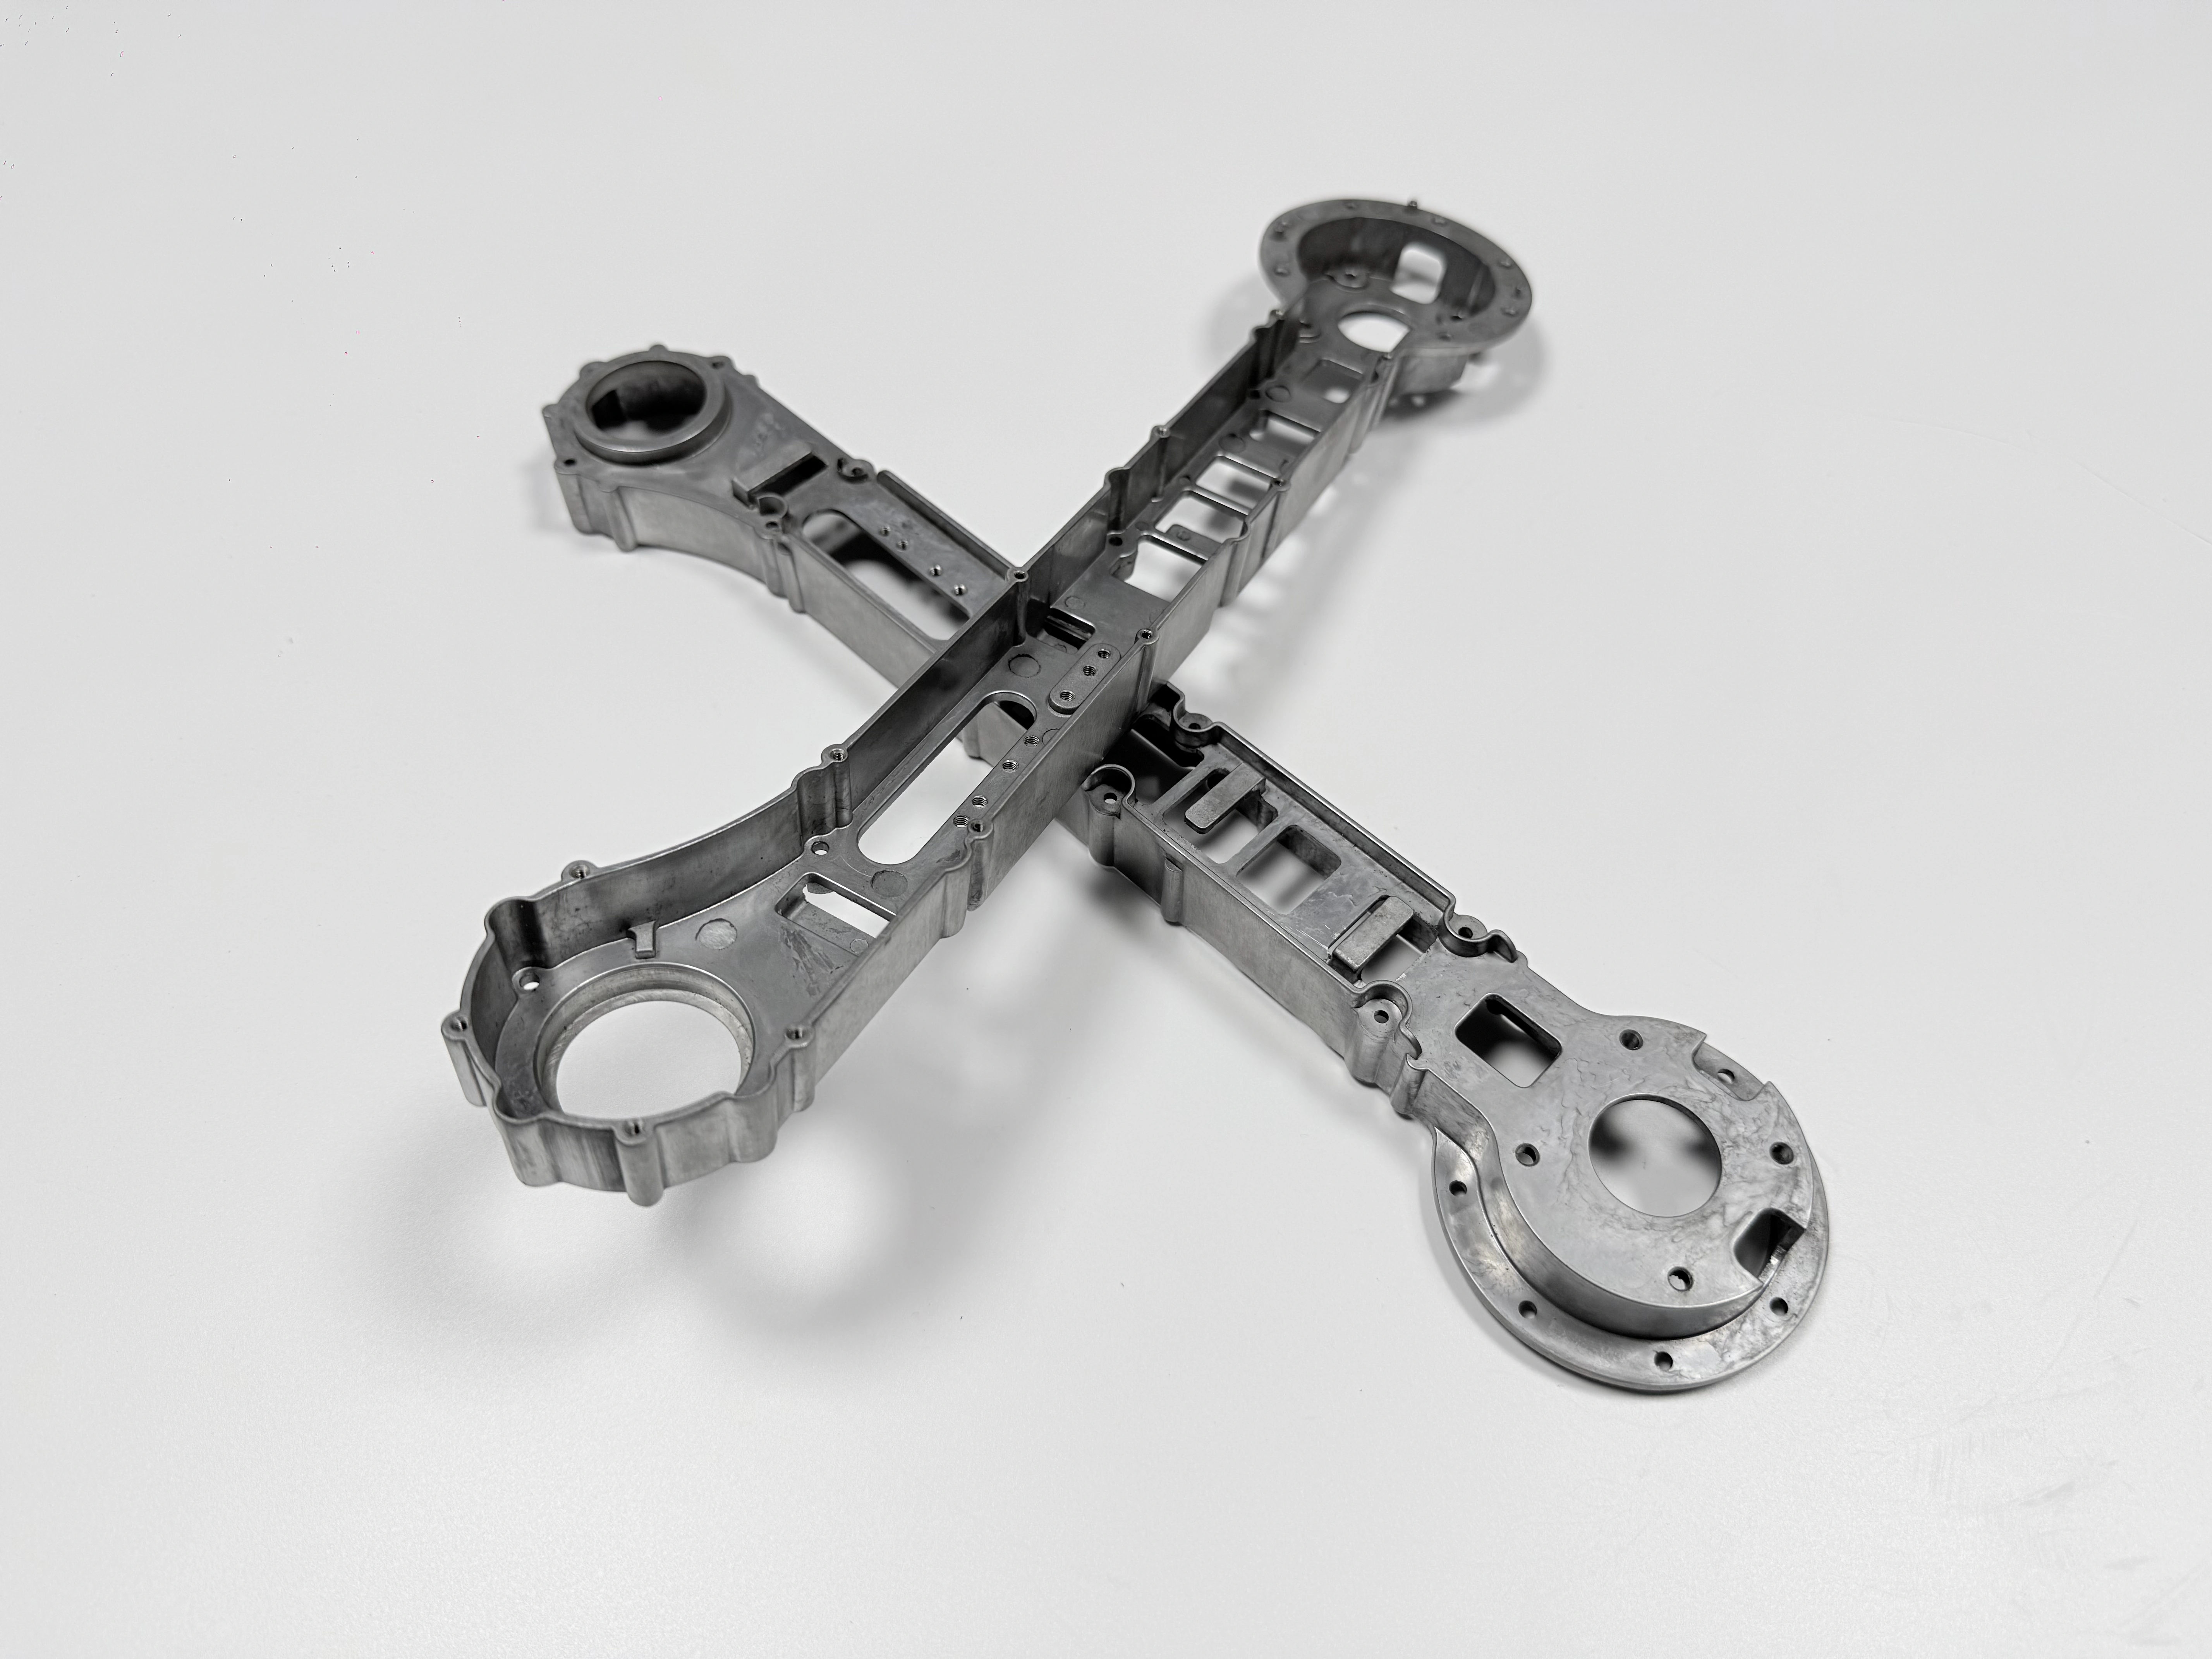
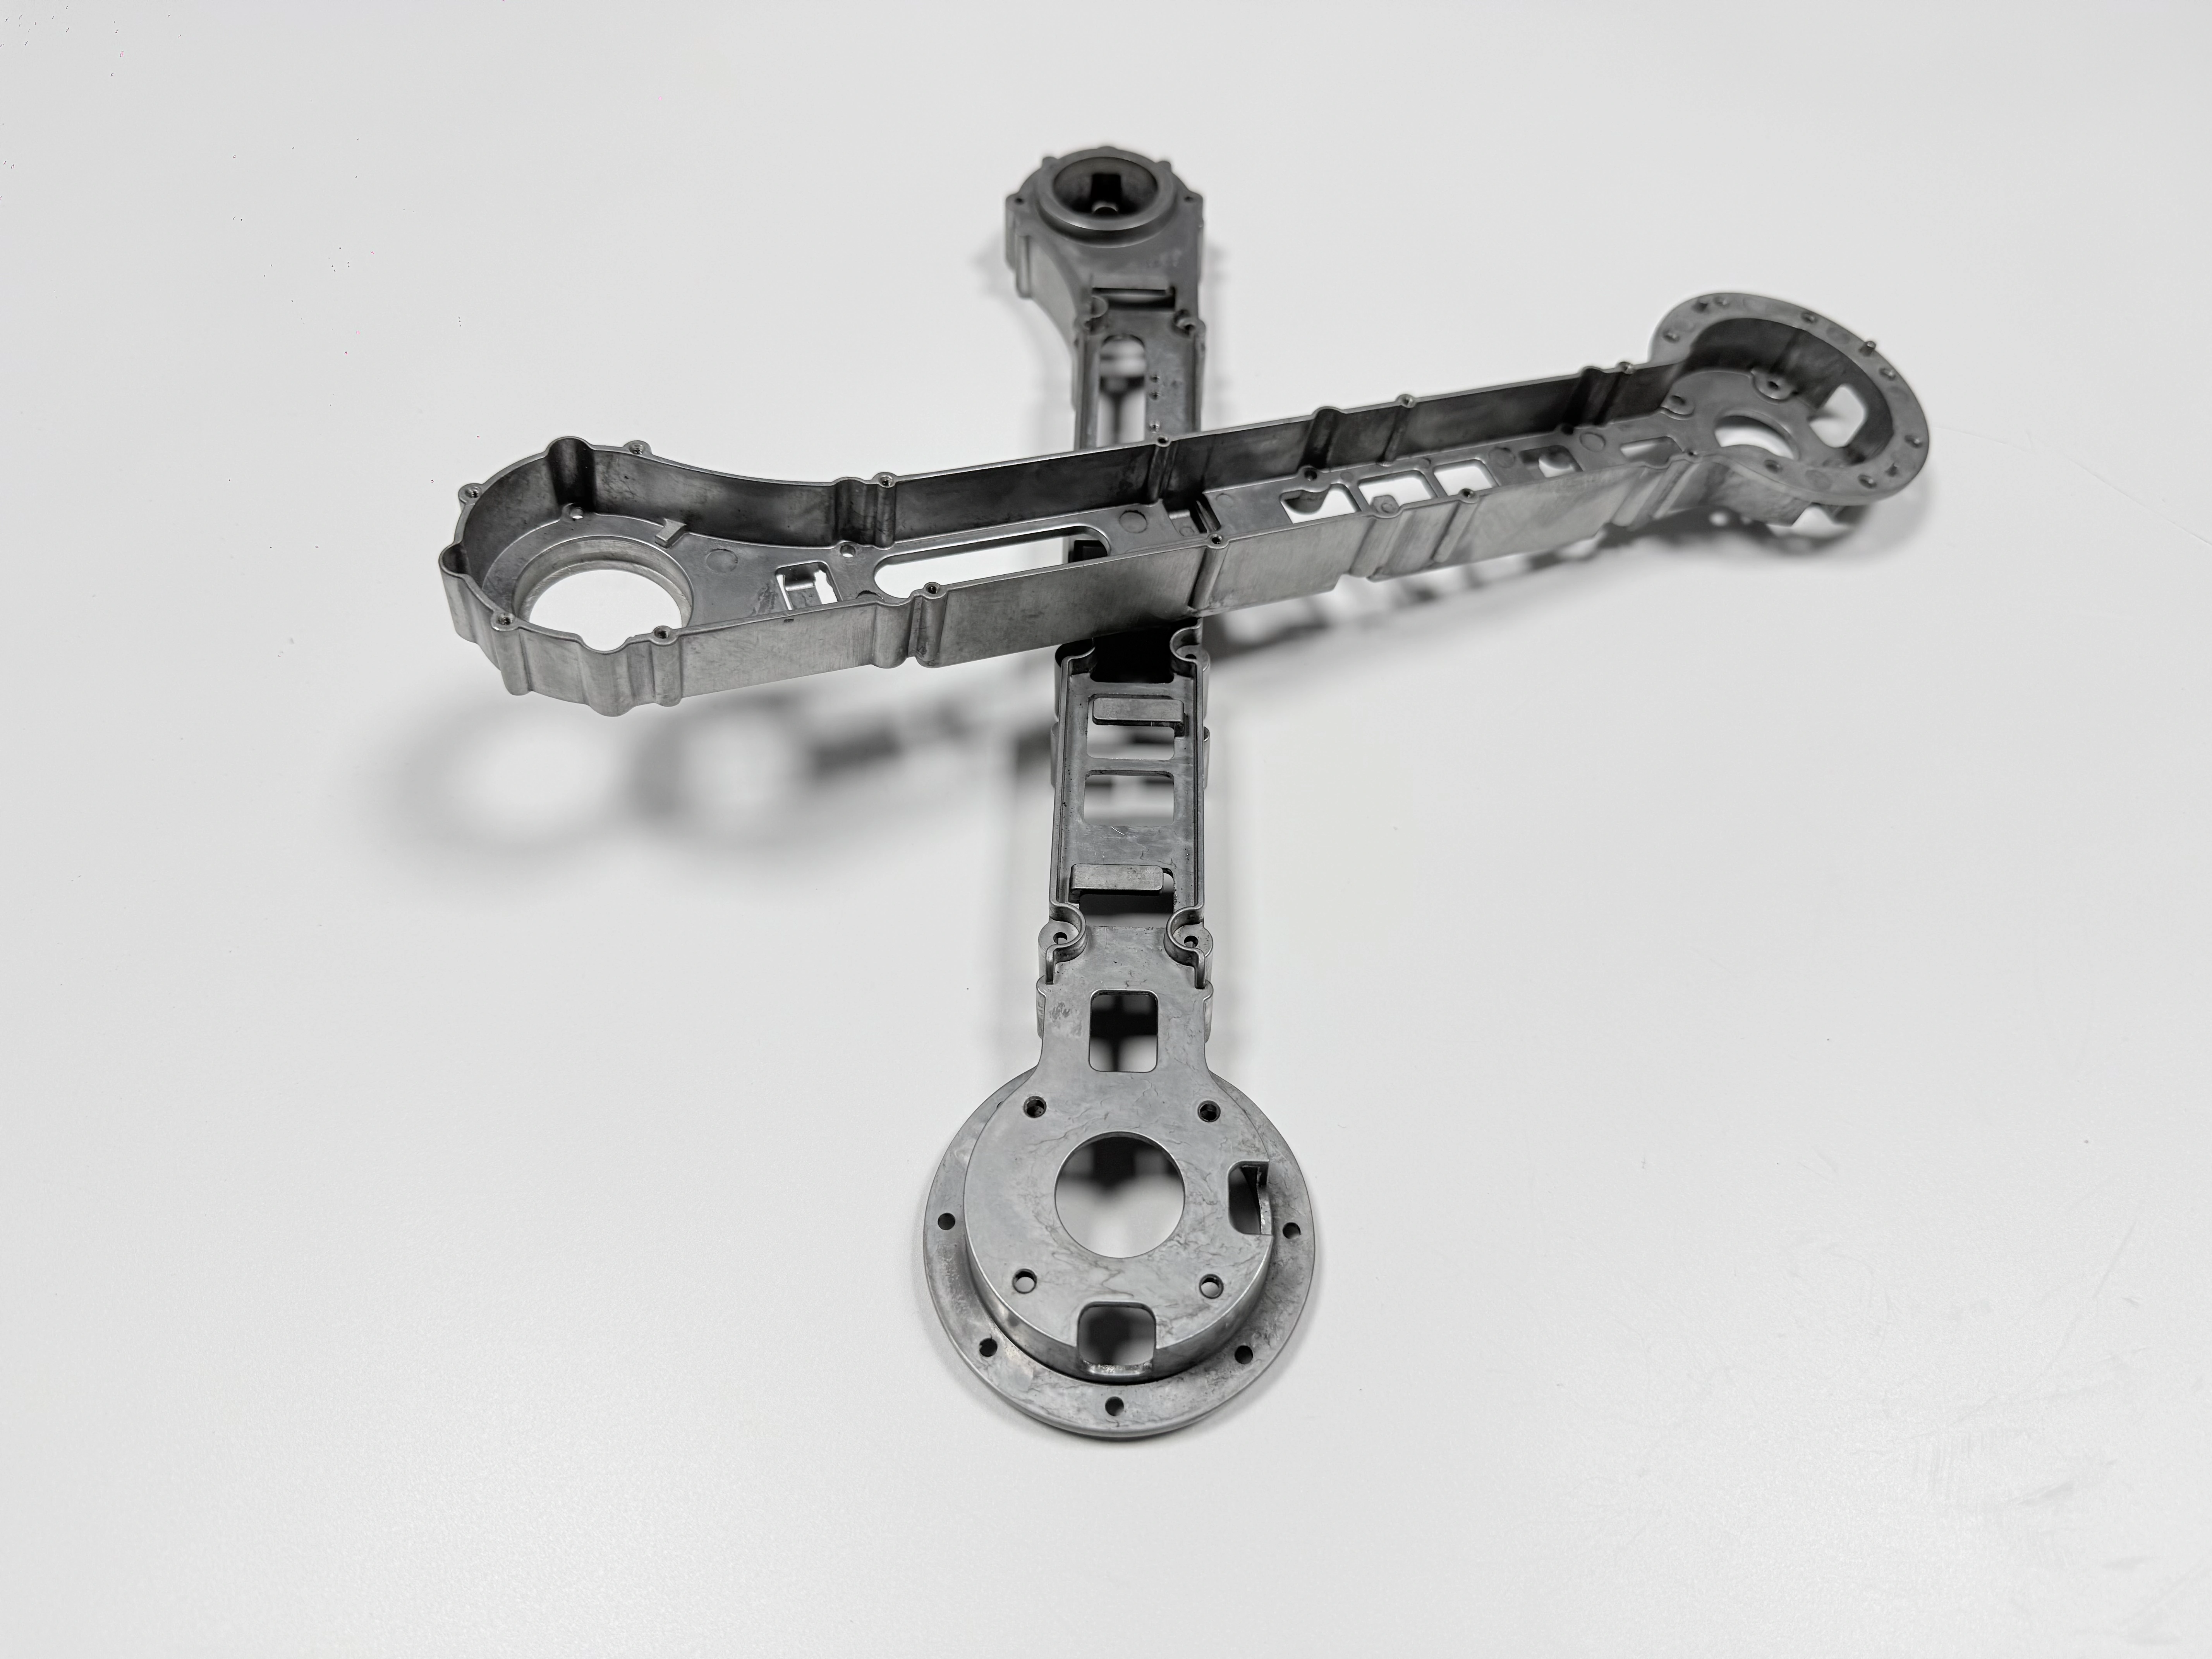
Qué significa la pared delgada de 1,5 mm
A 1,5 mm, la fundición a presión de pared delgada es un problema de llenado antes que una cifra de pared. El frente de metal pierde calor hacia las dos caras del molde más rápido de lo que avanza, así que un frente tardío encuentra un borde congelado y las corrientes se unen como un cierre en frío en lugar de una soldadura. La entrada apunta al jefe grueso de la junta, el vacío extrae gas por delante del frente y el rebosadero se sitúa en el extremo lejano de la pared delgada.
Esa combinación es lo que compra la cifra de 1,5 mm. Si la pared se llena sin vacío, el extremo lejano queda con falta de llenado; si la inyección se reparte entre dos cavidades, cada pared delgada recibe menos de la presión de la que depende el llenado.
La pared es un objetivo de diseño en un bastidor de 320 × 180 × 90 mm con un peso objetivo de 1,2–1,8 kg, no un espesor probado. La regla general de espesor de pared fija un suelo más alto para envolventes; los 1,5 mm se compran con control del llenado.
Lo que no es: fundición en arena o piezas soldadas
La fundición a presión de pared delgada no es fundición en arena con una cota de pared más pequeña. El molde de arena se llena por gravedad y su límite de pared viene de la resistencia de la arena y de la fluidez del metal, no de una ventana de llenado del molde.
Una pieza soldada se construye de otra manera. Un bastidor de acero soldado gana rigidez con secciones cerradas y muchas uniones; una pieza fundida sustituye ese ensamblaje por una sola pieza y traslada el costo al molde.
La fundición por gravedad en A356 es la alternativa más cercana cuando el T6 importa más que la producción. Acepta el ciclo T6 y renuncia a la pared delgada. Un volumen pequeño, o una pared que no lleva carga, rara vez amortiza el molde.
La ruta en el orden que fija la tabla
La ruta es una secuencia fija porque cada paso crea la condición que el siguiente comprueba. La fundición a presión al vacío llena el bastidor en un molde H13 de una sola cavidad con un objetivo de diseño de 200 000 ciclos. Las entradas se retiran antes del T6, se ejecuta el T6, el enderezado va después, el CNC corta los asientos, el anodizado por arco recubre con enmascarado y la inspección final libera.
El orden no es un trámite. Corte una entrada después del T6 y el corte puede abrir una ampolla en la raíz de la entrada. Enderece después del CNC y la prensa mueve un asiento que ya cumplía ±0,02 mm. Recubra antes del último corte y la fresa retira la capa que acaba de crecer. La tabla 1 empareja cada requisito con su paso y su comprobación.
Requisito | Objetivo (mm, MPa, °C) | Se fija en | Se demuestra con |
|---|---|---|---|
Pared | 1,5 mm | Llenado al vacío, una cavidad | Radiografía o TC |
Cara de montaje | ±0,02 mm | Enderezado y después CNC | Mapa de puntos de la CMM |
Resistencia a la tracción | 400 MPa, objetivo | T6: 490–510 / 150–170 °C | Probeta según ASTM B557 |
ADC12 según ASTM B85
El ADC12 es una aleación de fundición a presión del sistema Al-Si-Cu, y su grado más cercano en ASTM B85 es A383. La norma fija la composición y la designación; no fija un valor de tracción después del T6. Esa distinción importa en el plano de un bastidor, porque 400 MPa es un objetivo para la pieza tratada térmicamente y no una propiedad del grado.
La aleación llena bien las secciones delgadas, y el ciclo T6 actúa sobre su cobre y su silicio. Una indicación que nombra ADC12 sin la norma, o la norma sin el temple, deja abierta la base de aceptación.
T6: solubilizado a 490–510 °C y envejecido a 150–170 °C
El T6 es un tratamiento térmico en tres partes: solubilizado a 490–510 °C, temple y envejecimiento a 150–170 °C. La permanencia en solubilizado lleva el cobre y el silicio a solución sólida, el temple los retiene y el envejecimiento precipita la fase endurecedora. El objetivo de 400 MPa se aplica a ese estado.
La viabilidad para un bastidor concreto se confirma con el taller de tratamiento térmico antes de mecanizar el molde. Una pared de 1,5 mm se enfría antes que el jefe de la junta: la pared solidifica primero, el jefe sigue contrayéndose y el bastidor se comba y se separa de sus asientos.
El enderezado sigue al T6 y va antes del CNC, así que la pieza en bruto vuelve dentro de su sobreespesor mientras los asientos aún tienen metal que cortar. Si se salta la prensa, la fresa saca la comba de un bastidor endurecido. El ciclo se detalla en el tratamiento térmico del aluminio.
Porosidad por gas y ampollas
La porosidad por gas es el gas que queda atrapado en la pieza durante el llenado, y una ampolla es ese mismo gas cuando se manifiesta durante el solubilizado. En una pared de 1,5 mm el metal viaja rápido y delgado, así que puede plegarse y arrastrar gas. La fundición a presión al vacío reduce el gas que el frente tiene que empujar.
El horno hace visible la trampa. A 490–510 °C la aleación se ablanda, el gas de un poro se expande y un poro cerca de la piel levanta una ampolla. Una pieza que parecía sana puede fallar ahí, así que el vacío es una precondición del T6 y no una reparación posterior.
La comprobación va antes del horno: radiografía o TC de la pieza, y una probeta de la misma colada ensayada según ASTM B557. Cuando el gas no sostiene un T6, la alternativa es T5 y el plano cambia.
Referencia y cara de montaje de 0,02 mm
La referencia es el elemento mecanizado desde el que se cortan y se miden la cara de montaje y la posición de taladros. En este bastidor es un resalte mecanizado, no la pared de 1,5 mm en bruto. La pared lleva ángulo de desmoldeo, piel de colada y distorsión de temple, así que un corte sobre ella hereda los tres.
El orden pone el enderezado antes del post-mecanizado CNC, y la cara y los taladros se cortan en un solo amarre desde ese resalte. El asiento es un objetivo de ±0,02 mm, la planitud de la cara 0,03 mm y la posición de taladros ±0,02 mm, todo en el lado mecanizado. Un segundo amarre añade un error de recolocación antes de que la fresa añada nada.
La medición sigue la misma regla. Un mapa de puntos de la CMM tomado en el útil describe el útil. La cota de planitud tiene que decir si se aplica en estado libre o bajo tornillos; de lo contrario, dos inspectores informan de resultados distintos.
Crecimiento de la capa de MAO y enmascarado
El anodizado por arco (MAO) es un proceso anódico asistido por plasma que hace crecer una capa cerámica desde el propio aluminio, sin capa de electrodepósito debajo. La capa consume metal hacia dentro y crece hacia fuera a la vez, así que una cara recubierta queda por encima de la superficie cortada y un taladro recubierto se cierra.
Ese crecimiento es la razón de que el MAO vaya después del CNC y de que la lista de enmascarado sea una decisión de plano. Las roscas, los ajustes, las tomas de tierra y las referencias quedan desnudos. Si falta uno, la capa ya cambió el ajuste; el error aparece en el ensamblaje, cuando un tornillo hace tope o un asiento no cierra.
El espesor de capa en esta aleación está pendiente de medir, así que el plano deja la cifra abierta. El remedio para un enmascarado olvidado es un escariado o un nuevo corte, una segunda pasada sobre el lote. El recubrimiento de anodizado por arco cubre el sistema de capas.
Inspección: probetas, TC, CMM y galgas
La inspección es el conjunto de comprobaciones que libera un lote, y cada una atrapa un fallo que las demás no ven. Una probeta ensayada según ASTM B557 informa del tratamiento térmico. La radiografía o la TC cubre la pared delgada y el gas, y un mapa de puntos de la CMM cubre los asientos y los taladros.
El recubrimiento añade dos más: un medidor de espesor de capa sobre la superficie recubierta y una galga pasa/no pasa en cada rosca enmascarada. La niebla salina se indica en el plano con su norma y su duración sin fijar, porque una cifra escrita antes de medir la capa es una conjetura.
Un registro con las seis se puede comparar con el lote siguiente. Uno que solo lleva cifras de CMM, no, porque no dice nada del gas que decide el T6 ni de la capa que decide el ajuste. El caso de fundición a presión de ADC12 cubre la misma aleación en una pieza de producción.
Dónde pierde esta ruta
La ruta de fundición a presión de pared delgada tiene un límite allí donde falta una precondición. Un bastidor con una banda de tolerancia holgada no necesita utillaje de vacío de una sola cavidad. Una pared que no lleva carga no necesita 1,5 mm. Una serie corta rara vez amortiza un molde construido con un objetivo de diseño de 200 000 ciclos.
Una estructura de acero soldada reparte el costo entre piezas y no necesita molde. Una pieza de fundición por gravedad en A356 puede aceptar T6 cuando la pared puede ser más gruesa. Cada una renuncia a algo que compra la ruta de fundición a presión: consolidación de piezas, detalle en bruto o la pared delgada.
La ruta también pierde cuando el plano está incompleto. Una lista de enmascarado dejada al taller de recubrimiento, una referencia dejada al taller de mecanizado o una indicación de T6 sin comprobación de viabilidad mueven la decisión aguas abajo, donde cuesta un lote en lugar de una revisión.
Preguntas frecuentes
