
Anillo de bisel de marca blanca: fundición, cromado y color
Un programa de anillos de bisel de marca blanca se repite en cuatro documentos: la revisión del plano, la muestra de color del cliente, la especificación de recubrimiento con sus ensayos y el lote con la propiedad del utillaje. El anillo en sí no cambia entre pedidos; los documentos son lo que hace que el segundo pedido coincida con el primero.
La pieza es un bisel de Ø35,0 mm en Zamak 5 según ASTM B86 AC41A, de 1,8±0,05 mm de alto y 4,5±0,5 g. Lleva 18–27 µm de Cu/Ni/Cr y un ajuste prensado de 0,02–0,05 mm. La fundición a presión fija la forma una vez; los documentos la trasladan de un pedido al siguiente.
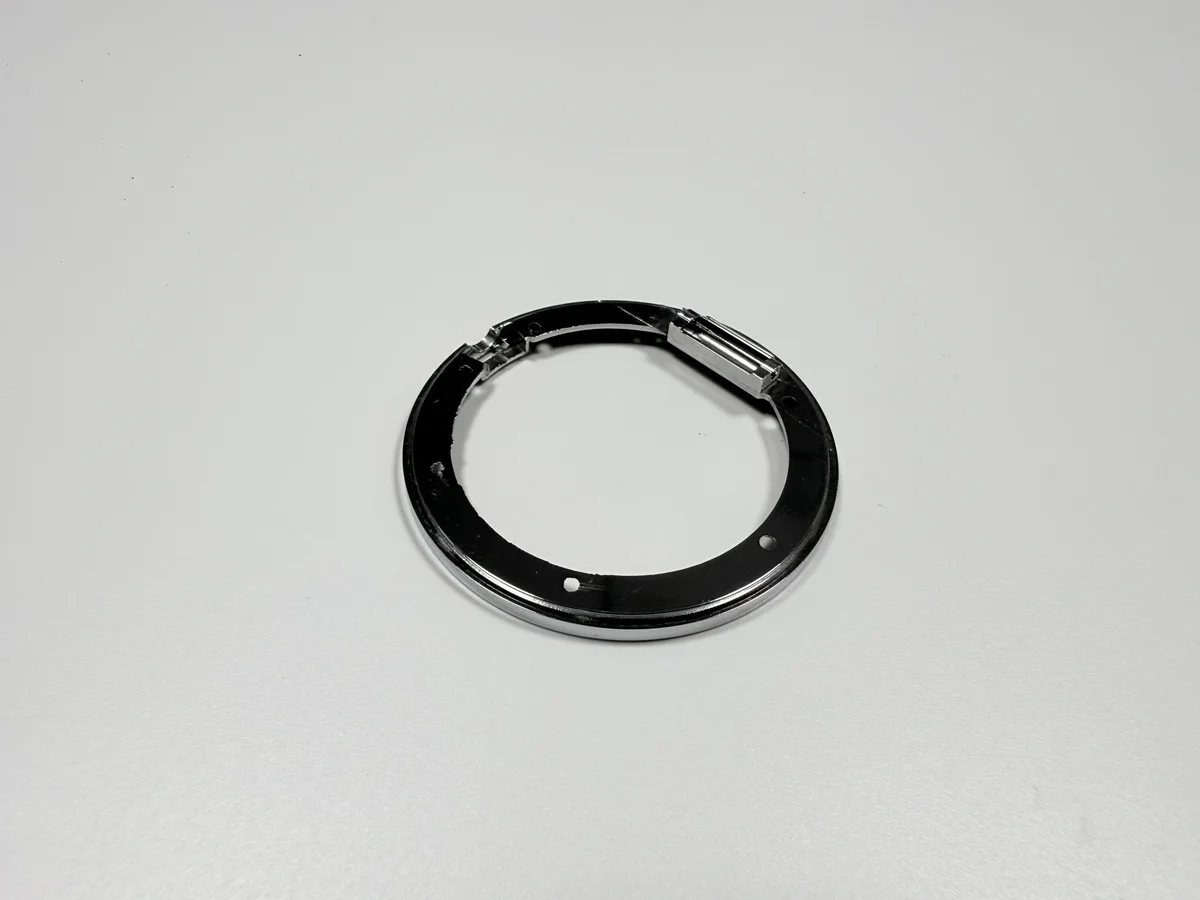
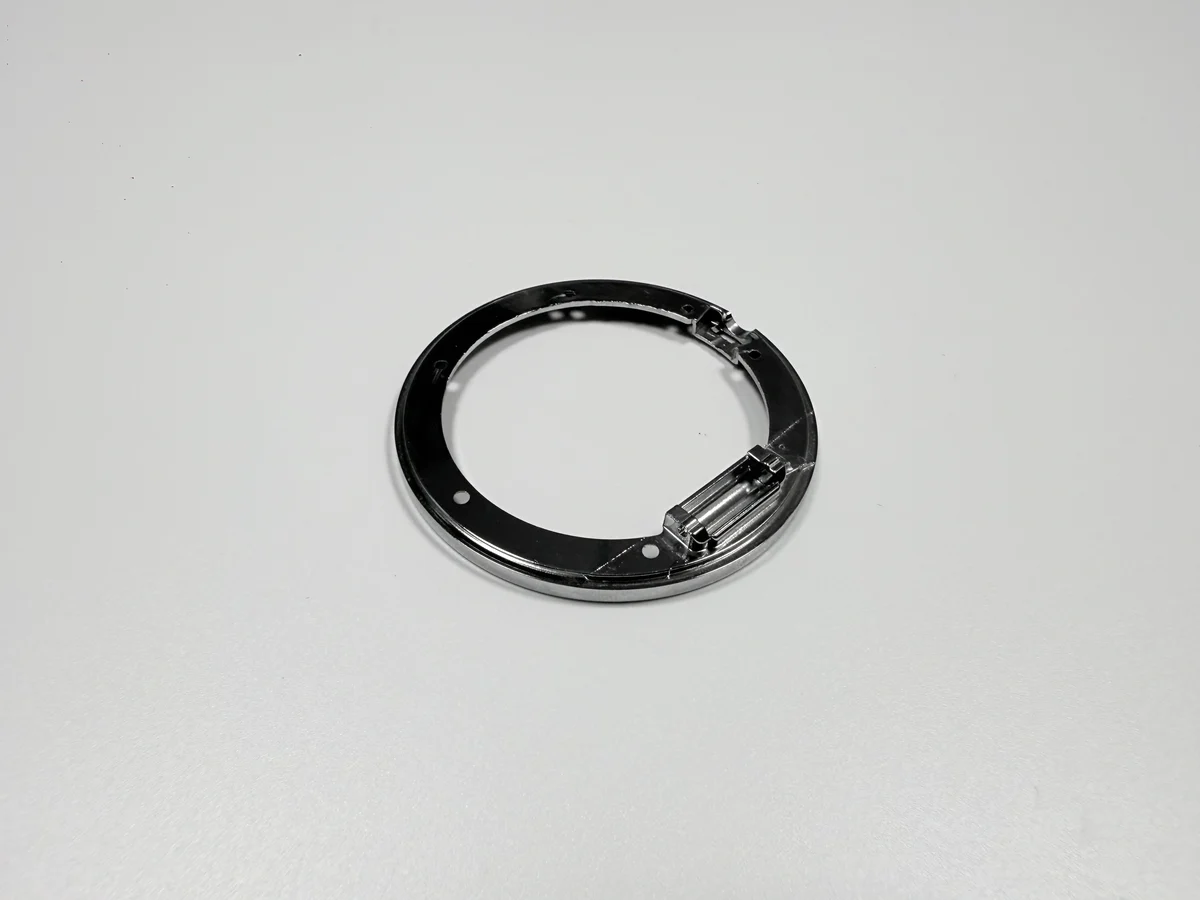
¿Qué debe quedar fijado antes de cortar el molde?
Cinco medidas, un apilado de recubrimiento y una muestra de color. Las cinco son el diámetro exterior, el taladro, la altura, la redondez y la planitud; el apilado es Cu 8–12, Ni 10–15 y Cr 0,1–0,3 µm; la muestra es la referencia del cliente para ΔE ≤1.
Un molde cortado antes de fijar esos puntos convierte cada cambio posterior en trabajo de utillaje: un cambio de taladro mueve el acero, un cambio de planitud mueve la secuencia de pulido.
El espesor de pared entra en la misma decisión: un molde diseñado para 1,5–1,8 mm funde y mantiene 0,05 mm de redondez, y una vez que el molde existe un cambio de pared es un molde nuevo.
¿Con qué documentos funciona un programa de biseles?
Cuatro: un plano 2D con la llamada de recubrimiento, un modelo 3D para las caras que un corte no muestra, una muestra de color o un patrón maestro del cliente, y el tamaño de lote con la propiedad del utillaje.
El plano lleva las tolerancias y la etapa en la que se aplica cada una; sin la etapa, un anillo recubierto se inspecciona contra una medida previa al recubrimiento.
La muestra es una referencia física, no una fotografía. Una pantalla o una foto impresa lleva su propio tinte, y un anillo aprobado contra una foto se aprueba contra el fotógrafo.
¿Cómo cambia el tamaño de lote el reparto del utillaje?
El utillaje se cotiza una vez y se divide entre el lote. Un molde de seis cavidades diseñado para 400.000 ciclos reparte su coste entre 2,4 millones de anillos a lo largo de su vida de diseño, y la parte por anillo baja a medida que crece el pedido.
Los lotes pequeños cargan el utillaje de forma desproporcionada: con unos cientos de piezas, la línea de utillaje puede superar la fundición, el pulido y el recubrimiento juntos.
La propiedad del utillaje cambia el segundo pedido. Un utillaje del cliente no lleva línea de utillaje cuando el programa se repite; un utillaje del proveedor se amortiza otra vez o se cotiza con una parte nueva.
¿Dónde falla primero un programa de biseles?
En dos puntos: un color aprobado en pantalla que no pasa en un colorímetro, y un cambio de color cotizado como sustitución y no como una primera pieza nueva.
El primer fallo es de plazo. Una muestra que no coincide significa una tanda nueva de recubrimiento, una primera pieza nueva y un prensado de prueba nuevo, y la fecha de lanzamiento se mueve con ellos.
El segundo fallo es de ajuste. Un cambio de color puede mover el espesor de níquel, que mueve el recubrimiento total y el ajuste de interferencia; el anillo que se prensaba antes del cambio de color puede no prensarse después, como en otra pieza de reloj de pared fina.
¿Qué entra en la cotización?
Cuatro líneas: amortización del utillaje, fundición y recorte, pulido y torneado, y recubrimiento con el ajuste de prueba. La prueba es una línea propia porque se repite con cada color y cada lote de cajas.
La cotización debería decir también qué excluye: un precio que deja fuera la prueba, la comparación con la muestra o el ensayo de niebla salina ha trasladado esos costes al primer lote.
La línea de post-mecanizado es donde dos cotizaciones suelen separarse. Un proveedor cuenta un montaje de torneado, otro cuenta dos, y la diferencia aparece en la redondez que mantiene el anillo y no solo en el precio.
¿Qué se repite en el segundo pedido?
Cuatro documentos y la ventana de proceso se repiten: revisión del plano, muestra de color, especificación de recubrimiento, lote y propiedad del utillaje, más los parámetros de recubrimiento de la primera pieza.
Cuando los cuatro están en su sitio, el segundo pedido se ejecuta como continuación. Cuando falta uno, arranca como trabajo nuevo y paga otra vez una primera pieza y un ajuste de prueba.
El registro de color es el que más se pierde. El número de la muestra aprobada y la fecha de aprobación son contra lo que se compara un tercer pedido; sin ellos, la comparación se va al último lote producido en lugar del aprobado.
| Documento | Qué fija | Cifra que debe aparecer |
|---|---|---|
| Plano 2D con la llamada de recubrimiento | Contorno, taladro, escalón, etapa | Ø35,0±0,1, Ø32,0 +0,05/0, 0,05, 0,03, 18–27 µm |
| Modelo 3D (STEP o IGES) | Caras que un corte no muestra | Solo forma, sin tolerancia |
| Muestra de color o patrón maestro | Color bajo una luz declarada | ΔE ≤1 |
| Lote y propiedad del utillaje | Cómo se reparte el utillaje, quién lo posee | Objetivo de diseño de 400.000 ciclos |
Envíe los cuatro documentos con la consulta. El montaje de torneado se puede cotizar entonces contra un plano en lugar de contra una descripción, y el color contra una muestra en lugar de contra un nombre.
FAQ
