
Moulage à la cire perdue : support en acier 45, 355 MPa
Un support en acier 45 tient une limite d’élasticité de 355 MPa parce que le bossage de 25–30 mm est alimenté, que la fenêtre de trempe et de revenu est tenue et qu’une éprouvette est coulée avec la pièce. La surface de montage pose un autre problème : l’entraxe à ±0,2 mm et une face plane à 0,1 mm ne survivent que si le sablage passe avant la passe de finition. Le moulage à la cire perdue en acier donne sa forme à l’ébauche, et l’ordre des étapes suivantes décide si le plan est respecté.
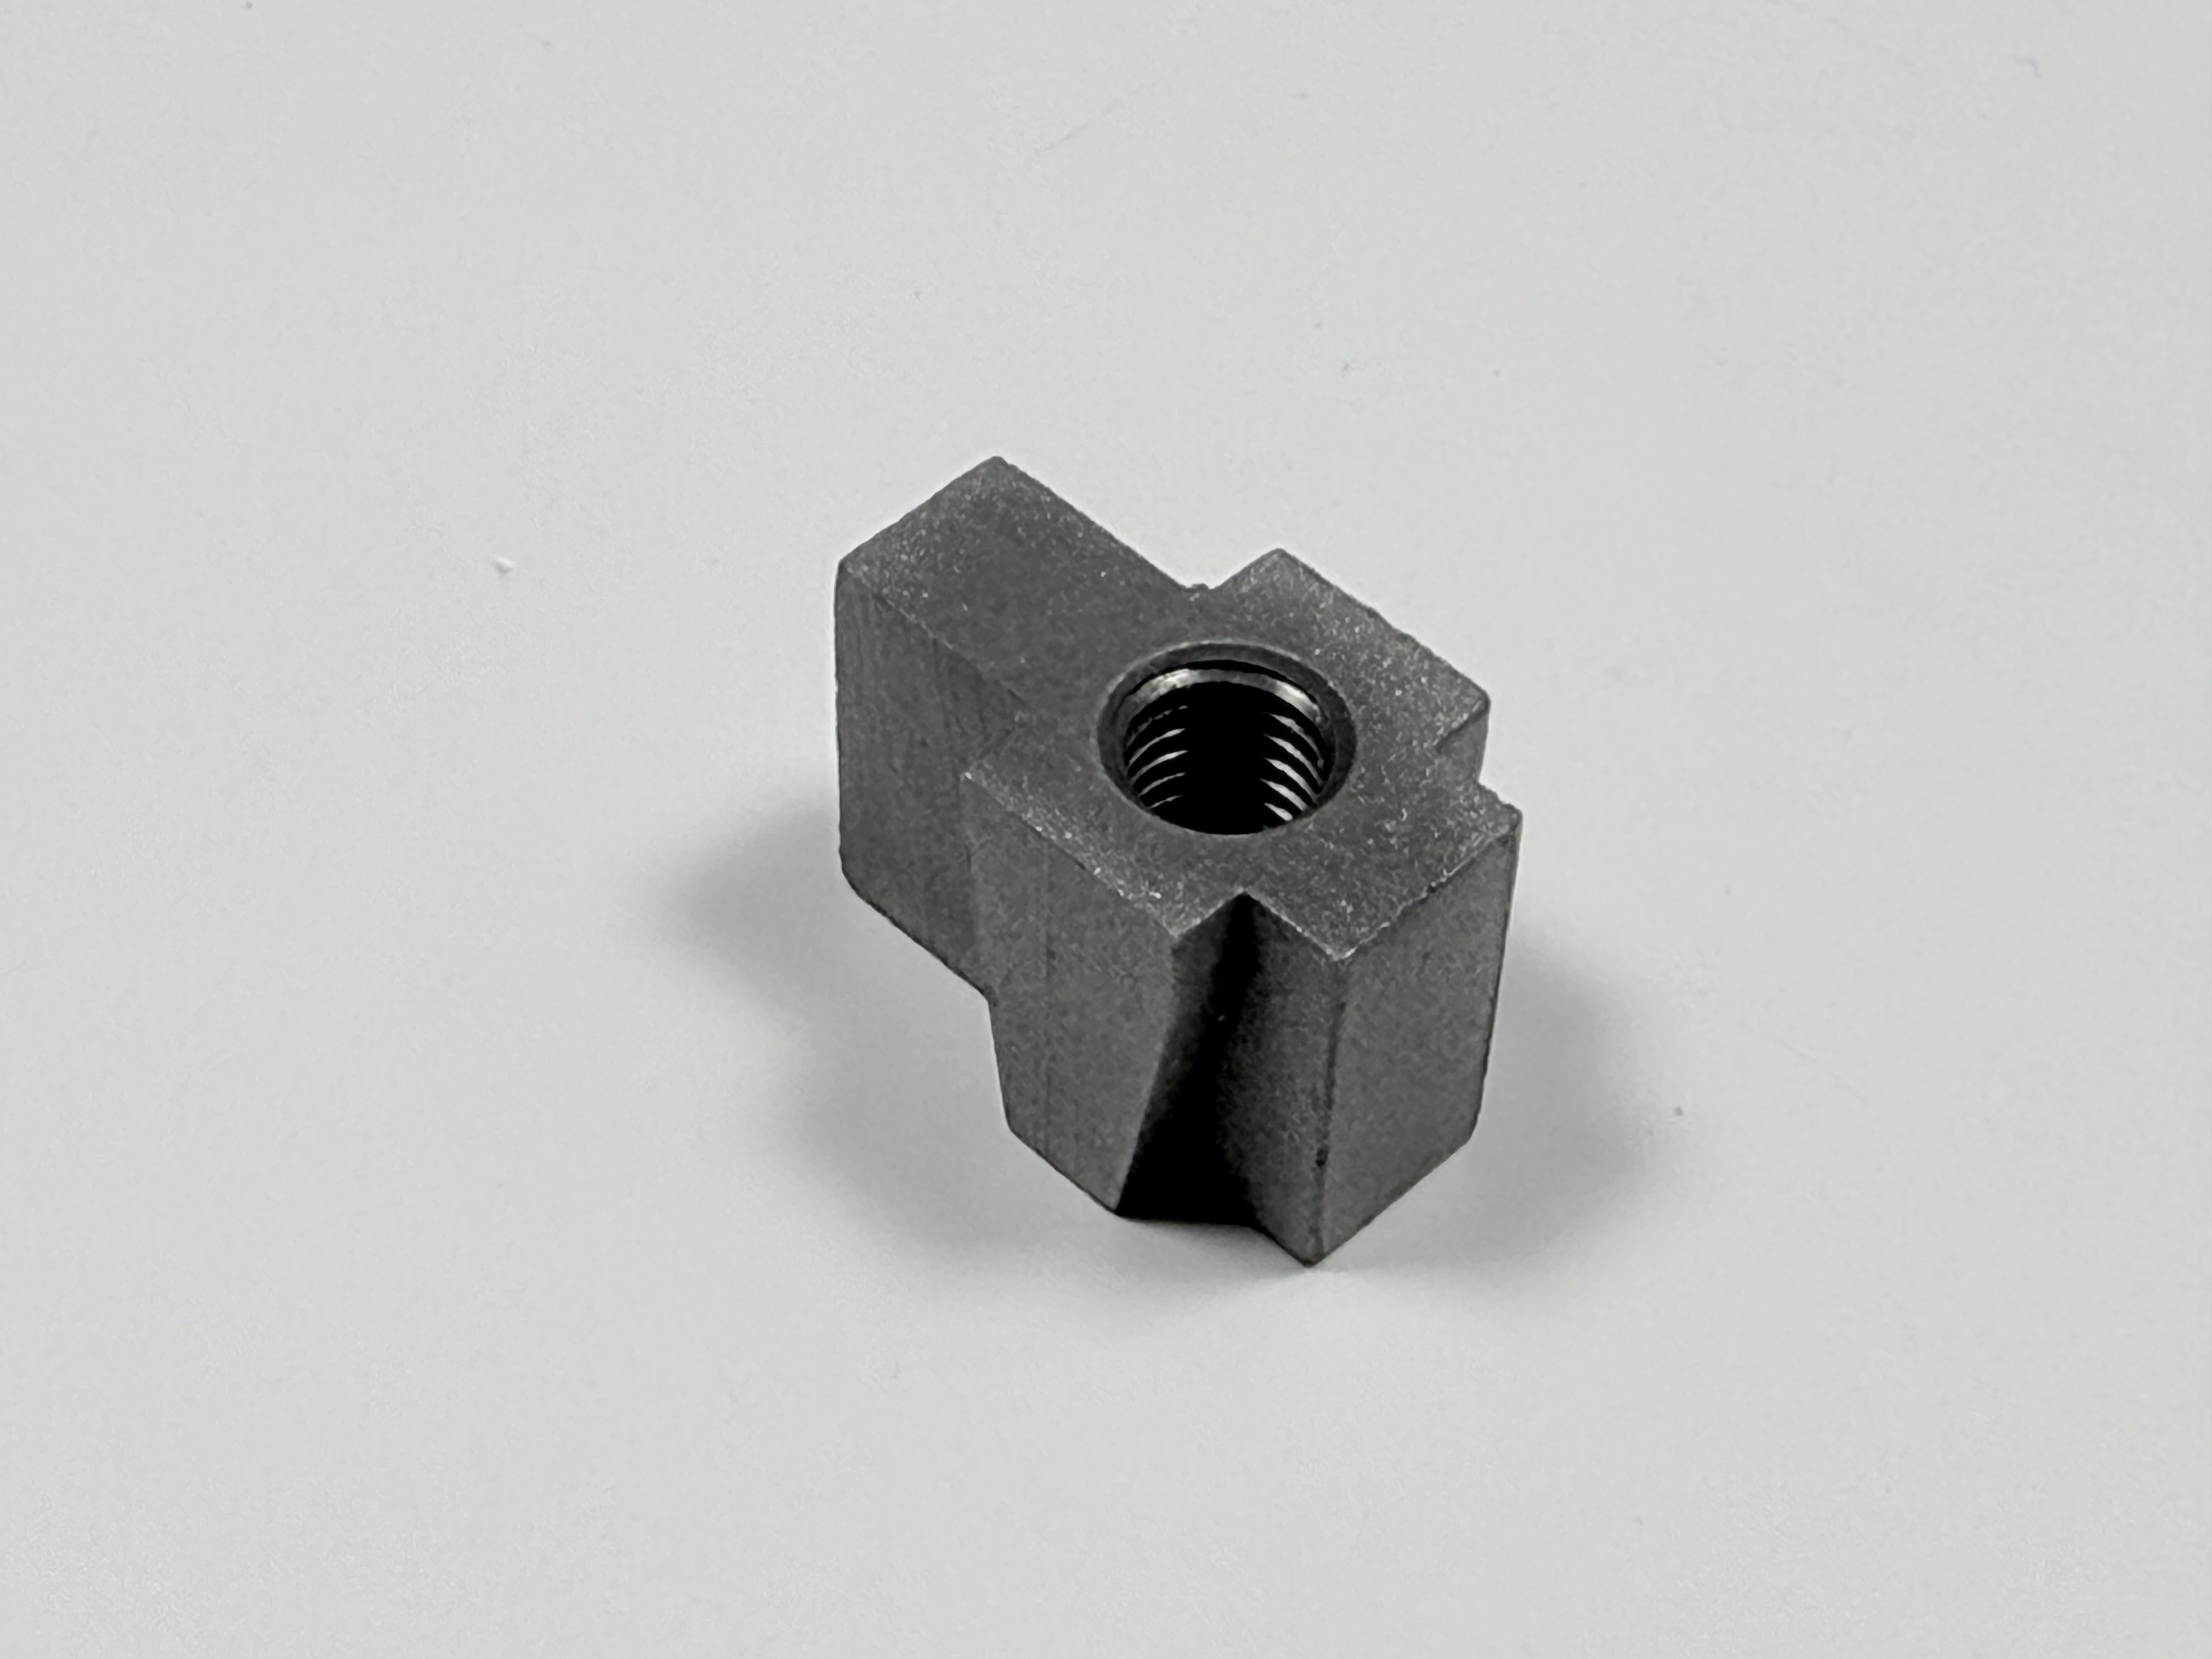
L’ébauche garde la masselotte sur la section épaisse.
Trois exigences, une séquence qui les tient
Trois chiffres du plan relèvent de trois étapes différentes : une limite d’élasticité de 355 MPa, un entraxe tenu à ±0,2 mm et 0,1 mm de planéité sur la surface de montage. La coulée fixe la section, le traitement thermique fixe la résistance, l’usinage fixe les deux autres. Déplacez une étape dans l’ordre et un chiffre bouge pendant que les autres tiennent.
La résistance commence par la section. Le bossage épais fige en dernier : une masselotte doit donc rester liquide assez longtemps pour l’alimenter. La trempe à 840–860 °C doit ensuite emmener cette section à travers le domaine de transformation, et le revenu à 550–600 °C l’amène à HB 220–250. Une éprouvette coulée avec la pièce enregistre ce que le four a fait à ce lot.
Le tableau 1 associe chaque exigence à l’étape qui la fixe et au contrôle qui la prouve.
Exigence | Cible | Fixée par | Prouvée par |
|---|---|---|---|
Limite d’élasticité | ≥355 MPa | Alimentation par masselotte, trempe 840–860 °C, revenu 550–600 °C | Éprouvette coulée avec la pièce, ASTM A370 |
Entraxe des trous | ±0,2 mm | Montage et programme après la coupe de la face | MMT |
Planéité de la face | 0,1 mm | Passe de finition depuis la référence usinée | MMT ou marbre |
Paroi et bossage | paroi 8–12 mm, bossage 25–30 mm | Modèle et plan de masselottage | Contrôle de section sur l’ébauche |
Propreté après sablage | Sa 2,5 (ISO 8501-1) | Sablage avant la passe de finition | Plaque de comparaison |
Ce que le plan doit fixer avant le modèle
La surface de montage est la référence, et le plan doit la nommer avant que le modèle ne soit taillé. Une face brute porte la dépouille, la texture du sable et la déformation du traitement thermique : elle ne peut donc pas s’appuyer à plat sur un bâti ni servir de référence de mesure. Indiquez la face qui sera usinée, la surépaisseur qui y reste et les tolérances mesurées depuis elle.
Un plan qui nomme l’acier 45 et une cible de limite d’élasticité, mais laisse la référence à l’atelier, donnera des pièces différentes d’un fournisseur à l’autre. L’appel de référence, la surépaisseur et l’instrument de contrôle appartiennent à la même feuille que l’entraxe. La stratégie de référence des pièces moulées et usinées commence sur cette feuille.
Moules en sable : 2 à 4 pièces par châssis
Le plan de moulage prévoit un moule en sable, un modèle en bois ou en aluminium et 2 à 4 pièces par châssis. Ce nombre décide de la répartition du coût du modèle et du nombre de supports qui partagent une même coulée. Un châssis de quatre pièces place aussi quatre supports sur le même lot : l’éprouvette coulée avec la pièce parle pour eux tous.
Le nom de la gamme et le plan de moulage se lisent ensemble. Quand la demande de devis dit moulage à la cire perdue en acier et que le plan dit moule en sable, l’atelier confirme la gamme retenue avant de tailler le modèle.
Le matériau du modèle et le nombre de pièces par châssis se chiffrent en une seule ligne sur la gamme fonderie au sable.
La section de 25–30 mm : là où se décide 355 MPa
Le bossage de 25–30 mm fige en dernier, et il lui faut une masselotte qui reste liquide pendant que la section attire le métal vers l’intérieur. Sans cette alimentation, la retassure se loge dans le bossage et la section porte moins de charge que le plan ne le suppose.
La vitesse de refroidissement fait l’autre moitié du travail. Une section épaisse évacue lentement la chaleur au cœur : le centre peut manquer le domaine de transformation pendant la trempe. Le revenu à 550–600 °C travaille alors sur une structure plus tendre, et le corps tombe sous 355 MPa pendant que l’éprouvette passe encore.
Scénario d’ingénierie hypothétique : un support de 180 × 120 × 60 mm, de 1,8–2,5 kg, avec un bossage de 25–30 mm. Avec la masselotte, la dureté du corps tombe dans HB 220–250 ; sans elle, l’éprouvette passe encore et le bossage, non. Ces chiffres sont des cibles de plan, pas le résultat d’un lot.
Plus épais n’est pas plus sûr. Chaque millimètre ajouté ralentit le cœur et réclame une masselotte plus grosse : la section est d’abord une décision de charge.
Trempe 840–860 °C, revenu 550–600 °C : une fenêtre
La fenêtre de trempe court de 840 à 860 °C, assez chaude pour mettre le carbone en solution sans grossir le grain. En dessous, l’austénite ne se forme pas complètement, et le revenu travaille sur une structure incomplète.
Le revenu à 550–600 °C va de pair avec HB 220–250. Un revenu en bas de plage laisse une dureté au-dessus de 250 et coûte de la ténacité ; en haut de plage, la dureté descend sous 220 et la limite d’élasticité suit.
La dureté est le témoin d’atelier. Un chiffre dans la bande HB 220–250 dit que la section a répondu au revenu, et il ne dit rien du résultat de traction. L’éprouvette doit toujours être tirée selon ASTM A370.
La fenêtre suppose un lot d’acier 45 selon GB/T 699-2015 et les sections du tableau. Changez la nuance ou la section et la fenêtre se fixe à nouveau ; le choix des matériaux de moulage précède la feuille de traitement thermique.
Éprouvettes : coulées avec la pièce, tirées selon ASTM A370
Une éprouvette coulée avec la pièce est puisée à la même poche que le support et suit le même traitement thermique. L’essai de traction selon ASTM A370 rapporte la limite d’élasticité et la résistance à la traction de ce lot.
L’éprouvette prouve le métal liquide et le four. Elle ne peut pas prouver le cœur d’un bossage de 25–30 mm, parce que c’est une section plus mince, qui refroidit plus vite. Une éprouvette conforme et un bossage tendre peuvent sortir du même lot.
La position de l’éprouvette appartient à la revue du modèle, là où se fixe la section qu’elle doit représenter. Les essais de propriétés mécaniques couvrent la traction et le rapport qui la documente.
Un exemple de dossier de lot montre l’écart : l’éprouvette passait, le corps n’atteignait pas 355 MPa, et le remède a été une masselotte sur la section épaisse, avec un ajustement du revenu. La masselotte a coûté moins que la reprise qu’elle a évitée.
Dureté HB 220–250 : le contrôle du corps et quatre jalons
La dureté sur le corps est le contrôle que l’éprouvette ne peut pas faire. Une valeur dans HB 220–250 dit que la section épaisse a pris le revenu ; une valeur hors bande dit que la section ou le four est sorti de la fenêtre, et l’éprouvette peut encore passer.
Fixez les points de contrôle sur le plan. Une lecture sur un méplat nettoyé près de l’entrée n’est pas un contrôle du corps, parce que le bossage et la paroi de 8–12 mm refroidissent à des vitesses différentes. Le chiffre qui compte vient de la section de 25–30 mm.
Quatre jalons tiennent la pièce avant expédition : la résistance, par l’éprouvette coulée avec la pièce et la dureté du corps ; les cotes, par un MMT ou un marbre ; la propreté après sablage, par une plaque de comparaison ; et les défauts de surface, par magnétoscopie ou ressuage. Chaque jalon a besoin de son instrument nommé sur le plan, sinon un second inspecteur ne peut pas répéter le résultat.
Sablage Sa 2,5 : une décision de cote avant l’usinage
Le Sa 2,5 selon ISO 8501-1 décrit la propreté de la surface après décapage, pas sa rugosité. Le degré exige un métal presque blanc, calamine et rouille enlevées, jugé sur une plaque de comparaison.
Le sablage enlève du métal en même temps que la calamine : c’est pourquoi il passe avant la passe de finition. Sablez une face finie et les arêtes de coupe s’arrondissent, les bords de trous bougent, et l’entraxe doit être remesuré. Le tableau 2 met les deux ordres côte à côte.
Ordre | Ce qu’il tient | Ce qu’il coûte | Où il échoue |
|---|---|---|---|
Sabler, puis usiner la face | Entraxe et planéité sont coupés après la dernière étape qui enlève du métal | Un montage de plus et du masquage | Masque abîmé sur un trou fini |
Usiner la face, puis sabler | Une face propre avant le sablage | Une seconde coupe sur la référence et un nouvel entraxe à contrôler | Arêtes arrondies et entraxe qui a bougé |
Le masquage suit la même logique. Tout trou ou face déjà usiné reste couvert pendant le sablage, et la surface de montage est coupée ensuite : le sablage ne touche jamais la référence. L’étape de sablage est réceptionnée contre une plaque de comparaison, et la spécification de sablage des pièces moulées part de ce degré.
Planéité 0,1 : la référence usinée
La planéité de 0,1 mm s’usine, elle ne se coule pas. L’ébauche arrive avec la dépouille et avec la déformation du traitement thermique, et la surépaisseur laissée sur la face doit couvrir les deux avant que la passe de finition ne nettoie toute la face.
Si la surépaisseur manque, la fraise nettoie un coin et la plaque bascule sur le reste. La lecture échoue alors que la machine a tenu sa propre tolérance. La figure 2 montre la face finie sur un marbre, c’est-à-dire le contrôle qui compte.
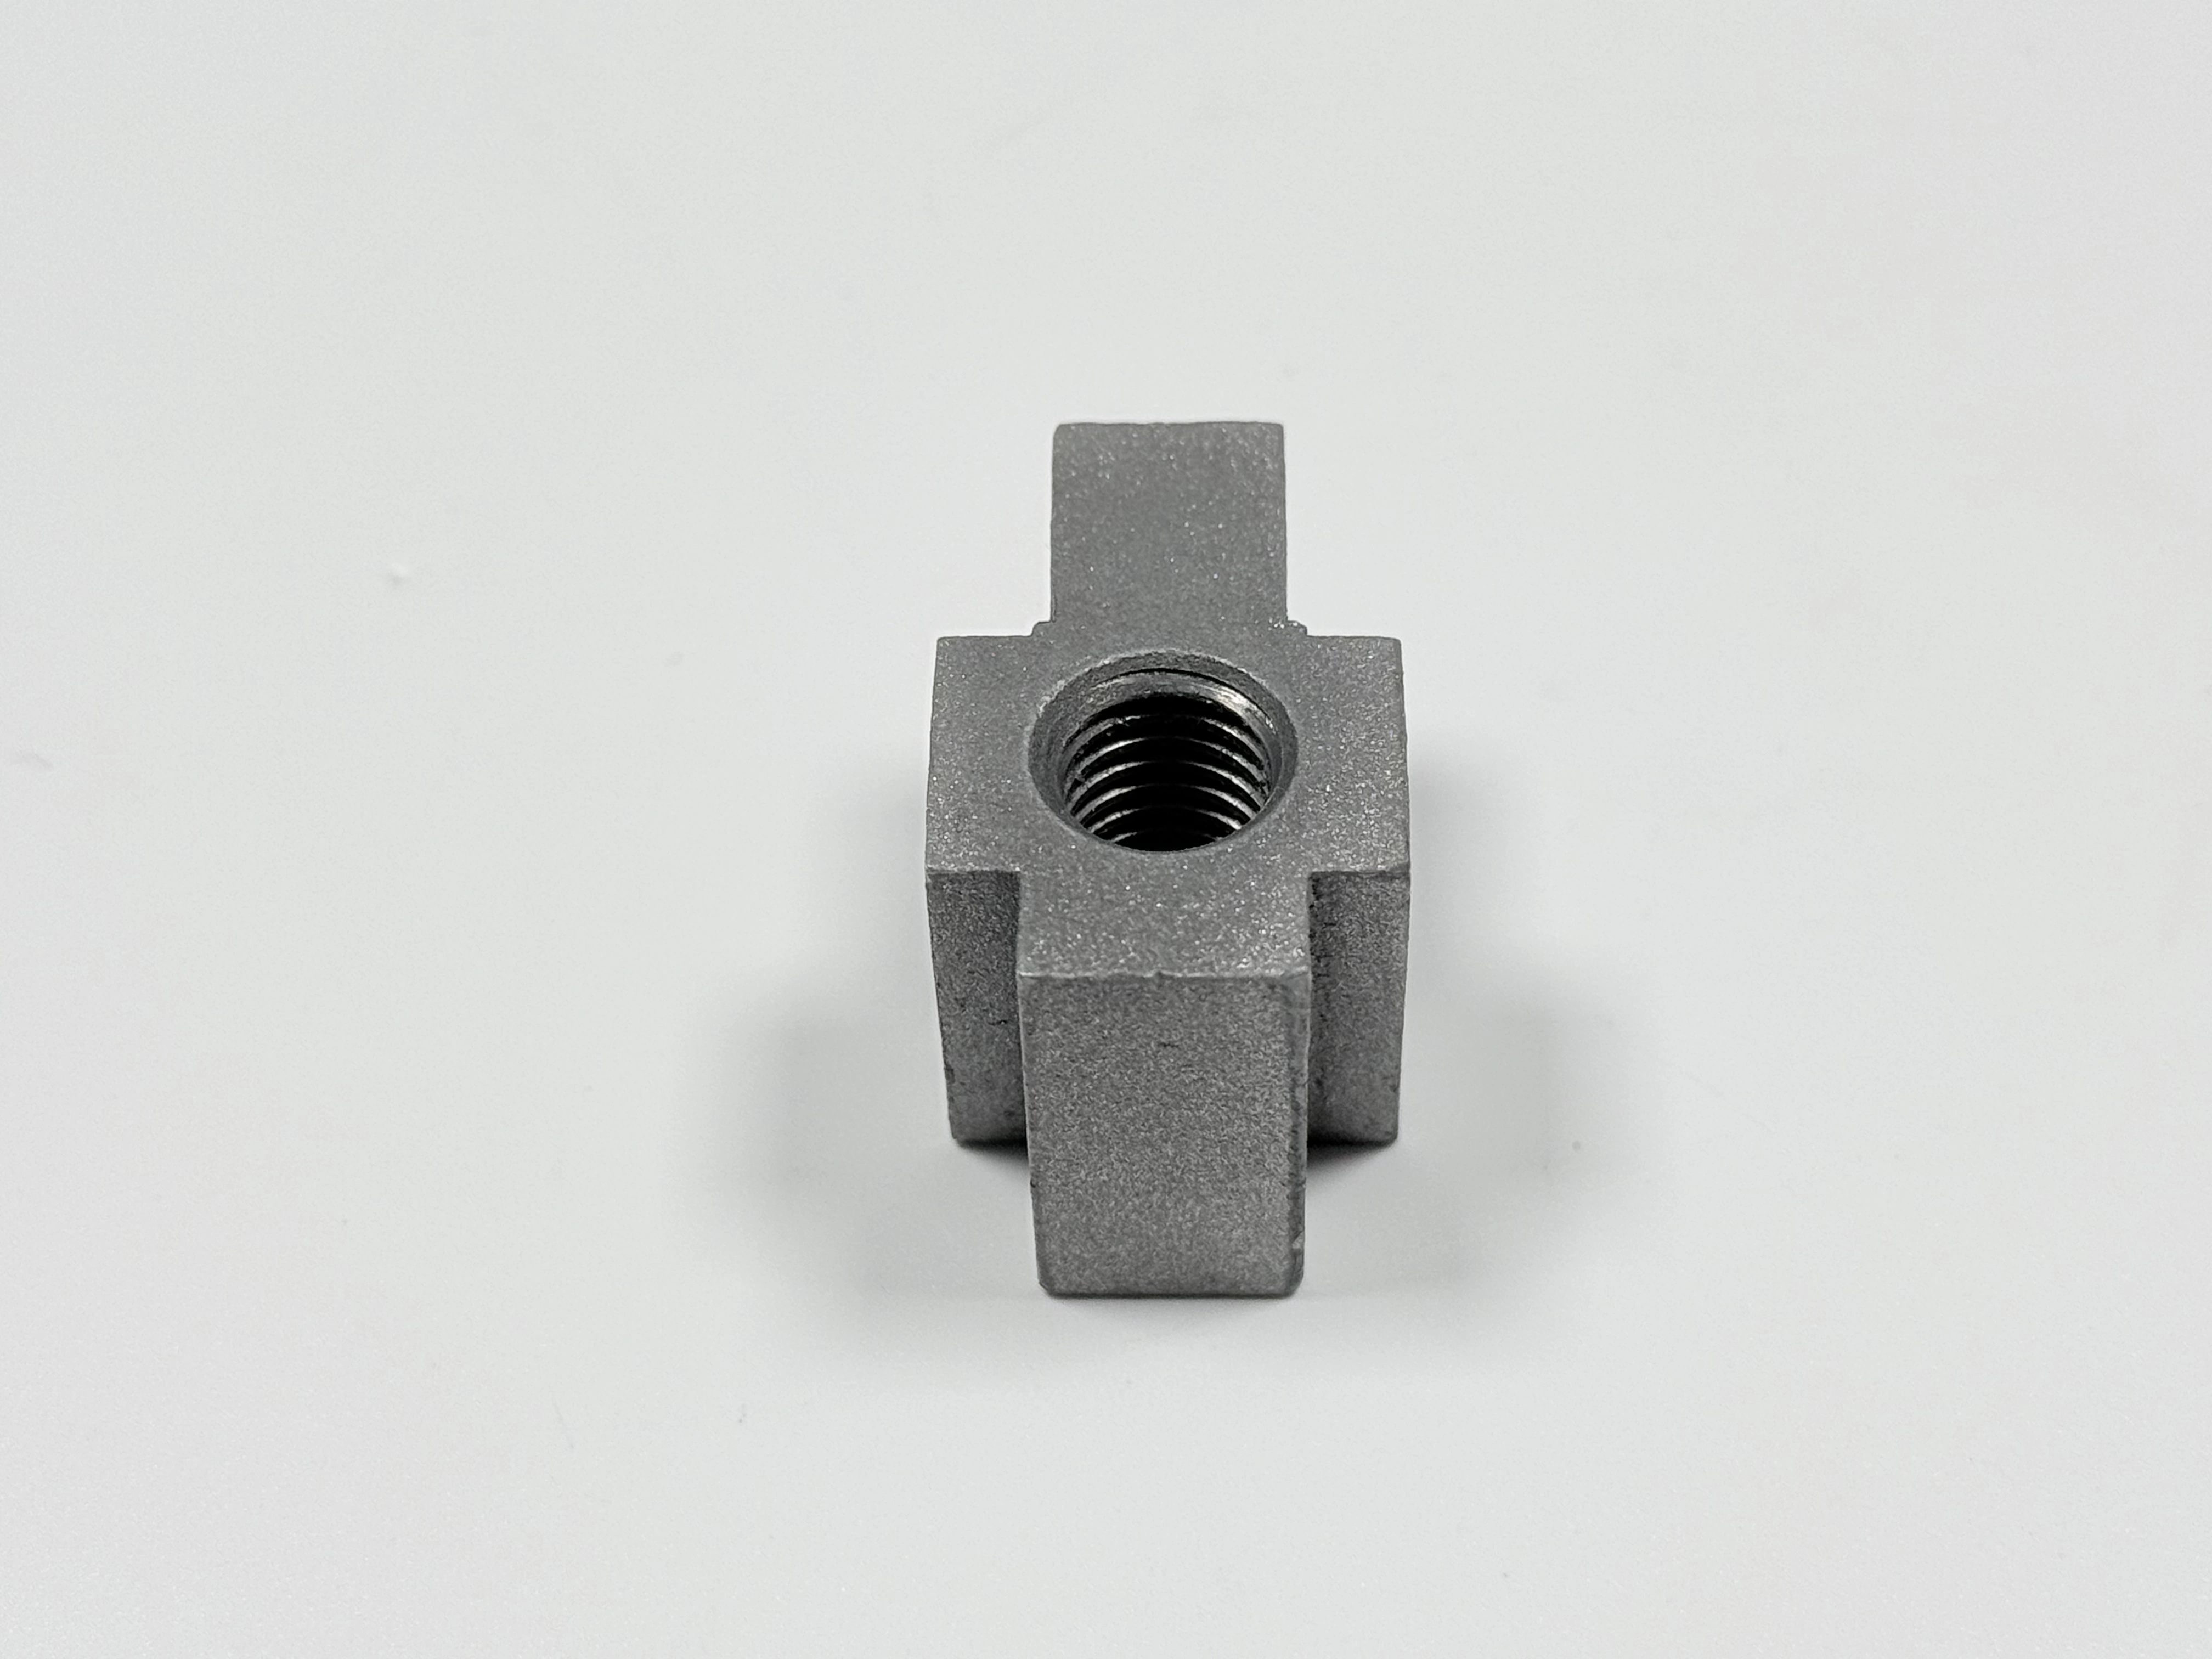
La face usinée se lit sur un marbre après la passe de finition.
La déformation est la variable qui mange la surépaisseur. Un support qui se voile à la trempe peut perdre la plus grande part de la marge avant d’arriver à la fraiseuse : le plan prévoit donc une surépaisseur pour cette déformation, et le plan d’usinage des pièces moulées part de l’état de l’ébauche.
Un trou de sable sous la face est l’autre risque. Coupez dedans et la face s’ouvre : l’ébauche se contrôle donc avant la coupe, et le rebut est attrapé avant que les heures d’usinage n’y passent.
Entraxe ±0,2 : montage d’usinage, pas perçage à la main
Un entraxe de ±0,2 mm sur la surface de montage vient d’un montage et d’un programme. Les trous sont percés après la coupe de la face, depuis la même référence : l’entraxe et la planéité partagent ainsi une seule référence.
Un trou percé à la main tombe là où se trouve le poinçon, et le poinçon là où le traçage l’a permis. Sur l’ensemble du perçage, l’erreur s’additionne, et le bâti receveur décide si la pièce s’assemble.
Contrôlez l’entraxe au MMT, la pièce bridée comme elle sera vissée. Un support non bridé peut se détendre entre la machine et l’instrument, et la lecture bouge avec lui. L’usinage CNC de la face et des trous tient dans un seul montage pour cette raison.
Si le bâti receveur porte des trous oblongs, l’entraxe peut être plus lâche que ±0,2 mm. C’est une décision de plan, et elle se prend avant de construire le montage.
Passivation : seulement si le plan le dit
L’acier au carbone ne se passive pas comme l’acier inoxydable. Les trois mots des plans, passivation, phosphatation et oxydation noire, nomment trois procédés avec trois critères d’acceptation, et un support en acier 45 prend en général l’un des deux derniers.
L’appel de surface dit « passivation en attente du plan client », et c’est le bon état à tenir. La dernière étape ne peut pas démarrer tant que le plan ne nomme pas un procédé et une norme ; sinon l’atelier devine, et le plan de contrôle n’a rien à confronter.
Mettez un mot sur le bon de commande, pas trois. Un bon de commande qui dit traitement de surface laisse le procédé ouvert : deux lots peuvent arriver avec des finitions différentes, toutes deux acceptables à l’œil et aucune conforme au plan.
Les options de finition de surface ne font pas la même chose à une face en acier, et l’appel décide laquelle tourne. Un cas d’approvisionnement en pièces moulées du même site montre comment un appel de finition pilote un dossier de lot.
Questions fréquentes
