
Anneau de retenue moulé sous pression : paroi de 0,8 mm, 3 griffes
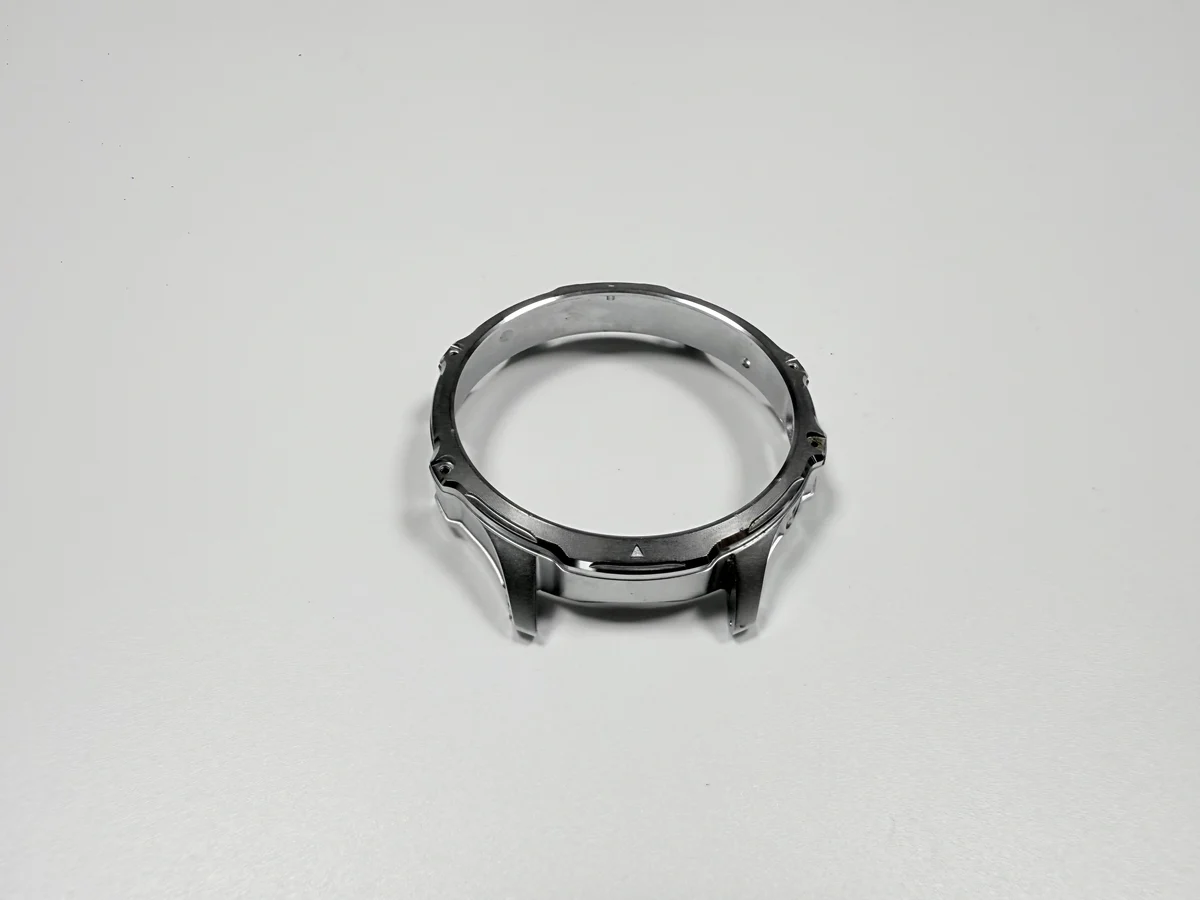
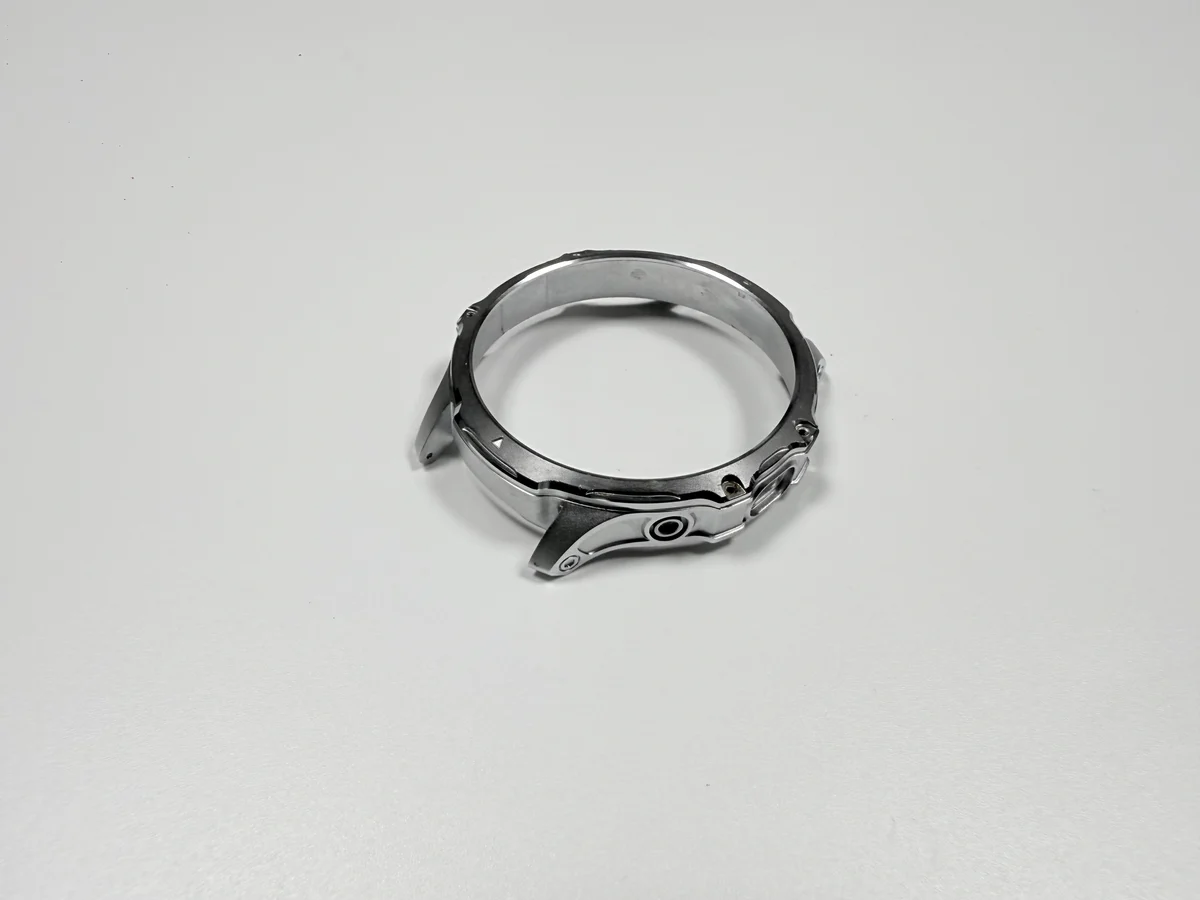
Un anneau de retenue de lunette en Zamak 5 est une bande de 26 mm, paroi de 0,8 mm, avec trois griffes intérieures, moulée en un seul cycle puis reprise jusqu'à l'ajustement. Le moulage sous pression fixe la racine de griffe, la section où la griffe rejoint la bande ; chaque étape qui suit décide si cette griffe mesure encore 1,2 mm une fois revêtue.
L'anneau appuie sur le verre, entre dans la paroi du boîtier et ne se démonte pas pour un second essai. Trois cibles portent cette exigence : un diamètre extérieur de Ø26,0 mm avec une bande de 0/−0,05 mm, une hauteur de griffe de 1,2 ± 0,05 mm et une planéité de 0,05 mm, c'est-à-dire l'écart entre la face inférieure et un plan parfait. Ce sont des cibles de plan, pas des relevés d'échantillon.
Que remplace le moulage sous pression d'un anneau de 26 mm ?
Le moulage sous pression remplace un anneau inoxydable estampé dans une tôle, et l'échange déplace le coût de la presse vers le moule. Un outil d'emboutissage forme les griffes d'un seul coup, ce qui limite la saillie qu'une griffe peut prendre. Le moule remplit bande et griffes dans le même cycle.
Les alternatives cèdent chacune autre chose. L'inox encaisse des chocs que le zinc n'encaisse pas, mais former cette griffe dans une tôle mince est d'abord un problème de retour élastique (la détente de la tôle après formage) avant d'être un problème de tolérance. Un anneau plastique coûte moins en série et abandonne la surface métallique et la plage de température.
Le poids se règle tôt : à 6,6 g/cm³ en valeur typique, un anneau de 26 mm avec une bande de 2,0 mm tombe près de la cible de 1,8 ± 0,2 g. Cette masse suffit déjà à rendre un devis au poids trompeur.
Pourquoi huit empreintes pour un anneau de 1,8 g ?
Parce que le prix pièce est surtout du temps machine, et huit anneaux quittent le moule à chaque cycle. L'outil est un montage à 8 empreintes en acier 8407, avec une cible de conception de 500 000 cycles : un cycle coûte donc autant qu'il remplisse une empreinte ou les huit.
Huit empreintes multiplient une erreur. Une attaque mal placée (l'attaque est le canal par lequel le métal entre dans l'empreinte), ou un trop-plein qui manque la racine de griffe, coûte huit fois le rebut par cycle, et le correctif est un travail de moule, pas d'établi.
En petite série, la part d'outillage par anneau domine, et un anneau estampé peut gagner sur le prix. Le point de bascule est une question de volume, chiffrée avant la commande du moule, et non après la première livraison.
Quelles trois interfaces l'anneau doit-il tenir ?
Trois : les pointes de griffe qui appuient sur le bord du verre, le diamètre extérieur qui rejoint la paroi du boîtier, et la face inférieure qui s'assied sur l'épaulement du boîtier, laquelle sert aussi de référence.
La référence décide de ce que veut dire un chiffre. Lue depuis la bande extérieure, la mesure suit le montage ; lue depuis la face inférieure, elle décrit la pièce.
Les griffes sont espacées de 120° sur une cible de position de Ø0,1 mm, pour que les trois touchent en même temps. Une griffe qui dépasse prend seule la force de presse, et une racine chargée seule est l'endroit où une fissure démarre.
Quelles cotes sont figées avant l'usinage du moule ?
Cinq : diamètre extérieur, paroi, hauteur de griffe, position de griffe et planéité. En changer une après l'usinage du moule est un travail de moule, facturé une fois et non réparti sur la commande.
Le diamètre extérieur piège les fournisseurs. Ø26,0 mm avec 0/−0,05 mm est une bande à un seul côté, donc l'anneau ne peut être que plus petit. Le nickel à 3–5 µm par face ajoute 0,006–0,010 mm sur le diamètre en valeur calculée, et un empilement Cu/Ni/Cr ajoute 0,026–0,041 mm, soit la plus grande part de cette bande.
C'est pourquoi le plan doit dire avant ou après revêtement. Une cote finie sans note de revêtement laisse l'outilleur et l'atelier de revêtement deviner dans des directions opposées, et la dispute apparaît à la presse, pas sur le plan.
| Caractéristique | Cible au plan | Tolérance | Moyen de contrôle |
|---|---|---|---|
| Diamètre extérieur | Ø26,0 mm | 0/−0,05 mm | Jauge à bague, passe / ne passe pas |
| Paroi de l'anneau | 0,8 mm | ±0,05 mm | Micromètre sur la bande |
| Hauteur de griffe | 1,2 mm | ±0,05 mm | Micromètre de hauteur |
| Position de griffe | Répartition 120° | Ø0,1 mm | Jauge de position |
| Planéité | 0,05 mm | 0,05 mm max. | Marbre et jauge d'épaisseur |
Comment une paroi de 0,8 mm se remplit-elle sans jointure froide ?
Avec un moule chaud et un cycle court, pas avec la pression d'injection seule. Le Zamak 5 se coule typiquement à 400–420 °C de métal et 150–180 °C de moule, avec 20–30 MPa d'intensification (la surpression appliquée après remplissage) et un cycle de 15–25 s ; une bande de 0,8 mm fige en dehors de cette fenêtre.
Une jointure froide est la couture laissée là où deux fronts de métal se sont rejoints après que l'un avait déjà pris une peau. Sur un anneau, elle apparaît à l'opposé de l'attaque, et se lit comme un cheveu jusqu'à ce que le polissage l'ouvre.
Huit empreintes resserrent la fenêtre, parce que les huit se remplissent dans un seul cycle. Les tirs d'essai sur une paroi aussi mince font partie du coût de l'outil, et les conseils de paroi mince pour nervures et bossages s'appliquent ici.
Pourquoi placer le trop-plein à l'extérieur des racines de griffes ?
Parce que la racine est la section la plus mince et la dernière à figer : il lui faut du métal à tirer pendant qu'elle se rétracte. Une attaque centrale remplit la bande vers l'extérieur, et un trop-plein placé à l'extérieur de chaque racine alimente ce volume.
Ramenez le trop-plein vers l'intérieur et la racine se referme sans rien derrière elle. Une retassure se forme à la base de la griffe, et un trou à cet endroit décide si la racine plie ou casse.
Attaque et trop-plein sont ici une seule décision. Les deux vivent dans le moule, les deux sont des cibles de conception sur l'implantation, et le détourage ne rattrape ni l'un ni l'autre.
Quelles faces sont détourées plutôt qu'usinées ?
Les pointes de griffe, le reste d'attaque et la bande sous les coupes de trop-plein sortent du poste de détourage, après l'ébavurage au tonneau. Le détourage est la découpe en presse qui sépare la pièce de son attaque et de ses trop-pleins. Aucun outil de tour ne touche une griffe, parce qu'une griffe de 1,2 mm sur une paroi de 0,8 mm s'écarte de la lame.
Le détourage fixe la hauteur de griffe. Chaque pointe est coupée à 1,2 ± 0,05 mm, puis lue au micromètre de hauteur plutôt qu'au pied à coulisse : les becs d'un pied à coulisse sur un bord mince lisent la bavure avec la face.
Deux choses déplacent ce chiffre : l'usure du moule à l'empreinte de griffe et un détourage trop profond à l'établi. Une griffe coupée trop court ne se rajoute pas, donc la hauteur se contrôle pièce par pièce.
Pourquoi le détourage des griffes précède-t-il le polissage ?
Parce que la chaîne détoure d'abord et polit ensuite : la roue referme la bavure de coupe, alors que le détourage, s'il venait après, ouvrirait cette bavure sur une face déjà finie. Inversez les deux et le bord coupé reste nu sur une bande polie.
Une seconde passe est le coût caché. Le détourage et le redressage qui tient la planéité de 0,05 mm se terminent tous deux avant le revêtement, et une passe supplémentaire sur une bande de 0,8 mm travaille contre eux.
Cet ordre suit la colonne de la chaîne de procédé, qui place le détourage avant le polissage. Une seconde colonne de gamme, sur le même produit, place le polissage d'abord, et les deux ne sont pas réconciliées : confirmez l'ordre avant de libérer l'outil.
Quels essais libèrent un anneau de retenue revêtu ?
Adhérence, corrosion et épaisseur de couche : choc thermique, brouillard salin et rayons X. Le nickel à 3–5 µm est courant, un empilement Cu/Ni/Cr totalise 13,1–20,3 µm en valeur calculée, et aucun des deux chiffres ne décrit la cavité intérieure. Les trois essais répondent à trois questions différentes.
L'intérieur est le point faible. La cavité fait écran au courant, donc la paroi intérieure se plaque plus mince que la bande extérieure, et un anneau peut sembler couvert alors que la face intérieure lit sous le plancher de 3 µm. Ce plancher explique la lecture aux rayons X, et l'étape de revêtement en amont est décrite dans l'électrodéposition des pièces moulées.
Le choc thermique selon ASTM B571 trouve une adhérence qui a lâché, et il se montre en cloque. Le brouillard salin selon ASTM B117 sur 96 h trouve une porosité qui atteint la surface. Les deux sont des lignes du devis.
| Essai | Référence | Acceptation | Ce qu'il trouve |
|---|---|---|---|
| Choc thermique | ASTM B571 | Aucune cloque | Adhérence qui a lâché, solution piégée |
| Brouillard salin | ASTM B117 | 96 h, pas de métal de base | Porosité qui atteint la surface |
| Épaisseur de couche | Rayons X | 3 µm minimum à l'intérieur | Couverture perdue dans la cavité |
| Ajustement pressé | Essai sur banc | 80–200 N avec le boîtier | Une course qui va trop loin |
Comment la force de presse sert-elle de critère de libération ?
Comme une bande lue sur un banc avec le boîtier d'appui : 80–200 N. Sous 80 N, l'anneau peut se lever ou tourner sous le verre. Au-dessus de 200 N, la racine de griffe porte une charge que sa section ne prend pas, et l'anneau peut passer un contrôle visuel en portant une fissure.
La force appartient au couple, pas à l'anneau seul. Un anneau contrôlé sur un boîtier usé lit bas et passe, alors que le même anneau dans un boîtier neuf lit hors bande. Gardez un boîtier comme référence : il rend la comparaison possible d'un lot à l'autre.
Le relevé d'exemple montre ce que coûte l'omission. Sept racines ont cassé sur 1 000 pièces, et la presse mesurait 320 N, soit 1,6 fois la limite haute. Un rayon de racine de R0,2 mm et une butée de course ont ramené le compte à zéro sur le même banc.
Quand faut-il estamper un anneau de retenue en inox ?
Quand l'anneau doit encaisser des chocs, ou quand la paroi doit descendre sous 0,8 mm pour entrer dans un boîtier plat. L'inox est plus fort à section égale, et découper une griffe à racine définie dans une tôle mince déplace le problème de tolérance du moule vers le retour élastique.
Le plastique est l'autre sortie. Un anneau moulé par injection coûte moins en série et ne corrode pas, et il abandonne la surface revêtue et la plage de température.
La voie zinc tient tant que l'anneau reste au sec dans la cavité d'un boîtier et n'est jamais démonté. Ajoutez du sel, un fond démontable ou une opération de service, et l'arithmétique change, comme le montre le cadre de boîtier plaqué pour le même alliage.
Que contient un devis d'anneau de retenue ?
Quatre blocs : amortissement de l'outillage, moulage et coupe de l'attaque, détourage avec polissage, et revêtement avec les essais de libération. Le métal est le plus petit bloc sur une pièce de 1,8 g, donc un devis au poids manque l'essentiel du travail.
Chaque bloc monte sur sa propre variable. L'outillage suit la quantité commandée, le moulage suit les cycles et le rebut, le détourage suit le contrôle de hauteur pièce par pièce, et le revêtement suit la densité de montage sur cadre.
Demandez le détourage et l'essai de force de presse par leur nom. L'un est chiffré en ébavurage, et l'autre est laissé à la ligne d'assemblage, qui trouvera la racine fissurée. Le côté ajustement de ce travail se lit dans l'ajustement d'assemblage par usinage secondaire et dans le périmètre de l'usinage secondaire.
FAQ
Pourquoi la hauteur de griffe est-elle tenue à 0,05 mm sur un anneau de lunette ?
Pourquoi les racines de griffes cassent-elles sur un anneau de retenue Zamak ?
Pourquoi le revêtement paraît-il mince à l'intérieur d'un anneau de retenue ?
Pourquoi un anneau de retenue revêtu ne rentre-t-il plus dans le boîtier ?
