
Revêtement PVD sur pièces moulées sous pression en zinc
Le revêtement PVD sur pièces moulées sous pression en zinc est une étape de dépôt sous vide, pas un bain d’électrodéposition, et il ajoute couleur et résistance à l’usure à une surface finie. Le film mesure 0,5–3 µm, déposé à 120–150 °C, bien en dessous de la plage qui déplacerait une pièce en Zamak 5 (ASTM B86 AC41A). Trois conditions décident du résultat : une surface à l’échelle du film, un empilement nommé en dessous, et un masquage sur les faces qui doivent rester propres. L’étape de revêtement PVD passe en dernier, et les étapes précédentes décident si elle tient.
Ce qu’est le PVD sur du zinc
Le PVD (dépôt physique en phase vapeur) est un procédé sous vide qui vaporise une cible solide et condense la vapeur sur une pièce en film mince. Sur du zinc, le substrat reste à 120–150 °C et le film se dépose à 0,5–3 µm : le moulage sous pression de zinc garde donc ses dimensions pendant l’étape de revêtement. Le dépôt suit la surface polie au lieu de la reformer.
La dureté vient du composé, et la plage de travail des films de nitrure décoratifs est de 1500–3000 HV (valeur typique). Cette dureté repose sur un substrat de zinc tendre : le film ne protège la surface que tant que le métal dessous reste soutenu. Un choc qui marque la pièce moulée devient une fissure dans le film, et c’est la première limite au domaine du PVD.
Ce qu’il n’est pas
Le PVD n’est pas de l’électrodéposition, et ce n’est pas une étape de réparation. L’électrodéposition construit de l’épaisseur à partir d’une solution et nivelle la surface à mesure qu’elle croît ; le PVD ajoute un film qui recopie la géométrie qu’il rencontre. Aucun écoulement, aucun nivellement, aucun comblement ne se produit dans l’enceinte à vide.
Cette différence fixe la règle pour les pores et les rayures. Un pore ouvert de plusieurs dizaines de micromètres est bien plus grand que le film de 0,5–3 µm : la vapeur revêt la paroi du pore et le pore reste ouvert. Une rayure, une jointure froide ou une arête arrondie se comportent de même : visibles avant revêtement, plus visibles après, parce que le film ajoute du contraste de couleur au défaut.
Le même équipement revêt aussi les outillages, et ce travail est une autre fonction. Sur un moule, le film protège l’acier à outils de l’usure et allonge la durée de vie du moule ; sur une pièce, il doit être juste à l’œil et tenir à la manutention. Le PVD sur les outillages et les moules de moulage sous pression couvre le versant outillage, où l’acceptation tourne autour de l’usure abrasive et du faïençage thermique, pas de la couleur.
Empilement : électrodéposition plus couche de surface
L’empilement est la séquence complète entre le zinc et la couleur visible. Sur les pièces décoratives en zinc, il s’agit en général d’une base de cuivre et de nickel électrodéposée avec une couche PVD de surface, et les épaisseurs d’électrodéposition de cet empilement restent à confirmer. L’électrodéposition nivelle la pièce moulée et porte la fonction anticorrosion ; la couche de surface apporte la couleur et la résistance à l’usure.
Les faces masquées montrent cet empilement, pas du zinc nu. Quand le film s’arrête sur une ligne de masque, la surface exposée est du nickel, ce qui est le résultat voulu : le joint se ferme sur du métal électrodéposé, et la protection contre la corrosion ne repose pas sur la seule couche de surface. Un empilement sans électrodéposition expose du zinc sur la même face et change à la fois le résultat de corrosion et la correspondance de couleur.
Types de film et épaisseur
Le type de film est le composé qui forme la couche de surface, et l’épaisseur est la quantité qui en arrive sur la face visible. Le nitrure de titane (TiN) porte la famille or, le carbonitrure de titane (TiCN) tire vers le rosé et le noir, le nitrure de chrome (CrN) couvre le gunmetal et le noir, et le nitrure de zirconium (ZrN) se place entre l’or et le champagne. Chacun de ces films se dépose dans une fenêtre de 0,5–3 µm.
Film | Épaisseur (µm) | Famille de couleur | Essai |
|---|---|---|---|
TiN (nitrure de titane) | 0,5–3 | Or, champagne | Quadrillage ASTM D3359, 4B–5B |
ZrN (nitrure de zirconium) | 0,5–3 | Champagne, or clair | Arrachage au ruban ASTM D3359, 4B–5B |
TiCN (carbonitrure de titane) | 0,5–3 | Rosé, noir | Brouillard salin ASTM B117, 48 h |
CrN (nitrure de chrome) | 0,5–3 | Gunmetal, noir | Brouillard salin neutre ASTM B117, 48 h |
Électrodéposition Cu/Ni plus couche de surface | 0,5–3 (film de surface) | Les cinq familles | Les deux essais sur la pièce revêtue |
L’épaisseur à l’intérieur de la fenêtre est un compromis, pas une cible à maximiser. Un film plus épais couvre un pic plus haut et tient la couleur plus longtemps à l’usure ; il construit aussi des contraintes, adoucit la définition des arêtes et fait dériver la couleur. La plage de 0,5–3 µm est la fenêtre de travail du zinc décoratif, pas une spécification de corrosion ; la tenue au brouillard salin vient de l’empilement, pas de la seule couche de surface.
Plage de couleurs et limites
La couleur vient du composé de surface et de son épaisseur, pas d’un colorant ni d’une peinture. La plage couvre cinq familles : or, champagne, rosé, noir et gunmetal. Chaque famille est une fenêtre, pas un point, et la fenêtre se resserre à mesure que la pièce devient plus plate et plus grande.
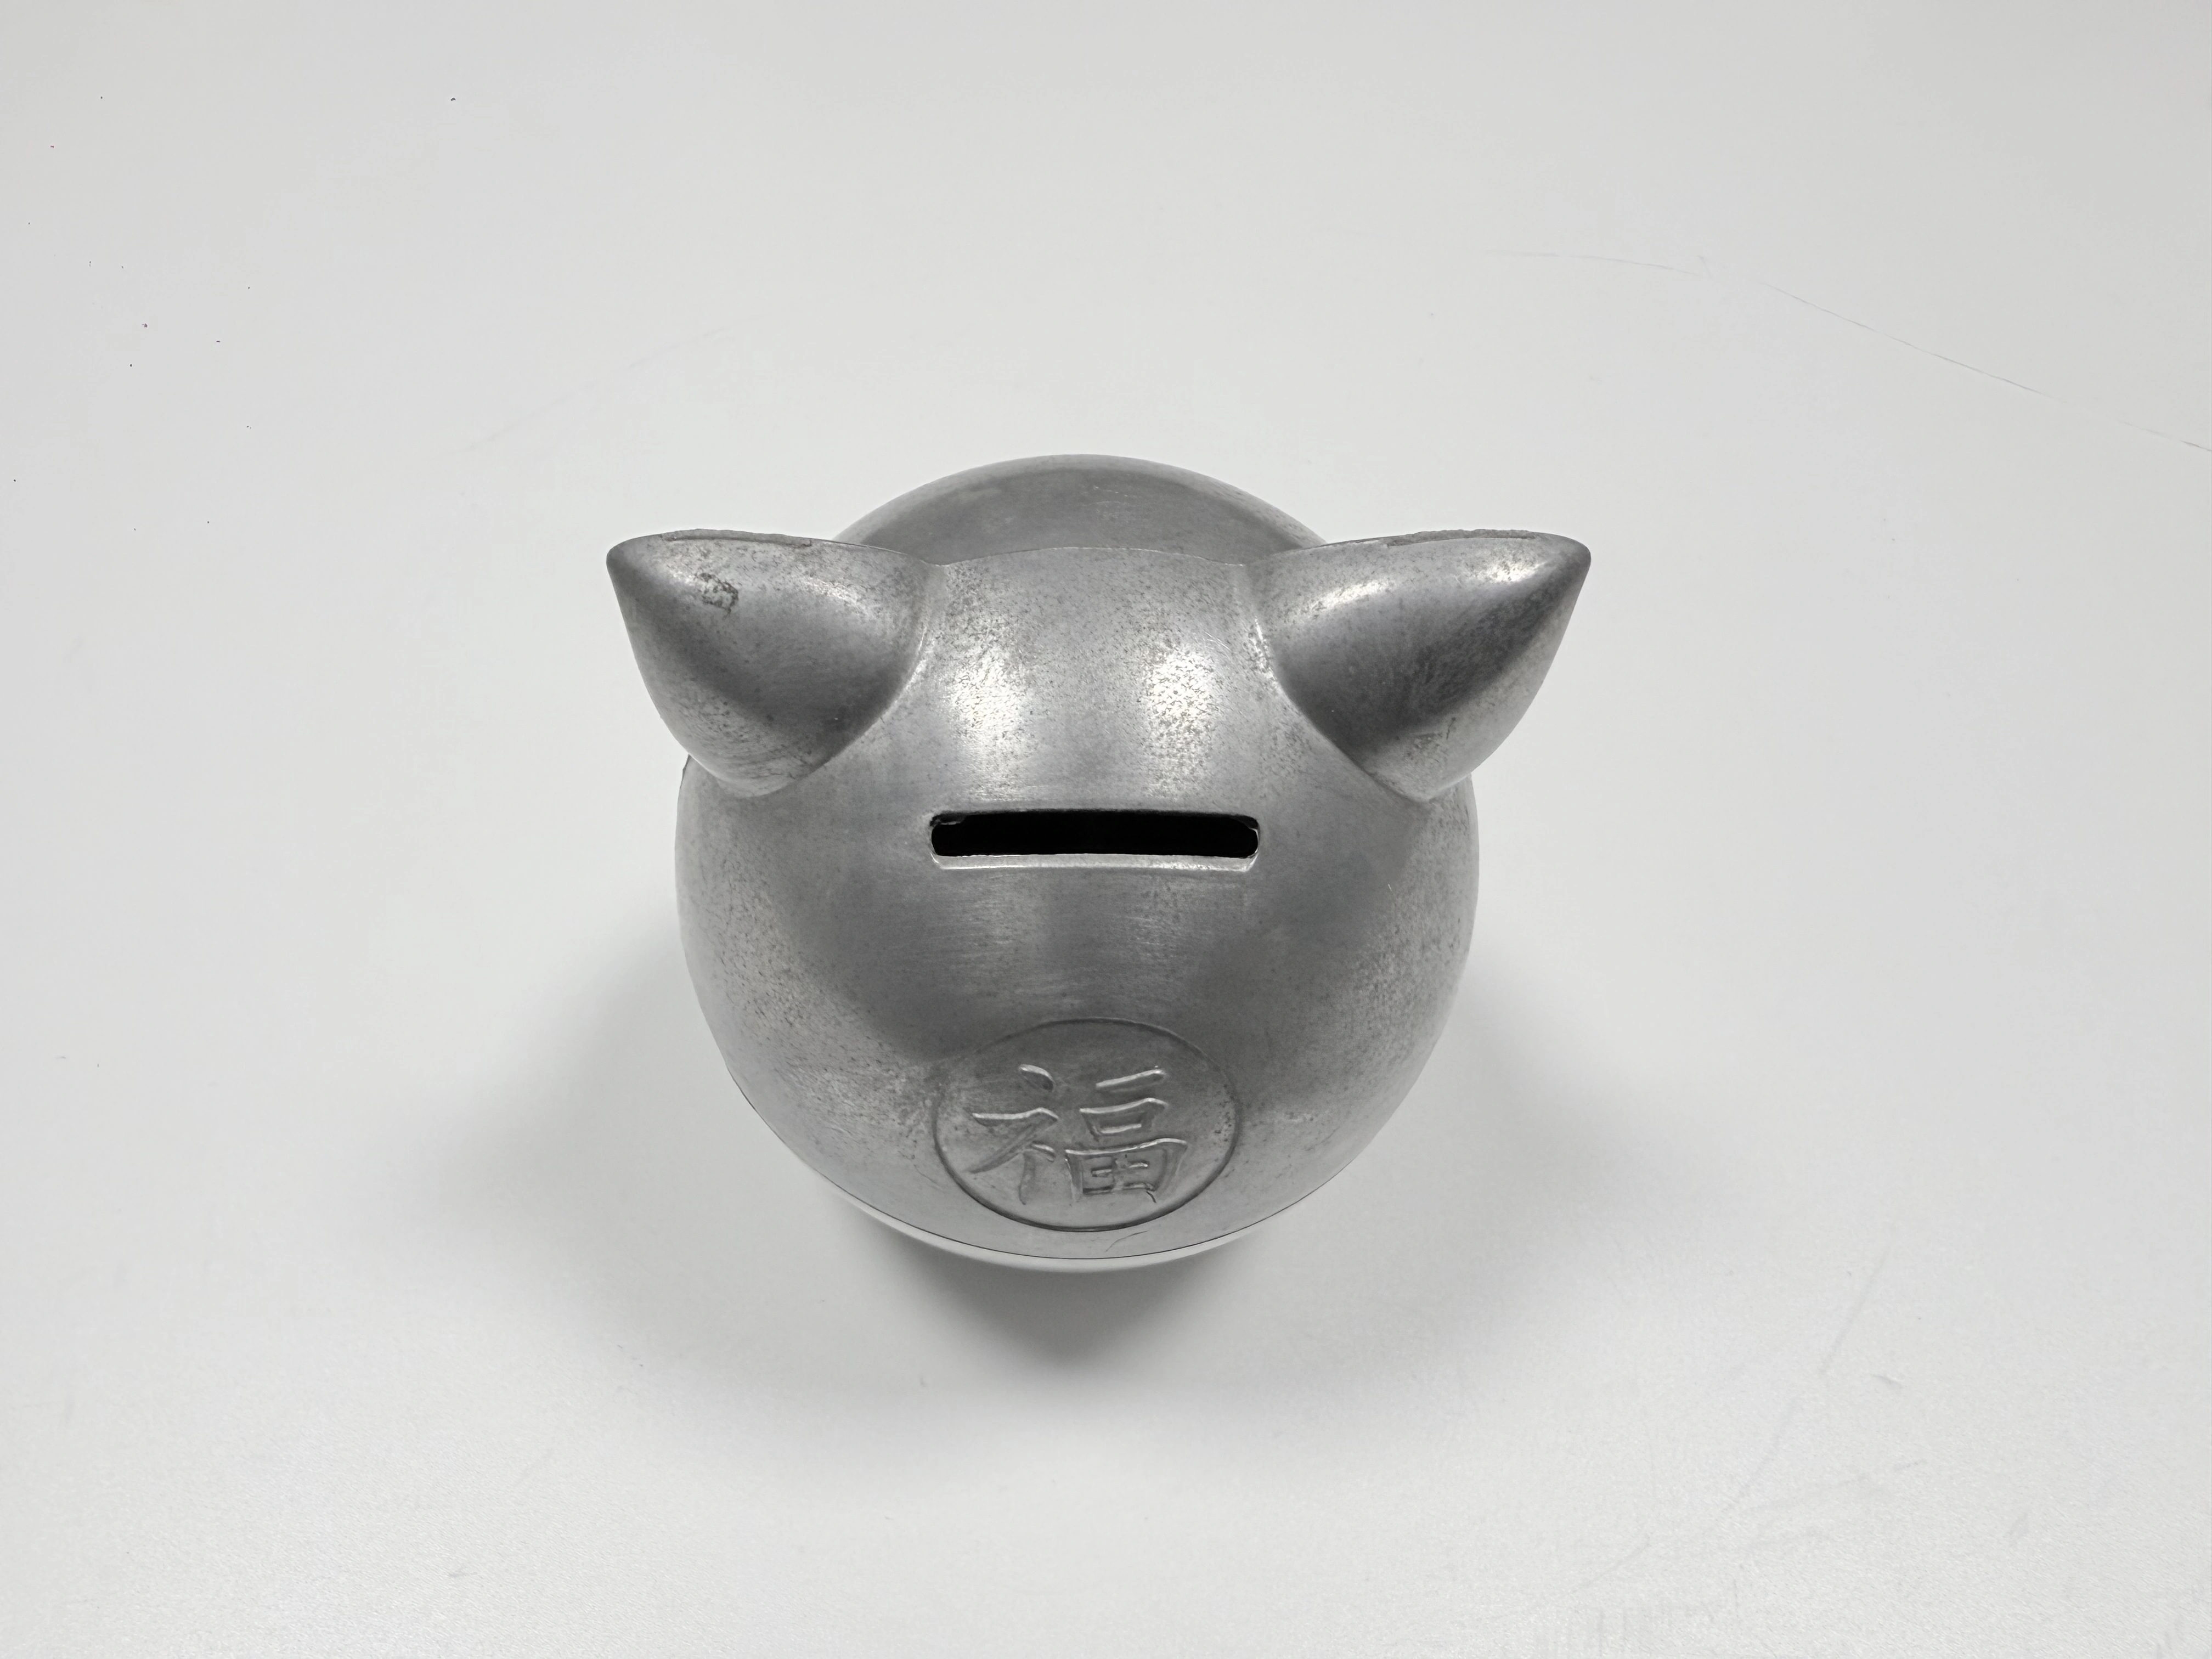
Deux limites comptent quand la couleur est spécifiée. La couleur dérive avec l’épaisseur : une pièce revêtue au bas de la fenêtre ne correspondra pas à une pièce revêtue en haut, sous lumière D65. La couleur dérive aussi avec l’angle sur une coque galbée, où la vapeur arrive sous une incidence différente d’un bord à l’autre de la face ; une face plane se lit régulière, alors qu’une courbure composée se lit comme un dégradé.
Essais d’adhérence et de corrosion
L’adhérence est la liaison entre le film et la couche en dessous, et la résistance à la corrosion est la réponse de l’empilement à un environnement salin. L’adhérence se contrôle par quadrillage et arrachage au ruban selon ASTM D3359, où 4B–5B est la bande de passage. La corrosion se contrôle en brouillard salin neutre selon ASTM B117, sur 48 h, comme essai de tri.
Aucun des deux essais ne prouve la durée de vie en service. Un tri de 48 h classe un empilement par rapport à un autre ; il ne décrit pas une année en extérieur. L’essai au ruban mesure la liaison à l’électrodéposition, et une pièce peut passer à 4B–5B alors qu’un pore ailleurs sur la même face montre une corrosion blanche après un stockage humide.
Cavité profonde et ombrage
L’ombrage est l’amincissement du film dans un renfoncement que la vapeur atteint en incidence rasante. Le dépôt est en visée directe : une cavité plus profonde que large reçoit donc moins de matière au fond et sur la paroi opposée. La zone mince se lit comme une ligne sombre une fois la couleur posée, et elle apparaît sur la paroi tournée à l’écart de la cible.
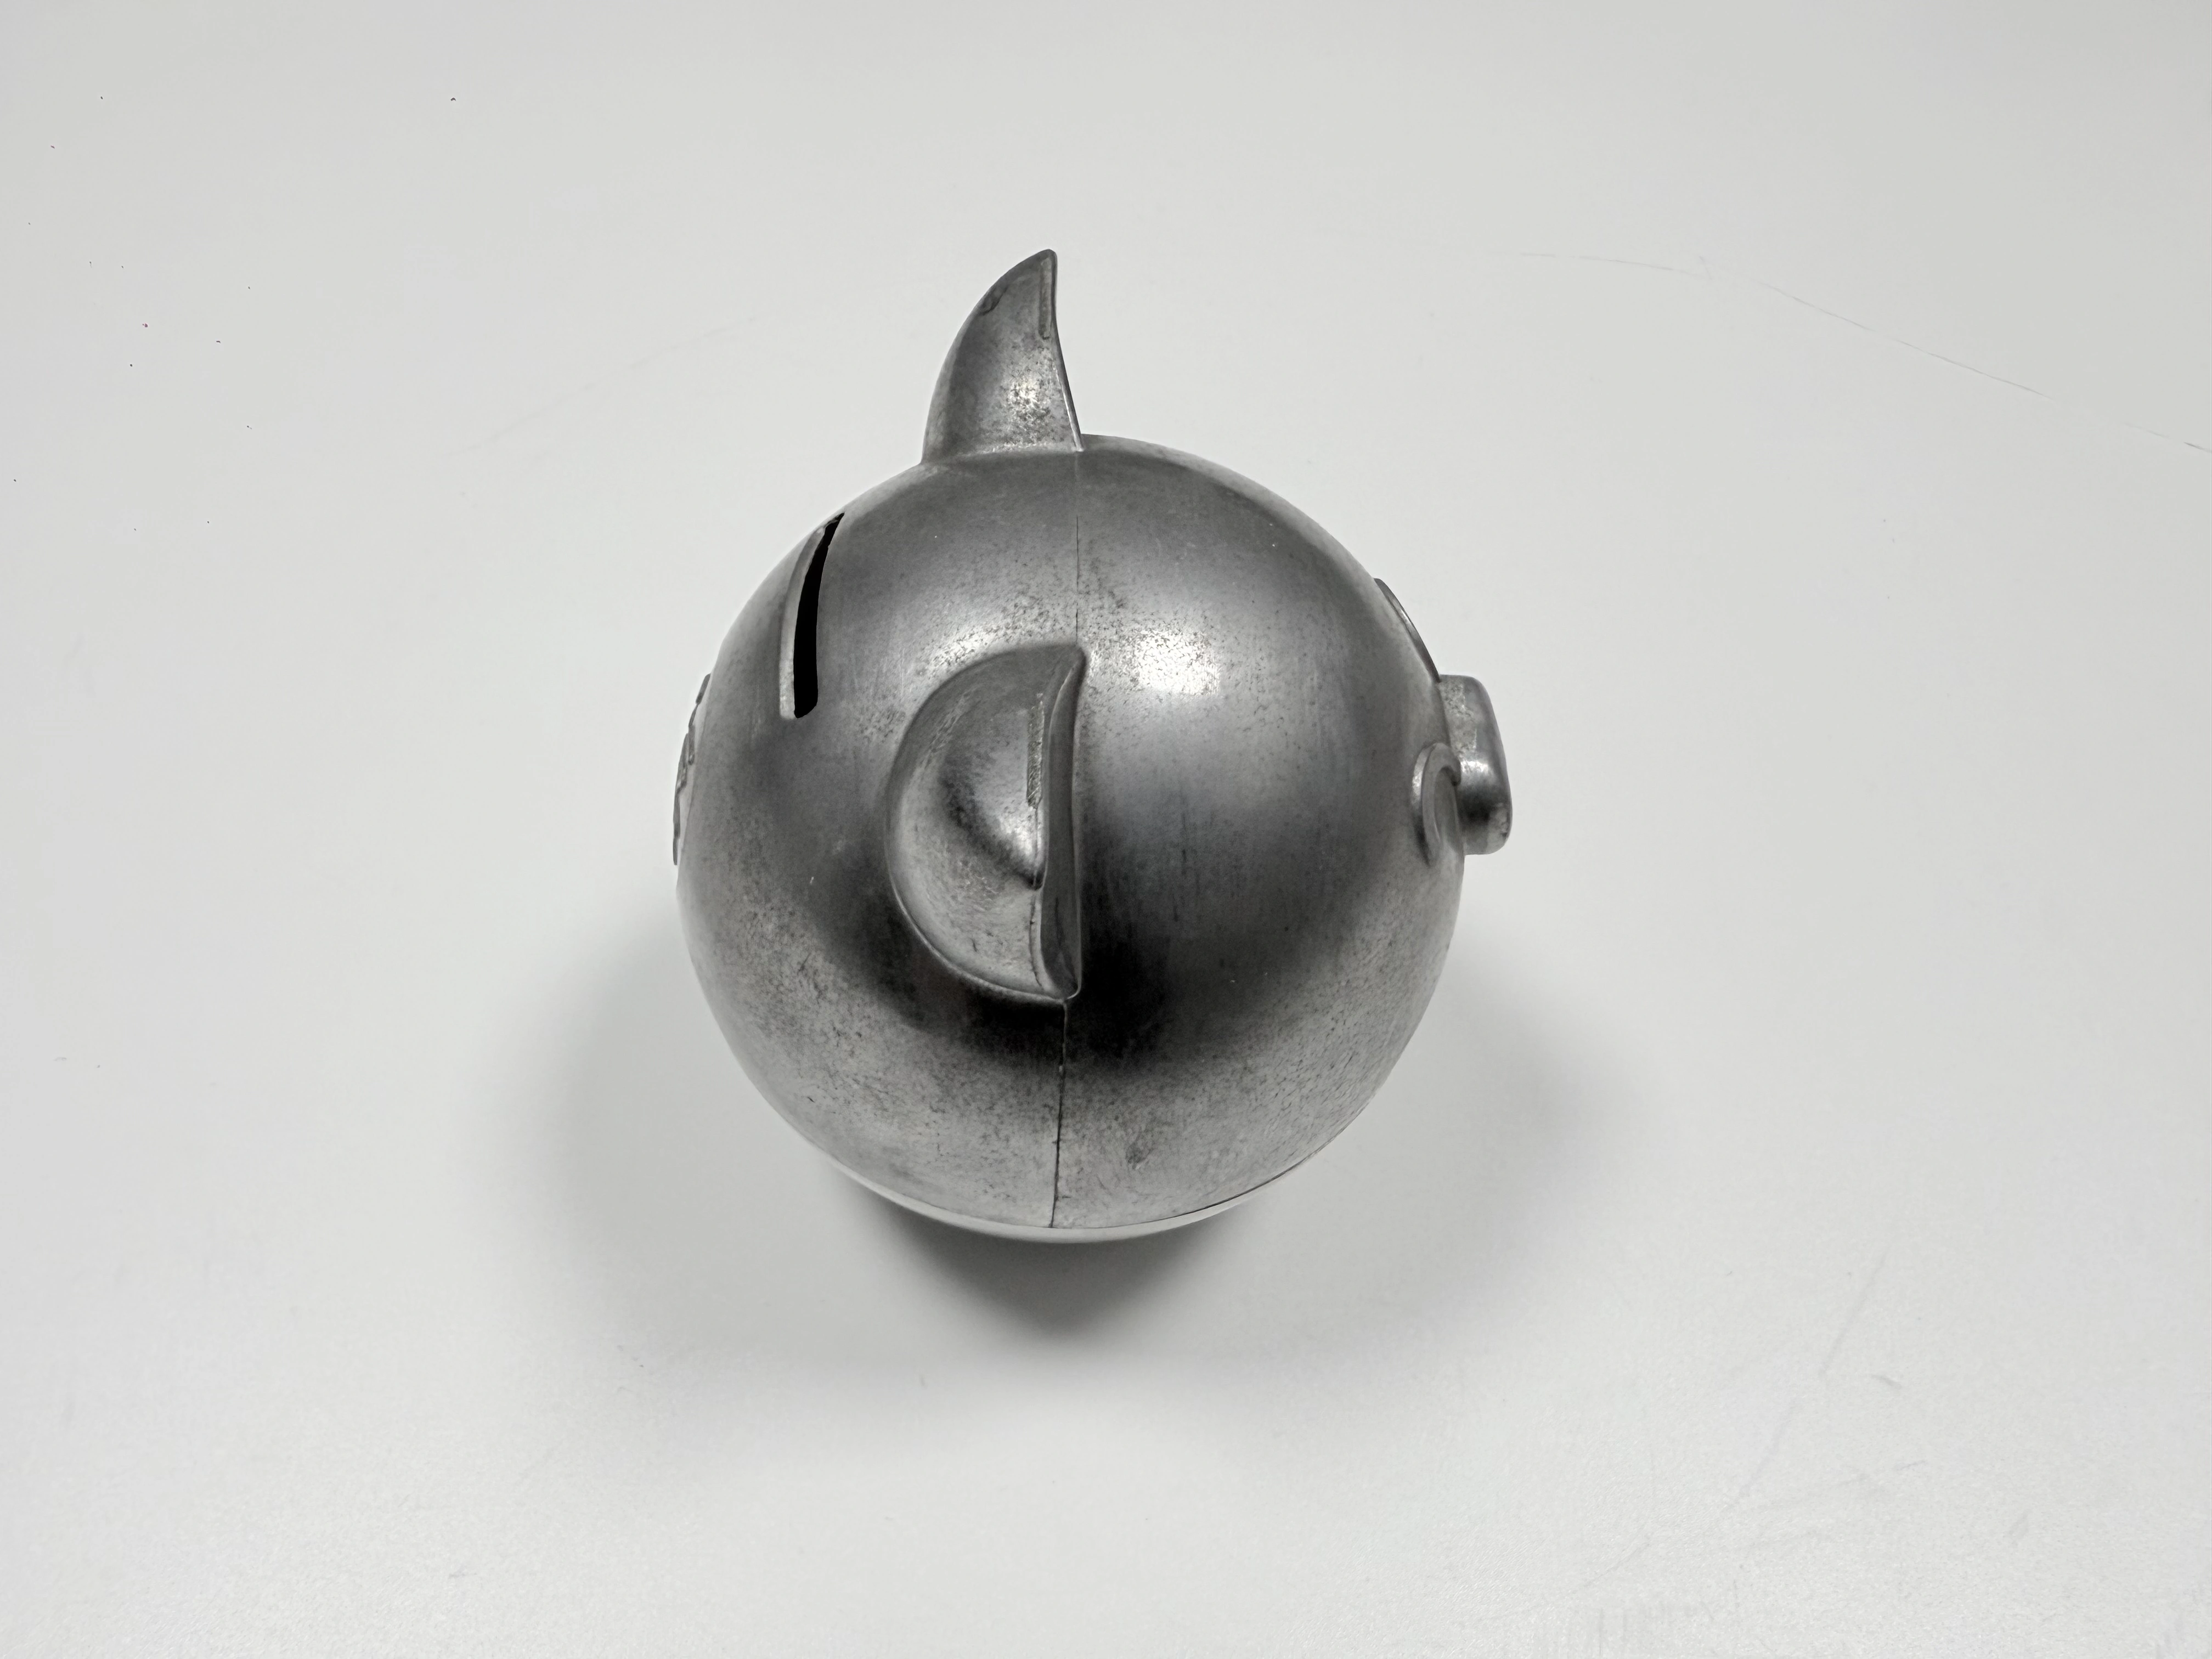
L’angle et la rotation sur le support réduisent l’ombrage sans le supprimer. Incliner la pièce vers la cible, la faire tourner sur deux axes et ouvrir le masque à la bouche de la cavité augmentent tous l’épaisseur du film dans le renfoncement. Une cavité plusieurs fois plus profonde que large montrera encore une ligne sur une paroi, et cette pièce demande un changement de conception plutôt qu’une série de revêtement plus longue.
Masquage et joint
Le masquage est un écran physique qui tient le film hors d’une face qui doit rester dans la tolérance. Sur une tirelire, les faces d’assemblage, les filetages et la fente à pièces sont masqués ; la règle pour toute pièce est qu’une face de positionnement ou d’étanchéité ne reçoit aucun film. Le film est à l’échelle du micromètre, et c’est encore assez pour changer un ajustement qui se ferme sur du métal usiné.
La qualité du masque se voit à son bord. Un masque qui déborde laisse une limite de film molle et irrégulière, et un masque trop généreux couvre une face visible et laisse une bande nue. La gamme de fabrication de la tirelire suit le même ordre sur une coque réelle : polir, usiner la face d’assemblage, puis revêtir avec cette face masquée.
Quand le PVD est le mauvais choix
Le PVD est le mauvais choix quand la charge de service dépasse ce qu’un film à l’échelle du micromètre peut porter, ou quand la géométrie ne peut pas être revêtue régulièrement. Une pièce exposée durablement au sel en extérieur demande un système électrodéposé plus épais, parce que 48 h de tri au brouillard salin ne modélisent pas un cycle marin. Une pièce qui prend un impact ponctuel sur du zinc tendre échoue en marquant le métal et en fissurant le film au-dessus.
Trois autres cas closent la discussion : une porosité ouverte sur une face visible, une cavité borgne dont la profondeur dépasse la largeur, et une grande face plate qui doit tenir la couleur sur tout un lot. Dans chacun, l’étape de revêtement multiplie un défaut déjà présent ou n’atteint pas la surface du tout. Une pièce en Zamak avec un fini PVD miroir est le cas inverse, où un substrat poli et une géométrie ouverte laissent le film se poser régulièrement.
Questions fréquentes
