
Anneaux de retenue en marque distributeur : moulage et revêtement
Un programme d'anneaux de retenue en marque distributeur tourne sur quatre documents : la révision du plan, le témoin de couleur et de finition, la fiche de lot qui nomme le propriétaire de l'outillage, et le rapport de premier article avec son essai d'ajustement pressé. La bande de Ø26,0 mm change peu d'une commande à l'autre ; ce sont les documents qui décident si la seconde commande égale la première.
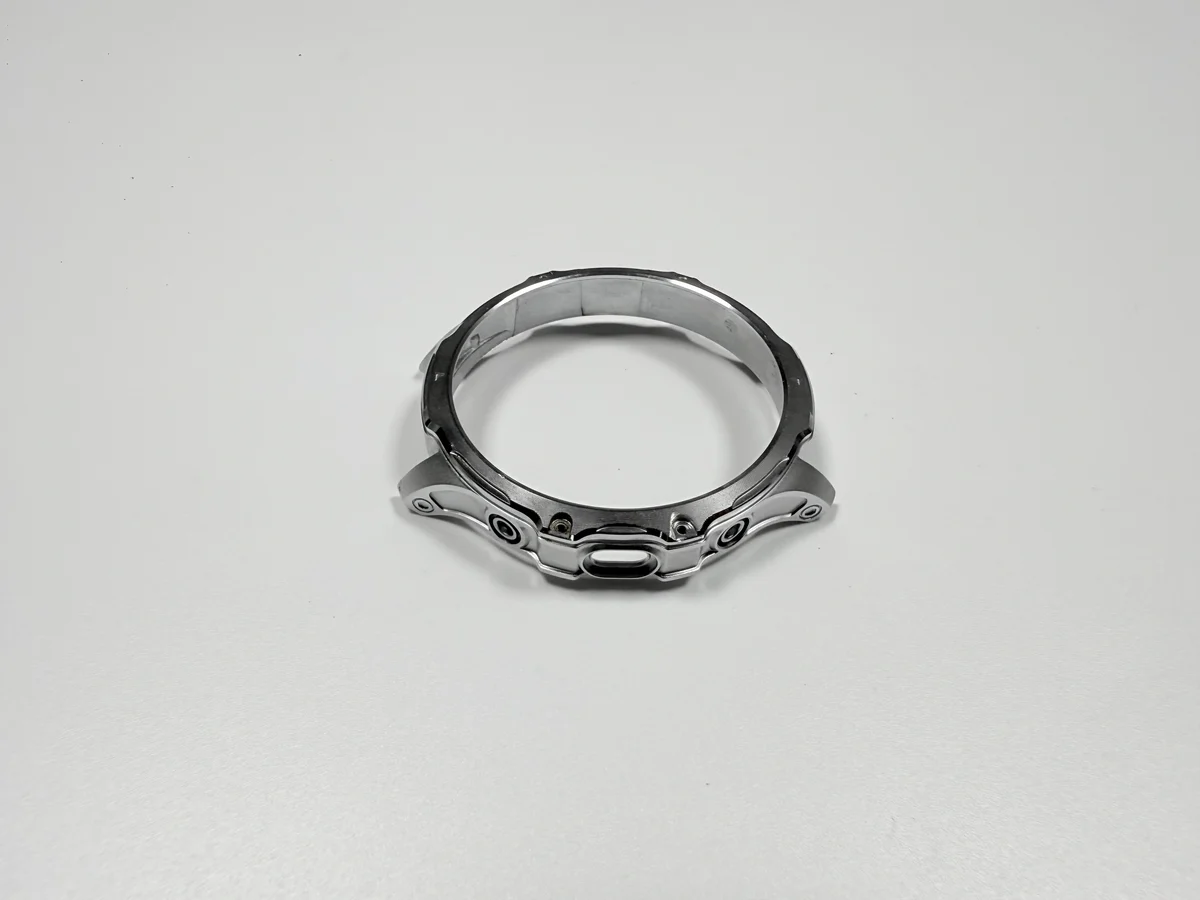
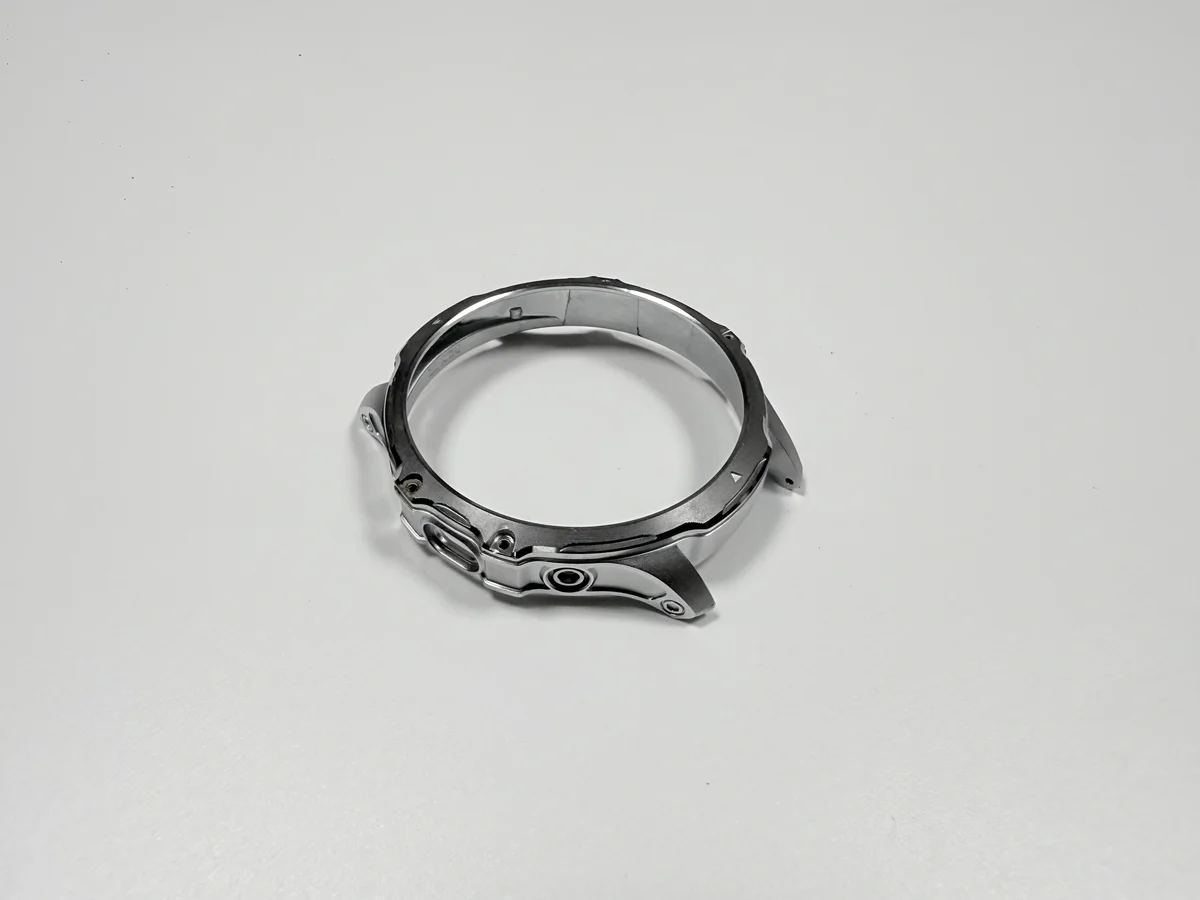
La pièce est une paroi de 0,8 mm en Zamak 5 selon ASTM B86 AC41A, coulée avec trois griffes intérieures à une hauteur de 1,2 ± 0,05 mm, toutes des cibles de conception. La cellule de moulage sous pression fixe la forme une fois ; chaque lot suivant se contrôle contre la documentation, pas contre le lot précédent.
Que faut-il fixer avant de tailler le moule ?
Cinq cotes et un empilement de revêtement se fixent avant la taille du moule, jamais après. Les cotes sont le diamètre extérieur, la paroi, la hauteur de griffe, la position des griffes et la planéité, à Ø26,0 0/−0,05 mm, 0,8 ± 0,05 mm, 1,2 ± 0,05 mm, Ø0,1 mm et 0,05 mm. L'empilement est Ni 3–5 µm, ou Cu 8–12, Ni 5–8 et Cr 0,1–0,3 µm.
Une modification demandée après la taille est un travail d'outillage, pas un réglage de production. La paroi et les griffes partagent un même insert en 8407 : déplacer l'une ou l'autre oblige à retailler l'acier.
La fenêtre d'ajustement pressé relève de la même décision. Une hauteur de griffe à 1,2 ± 0,05 mm ne prend son sens que face à 80–200 N lus avec le boîtier d'appariement, une mesure d'ajustement d'assemblage, pas un ressenti d'atelier.
Quels documents un programme d'anneaux de retenue exige-t-il ?
Quatre documents portent le programme d'un bout à l'autre. Un plan 2D énonce chaque tolérance et l'étape à laquelle elle s'applique, avant ou après revêtement. Un modèle 3D couvre les faces qu'une coupe ne peut pas montrer, un témoin physique fixe la finition, et une fiche de lot enregistre la quantité et la propriété de l'outillage.
La révision du plan est le document qui échoue en silence. Un indice de révision qui ne voyage pas avec le lot laisse contrôler un anneau revêtu contre une cote d'avant revêtement : l'anneau passe le banc, et le boîtier ne le prendra pas.
Le témoin est une référence physique, pas une photographie. Un écran ajoute son propre virage : une finition validée sur un moniteur est validée contre ce moniteur. Le témoin reste chez le sous-traitant de revêtement.
Chaque document porte un nombre et la bande qui va avec.
| Document | Nombre qu'il porte | Cible | Bande admise |
|---|---|---|---|
| Révision du plan | Diamètre extérieur | Ø26,0 mm | 25,95–26,00 mm |
| Révision du plan | Paroi | 0,8 mm | 0,75–0,85 mm |
| Rapport de premier article | Hauteur de griffe | 1,2 mm | 1,15–1,25 mm |
| Rapport de premier article | Force de presse | 80–200 N | 80–200 N avec le boîtier |
| Témoin de couleur | Film de nickel | 3–5 µm | 3 µm minimum |
| Fiche de lot | Position des griffes | Ø0,1 mm | Ø0,1 mm maxi |
Comment la taille du lot change-t-elle la part d'outillage ?
L'outillage se chiffre une fois, puis se divise par le lot. Huit empreintes conçues pour 500 000 cycles portent quatre millions d'anneaux en durée de vie, et la part par anneau baisse à mesure que la commande grandit. À quelques centaines de pièces, la ligne outillage peut dépasser la coulée, l'ébavurage et le revêtement réunis.
La propriété de l'outillage décide de la répétition. Un outillage propriété du client arrive sans ligne outillage à la seconde commande ; un outillage propriété du fournisseur s'amortit de nouveau ou se chiffre avec une nouvelle part.
Un anneau de 1,8 ± 0,2 g se chiffre au cycle de presse, pas au gramme de métal.
Où un programme d'anneaux de retenue dérape-t-il en premier ?
Deux endroits échouent tard, une fois le lot lancé : une finition validée sur un écran, et une hauteur de griffe qui dérive après le premier article. Un relevé d'exemple place le second à la presse : sept racines de griffes ont cassé sur 1 000 pièces à 320 N, soit 1,6 fois la limite de 200 N, et un rayon de racine plus une butée de course ont dégagé le lot. Une pièce de montre à paroi mince porte le même problème de paroi sur une pièce plus grande.
Le premier dérapage coûte du planning plutôt que des anneaux. Une finition qui échoue au témoin signifie une nouvelle passe de revêtement, un nouveau premier article et un second essai de presse.
Que doit contenir le devis ?
Quatre lignes ont leur place dans le devis : l'amortissement de l'outillage, la coulée avec coupe de l'attaque, la reprise des griffes et le polissage, et le revêtement avec l'essai d'ajustement. L'essai d'ajustement reste une ligne à part parce qu'il revient à chaque changement de finition.
Un prix bâti sur le poids de la pièce en oublie deux. Le revêtement se chiffre à la densité au porte-pièces et au masquage, et la reprise des griffes se chiffre contre la fenêtre de 1,2 ± 0,05 mm, pas contre l'ébavurage.
Les quatre entrées arrivent avec la demande : un plan 2D, un modèle STEP ou IGES, un échantillon ou un standard d'aspect, et la taille du lot avec la propriété de l'outillage. Qu'il en manque une, et la réponse est une estimation habillée en devis.
Qu'est-ce qui se répète quand le revêtement passe au Cu/Ni/Cr ?
Un changement de revêtement répète trois étapes et laisse le moule tranquille. Le témoin est de nouveau comparé, le premier article est rejoué, et l'essai d'ajustement pressé se répète avec le boîtier d'appariement.
La raison tient à l'empilement des couches. Les trois couches totalisent 13,1–20,3 µm par calcul et font grossir l'anneau de 0,026–0,041 mm sur les deux faces. Contre une bande de 0,05 mm sur un seul côté du diamètre extérieur, cette croissance sort de la tolérance, pas du boîtier.
Le contrôle des modifications garde la répétition honnête. Une fiche de modification nomme la révision du plan, le témoin qu'elle remplace et la date du nouveau premier article ; l'ancien témoin est retiré.
Envoyez le plan avec son indice de révision, le témoin ou l'étalon, et la taille du lot avec la propriété de l'outillage ; la reprise des griffes et le revêtement peuvent alors se chiffrer contre un plan, pas contre une description.
FAQ
Pourquoi la hauteur de griffe est-elle tenue à 0,05 mm sur un anneau de lunette ?
Pourquoi le revêtement paraît-il mince à l'intérieur d'un anneau de retenue ?
Pourquoi un anneau de retenue revêtu ne s'ajuste-t-il plus dans le boîtier ?
Pourquoi les racines de griffes cassent-elles sur un anneau de retenue Zamak ?
