Zamak 5 बेज़ल रिंग: घनत्व, कोटिंग और प्रेस फ़िट की सीमाएँ
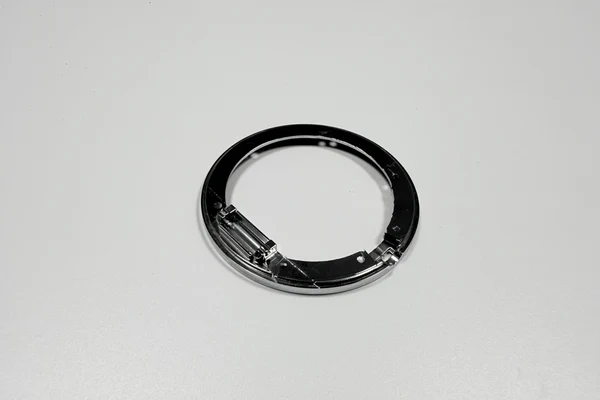
Zamak 5 एक Ø35 मिमी बेज़ल रिंग के लिए सही बैठता है क्योंकि तीन गुण एक साथ मिलते हैं: यह 1.8 मिमी दीवार ढालता है जो जल्दी जमकर रुकती नहीं, यह तांबा, निकल और क्रोम की 18–27 µm परत लेता है, और कोटिंग के बाद भी प्रेस फ़िट पकड़े रहता है। ग्रेड ज़िंक मिश्रातु स्टॉक के रूप में सूचीबद्ध है और कास्टिंग अवस्था में ASTM B86 AC41A पर निर्दिष्ट है।
यही तीन गुण इसकी सीमाएँ भी हैं। Zamak 5 सजावटी मिश्रातु है जिसका कोर नरम है, और नीचे की हर संख्या बताती है कि यह क्या उठा सकता है और क्या नहीं। रिंग का वज़न 4.5±0.5 ग्राम है, यानी मज़बूती के बदले देने के लिए धातु बहुत कम है।
Zamak 5 4.5 ग्राम की बेज़ल रिंग के लिए क्यों सही है?
क्योंकि रिंग एक आकार है, भार उठाने वाला हिस्सा नहीं। उसका काम क्रिस्टल थामना और तैयार दिखना है, और दोनों काम ऐसी धातु को चुनते हैं जो पतला सेक्शन एक ही शॉट में भर दे, न कि उस धातु को जो चोट सह ले।
Zamak 5 पर कोटिंग भी अच्छी बैठती है। ज़िंक तांबा, निकल और क्रोम को सामान्य तीन-परत ढाँचे में लेता है, और परतें उस कास्टिंग स्किन पर बंधती हैं जो सही टूल के साथ घनी होती है।
भारी मिश्रातु प्रति रिंग ज़्यादा महँगी पड़ती और दोनों कामों में से किसी में बेहतर नहीं होती। 4.5 ग्राम का बजट ढलाई से ही पूरा होता है, धातु हटाने वाले किसी दूसरे मशीनिंग ऑपरेशन से नहीं।
Ø35 रिंग के लिए घनत्व क्या मायने रखता है?
घनत्व रिंग के आयतन को उस वज़न में बदलता है जो ग्राहक हाथ में महसूस करता है। Zamak 5 लगभग 6.6 g/cm³ पर है, जो इस मिश्रातु का सामान्य मान है, इसलिए इस व्यास और ऊँचाई की रिंग 1.5–1.8 मिमी दीवार पर 4.5 ग्राम के आसपास बैठती है।
यह संख्या ड्रॉइंग के चरण में मायने रखती है, तराज़ू पर नहीं। दीवार मोटी रखें तो रिंग का वज़न बढ़ता है; पतली रखें तो धातु दूसरी तरफ़ पहुँचने से पहले ढलाई भरना बंद कर देती है।
यह स्टेनलेस से तुलना भी तय करता है। इसी नाप की टर्न की गई स्टेनलेस रिंग दोगुने से ज़्यादा भारी होती है, और बेज़ल रिंग आख़िरकार ढाली ही इसलिए जाती है।
प्रेस होने वाले बेज़ल के लिए कौन-सा Zamak ग्रेड बैठता है?
प्रेस होने वाले बेज़ल के लिए Zamak 5 आम चुनाव है क्योंकि यह ढलने की क्षमता और मज़बूती को निचले ग्रेड से बेहतर संतुलित करता है, और बाक़ी परिवार की उसी लाइन में कोट होता है।
यह ग्रेड प्रोजेक्ट के अंत में खुला विकल्प नहीं रहता। एक Zamak ग्रेड से दूसरे पर जाने से ढलाई का तापमान, सिकुड़न और कोटिंग की प्रतिक्रिया बदलती है, इसलिए फ़र्स्ट आर्टिकल फिर से खुलता है।
ड्रॉइंग में ग्रेड और मानक दोनों साथ लिखे जाने चाहिए। सिर्फ़ "Zamak" लिखने से ग्रेड चुनने का काम फ़ाउंड्री पर छूट जाता है, और चुनाव वह ग्रेड हो सकता है जो सबसे आसानी से ढलता है, न कि वह जो सबसे अच्छा कोट लेता है।
ASTM B86 AC41A क्या तय करता है?
यह मिश्रातु परिवार, कास्टिंग अवस्था और उन अशुद्धि-सीमाओं को तय करता है जो कोटिंग के लिए मायने रखती हैं। AC41A पर खरीदी गई रिंग किसी व्यापारिक नाम पर नहीं, ज्ञात संघटन पर खरीदी जाती है।
मानक खरीदार को तब संदर्भ भी देता है जब कोई लॉट अलग बर्ताव करे। अगर किसी बैच की कोटिंग में छाले आएँ या मशीनिंग में चिप अलग निकले, तो पहला सवाल यही है कि धातु स्पेसिफ़िकेशन पर खरी थी या नहीं।
ड्रॉइंग के लिए व्यावहारिक नतीजा एक पंक्ति है: Zamak 5, ASTM B86 AC41A के अनुसार, कास्टिंग अवस्था में। रिंग के बारे में बाक़ी सब ज्यामिति और फ़िनिश है।
कोटिंग Zamak पर एल्युमिनियम से बेहतर क्यों टिकती है?
क्योंकि ज़िंक रासायनिक रूप से कोटिंग क्रम के ज़्यादा क़रीब है, और सामान्य तीन-परत ढाँचा ज़िंक डाई कास्टिंग के इर्द-गिर्द ही बना है। तांबे की पहली परत ज़िंक पर बैठती है, निकल तांबे पर चढ़ता है, और क्रोम सतह को पूरा करता है।
एल्युमिनियम को कोटिंग से पहले ज़िंकेट चरण चाहिए, और वह अतिरिक्त चरण आसंजन फ़ेल होने की एक और जगह है। परतों का ढाँचा इलेक्ट्रोप्लेटिंग नोट्स में खुला है।
ज़िंक की अपनी कमज़ोरी सरंध्रता है। जो छिद्र सतह तक पहुँचता है वह कोटिंग का घोल पकड़ लेता है और बाद में छाला बन जाता है, इसलिए ढलाई की तरफ़ काम यह है कि स्किन इतनी घनी रहे कि कोट उस पर बैठ सके।
घिसाव में Zamak रिंग कहाँ फ़ेल होती है?
किनारों पर और संपर्क बिंदुओं पर: क्राउन का कटआउट, अंदर का स्टेप जहाँ क्रिस्टल दबता है, और बाहरी व्यास जहाँ रिंग केस से मिलती है। यही वे जगहें हैं जहाँ 18–27 µm की कोटिंग पतली या बीच से छूटी मिलती है।
क्रोम सिर्फ़ 0.1–0.3 µm है, इसलिए वह हल्की घिसाई से बचाता है, खुरचने से नहीं। क्रोम कट जाने के बाद नीचे का निकल संक्षारित होता है और रिंग पर काली लकीर दिखती है।
पसीना और रगड़ समय के साथ बाक़ी काम कर देते हैं। सजावटी बेज़ल इसी सेवा के लिए बनाया जाता है; पत्थर से रगड़ने वाली या नमक के पानी में चलने वाली रिंग इस मिश्रातु के तय काम से बाहर है।
क्या Zamak 5 कोटिंग के बाद 0.05 मिमी गोलाई रख सकता है?
हाँ, पर गोलाई मिश्रातु से नहीं, टर्निंग से आती है। रिंग पॉलिश के बाद और कोटिंग से पहले टर्न होती है, और गोलाई मशीन उस दीवार पर बनाती है जिसे चक दबाता नहीं।
कोटिंग गोलाई को किसी मायने में नहीं बदलती; वह एक समान परत जोड़ती है और नीचे के आकार को ही दोहराती है। कोटिंग नाप बदलती है, इसीलिए बोर को कोटिंग-पूर्व भत्ते पर काटा जाता है।
मिश्रातु का योगदान ढलने की क्षमता है। जो ग्रेड 1.8 मिमी दीवार साफ़ भरता है वह टर्निंग को थामने लायक स्थिर रिंग देता है, और कोल्ड शट वाली रिंग टूल के नीचे स्प्रिंग की तरह हिलती है।
18–27 µm प्रेस फ़िट के साथ क्या करता है?
उसे बंद कर देता है। कोट बोर पर और बाहरी व्यास पर दोनों जगह बैठती है, इसलिए 0.02–0.05 मिमी का इंटरफ़ेरेंस दोनों तरफ़ से खर्च हो जाता है, और कोटिंग-पूर्व नाप में कोट के लिए जगह छोड़नी पड़ती है।
यह असर इतना बड़ा है कि असेंबली उसी पर तय होती है। व्यास पर कोट 0.036–0.054 मिमी जोड़ती है, जो पूरी इंटरफ़ेरेंस पट्टी से चौड़ा है, इसलिए कोटिंग से पहले तैयार नाप पर काटी गई रिंग बहुत टाइट पहुँचती है।
जाँच मेटिंग केस के साथ 200–600 N पर एक ट्रायल प्रेस है, जो पोस्ट-मशीनिंग चरण में होता है। मशीन पर लगा गेज धातु नापता है; धातु और कोट दोनों सिर्फ़ प्रेस नापता है।
रिंग को स्टेनलेस पर कब जाना चाहिए?
जब सेवा की शर्त सजावट की रेखा पार करे: डाइव रेटिंग, लंबी घिसाई, या ऐसी दीवार जिसे 1.5 मिमी से नीचे जाना पड़े। उस बिंदु पर ज़िंक का रास्ता सस्ता रास्ता नहीं रह जाता।
स्टेनलेस टर्निंग चोट सहती है और ब्रश्ड फ़िनिश बनाए रखती है, और कॉइन बैंक का केस वही सौदा दूसरे पुर्ज़े पर दिखाता है: मिश्रातु फ़िनिश और फ़िट के लिए चुनी जाती है, दुरुपयोग के लिए नहीं।
यह बदलाव उतना ही टूलिंग का फ़ैसला है जितना सामग्री का। जो ज़िंक रिंग पहले से प्रोडक्शन में है उसे स्टेनलेस रिंग बनाने के लिए नया टूल चाहिए, इसलिए फ़ैसला पहली कट से पहले का है।
Cu/Ni/Cr की जगह PVD करने पर क्या बदलता है?
रंगों का दायरा बढ़ता है और प्रक्रिया बदलती है। PVD वैक्यूम चैंबर में पतली फ़िल्म जमा करता है, और वह ऐसे रंग दे सकता है जो इलेक्ट्रोप्लेटिंग नहीं दे सकती, इसीलिए कोई ब्रांड बेज़ल पर उसे माँग सकता है।
PVD सतह फ़िनिशिंग के विकल्पों में से एक है, और उसका सौदा मोटाई और थ्रोइंग क्षमता है। PVD की फ़िल्म 18–27 µm की परत से पतली है, इसलिए वह पॉलिश सतह को क़रीब से दोहराती है और हर खरोंच दिखा देती है जिसे कोटिंग ढक देती।
यह प्रेस फ़िट भी बदलता है। पतली कोट इंटरफ़ेरेंस का कम हिस्सा खाती है, इसलिए बोर का भत्ता कोटेड वर्ज़न से अलग होता है, और नई कोटिंग के लिए ट्रायल दोहराना पड़ता है।
| गुण | Zamak 5 | बेज़ल रिंग के लिए यह क्यों मायने रखता है |
|---|---|---|
| घनत्व | 6.6 g/cm³ (सामान्य) | Ø35×1.8 मिमी पर 4.5±0.5 ग्राम वज़न तय करता है |
| कास्टिंग अवस्था | ASTM B86 AC41A | कोटिंग और मशीनिंग के लिए ज्ञात संघटन देता है |
| कोट की परतें | Cu 8–12 / Ni 10–15 / Cr 0.1–0.3 µm | कुल 18–27 µm, प्रेस फ़िट इसे खा जाता है |
| घिसाव की सीमा | सजावटी सेवा | डाइविंग, पत्थर से संपर्क और नमक का पानी इससे बाहर हैं |
सेवा की शर्त ड्रॉइंग के साथ भेजें। ग्रेड उसी से तय होता है, और डाई कास्टिंग तथा कोटिंग लाइनों का दाम उसी शर्त पर लगाया जा सकता है।
FAQ
.webp)