
बेज़ल रिटेनिंग रिंग क्या है? Zamak कास्टिंग और क्लॉ फ़िट
बेज़ल रिटेनिंग रिंग Zamak 5 का 0.8 मिमी बैंड है जो क्रिस्टल पर दबता है और केस की दीवार में टिक जाता है, इसलिए सजावटी पुर्ज़ा बनने से पहले यह ढाँचे का पुर्ज़ा है। ज़िंक डाई कास्टिंग बैंड और उसके तीन अंदरूनी क्लॉ एक ही शॉट में बनाती है; बाद का हर चरण उसी फ़िट को बचाता है जो ये क्लॉ बनाते हैं।
पुर्ज़ा Ø26 × 2.0 मिमी की रिंग है, वज़न 1.8±0.2 g, और यह Zamak 5 में ASTM B86 AC41A के हिसाब से ढली है। असेंबली चार मानों पर टिकी है: Ø26.0 0/-0.05 मिमी बाहरी व्यास, 0.8±0.05 मिमी दीवार, 120° पर तीन क्लॉ की 1.2±0.05 मिमी ऊँचाई, और 0.05 मिमी फ़्लैटनेस। चारों ड्रॉइंग के लक्ष्य हैं, किसी एक बैच से ली गई रीडिंग नहीं।
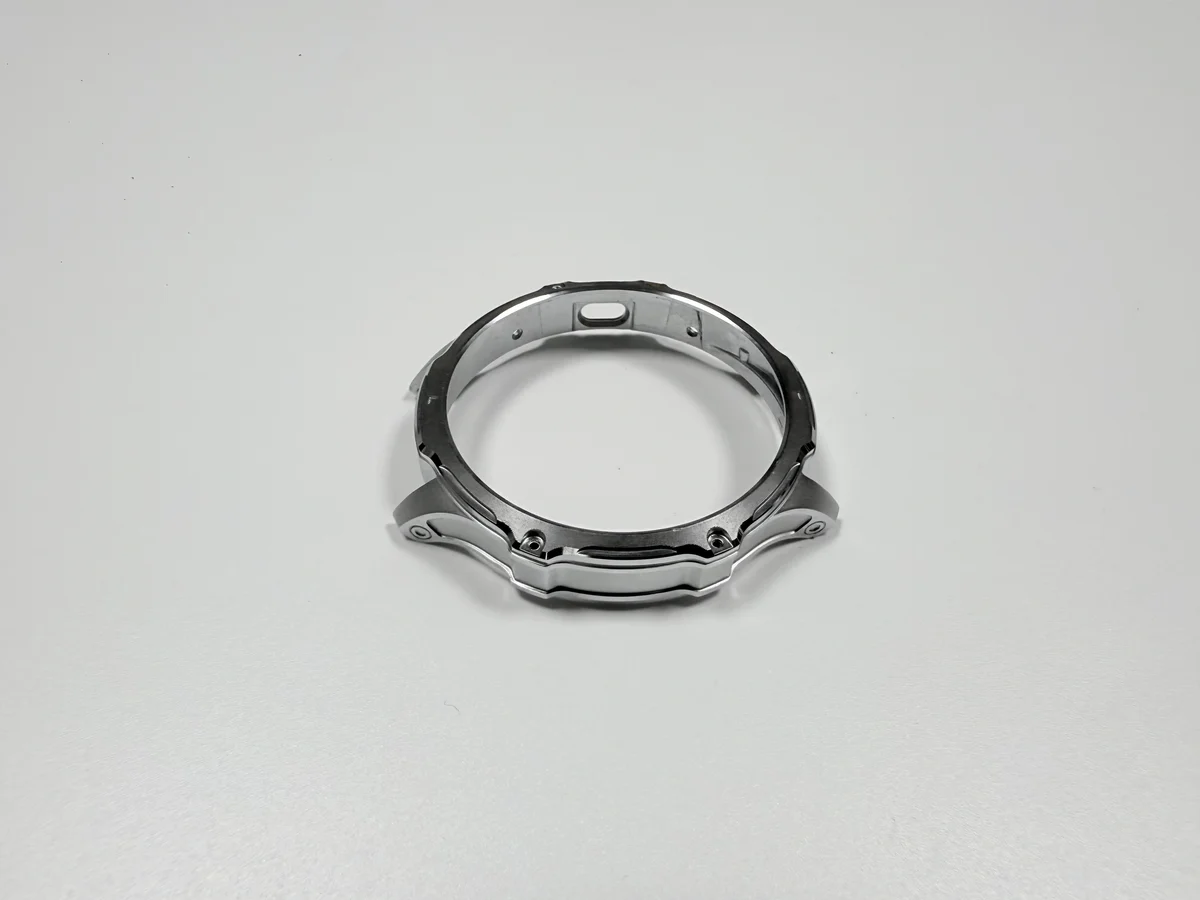
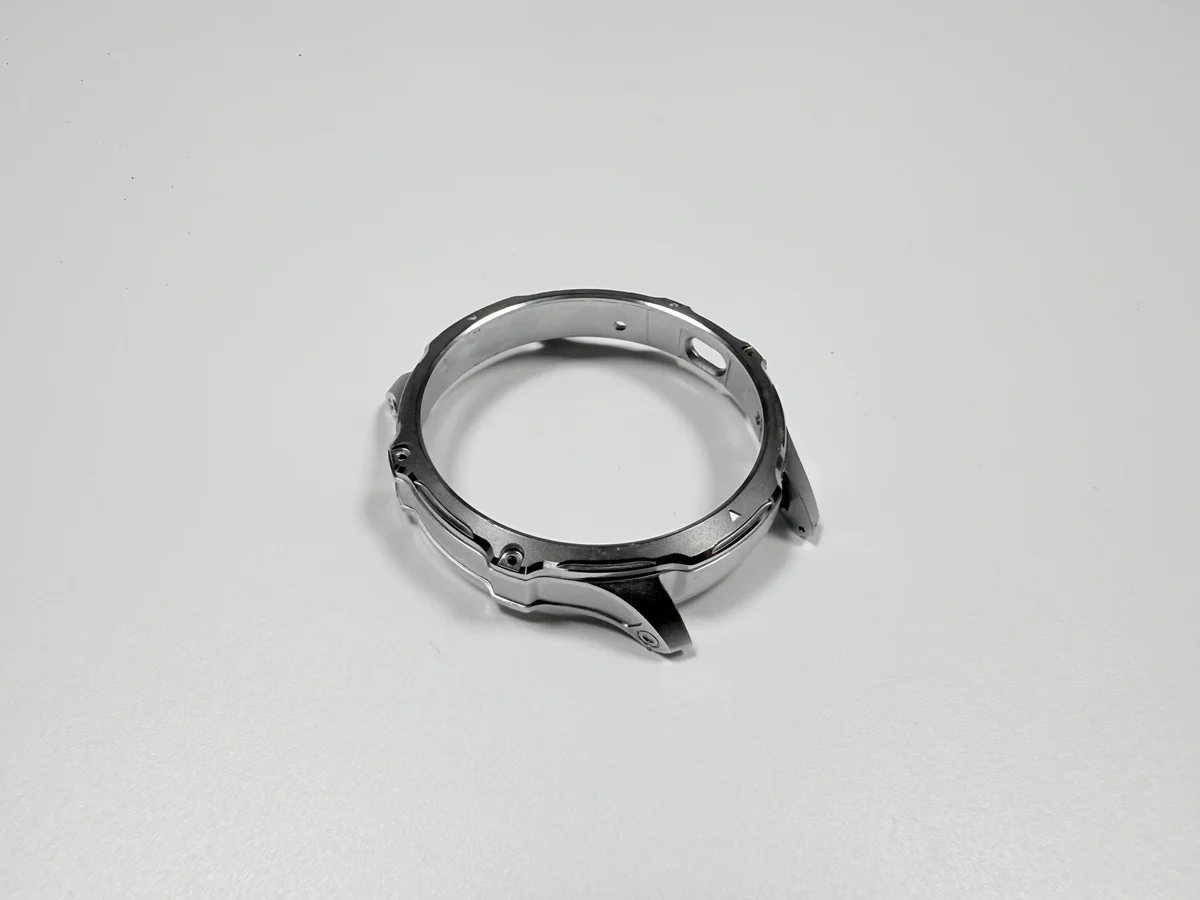
रिटेनिंग रिंग वॉच केस के अंदर क्या थामती है?
रिटेनिंग रिंग क्रिस्टल को थामती है, क्रिस्टल और केस के बीच का अंतर बंद करती है, और उस सीधी सीट को भी थामती है जो दोनों को एक सीध में रखती है। तीन क्लॉ 120° के फ़ासले पर क्रिस्टल के किनारे को दबाते हैं, इस वजह से क्लैंप भार तीन बिंदुओं पर पहुँचता है, पूरे घेरे पर लगातार नहीं।
बाहरी व्यास असेंबली को केस के बोर में केंद्रित करता है, और रिंग का बेस केस के तल पर बैठता है, यानी वही डेटम जहाँ से हर नाप शुरू होता है। रिंग एक ही स्ट्रोक में अंदर जाती है और फिर कभी सर्विस के लिए खुलती नहीं। जिस बोर में वह बैठती है, वह वॉच केस के मिडल फ़्रेम में कटा होता है।
इसका टॉलरेंस कौन-से तीन फ़ीचर तय करते हैं?
टॉलरेंस तीन फ़ीचर तय करते हैं: बाहरी व्यास, क्लॉ की ऊँचाई और बेस की फ़्लैटनेस; Ø0.1 मिमी पर क्लॉ की स्थिति और दीवार की मोटाई टॉलरेंस के बजाय ताक़त तय करती हैं।
बाहरी व्यास 26.0 मिमी नामिनल पर चलता है और पूरी 0.05 मिमी की पट्टी माइनस की तरफ़ है, इसलिए रिंग छोटी बन सकती है, बड़ी कभी नहीं। क्लॉ की ऊँचाई पर दोनों तरफ़ की सीमा 1.2±0.05 मिमी है क्योंकि क्लॉ क्रिस्टल को सिर्फ़ एक तरफ़ से छूता है। 0.05 मिमी की फ़्लैटनेस भार का बँटवारा तय करती है, क्योंकि जो बेस झूलता है वह सारा स्ट्रोक एक ही क्लॉ में डाल देता है।
स्टेनलेस स्टैंप करने के बजाय रिंग ढालना क्यों?
कास्टिंग वहाँ जीतती है जहाँ क्लॉ खुद आकार का हिस्सा है और दीवार इतनी पतली है कि उसे बनाना पिघलाने से महँगा पड़ता है। स्टैंप की गई स्टेनलेस रिंग ज़्यादा मज़बूत होती है, पर तीन अंदरूनी क्लॉ के लिए कई ड्रॉ चाहिए और स्टेप फिर भी कटना पड़ता है।
ज़िंक उस स्टेप को नेट शेप के करीब ढाल देता है, कास्ट अवस्था में ही अच्छी प्लेटिंग लेता है, और उसका 6.6 g/cm³ घनत्व इस रिंग का वज़न 1.8±0.2 g पर रखता है। अड़चन औज़ार की तय लागत है: आठ गुहाओं वाले 8407 इंसर्ट का डिज़ाइन लक्ष्य 500,000 शॉट है, और उसकी लागत उन्हीं रिंगों पर बँटती है जो उसे साझा करती हैं। ग्रेड का चुनाव ज़िंक मिश्रातुओं में समझाया गया है।
तीन क्लॉ वाली 0.8 मिमी दीवार ढालना कठिन क्यों है?
0.8 मिमी की दीवार सिर्फ़ एक संकरे दायरे में भरती है, और क्लॉ धातु के रास्ते के आख़िर में बैठे हैं जहाँ धातु सबसे ठंडी होती है। सामान्य सेटिंग 400–420 °C मेल्ट, 150–180 °C डाई, 20–30 MPa और 15–25 s का साइकल है; इनसे बाहर दीवार या तो शॉर्ट भरती है या फ़्लैश छोड़ती है।
गेट और ओवरफ़्लो तय करते हैं कि आख़िरी धातु कहाँ जमती है। केंद्रीय गेट, जिसके साथ ओवरफ़्लो क्लॉ रूट के बाहर है, रूट को जमते समय भी धातु पहुँचाता है; यह डिज़ाइन लक्ष्य है, ट्रिमिंग से सुधरने वाली गड़बड़ नहीं। 0.8 मिमी से नीचे दायरा वज़न की बचत से ज़्यादा तेज़ी से सिकुड़ता है, जैसा पतली दीवार के डिज़ाइन दिशानिर्देश दिखाते हैं।
क्लॉ की ऊँचाई कैसे तय करती है कि क्रिस्टल थमा रहेगा?
क्लॉ की ऊँचाई रिंग के बेस से क्लॉ के टिप तक का फ़ासला है, और यहाँ यही एक ऐसा नाप है जो दोनों सिरों पर फ़ेल करता है। +0.05 पर टिप क्रिस्टल को उसकी सीट से उठा देता है; −0.05 पर वह क्रिस्टल के किनारे तक पहुँचता ही नहीं।
ढलाई के बाद अंदरूनी क्लॉ की ट्रिमिंग ही यह ऊँचाई तय करती है, इस कारण अकेली डाई इसे नहीं पकड़ सकती। कम ट्रिम करें तो क्लॉ ऊँचा खड़ा रहता है, ज़्यादा ट्रिम करें तो रिंग स्क्रैप है। पोस्ट मशीनिंग हर पुर्ज़े पर इसे हाइट माइक्रोमीटर से पढ़ती है, और ट्रिमिंग की क़ीमत अलग ऑपरेशन के तौर पर लगती है। जो कोट ट्रिमिंग को डिबरिंग में मिला देता है, उसमें एक पंक्ति कम है।
प्लेटिंग 26.0 मिमी के फ़िट के साथ क्या करती है?
प्लेटिंग हर खुली सतह पर धातु जोड़ती है, और एकतरफ़ा व्यास पर यह जुड़ाव फ़िट में से ही निकलता है। प्रति सतह 3–5 µm निकल व्यास को 0.006–0.010 मिमी बढ़ाता है, और प्रति सतह 13.1–20.3 µm का Cu/Ni/Cr स्टैक उसे 0.026–0.041 मिमी बढ़ाता है। दोनों गणना किए गए उदाहरण हैं।
0.05 मिमी की पट्टी के मुक़ाबले तीन परतों वाला स्टैक आधे से ज़्यादा छूट खर्च कर देता है। प्लेटिंग से पहले फ़िनिश नाप पर कटा पुर्ज़ा प्रेस तक ज़्यादा बड़ा पहुँचता है, इसलिए ड्रॉइंग में लिखना पड़ता है कि नाप प्लेटिंग से पहले का है या बाद का। स्वीकृति रिंग गेज से होती है, केस में ट्रायल फ़िट से नहीं। यही बढ़त प्लेटेड केस फ़्रेम पर भी दिखती है।
रिंग के अंदर प्लेटिंग पतली क्यों बैठती है?
अंदरूनी गुहा पर प्लेटिंग बाहरी सतह से पतली बैठती है क्योंकि गुहा धारा को ढक देती है; यह कमी ज्यामिति की है, बाथ की गड़बड़ नहीं। उसी गुहा में धारा का घनत्व गिरता है, इसलिए वहाँ की परत सबसे पहले 3 µm की स्वीकृति सीमा से नीचे चली जाती है, जबकि बाहरी बैंड अब भी 3–5 µm पढ़ता है।
कवरेज वहीं जाँची जाती है जहाँ इंटरफ़ेस बैठता है: क्लॉ के फ़ेस और अंदरूनी स्टेप, जिन्हें एक्स-रे से पढ़ा जाता है, आँख से नहीं। नियंत्रण जिग में ही है, जहाँ एक सहायक एनोड गुहा में धारा भेजता है। जिग का ख़र्च लॉट के हिसाब से लगता है, यही कारण है कि 1.8 g की रिंग पर प्लेटिंग की क़ीमत फ़िक्स्चर से तय होती है।
कौन-सा गेज कौन-सी विफलता पकड़ता है?
हर विफलता-मोड के लिए एक गेज है जो उसे साबित करता है, और कैलिपर इनमें से किसी को भी साबित नहीं करता। क्लॉ की ऊँचाई बेस से हाइट माइक्रोमीटर से पढ़ी जाती है, बाहरी व्यास Ø26.0 मिमी के रिंग गेज से नापा जाता है, और फ़्लैटनेस सरफ़ेस प्लेट तथा फ़ीलर से जाँची जाती है। प्रेस के लिए साथी केस के साथ फ़ोर्स बेंच, परत की मोटाई के लिए एक्स-रे, और आसंजन के लिए ASTM B571 के हिसाब से थर्मल शॉक तथा ASTM B117 के हिसाब से 96 h का सॉल्ट स्प्रे चाहिए।
गेज कोई बहस तभी तय करता है जब उसका चरण भी बताया जाए। प्लेटिंग के बाद पढ़ा गया व्यास कोटिंग को भी शामिल करता है।
रिटेनिंग रिंग सर्विस में कब फ़ेल होती है?
रिंग तब फ़ेल होती है जब केस सूखा और बंद न रहे, या जब मरम्मत के लिए उसे निकालकर वापस लगाना पड़े। वह केस की गुहा में काम करती है, जहाँ संक्षारक माध्यम नहीं होता और केस बैक उसे बंद रखता है।
ज़्यादातर वापस आने वाली रिंगों में तीन गड़बड़ियाँ होती हैं: ऐसा क्लॉ रूट जो प्रेस के 80–200 N स्टॉप से आगे जाने पर चटकता है, अंदर से बिना प्लेटिंग दिखना, और ऐसा बाहरी व्यास जो बोर में घुसता ही नहीं।
इन शर्तों के बाहर यह व्यवस्था नहीं टिकती। बार-बार खोलना, खारा पानी, पॉलिश की सतह पर लंबा घर्षण, या ऐसा भार-पथ जिसे 0.8 मिमी की ज़िंक दीवार की ताक़त से ज़्यादा चाहिए, पुर्ज़े को स्टेनलेस की तरफ़ धकेलते हैं।
ड्रॉइंग पर बेस फ़ेस, प्लेटिंग से पहले या बाद का व्यास और क्लॉ की ऊँचाई अंकित करके भेजें, साथ में वह केस जिसके साथ प्रेस बल पढ़ा जाता है।
| इंटरफ़ेस | क्या थामता है | थामने वाला फ़ीचर | कैसे साबित होता है | विफलता का रूप |
|---|---|---|---|---|
| क्रिस्टल का किनारा | तीन बिंदुओं पर क्लैंप भार | क्लॉ की ऊँचाई | हाइट माइक्रोमीटर | क्रिस्टल उठता है या एक बिंदु पर भार पड़ता है |
| केस का बोर | केंद्रण और पकड़ | प्लेटिंग से पहले का व्यास | रिंग गेज | सीट कड़ी या ढीली |
| केस का तल | सीधी बैठक | बेस की फ़्लैटनेस | सरफ़ेस प्लेट और फ़ीलर | सारा स्ट्रोक एक क्लॉ पर |
| प्रेस का रास्ता | एक स्ट्रोक में बैठना | रूट की त्रिज्या | फ़ोर्स बेंच | प्रेस पर रूट में दरार |
| प्लेटेड सतहें | संक्षारण और रूप | गुहा में धारा | एक्स-रे रीडिंग | गुहा में प्लेटिंग छूट जाना |
FAQ
