
プライベートブランド鋼鋳物の再注文:試験片と仕上げ指示の四つの記録
プライベートブランドの鋼鋳物では、再注文は四つの記録の上に立ちます。ASTM A370 で引張る鋳込み試験片、25~30 mm 断面の硬さ、機械加工した取付面、そしてブラストの等級です。金属鋳造が形を決めます。二つ目のバッチを一つ目と比べられるかどうかは、この記録が決めます。再注文が振り出しに戻るのは、たいてい欄が一つ欠けているからです。
再注文が実際に繰り返すもの
再注文は、図面の改訂とリリース日という形で届きます。工場を出るのは、同じ四つの欄の記録です。新しいバッチについて埋め、各段階で署名します。品番は繰り返されますが、証拠は組み直しになります。溶解も、焼入れの負荷も、ブラストの回も新しいからです。
一つ目のバッチが基準を作ります。試験片の結果、硬さの帯、三次元測定機(CMM)の報告書、比較板の読みです。次のバッチは、それと照らして読まれます。再注文の位置から外す変更は、一つで足ります。取付面、仕上げの指示、25~30 mm の断面に触れる図面の改訂です。その注文は初品を取り、四つの欄は基準から引き直します。
四つの欄に載る試験片と硬さの記録
ブラケットと一緒に注いだ鋳込み試験片は、45 鋼(GB/T 699-2015)で、同じ負荷で熱処理し、ASTM A370 で引張って、355 MPa の目標に対する降伏強さを報告します。厚い断面の硬さは、その断面が HB 220~250 の内側にあることを報告します。三次元測定機(CMM)か定盤は、穴ピッチ ±0.2 mm と平面度 0.1 mm を報告し、判定は二つのうち厳しいほうで行います。比較板は、ISO 8501-1 の Sa 2.5 を報告します。
四つの欄は、それぞれ別の不良を捉えます。試験片が合格しても、25~30 mm の断面が軟らかく出ることがあります。硬さでは降伏強さを証明できません。CMM は切削の下の引け巣を見られず、ブラストの読みは穴ピッチについて何も語りません。試験片と本体の間の隙間があるから、両方を記録に残します。
記録 | 証拠 | 単位 | 担当 |
|---|---|---|---|
試験片 | 鋳込み試験片の降伏強さ | MPa | 熱処理 |
本体の硬さ | 厚い断面での読み | HB | 熱処理 |
機械加工の形状 | 穴ピッチと面の平面度 | mm | 機械加工 |
ブラストと仕上げ | 比較板の Sa 2.5 と仕上げの語 | 等級 | 仕上げ |
四つの欄は、バッチごとに埋めて初めて働きます。前のロットから写した記録は、古い溶解と古い読みを運びます。試験片の番号が、その日付を明かします。欄の後ろにある機械的性質の試験は規格で決まっています。それが語るバッチは、規格では決まりません。
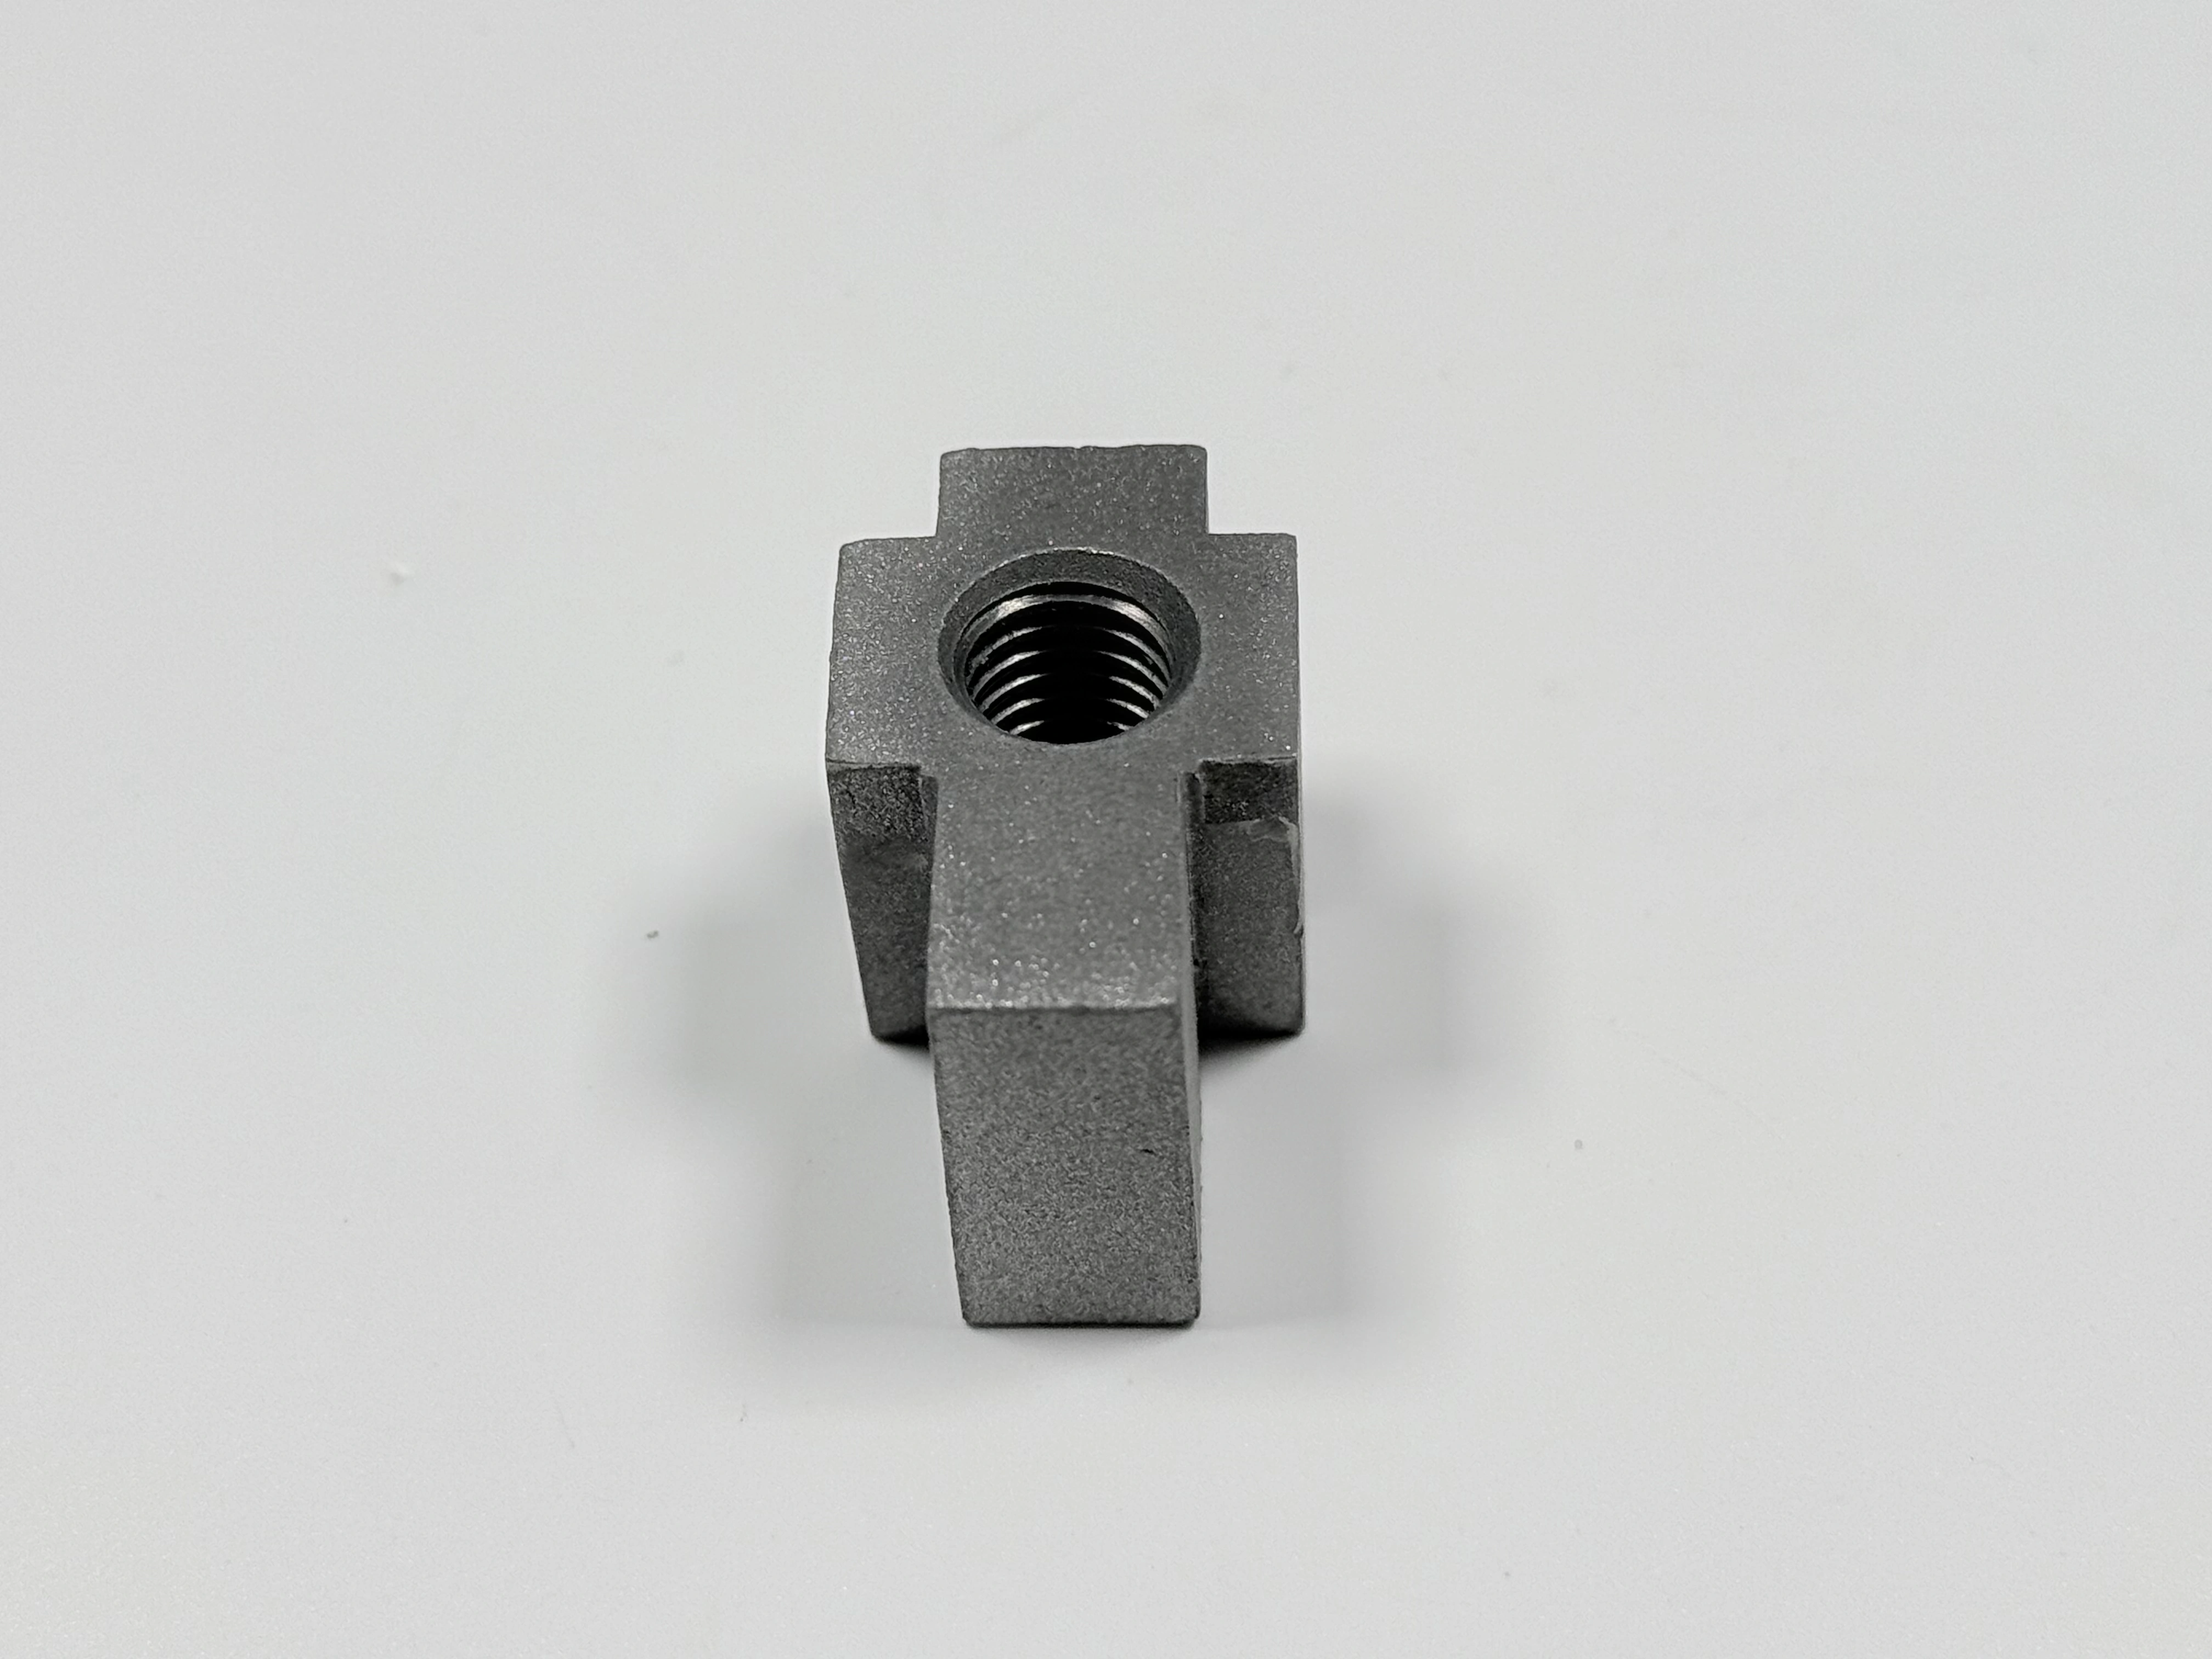
表面処理の指示は発注書に書く、メールではない
工程表は不動態化と書いており、同じ表が、不動態化は顧客図面待ちだと書いています。炭素鋼は通常、リン酸塩処理か黒染めに回ります。どちらにするかを決めるのは図面です。
メールのやり取りは、合格判定の条件になりません。仕上げの工程が読むのは、発注書の一行と図面の指示です。不動態化、リン酸塩処理、黒染めのどれかを、その皮膜を判定する規格と一緒に書いてください。語を落とすと、最後の工程は動く先を失います。
口頭の「前回と同じで」は、一つの工程までは通り、次の工程で消えます。一つ目のバッチは記憶を運びます。二つ目のセルが持っているのは書類で、仕上げの語のない書類は留め置きになります。
バッチを止める図面の質問
新しい図面には、必ず一つの質問を添えます。不動態化か、リン酸塩処理か、黒染めか、という質問です。答えが書面で戻るまで、バッチは仕上げの工程で止まります。その時点で聞けば一日で済みます。皮膜を付けた後に聞けば、バッチを失います。仕上げが違えば、受入検査で不合格になるからです。
同じ規律はブラストにもかかります。Sa 2.5 は ISO 8501-1 の清浄度の等級で、合否を決める道具は比較板です。代わりに粗さの数値を書いた図面は、別の確認を求めています。最初の部品にブラストをかける前に、指示を書き直す必要があります。
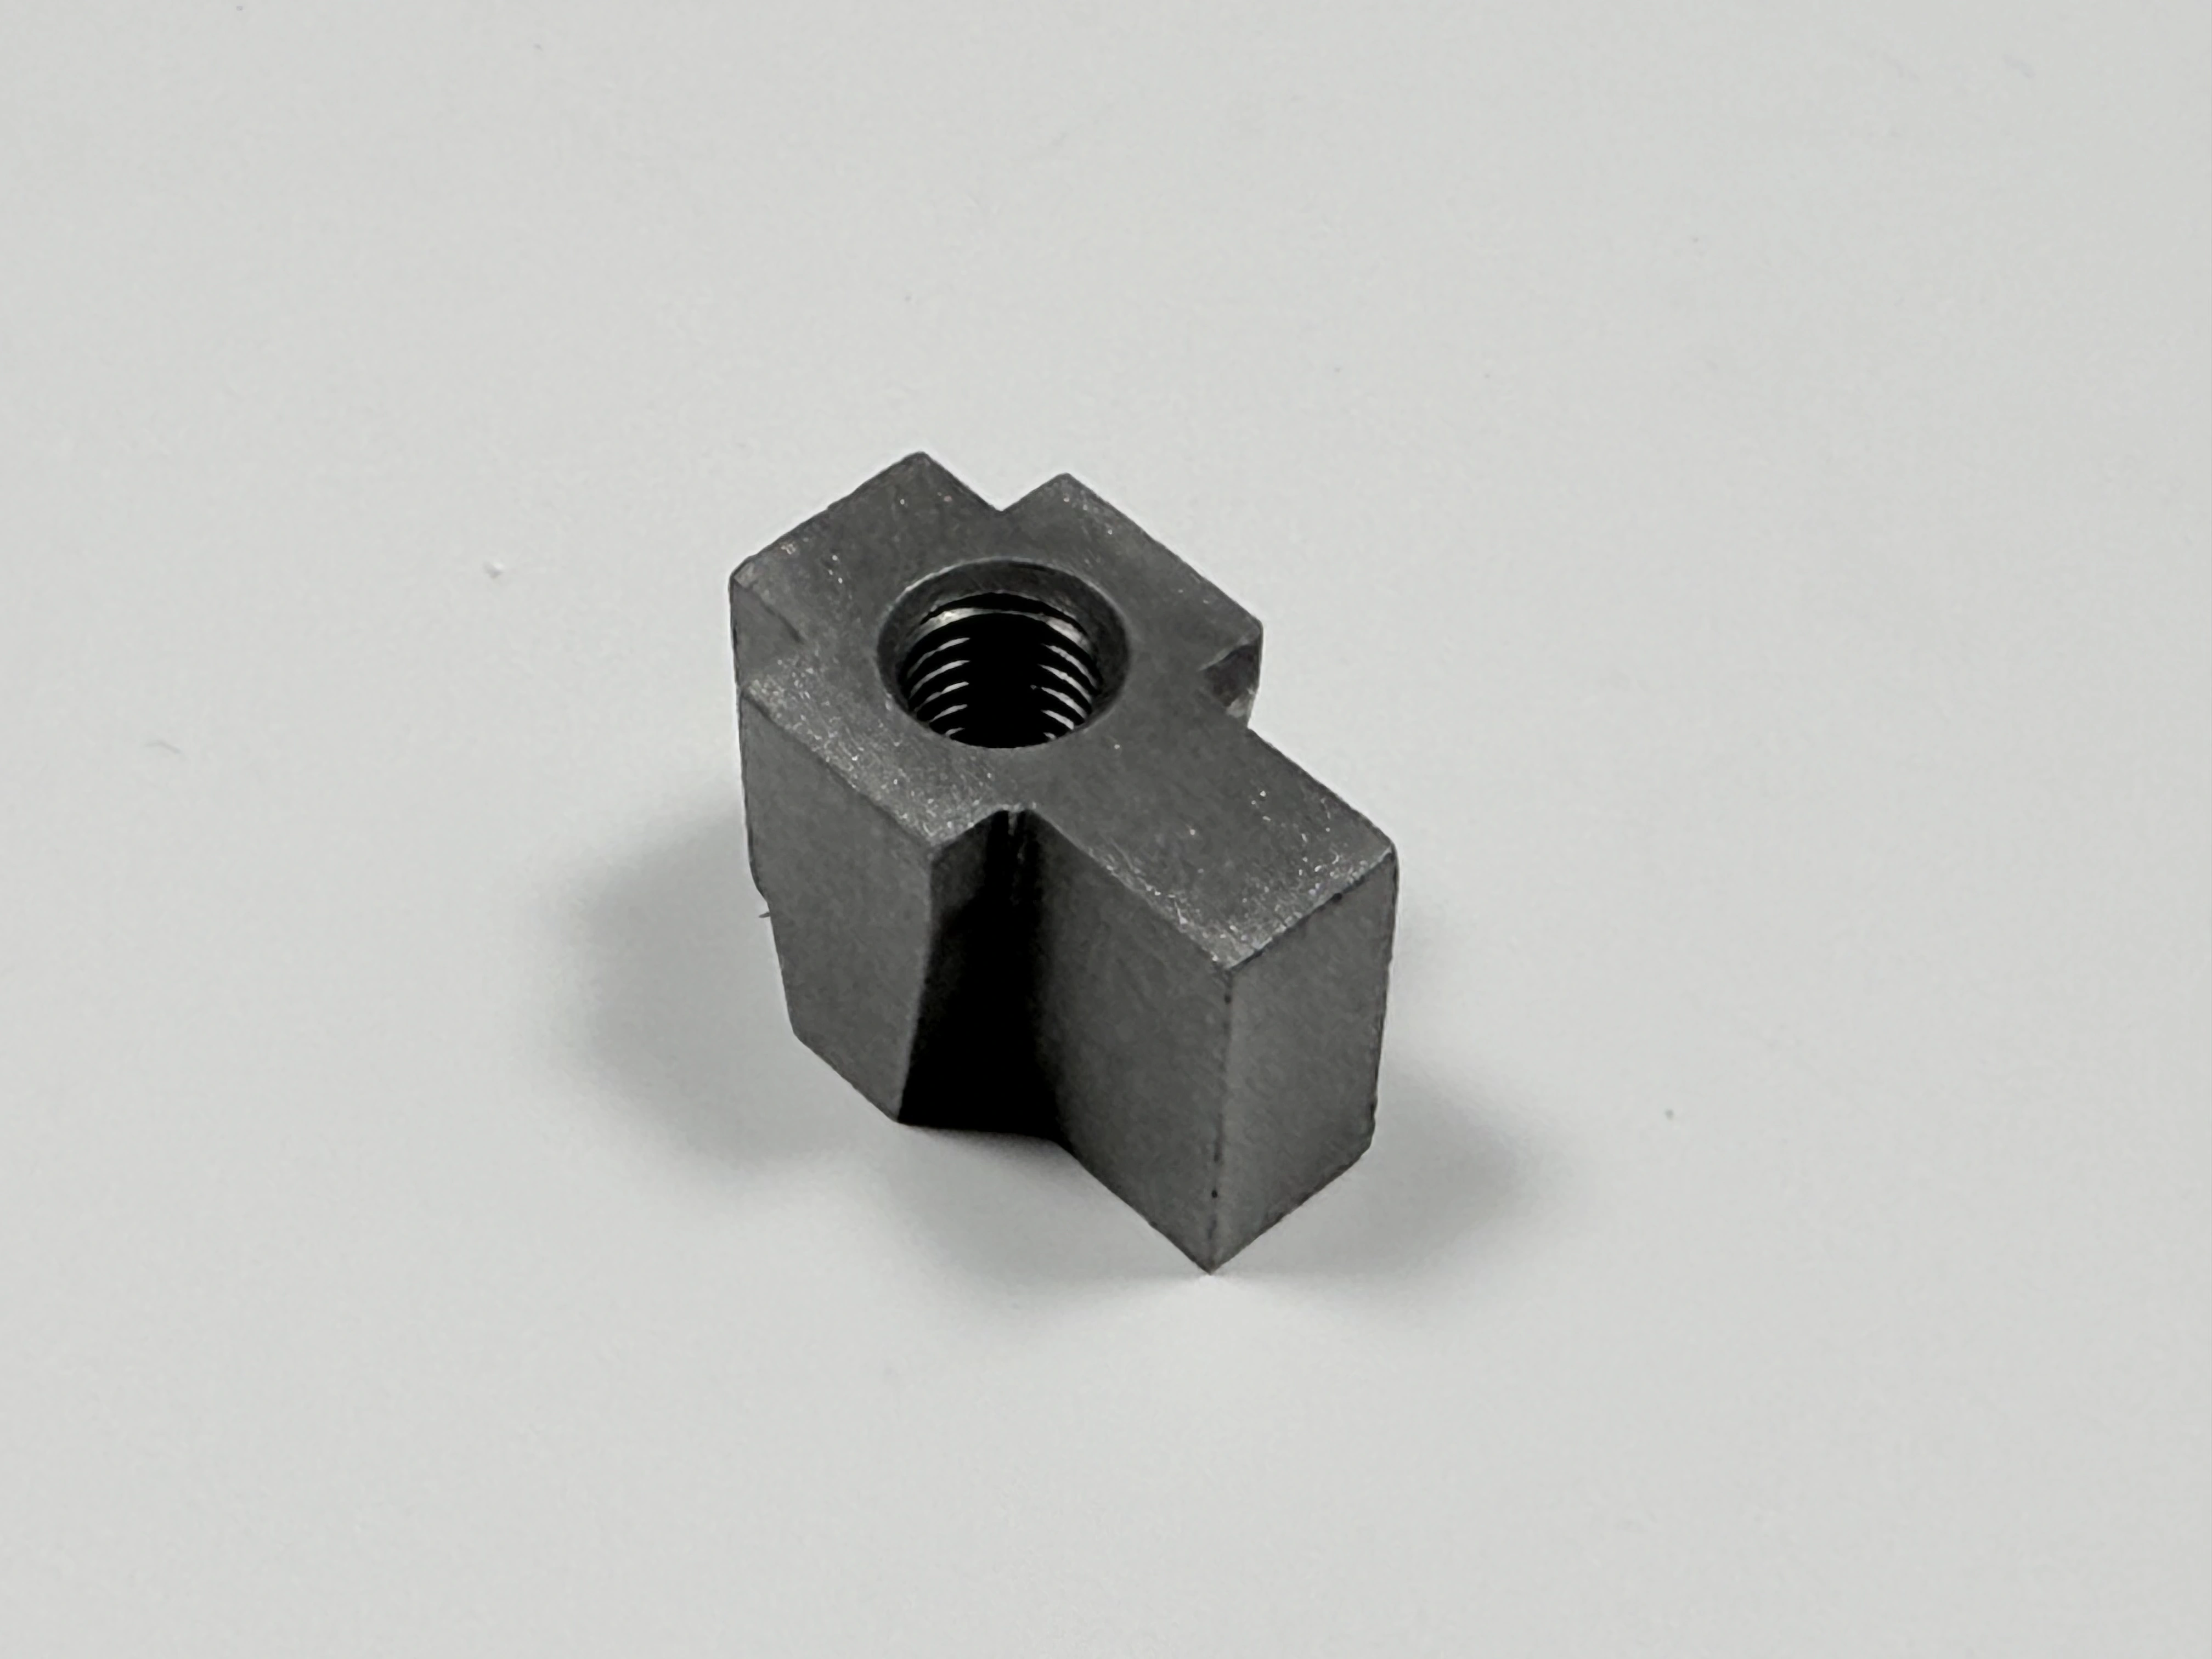
木型を削る前に聞けば、答えはまだ図面を変えられます。最初のバッチの後に聞けば、答えは作り直すものを変えます。
このプログラムが引き受けないもの
断る注文は三つあります。一つ目は、仕上げの指示が決まっていない注文です。最後の工程に、合格の語がないからです。二つ目は、試験片を省略し、本体は硬さだけで合格にしたいという注文です。三つ目は、記録の欄を省いたまま、単価だけで見積を比べる注文です。
断るたびに注文を一つ失い、シーズンを一つ守ります。皮膜の後に決まる仕上げの語、最初の引張りの前に省略される試験片、記録の欄のない見積書は、同じ場所に行き着きます。前のバッチと比べられないバッチです。
部品の大きさも業種も、この判断には入りません。完全な図面と名指しされた規格には初品を出します。語が欠けていれば、まず質問を返します。
再注文のリズム、木型の寿命、引き継ぎ
再注文は、顧客のリリースサイクルに従います。木型は、注湯の予定を組む前に確認します。砂型、木型またはアルミ型、1 フラスコ当たり 2~4 個です。木型の寿命は砂型の回数で数えますが、その数はまだ工場側と確認中です。状態の分からない木型は、留め置きの条件になります。
新しいプライベートブランドのプログラムの引き継ぎは、四つを運びます。木型のデータとその版、四つの欄の記録の雛形、最後のバッチが使った図面の改訂、そして回しを止める人の名前です。
記録の雛形なしで木型だけを渡すプログラムは、二つ目のバッチを記憶から始めます。ブラストの後の鋳物の機械加工と、金属鋳造の供給事例は、記録が仕事と一緒に動くことを示しています。
FAQ
