鋳物の取付面 機械加工|鋳放し面を基準にできない理由と図面の書き方
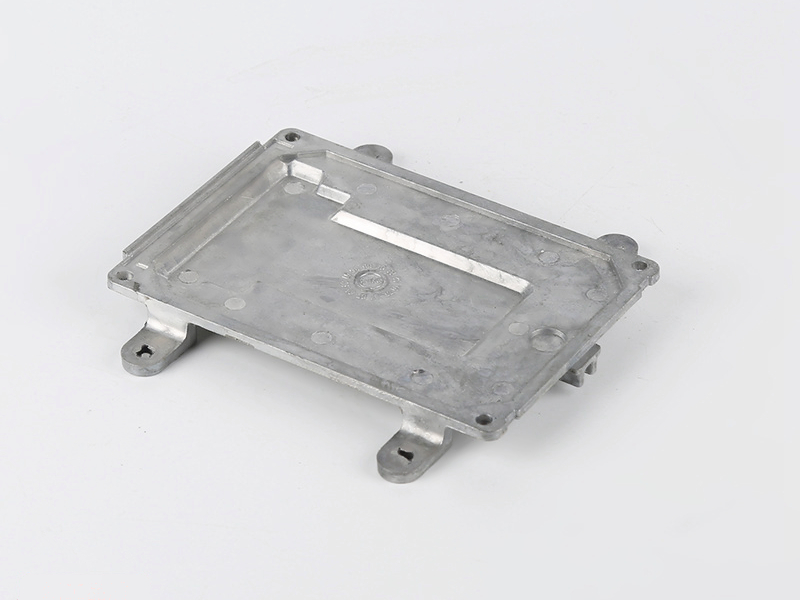
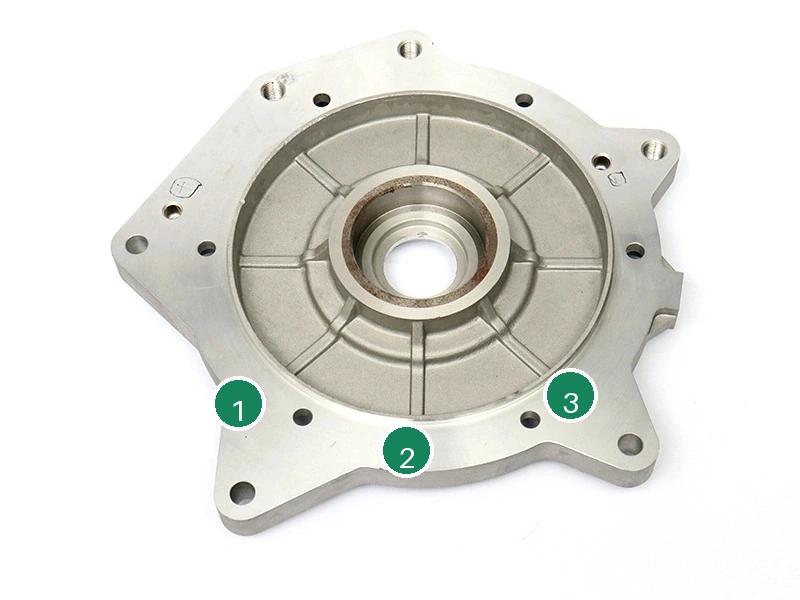
鋳物の取付面は、ブラストの後に削ります。削ってからブラストをかけるのではありません。鋳放しの面はデータムになりません。抜き勾配、砂肌、熱処理での動きがすべてその面に乗っていて、段取りの前にどれも測られていないからです。鋳物の CNC 加工では、面と穴を一つの位置決め面から削るので、±0.2 mm に収まります。
鋳放し面がデータムにならない理由
木型の抜き勾配は、鋳放し面を平面ではなく傾斜面にします。その上に砂肌が乗り、840~860 °C の焼入れと 550~600 °C の焼戻しが、鋳物をもう一度動かします。そのうえで図面が求めるのは、削った面の平面度 0.1 mm です。焼入れを終えたばかりの 25~30 mm の断面に対して、250~300 分の 1 という値になります。
データムとは、次の工程が何個でも位置を出せる面のことです。鋳放し面は鋳物ごとに違うので、段取りのたびに出発点が変わり、そのばらつきをすべての切削が引き継ぎます。45 鋼のブラケットをその面に置けば、ボルトが面を押さえ込み、穴も一緒に動きます。
例外は、カバーやゴムパッドだけを受ける面です。ボルトでブラケットをフレームに締め付ける面になった時点で、その面はデータムになり、削る必要が出ます。
平面度 0.1 mm と穴ピッチ ±0.2 mm
平面度と穴ピッチは、一つの要求として扱います。0.1 mm 外れた面はフレームに座りません。ボルトが隙間を閉じるため、面が曲がるのに合わせて穴の中心も動きます。するとピッチは、ブラケットの締め方しだいで広くも狭くも読めます。
二つの値は、締め付けた状態で一枚の報告書に載せてください。三次元測定機(CMM)なら、面と穴の中心を同じ段取りで測れます。定盤とハイトゲージで見つかるのは、浮いている角だけです。ブラケットを止める根拠にはなっても、通す根拠にはなりません。
どちらも設計目標です。平面度 0.1 mm とピッチ ±0.2 mm の二つです。0.1 mm 曲がった面は、穴を一か所開ける前に、±0.2 mm のピッチ予算の半分を使ってしまいます。ピッチを緩められるのは、フレーム側を長穴にした場合だけです。長穴がなければ、この値はそのまま守る値になります。
順序はブラストの後で機械加工
Sa 2.5(ISO 8501-1)のブラストは、露出したすべての面から金属を削り取ります。先に面を削れば、その後のブラストが、合格したばかりの面を動かし、穴の縁も一緒に動かします。そのとき 0.1 mm の平面度と ±0.2 mm のピッチが語るのは、もう存在しない部品です。
ブラストを先に回せば、金属を動かす最後の工程が切削になります。面と穴は表面が落ち着いた後に付くので、CMM の報告書は出荷する部品を語ります。この順序は段取りが一回増えます。もう一方の順序は、ロット全体を不良にします。
ブラストを二回かける部品では、加工面と穴をマスキングしてください。Sa 2.5 はマスキングの縁で止まらず、マスクのない穴は縁を保てません。加工面を持たない部品ならブラストを最後に回せますが、このブラケットではできません。
削った下に出る砂穴と引け巣
取付面の下にある砂穴や引け巣は、刃物が開くまで見えません。削った面には、ボルト座であるべき場所にくぼみが残り、平面度 0.1 mm はその一点で外れます。なじませても直りません。座そのものがなくなっているからです。
削る前に、その面へ磁粉探傷か浸透探傷をかけてください。どちらの方法も、表面に達したものを見つけます。表面の下の空洞は、どちらも見つけません。検査はリスクを下げますが、なくしはしません。肉厚は 8~12 mm が設計目標なので、断面の半分を空洞が占めれば、締め付ける肉はほとんど残りません。
合否の規則には、切削で空洞が開いたときの扱いを書いてください。部品は廃却します。埋めて削り直してはいけません。
図面に書く四つの指示
この判断を図面に載せる指示は四つです。取付面と、そこを削る基準になるデータムを明記します。面全体に平面度 0.1 mm、穴ピッチに ±0.2 mm を入れます。切削がブラストの後であることを書きます。ブラストのまま残す面には、Sa 2.5(ISO 8501-1)を加えます。
要求 | 値(単位) | 確認方法 | 順序 |
|---|---|---|---|
取付面 | 平面度 0.1 mm | CMM または定盤 | ブラストの後に切削 |
穴ピッチ | ±0.2 mm | CMM(締付状態) | 面と同時に穴加工 |
ブラスト | Sa 2.5、ISO 8501-1 | 比較用標準板 | 切削の前 |
肉厚 | 8~12 mm | 図面と断面 | 鋳造で決まり、切削しない |
そのうえで報告書を求めてください。締め付けた状態の面と穴中心の CMM 測定値、そして切削前の浸透探傷の記録です。データム面に印を付け、ブラストの指示を書き出した図面を送ってください。ブラストの指示については素地調整をご覧ください。