
45 鋼ブラケット鋳造:試験片は合格、本体が未達だった理由と四つのゲート
産業用フレームに付く 45 鋼のブラケット鋳造は、工程を決める二つの数値を抱えています。降伏強さ 355 MPa 以上と、穴ピッチ ±0.2 mm です。初回ロットでは、引張試験片が合格し、本体は届きませんでした。直したのは三つです。ブラケットに鋳込む試験片、25~30 mm 断面への押し湯、焼戻しの再確認でした。ブラストは、機械加工する取付面よりも前に置きました。金属鋳造が形を決めます。ロットが工場を出られるかどうかは、以下の四つのゲートで決まります。
部品と二つの数値
ブラケットは、産業用筐体の内部でフレームにボルト止めします。受けるのは静荷重と振動です。部品は GB/T 699-2015 の 45 鋼で鋳造し、焼入れ・焼戻しを施し、ブラストをかけ、取付面を機械加工します。
肉厚は 8~12 mm です。厚い断面は 25~30 mm で、肉厚の少なくとも 2 倍あります。この段差が、二つの衝突の出発点になります。
図面は降伏強さを 355 MPa、穴ピッチを ±0.2 mm とし、取付面には 0.1 mm の平面度を課しています。降伏強さも穴ピッチも、鋳物から直接読める値ではありません。片方は引張試験が要り、もう片方は機械加工したデータムが要ります。
この記録は工程の一例で、顧客の量産案件ではありません。他の部品に移せるのは、確認の順序です。
衝突 1:355 MPa と 25~30 mm 断面
鋼種だけでは、厚い断面の降伏強さは決まりません。25~30 mm の断面は最後に凝固し、その背後の供給路は、芯部がまだ液状のうちに閉じることがあります。そこにできる引け巣は、荷重を担う断面を削ります。
840~860 °C の焼入れでは、芯部の冷えは 8~12 mm の肉厚より遅くなります。冷えの遅い芯部は変態が十分に進まず、550~600 °C の焼戻しでも、焼入れが取りこぼした分は戻りません。本体の硬さは、試験片より低く出ます。
鋳込み試験片は厚い断面より細いので、冷えが速く、断面が届かなくても 355 MPa に合格できます。試験片が証明するのは、その溶解と熱処理であって、芯部ではありません。
支配断面が試験片の断面に近ければ、二つの値は同じように動きます。25~30 mm では別れます。だから図面には、引張試験の報告とは別に、本体の確認を書く必要があります。
衝突 2:ブラストと穴ピッチ ±0.2
Sa 2.5 のブラストは、表面の金属を削ります。ブラストは平らな深さで切るのではなく、鋳肌、エッジ、ゲートのパッドに沿って進みます。動く量は µm の桁です。ブラストの前に ±0.2 mm の内側にあった穴の配置が、後には外に出ることがあります。
工程は、鋳造、ゲートの切除、焼ならしまたは焼入れ・焼戻し、鋳込み試験片、Sa 2.5 のブラスト、取付面の機械加工、そして図面が指定する表面処理、という順に並びます。ブラストを切削の前に置くのは、ブラストが動かした分を切削で取り除くためです。
切削の後にブラストをかけると、加工した面がプロファイルを負います。穴ピッチと 0.1 mm の平面度は、取り代のない面で削り直すことになります。鋳抜き穴と加工済みのパッドをマスキングすれば、これから削る面に研削材が付きません。
マスキングは順序の代わりにはなりません。守るのは面であって、ブラストがすでに使ってしまった公差ではありません。
初回ロット:試験片は合格、本体は未達
初回ロットは、引張試験片が合格し、本体の確認が不合格でした。試験片は 355 MPa の目標を満たしました。本体は満たさず、その断面は目標に届かないと記録されました。
試験片の報告には、それを予告するものはありませんでした。成分は正しく、焼戻しも正しかったのです。共有していなかったのは、断面の冷却速度でした。
ロットは出荷せずに留め置きました。試験片だけのゲートなら、このロットは通っていました。試験片の報告書の値は、どれも限度の内側にあったからです。ずれは試験ではなく、選んだ試験片の側にありました。そのゲートを支える引張試験の方法は決まっていて、それが代表する部品のほうが変数です。
試験は正しく行われました。ただ、それが語っていたのは、合格しなければならない個体ではありませんでした(図 1)。
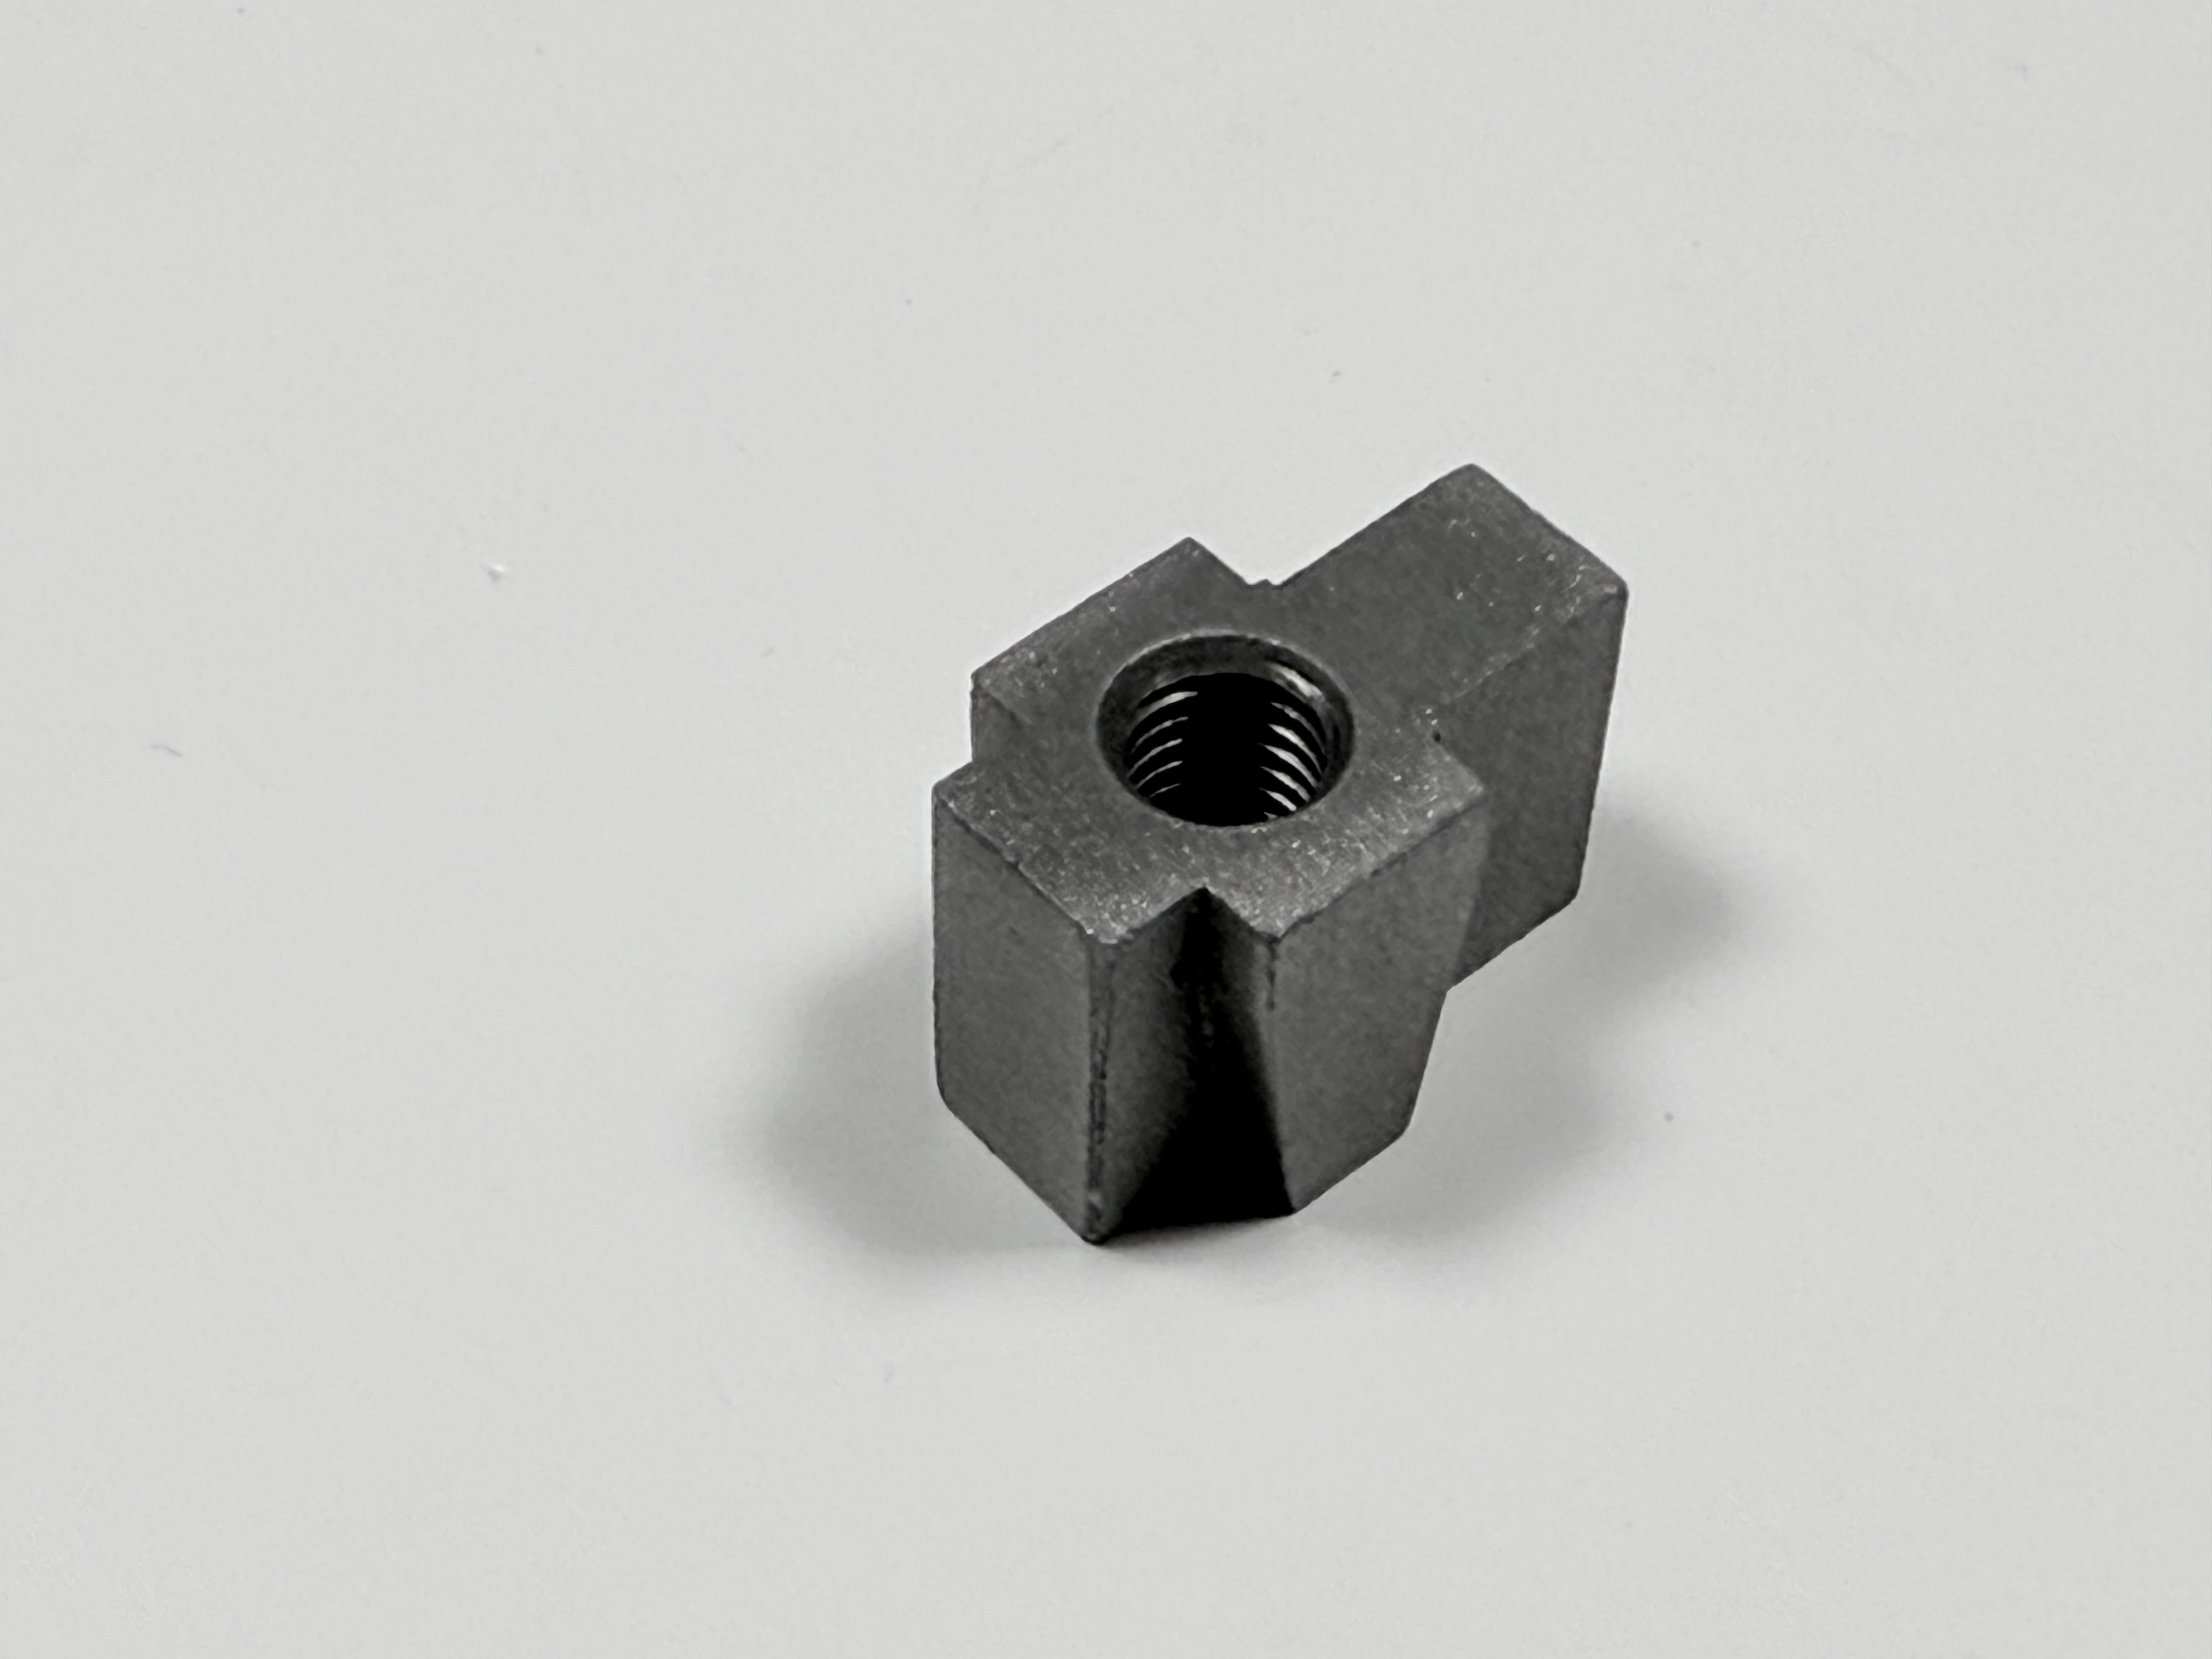
図 1. ゲートを切除し、押し湯のパッドが残った状態。ブラケットはこの状態で熱処理に入ります。
変えたこと:押し湯、試験片、焼戻し
次の鋳型配置では、給湯、試験片、焼戻しの三つを変えました。25~30 mm の断面に押し湯を付け、そこへ給湯します。試験片はブラケットの側へ移し、同じ溶解から注ぎ、同じ負荷で熱処理しました。焼戻しは 550~600 °C の内側に戻し、試験片だけでなく本体でも確認しました(図 2)。
押し湯は給湯を、試験片は証拠を、焼戻しは本体を受け持ちます。健全な断面でも焼戻しが不足することがあり、正しい焼戻しでも引け巣は埋まりません。
押し湯は焼入れ性の治療薬ではありません。鋼種に対して断面が厚すぎれば、いくら給湯しても芯部は変態しません。そのときの答えは、断面を変えるか、別の鋼種を選ぶかです。
ブラストは仕上げ削りの前のままとし、鋳抜き穴はマスキングしました。取付面の CNC 機械加工はブラストの後に回したので、フレームにボルト止めする面を最後の工程が決めます。
コストは、溶解ごとの試験片と、硬さ確認の追加分です。
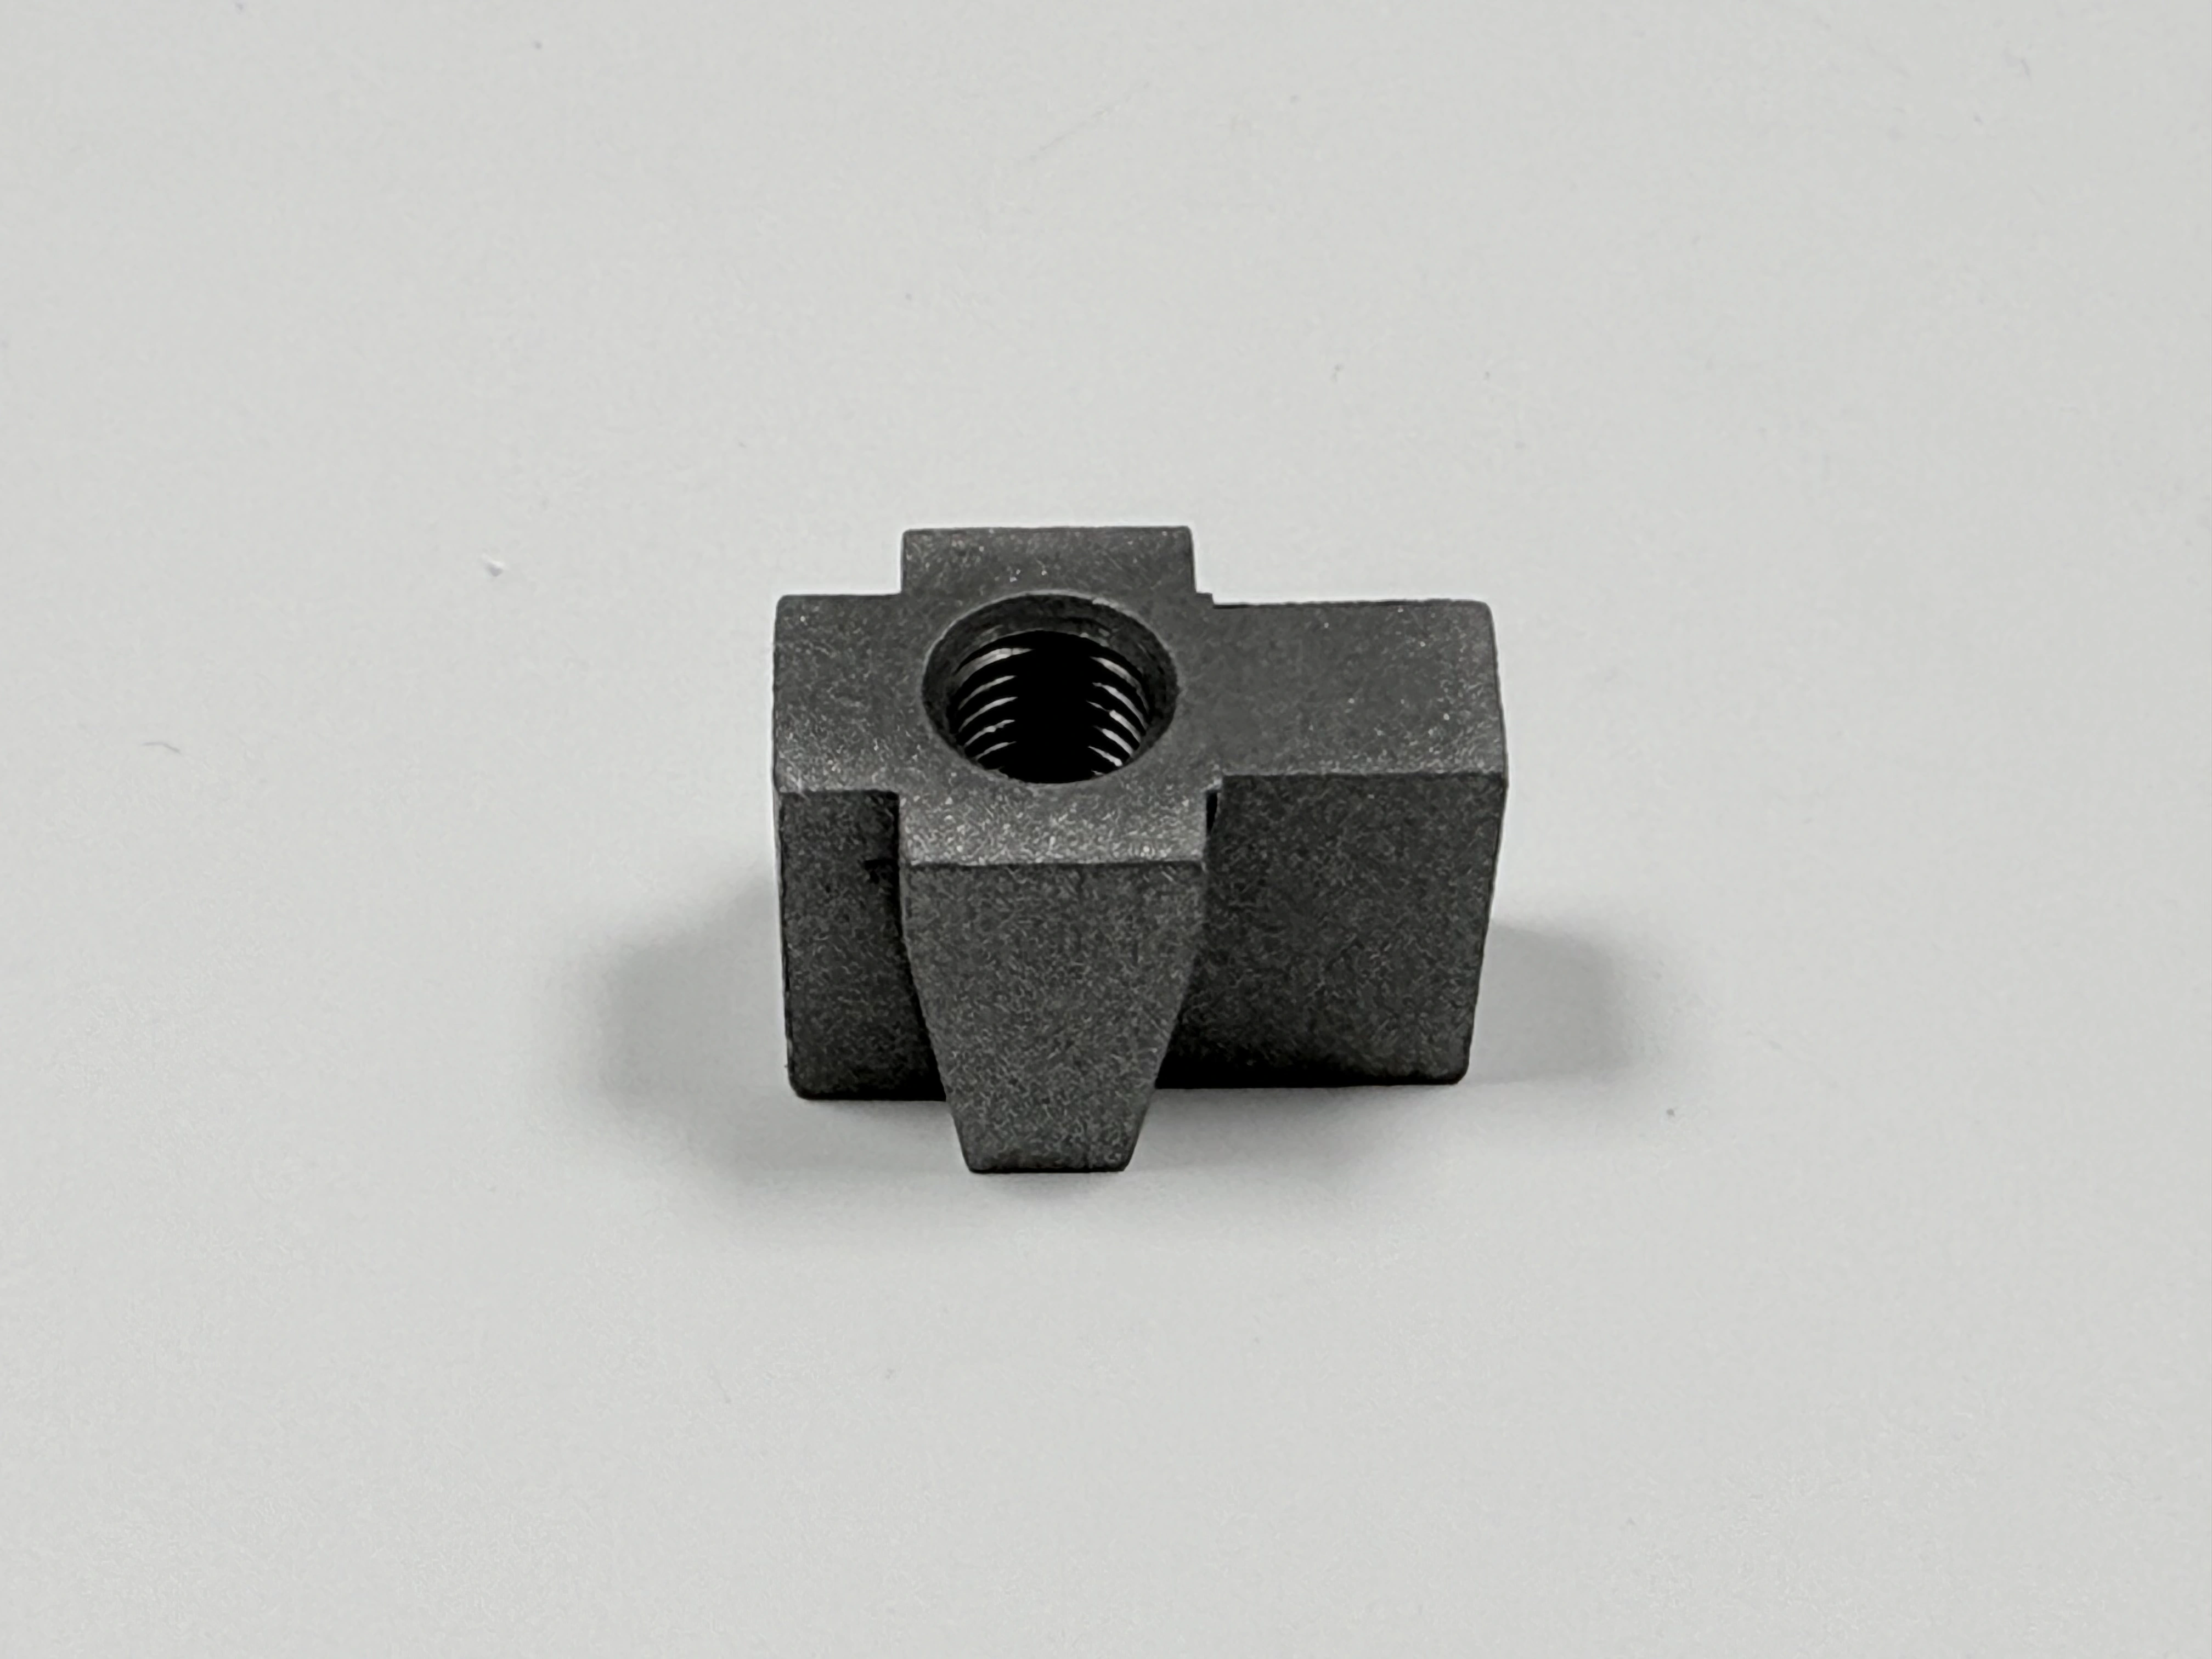
図 2. 鋳込み試験片はブラケットと同じ湯と熱処理を共有します。別に注いだ試験片は共有しません。
四つのゲートに対する結果
再製作ロットの合否は、引張試験の報告 1 枚ではなく、四つのゲートとして書きました。ゲート 1 は鋳込み試験片で、ASTM A370 で引張り、355 MPa に届くことを求めます。ゲート 2 は本体の硬さで、HB 220~250 の内側です。ゲート 3 は形状で、穴ピッチが ±0.2 mm、平面度が三次元測定機(CMM)で 0.1 mm の内側です。ゲート 4 は表面と健全性で、ISO 8501-1 の Sa 2.5 を比較板で判定し、切削の前に取付面を磁粉探傷または浸透探傷にかけます。
四つのゲートは、それぞれ別の不良を捉えます。だから一つが他の代わりにはなりません。試験片が合格しても本体が軟らかいことがあり、本体が健全でもブラストが穴を動かしていることがあります。面が平らでも、その下に引け巣が開くことがあります。
ゲート | 確認項目 | 限度 | 単位 | 方法 |
|---|---|---|---|---|
1 | 鋳込み試験片の降伏強さ | 355 以上 | MPa | ASTM A370 |
2 | 本体の硬さ | 220~250 | HB | 硬さ試験機 |
3 | 穴ピッチ | ±0.2 | mm | CMM |
3 | 取付面の平面度 | 最大 0.1 | mm | CMM または定盤 |
4 | ブラストの清浄度 | Sa 2.5 | 等級 | ISO 8501-1 の比較板 |
4 | 取付面の健全性 | 開いたポロシティ(気泡)なし | n/a | 磁粉探傷または浸透探傷 |
再製作ロットは四つのゲートを満たしました。実測値はプロジェクト報告書にあります。このページが残すのは、四つのゲートと、それぞれの後ろにある方法です。
この事例が証明しないこと
この記録は一例です。顧客名、ロットサイズ、納期、価格、量産の歩留まりは含みません。能力の数値として引用はできません。
45 鋼のブラケット鋳造が、25~30 mm の断面でいつも 355 MPa を満たすことを証明するものではありません。焼入れ性、断面、熱処理は部品ごとに変わります。あるブラケットで合格した試験片は、次の型について何も語りません。
証明できるのは、もっと狭いことです。試験片だけのゲートは、留め置くべき本体を通してしまいます。それを捉えるのは、ゲートの順序です。
他へ移せる確認項目
型を切る前に、五つの項目を RFQ に書いてください。支配断面と、試験片を鋳込む位置を名指しします。引張試験の方法として ASTM A370 を、硬さの帯とその測定点を書きます。ブラストの等級と、工程の中でどこに置くかを、仕上げ削りより前として図面に入れます。加工する面にはデータムと取り代を与え、穴はマスキングします。取付面の下のポロシティを見る表面検査を加えます。
機械加工の工程は鋳物の機械加工に、ブラストの指示はSa 2.5 のブラストと検査に書いてあります。金属鋳造の供給事例は、別の部品で同じ四つのゲートの考え方を示しています。
