
軸受ハウジングの内孔楕円:80 セット中 5 個が 0.05 mm、締結後の中ぐりで 0.02 mm に
記録の一例では、80 セットのロットから出た重力鋳造の A356 軸受ハウジングのうち 5 個は、二つの半割をボルトで締めた時点で、内孔の楕円が 0.05 mm と読めた。図面の上限は 0.03 mm である。半割を組んだまま中ぐりし、仕上げの前に鋳物を時効させると、次のセットは刃先を替えないまま 0.02 mm に収まった。
部品は 120×95×70 mm、420±30 g、内孔 Ø60 H8 の分割ハウジングで、この三つはどれも図面の目標値である。材質は A356(AlSi7Mg)の T6 調質で、規格は GB/T 1173 ZL101A。工程は溶解と脱ガス、注湯、湯口と押し湯の切断、バリ取り、ISO 8501-1 の Sa 2.5 までのショットブラスト、分割面のフライス、二つの半割を締めての中ぐり、フランジ穴あけ、最終検査と続く。
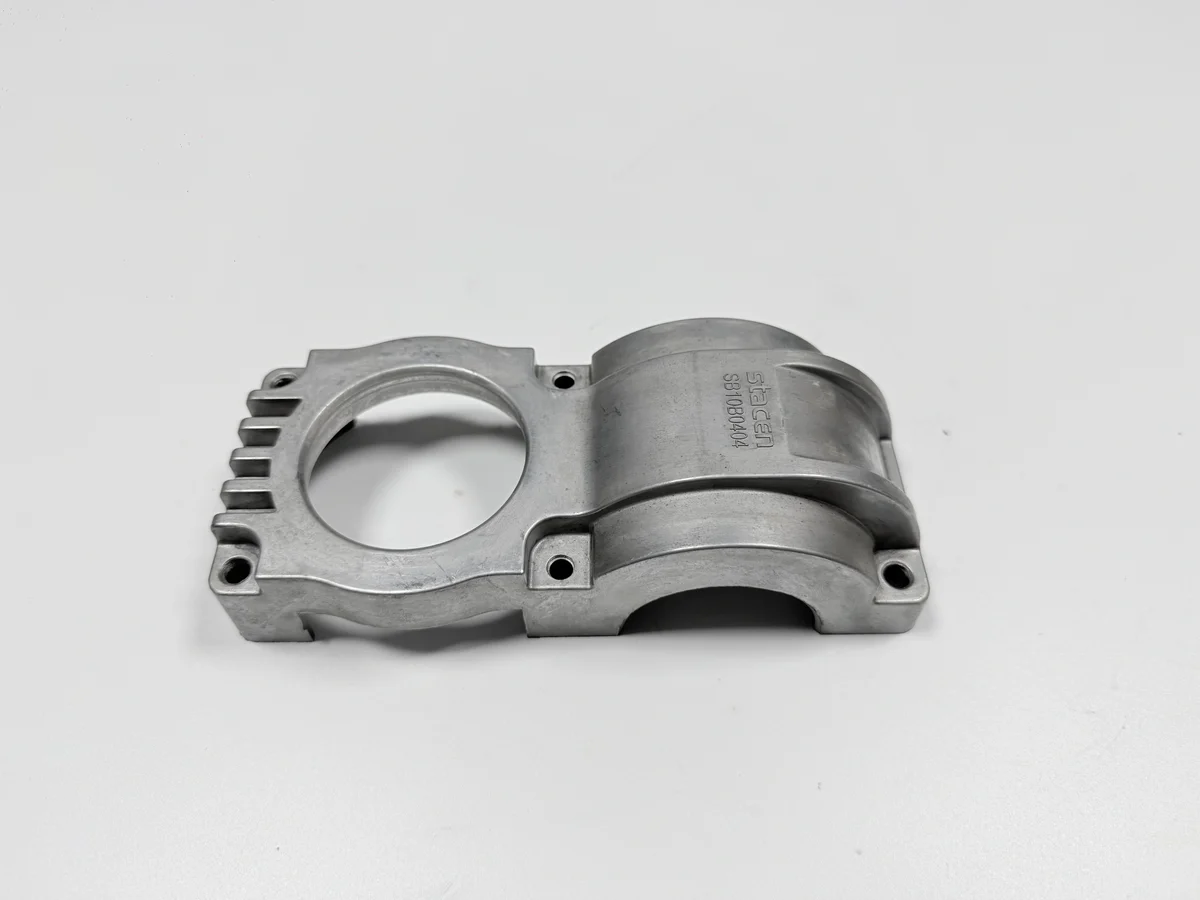
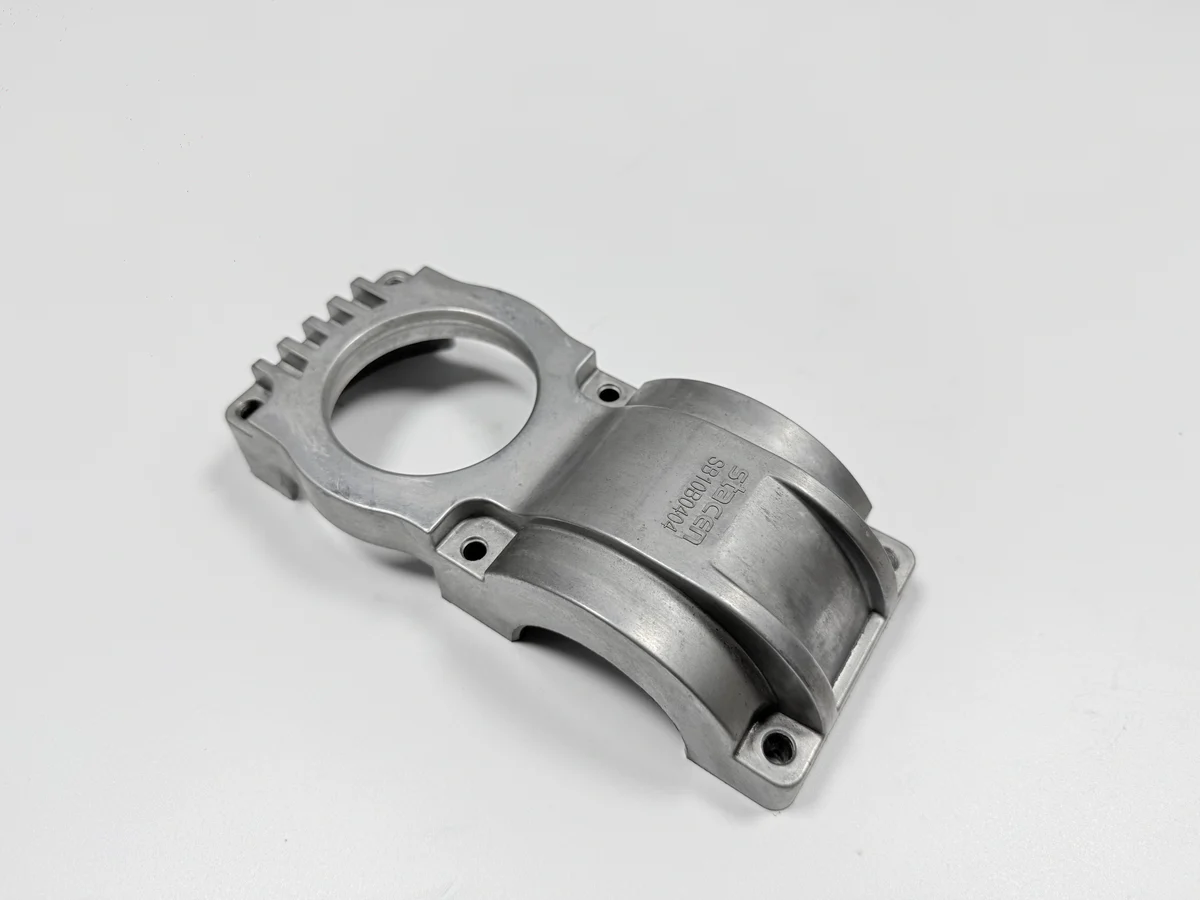
80 セットのロットは、どこで失敗したのか?
80 個のうち 5 個が、ボルトを締めたあとの内孔検査で落ちた。読みは 0.05 mm で、上限の 0.03 mm を上回る。楕円とは一つの断面で測った最長径と最短径の差であり、ノギスを一度当てただけでは出てこない数だ。
失敗は中ぐりの工程では見えなかった。現れたのは、分割面を寄せて締め直す再測定だった。ボルトが閉じるにつれて内孔が動くためだ。この再測定は見積に一行として載る工程で、省けば治具が一つ減り、組んだ状態に一致する唯一の読みが消える。
その楕円は、どこから来たのか?
内孔には二つの力が集まる。T6 の熱サイクルは、フランジより速く冷える 5–8 mm の壁に応力を残し、中ぐりのあいだはクランプが自分の荷重を足す。三つ目はボルトで、分割面を閉じると丸い穴が引かれる。
クランプは四つの取付耳とフランジに当たるため、その圧力は鋳物を横切ってから内孔に届く。刃先が鋭ければ面はきれいに出る。しかし爪を開いたときに戻り、ボルトを締めたときにまた動く内孔は、刃先では押さえられない。
下の二行が記録の一例で、初回のロットと、やり直したロットである。
| 工程 | 楕円が出た内孔(個) | 楕円の読み(mm) | 上限(mm) |
|---|---|---|---|
| 初回の 80 セット | 5 | 0.05 | 0.03 |
| 締めて中ぐりし、応力除去したあとのやり直し | 0 | 0.02 | 0.03 |
内孔は、どう測ったのか?
三点で読む内径マイクロメータが、ノギスでは拾えないものを拾う。ノギスは直径を一つしか取らないため、一方の軸で 0.05 mm 外れた内孔が、もう一方では正しく読めてしまう。楕円はそうして検査台を通り抜ける。
判定は前面から背面までのどの断面でも 0.03 mm で、ボルトを締めたハウジングに当てる。そのため、開いた半割での読みは段取りの確認であって、出荷の判定ではない。ボルトが内孔をそのあとに動かすからだ。一つの断面の読みで通す検査は、前後の断面を見落とす。
内孔を直した二つの変更は、何か?
一つ目は、二つの半割を締めて一つの胴として中ぐりしたこと。二つ目は、荒削りと仕上げのあいだに、155–165 °C で 4–6 h の時効による応力除去を入れたことである。温度と時間は鋳造工場の承認待ちの一般値だ。
中ぐりの前に締める判断は、紙の上では見えない三つの工程を足す。締結、中ぐり、緩めてから測り直す再測定である。半割を別々に削る工程との差額はこの三つにあり、半円座と内孔が一つの軸を共有できるのは、締めた状態で削る場合だけだ。
再測定は、いくつを読んだのか?
やり直したロットは、組んだハウジングで 0.02 mm を読んだ。上限 0.03 mm の内側で、同じゲージ、同じ三点による。爪を閉じたままの読みでは比較にならない。
ほかの項目はそれぞれのゲージで出し、三次元測定機の報告が 0.05 mm の同軸度の指示を引き受ける。同軸度は内孔の軸と半円座のあいだで読む値で、内径の三点では代われない。下の一覧が、初品の報告書に名前を載せる項目である。
| 項目 | 目標(mm) | 許容(mm) | ゲージ |
|---|---|---|---|
| 内孔径 | Ø60 H8 | 図面の H8 限度 | 内径マイクロメータ |
| 内孔の楕円 | 0.03 | 締めた状態で 0.03 以下 | 内径マイクロメータ、三点 |
| 分割面の平面度 | 0.05 | 0.05 以下 | 定盤とすきまゲージ |
| 座と内孔の同軸度 | 0.05 | 0.05 以下 | 三次元測定機(CMM) |
| フランジ穴 4×Ø9 | 位置度 Ø0.3 | Ø0.3 以下 | 通止めゲージと試し組み |
この事例が証明しないのは、何か?
証明できるのは一本の連鎖だけである。80 セットのロットで 5 個出た楕円が、二つの半割を組んだままの中ぐりと応力除去の時効のあと、組み上げたハウジングの読みで 0.02 mm に戻った。ロット一つ、型一つ、中ぐりの段取り一つが記録のすべてなので、量産全体の良品率はここから出せない。この記録が答えるのは、その一つのロットの内孔だけである。
境界は使用条件が決める。このハウジングは屋内で油霧と振動を受ける。屋外や両振りの荷重を受ける部品は、この記録の外にある。一方、砂型のアルミと鋳鉄は、壁が厚くなる場合やロットが小さい場合に候補として残り、二つの経路の比較は内孔と分割面から始まる。どちらを選ぶかも、内孔と分割面の指示で決まる。
同じ形はほかの鋳造加工部品にも出る。鋳造と CNC を一つの注文で流したヒンジの案件は、どちらの工程の前にもデータムを固めることで嵌合を保っている。内孔、分割面、取付面に指示を入れた図面とロット数を送れば、見積は締めた状態での中ぐりと、時効による応力除去を、鋳造そのものから分けて出せる。
