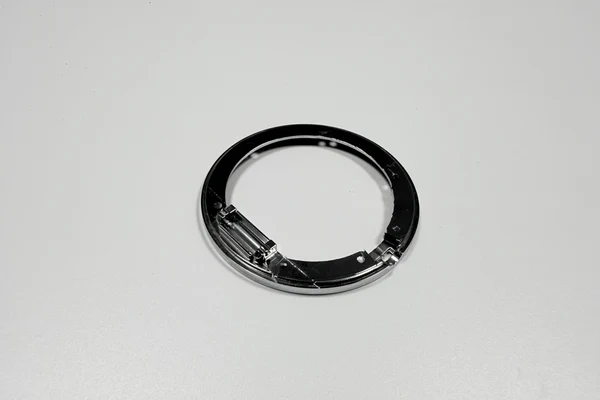
Zamak 5 para anéis de luneta: massa volúmica, revestimento e ajuste
O Zamak 5 serve um anel de luneta de Ø35 mm porque três propriedades se alinham: funde uma parede de 1,8 mm sem solidificar cedo, recebe 18–27 µm de cobre, níquel e crómio e mantém o ajuste prensado depois do revestimento. O grau está listado como liga de zinco em stock e especificado segundo a ASTM B86 AC41A no estado fundido.
Essas três propriedades são também os limites. O Zamak 5 é uma liga decorativa de núcleo macio, e cada número abaixo diz respeito ao que ela suporta e ao que não suporta. O anel pesa 4,5±0,5 g, por isso há pouco metal para trocar por resistência.
Porque é que o Zamak 5 serve um anel de luneta de 4,5 g?
Porque o anel é uma forma, não um elemento estrutural. A sua função é segurar o cristal e parecer acabado, e as duas funções pedem um metal que encha uma secção fina num só golpe, não um metal que resista a um impacto.
O Zamak 5 também recebe bem o revestimento. O zinco aceita cobre, níquel e crómio na pilha padrão de três camadas, e as camadas aderem a uma pele de fundição que é densa quando o molde está certo.
Uma liga mais pesada custaria mais por anel sem o tornar melhor em nenhuma das duas funções. Os 4,5 g saem da própria fundição, não de uma operação de maquinagem posterior que retire metal.
O que significa a massa volúmica num anel de Ø35 mm?
A massa volúmica, ou densidade, converte o volume do anel no peso que o cliente sente. O Zamak 5 fica nos 6,6 g/cm³, um valor típico da liga, por isso um anel deste diâmetro e desta altura chega perto dos 4,5 g quando a parede tem 1,5–1,8 mm.
O número conta na fase do desenho, não na balança. Uma parede mais espessa aumenta o peso do anel; uma parede mais fina faz a fundição parar de encher antes de o metal chegar ao lado oposto.
Também fixa a comparação com o inox. Um anel de inox torneado do mesmo tamanho pesa mais do que o dobro, e é por isso que um anel de luneta se funde em primeiro lugar.
Que grau de Zamak serve uma luneta prensada?
O Zamak 5 é a escolha comum para uma luneta prensada porque equilibra melhor a fundibilidade e a resistência do que os graus inferiores, e reveste-se nas mesmas linhas que o resto da família.
O grau não é uma escolha livre no fim do projeto. Mudar de um grau de Zamak para outro muda a temperatura de fundição, a retração e a resposta ao revestimento, por isso reabre a primeira peça.
Um desenho deve indicar o grau e a norma em conjunto. Indicar apenas «Zamak» deixa a fundição escolher o grau, e a escolha pode recair no que funde com mais facilidade, não no que reveste melhor.
O que fixa a ASTM B86 AC41A?
Fixa a família da liga, o estado de fundição e os limites de impurezas que contam para o revestimento. Um anel comprado segundo a AC41A é comprado com uma composição conhecida, não com um nome comercial.
A norma dá também ao comprador uma referência quando um lote se comporta de outra maneira. Se um lote reveste com bolhas ou maquina com uma apara diferente, a primeira pergunta é se o metal cumpriu a especificação.
Para o desenho, o resultado prático é uma linha: Zamak 5 segundo ASTM B86 AC41A, estado fundido. Tudo o resto no anel é geometria e acabamento.
Porque é que o revestimento adere melhor ao Zamak do que ao alumínio?
Porque o zinco está quimicamente mais próximo da sequência de revestimento, e a pilha padrão de três camadas foi construída à volta das peças de zinco fundidas sob pressão. O cobre deposita-se num banho de ataque sobre o zinco, o níquel cresce sobre o cobre e o crómio fecha a superfície.
O alumínio precisa de um passo de zincato antes do revestimento, e esse passo extra é mais um lugar onde a adesão pode falhar. A estrutura das camadas está descrita nas notas sobre galvanoplastia.
O zinco tem a sua própria fraqueza, que é a porosidade. Um poro que chega à superfície retém solução de revestimento e provoca bolhas mais tarde, por isso o lado da fundição tem de manter a pele densa o suficiente para a camada assentar.
Onde é que um anel de Zamak falha sob desgaste?
Nas arestas e nos pontos de contacto: o entalhe da coroa, o degrau interior onde o cristal prensa e o diâmetro exterior onde o anel encontra a caixa. São os pontos onde o revestimento de 18–27 µm fica fino ou interrompido.
O crómio tem apenas 0,1–0,3 µm, por isso protege contra abrasão ligeira e não contra um risco. Quando o crómio é atravessado, o níquel por baixo corrói-se e o anel mostra uma linha escura.
O suor e o atrito fazem o resto com o tempo. Uma luneta decorativa é projetada para esse serviço; um anel que roça na pedra ou trabalha em água salgada está fora do uso previsto para a liga.
O Zamak 5 segura 0,05 mm de circularidade depois do revestimento?
Sim, mas a circularidade vem do torneamento e não da liga. O anel é torneado depois do polimento e antes do revestimento, e o círculo é gerado pela máquina numa parede que o mandril não deforma.
O revestimento não altera a circularidade de forma significativa; acrescenta uma camada uniforme e segue a forma que está por baixo. O que o revestimento altera é a cota, e é por isso que o furo é cortado com margem para o banho.
O contributo da liga é a fundibilidade. Um grau que enche a parede de 1,8 mm de forma limpa dá ao torneamento um anel estável para segurar, e um anel com uma junta fria dá-lhe uma mola que se move debaixo da ferramenta.
O que fazem 18–27 µm ao ajuste prensado?
Fecham-no. O revestimento assenta no furo e no diâmetro exterior, por isso a interferência de 0,02–0,05 mm é consumida dos dois lados, e a cota antes do banho tem de deixar espaço para a camada.
O efeito é grande o suficiente para decidir a montagem. Num diâmetro, o revestimento acrescenta 0,036–0,054 mm, o que é mais largo do que toda a faixa de interferência, por isso um anel cortado na cota final antes do banho chega demasiado apertado.
O controlo é um ensaio de prensagem a 200–600 N com a caixa de acoplamento, tratado na fase de maquinagem posterior. Um calibrador na máquina lê metal; só a prensa lê metal mais revestimento.
Quando é que o anel deve passar para inox?
Quando a condição de serviço ultrapassa a linha decorativa: uma classificação de mergulho, abrasão longa ou uma parede que teria de descer abaixo de 1,5 mm. Nesse ponto, a rota do zinco deixa de ser a rota barata.
O torneamento em inox aguenta impacto e mantém um acabamento escovado, e o caso do mealheiro mostra a mesma troca numa peça diferente: a liga é escolhida pelo acabamento e pelo ajuste, não para abusos.
A mudança é uma decisão de ferramentas tanto como de material. Um anel de zinco já em produção precisa de um molde novo para se tornar um anel de inox, por isso a decisão pertence ao momento antes do primeiro corte.
O que muda se o anel passar a PVD em vez de Cu/Ni/Cr?
A paleta de cores alarga-se e o processo muda. O PVD deposita um filme fino numa câmara de vácuo e consegue tons que a galvanoplastia não consegue, e é por isso que uma marca o pode pedir numa luneta.
O PVD é uma das opções de acabamento superficial, e a sua troca é espessura e poder de cobertura. Um filme PVD é mais fino do que a pilha de 18–27 µm, por isso segue de perto a superfície polida e mostra cada risco que o revestimento teria coberto.
Também altera o ajuste prensado. Uma camada mais fina consome menos interferência, por isso a margem do furo é diferente da versão revestida, e o ensaio tem de ser repetido para o novo revestimento.
| Propriedade | Zamak 5 | Porque importa para um anel de luneta |
|---|---|---|
| Massa volúmica | 6,6 g/cm³ (típico) | Fixa o peso de 4,5±0,5 g em Ø35×1,8 mm |
| Estado de fundição | ASTM B86 AC41A | Dá uma composição conhecida para revestimento e maquinagem |
| Pilha de camadas | Cu 8–12 / Ni 10–15 / Cr 0,1–0,3 µm | 18–27 µm no total, consumidos pelo ajuste prensado |
| Limite de desgaste | Serviço decorativo | Mergulho, contacto com pedra e água salgada ficam fora |
Envie a condição de serviço com o desenho. O grau decorre dela, e as linhas de fundição sob pressão e de revestimento podem ser orçamentadas contra a mesma condição.
Perguntas frequentes
.webp)