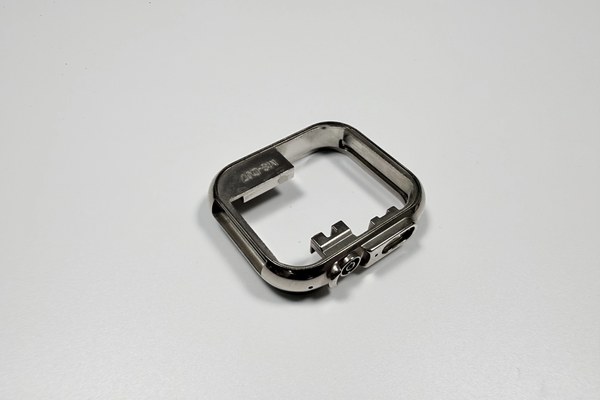
Zamak 5 para caixas de relógio: densidade e revestimento
O Zamak 5 fixa dois números antes do orçamento. A densidade de 6,6 g/cm³ mantém o peso final em 12±1 g com o volume do envelope, e a pele de fundição recebe 18–27 µm de Cu/Ni/Cr. As duas coisas são da liga e da carga, não da linha de revestimento. As ligas de zinco formam a família; o Zamak 5 supera o Zamak 3 em resistência e paga isso com fluidez um pouco menor.
Quando se orça uma carrura em Zamak 5?
O Zamak 5 entra no orçamento quando o desenho fixa parede de 0,9–1,2 mm, borda revestida e peso final perto de 12±1 g. Abaixo de 0,9 mm a liga deixa de ser a pergunta aberta: nenhum material enche uma seção que o molde não alcança.
Acima dessa parede decidem três propriedades. A densidade mantém a carcaça em 12 g, a pele de fundição é polida a espelho sob o revestimento e a liga usina um furo Ø1,5 mm sem rasgo. Uma carrura que deva manter 0,03 mm de degrau após o revestimento continua dentro desta liga, porque essa tolerância é fresada e não fundida.
Por que um golpe enche quatro cavidades?
Quatro cavidades em insertos 8407, projetadas para 300 000 golpes, combinam com esta carrura: a parede de 0,9 mm enche antes de solidificar e quatro frentes cabem na mesma janela. Com parede mais grossa, o arranjo volta a uma cavidade, como mostra a fundição de zinco de parede fina.
O número de cavidades é decisão de custo. Um molde de quatro cavidades custa mais que um simples, e seu preço se divide pela série, pelo número de peças, não pelo número de cavidades: uma série de 300 peças divide esse molde por 300. Antes do metal já é o maior item do preço.
O que a ASTM AC41A fixa num lingote de Zamak 5?
A ASTM B86 AC41A fixa a química do lingote, não a peça fundida. A tabela 1 dá as faixas; os limites de impurezas são as linhas que os compradores mais pulam.
Elemento | Faixa (%) | Limite (%) | O que controla |
|---|---|---|---|
Al | 3,9–4,3 | — | Fluidez a 0,9 mm |
Cu | 0,75–1,25 | — | Resistência, envelhecimento |
Mg | 0,03–0,06 | — | Crescimento do grão |
Pb | — | ≤0,003 | Fragilidade a quente |
Cd | — | ≤0,002 | Fragilidade |
Sn | — | ≤0,001 | Trinca intergranular |
Alumínio, cobre e magnésio têm só faixa, sem teto separado. Chumbo, cádmio e estanho têm só teto, sem piso. O cobre fixa resistência e envelhecimento, o magnésio segura o grão e os três tetos impedem que uma carga ruim torne a série frágil. Uma carga feita de retornos de ataque e escória deriva para o alto da faixa de cobre: por isso o banho se controla pela norma, não pelo último certificado.
Por que o zinco aceita revestimento Cu/Ni/Cr?
O zinco segue ativo em ácido e em base: o revestimento precisa fechar toda a superfície, e as três camadas dividem o trabalho. O cobre agarra, o níquel leva a barreira anticorrosão, o cromo fica com desgaste e cor. Correm a 8–12 µm, 10–15 µm e 0,1–0,3 µm, 18–27 µm por face.
O zinco pintado evita os três banhos com custo inicial menor e perde na borda, onde a caixa raspa a manga. Como uma caixa de relógio trabalha nas bordas, a via pintura troca um processo mais barato por uma vida de aspecto mais curta. Uma peça decapada volta aos três banhos e à fila de bastidores: uma bolha descoberta tarde custa prazo e aspecto. As notas de revestimento comparam as vias.
Qual defeito de superfície o revestimento revela primeiro?
A bolha é o primeiro defeito que o revestimento mostra, e nasce num poro que alcança a pele, não no banho. O ácido do banho de cobre fica no furo, o filme de níquel o fecha e o calor levanta a camada. Desengraxe e ativação limpam a superfície mas não esvaziam um poro.
A porosidade pertence à fundição sob pressão e não ao revestidor. Um poro que alcança a pele não se retifica nem se nivela com o revestimento. Poros que não chegam à pele são inócuos; só importa o que comunica com a superfície.
Como 18–27 µm de revestimento deslocam um ajuste?
18–27 µm por face elevam também a face do degrau no mesmo valor. No diâmetro somam-se os dois lados: 2 × 18–27 µm = 0,036–0,054 mm, que já supera os 0,03 mm concedidos ao degrau.
A tabela 2 decompõe o orçamento de peso com o volume do envelope do desenho e a densidade típica.
Item | Valor | Base |
|---|---|---|
Volume do envelope | 13,7 cm³ | 38,0×38,0×9,5 mm em bloco maciço |
Densidade | 6,6 g/cm³ | valor típico (a B86 fixa a química, não a densidade) |
Massa em bloco maciço | 90,5 g | volume × densidade |
Massa final | 12±1 g | meta do desenho |
O cálculo dá 13,7 cm³ × 6,6 g/cm³ = 90,5 g de bloco maciço contra 12±1 g finais, ou cerca de 13 % de metal no envelope. Se o desenho pede esse peso a partir do maciço, pede uma carcaça com mais sobremetal, e o tempo acompanha o sobremetal.
Onde o Zamak 5 usina parede fina sem rasgo?
Uma parede de asa de 0,9 mm com furo Ø1,5 mm cai exatamente no limite em que o Zamak 5 corta limpo ou rasga; a diferença está no chanfro de entrada e no avanço na saída. A liga é mole o suficiente para cortar rápido, mas não para uma saída sem apoio.
Uma lasca de boca acima de 0,1 mm é descarte, não retrabalho, porque o acerto tira o furo da faixa. A pós-usinagem leva esse risco no preço, daí a perda sempre presente numa peça de parede fina, mencione o comprador ou não.
Para que caixas o Zamak 5 fica excluído?
Três casos excluem o Zamak 5: indicação de mergulho, face sujeita a abrasão contínua e parede abaixo de 0,9 mm. Suor, atrito e choques diários ficam dentro, assim como uma face de degrau fresada a 0,03 mm antes do revestimento. Além dessas três linhas, mudar de processo não economiza nada: é preciso mudar de material.
Quanto custa passar ao inox ou ao zinco pintado?
O inox sobe primeiro o peso: o mesmo envelope não dá mais 12±1 g, e o bloco a usinar pesa muito mais que a peça final. O zinco pintado mantém a peça fundida e economiza três banhos, mas perde a borda que o revestimento protegia.
As duas vias movem o orçamento de ajuste. O inox tira o que o Zamak 5 funde quase na forma. A pintura acrescenta uma camada, sem controle de espessura comparável a 18–27 µm, e todo ajuste calculado com 0,036–0,054 mm precisa ser reorçado. Parede abaixo de 0,9 mm ou borda de aço escovado ficam fora desta liga.
O que um pedido deve trazer para os orçamentos serem comparáveis?
Quatro documentos tornam os orçamentos comparáveis: desenho 2D com a menção antes/depois do revestimento em cada tolerância, modelo 3D, tamanho da série e classe de aspecto das faces visíveis; mais uma lista de mascaramento, porque cada máscara custa uma operação no revestidor.
Essas quatro entradas fixam os cinco itens: número de fixações, passadas de polimento das faces visíveis, densidade de bastidor no banho, perda da parede fina e custo do molde rateado na série. Falta uma e a resposta vira uma faixa que nenhum segundo orçamento compara, porque só se orça o que está cifrado. Na primeira peça, o degrau e as duas asas são conferidos nos bancos de teste com lâmina de 0,03 mm e calibrador Ø1,5 mm.
Perguntas frequentes
.webp)