
Caixa de relógio em zinco fundido: asas de 0,9 mm e Cu/Ni/Cr
Uma carrura quadrada de 38,0×38,0×9,5 mm e 12±1 g carrega quatro cotas a manter: degrau espelho 0,03 mm, alojamento do movimento 30,0 mm, furo da coroa Ø3,0 mm e dois furos de asas Ø1,5 mm. A fundição sob pressão de zinco segura as quatro quando a parede é fundida primeiro, o degrau é fresado depois do disco de polir e o Cu/Ni/Cr entra por último com 18–27 µm. Fresar o degrau antes de polir tira 0,03 mm do desenho.
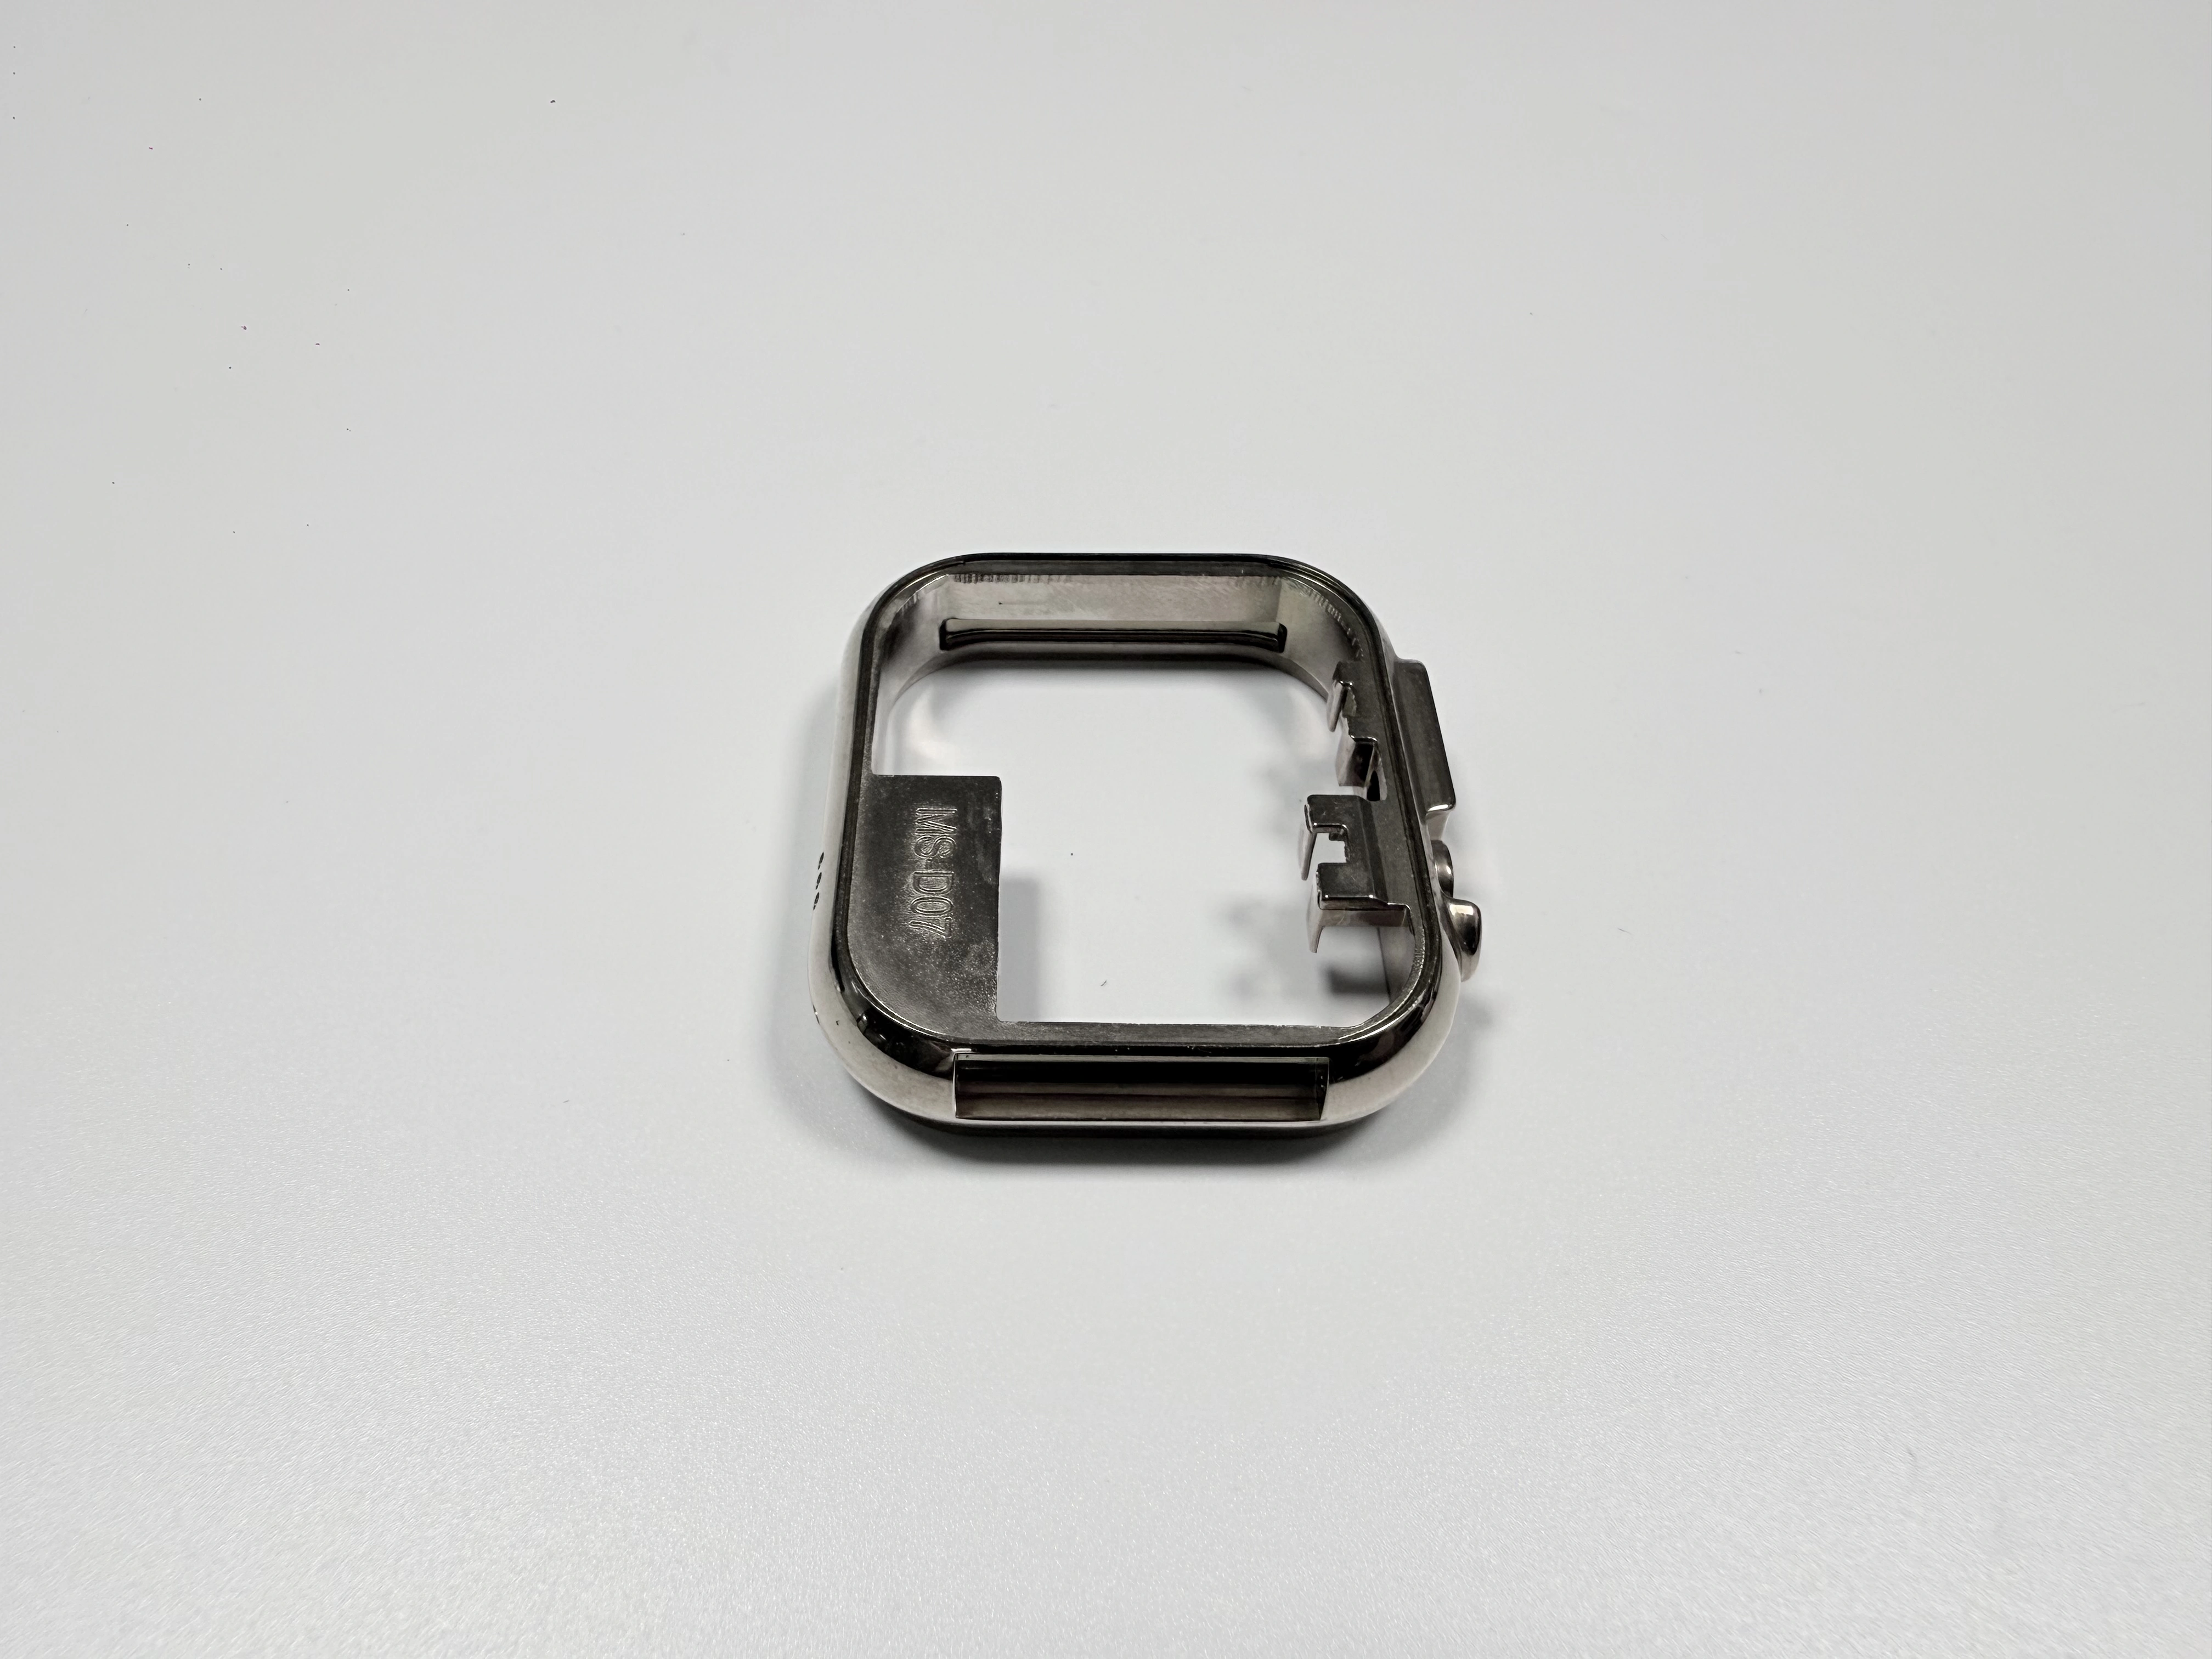
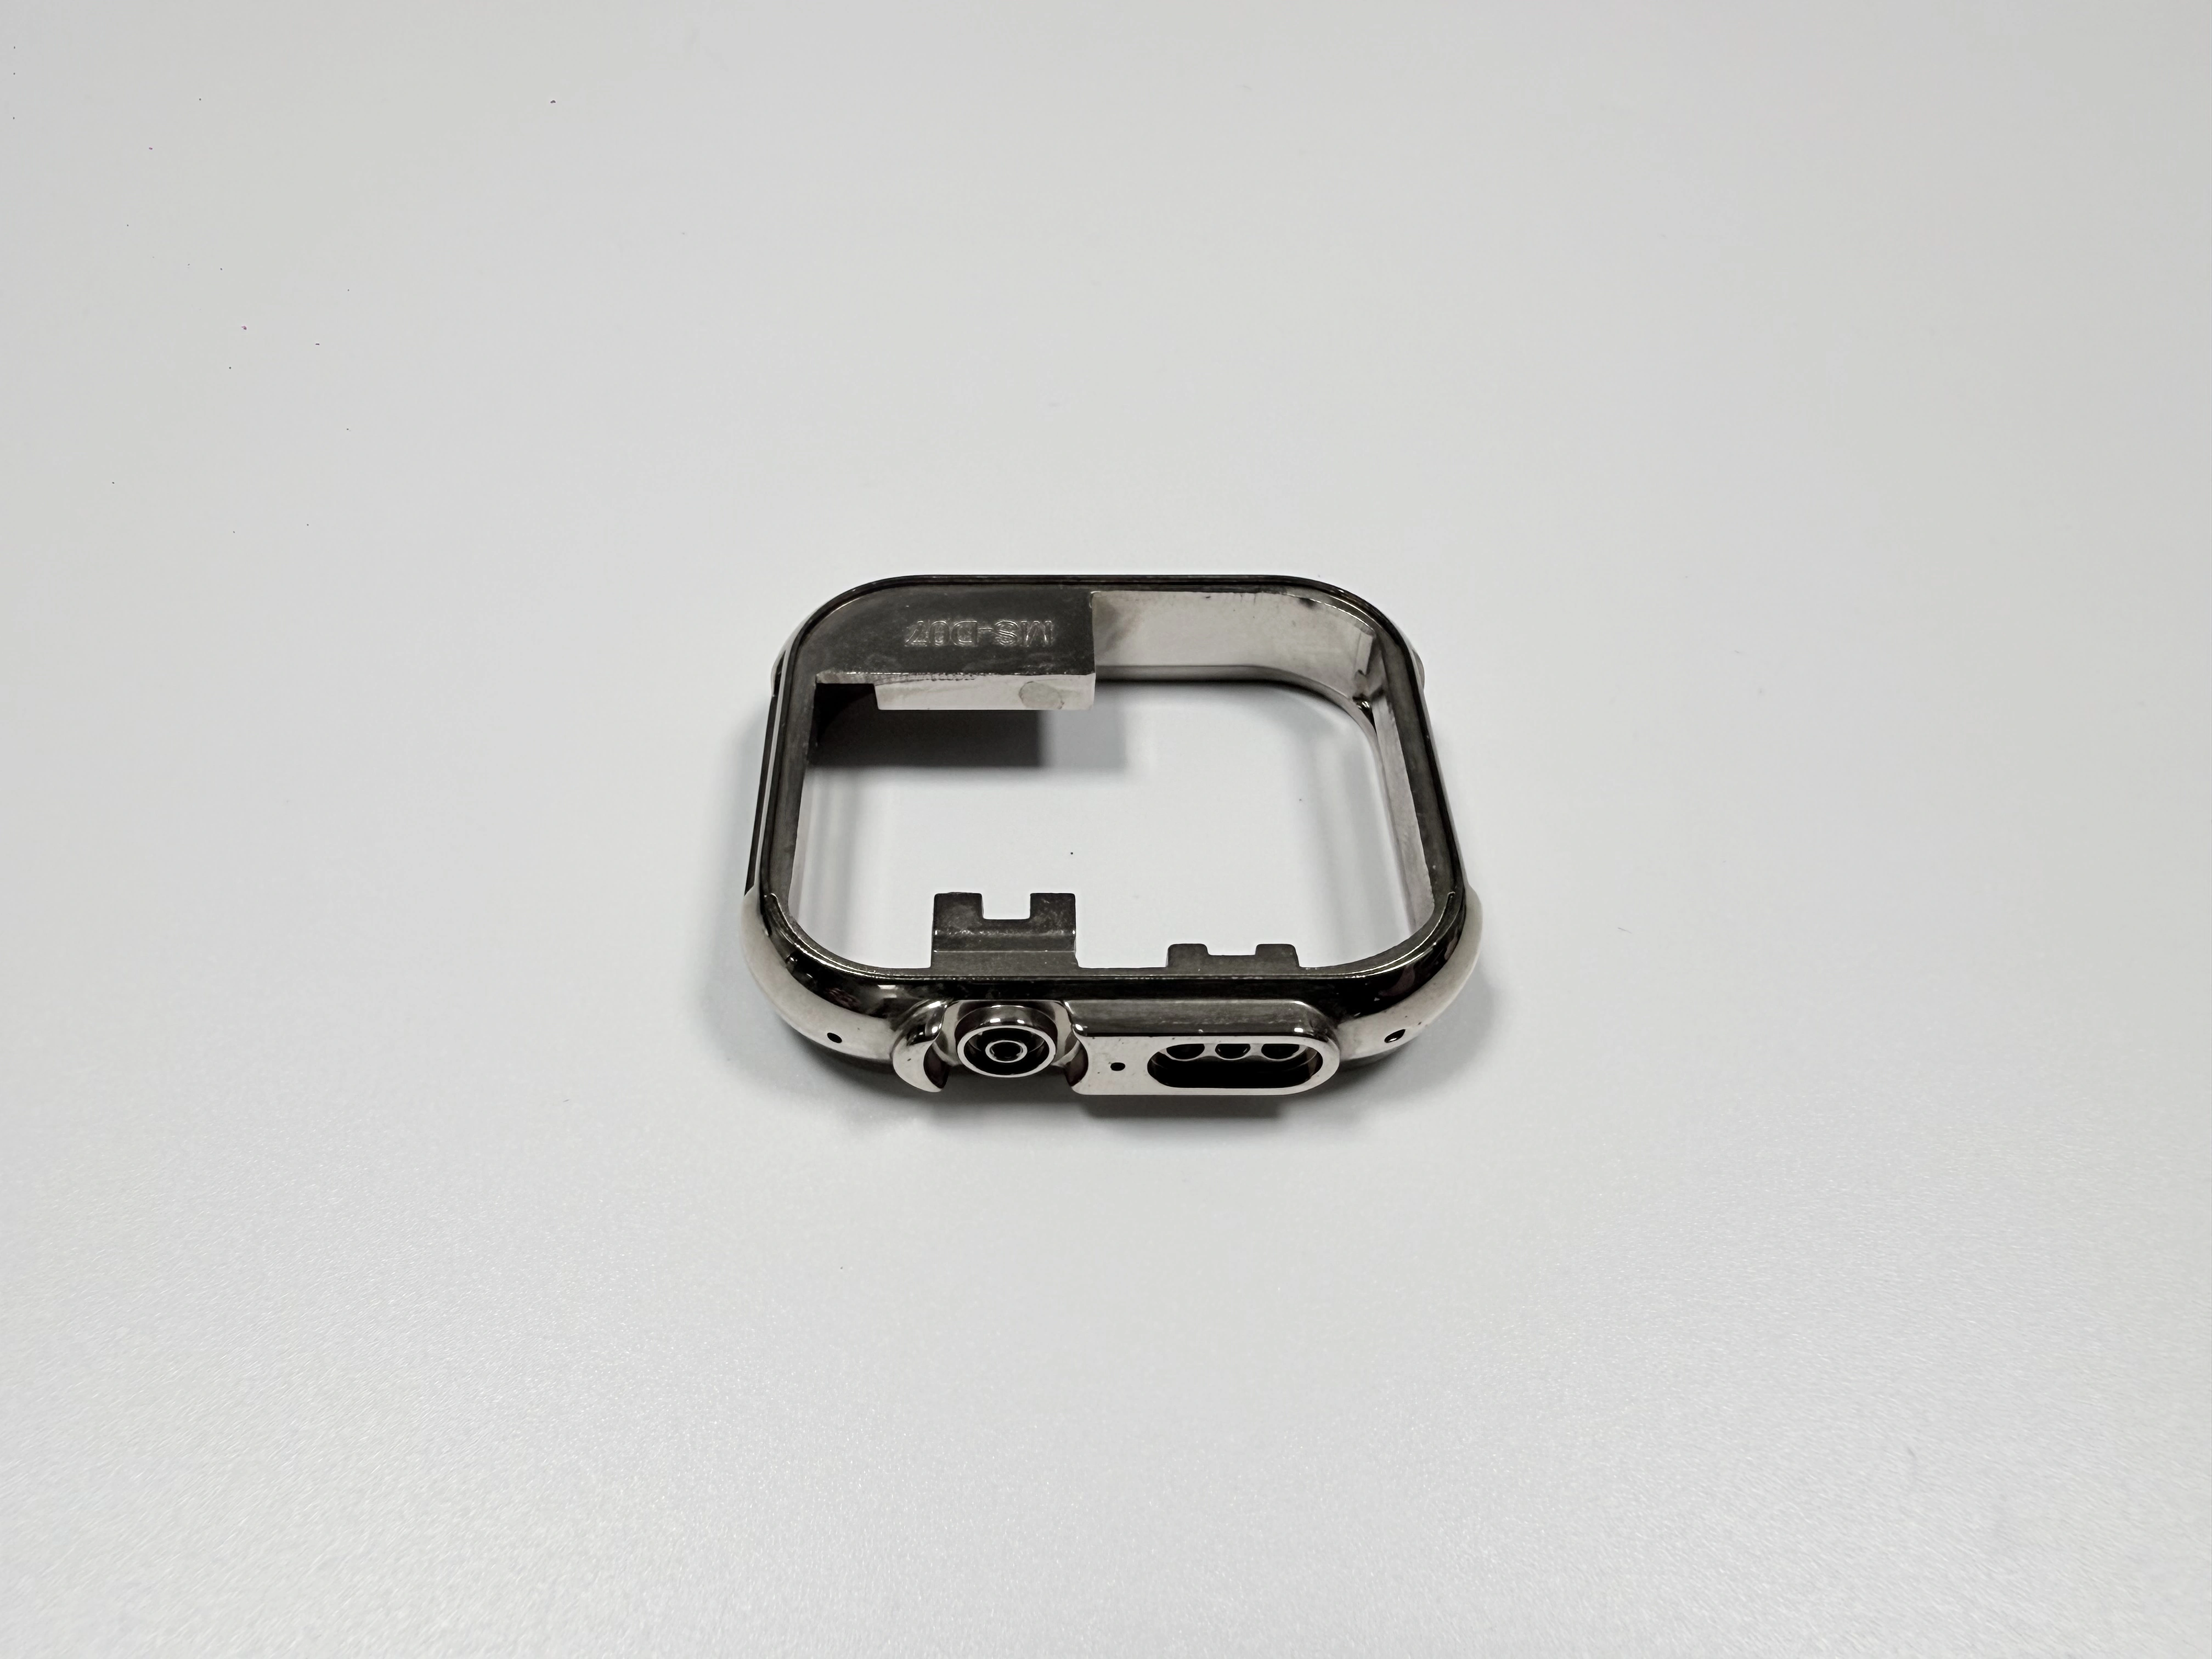
Quais quatro interfaces uma carrura quadrada deve segurar?
Quatro interfaces ocupam quatro operações distintas. O assento do degrau recebe o vidro, o alojamento posiciona o movimento, o furo da coroa guia a haste e os dois furos de asas levam as barras. O alojamento mede 30,0 mm, desvio superior 0,05 mm, inferior 0. O furo da asa é Ø1,5 mm, desvio superior 0,03 mm, inferior 0, com coaxialidade Ø0,05 mm. A tabela 1 reúne as quatro.
Interface | Alvo (mm) | Faixa admitida (mm) | Instrumento |
|---|---|---|---|
Altura do degrau | 0,03 | 0–0,03 | Mesa de granito e lâmina |
Alojamento do movimento | 30,0 | 30,00–30,05 | Calibrador de alojamento |
Furo da coroa | Ø3,0 | Ø3,00–Ø3,05 | Calibrador Ø3,0 |
Furos de asas, dois | Ø1,5 | Ø1,50–Ø1,53 | Calibrador Ø1,5 |
A dificuldade está na parede da asa. Mede 0,9 mm no ponto mais fino e 1,2 mm do lado da coroa, então um furo de Ø1,5 mm é mais largo que o metal em volta; a broca sai para o vazio. Três características são fresadas numa única fixação, a quarta é furada onde nada sustenta a saída.
Que operações de usinagem uma peça de 12 g substitui?
A liga é Zamak 5 conforme ASTM B86 AC41A, fundida perto do peso final de 12±1 g. Substitui a rota de tornear e fresar um bloco de inox até o mesmo envelope: tornear a forma, fresar o alojamento, fresar o degrau, furar a coroa e as duas asas. Quatro interfaces são quatro trajetórias e quatro fixações; o molde forma a silhueta num golpe e deixa à usinagem só os quatro assentos com tolerância.
O zinco pintado é a terceira via na mesma peça fundida, mais barato no início e mais macio na borda. A luneta raspa todos os dias a borda revestida: quando o aspecto entra no desenho, a vantagem de preço da pintura desaparece.
O desenho dá as cotas antes ou depois do revestimento?
Cada tolerância da carrura precisa da menção antes ou depois do revestimento. Cobre, níquel e cromo somam 18–27 µm por face: um furo Ø1,5 mm fecha 0,036–0,054 mm no diâmetro e o assento do degrau sobe o mesmo. Com degrau limitado a 0,03 mm, essa subida ocupa 60–90 % da faixa.
Marcar o assento, o furo da coroa e as duas asas como antes ou depois do revestimento permite à pós-usinagem deixar material onde o depósito vai cair. Sem essa nota, dois ateliês fabricam duas cotas finais a partir de um mesmo desenho, e o calibrador que passa uma peça recusa a seguinte.
Por que o ataque deve ficar na asa grossa?
Um molde de 4 cavidades em insertos 8407, projetado para 300 000 golpes, alimenta as asas grossas às 12 e às 6 horas. A parede grossa solidifica por último, a pressão tem de entrar por ali e o ataque não tem outro lugar. O preço: a parede de 0,9 mm enche por último e congela primeiro. O extravasor fica às 3 horas, dos dois lados do entalhe, e arrasta a frente fria pelas duas bordas finas.
Mover o ataque para a face traseira faz a asa oposta encher por último e deixa uma linha de solda que o revestimento não fecha. Um molde de quatro cavidades custa mais que um simples, mas o custo se divide pela série, pelo número de peças, não pelo número de cavidades. Em 300 peças divide-se por 300; antes do metal já é o maior item do preço.
Onde a fusão a 400–420 °C perde calor numa parede de 0,9 mm?
A fusão a 400–420 °C perde calor nos últimos milímetros da parede de 0,9 mm. Uma face de molde a 150–180 °C o retira mais rápido do que chega o golpe seguinte, com pressão específica de 20–30 MPa e ciclo de 25–35 s. Nessa parede a janela fica entre uma asa incompleta e uma rebarba no plano de separação.
Esses valores são típicos da liga, não o ajuste de uma máquina; os primeiros tiros fixam a janela deste molde. Tiros produzem horas de máquina, não peças vendáveis: uma janela estreita é paga inteira pelo lote de amostra e se reparte na série.
Por que o tamboreamento vem antes do polimento e do controle?
O tamboreamento é o terceiro de onze passos, antes do disco de polir e antes de qualquer calibrador. A rebarba do plano de separação e o resto de ataque junto à asa escondem o estado real da parede; o meio cerâmico arredonda essa aresta viva, que o disco consegue seguir depois.
O meio aloja-se nos furos de Ø1,5 mm, então cada furo passa no calibrador depois do tambor, não antes. Sem esse tambor a mesma rebarba sai na bancada, peça por peça, e uma linha que ia no ritmo do golpe ganha uma operação manual.
Quais três características são fresadas após a fundição?
Três características são fresadas após a fundição: o degrau espelho de 0,03 mm, os dois furos de asas Ø1,5 mm e o entalhe da coroa. A usinagem CNC faz as três numa fixação, manda a coroa a Ø3,0 mm e fura as duas asas num mesmo eixo.
Um chanfro precede o contato da broca e o avanço cai na saída. Um registro de exemplo anota nove saídas de asa lascadas em 300 peças; essas nove foram descartadas, e chanfro e avanço reduzido levaram a série seguinte a zero. Uma saída lascada é descarte, não retrabalho, porque o acerto deixa o furo fora da cota.
Por que o degrau de 0,03 mm é fresado e não polido?
O fresamento vem depois do disco, porque um disco de polir corta mais onde pressiona e não deixa superfície mensurável. A tabela 2 põe as duas ordens lado a lado; só uma deixa um degrau que a lâmina confirme.
Ordem | Segura? | Acrescenta |
|---|---|---|
Polir e depois fresar | Sim, 0,03 mm fecha no fresamento | Uma fixação a mais |
Fresar e depois polir | Não, o degrau anda no polimento | Refresar e reconferir |
As duas ordens diferem numa fixação, e é aí que está a diferença de preço: uma segunda posição de montagem, uma segunda referência e um segundo controle em processo, cobrados por peça. Um degrau acima de 0,03 mm após o fresamento é descartado, porque uma segunda passada tira a face inteira e não só o ponto alto.
Quais três camadas o medidor de raios X mede?
A liberação confirma três camadas por face: cobre 8–12 µm, níquel 10–15 µm e cromo 0,1–0,3 µm, no total 18–27 µm. O aparelho de raios X lê cada camada, e a de níquel leva a barreira anticorrosão sob o cromo de desgaste.
As bolhas nascem num poro onde fica ácido do banho de cobre e incha sob um filme de níquel fechado. A porosidade pertence ao molde e ao golpe, então a especificação de revestimento e a de fundição são um único documento. Três camadas são três passagens por banho, a densidade do bastidor fixa as peças por passagem, e uma peça de 12 g com parede de 0,9 mm enche mal um bastidor. O acabamento superficial descreve as opções em volta desse bastidor.
Quais oito controles liberam uma peça revestida?
Oito controles liberam a peça, três deles ensaios de revestimento, e cada um encontra uma falha que os outros não veem. A tabela 3 lista os ensaios, do forno de choque térmico à câmara de névoa salina.
Ensaio | Norma | Limite |
|---|---|---|
Choque térmico | ASTM B571 | 200 °C, 1 h, sem bolha |
Névoa salina | ASTM B117 | 240 h, sem corrosão do metal base |
CASS | ASTM B368 | 48 h, grau 9 ou melhor |
Os oito vão do calibrador Ø1,5 mm em cada asa e da mesa com lâmina de 0,03 mm ao calibrador de alojamento, ao sistema de visão ou CMM, ao aparelho de raios X, ao forno de choque, à câmara salina e à caixa de luz D65. Tirar um deixa um modo de falha sem ser visto.
As 240 h de névoa salina pesam no prazo tanto quanto na aceitação. Uma câmara retém uma peça dez dias; a primeira peça posta no primeiro dia fixa a data de envio mais cedo, e nenhum bastidor urgente encurta essa imersão.
Quando a fundição mais revestimento é o caminho errado?
Três casos a excluem: parede abaixo de 0,9 mm, indicação de mergulho e face sujeita a abrasão contínua. Uma carrura de Zamak revestida aguenta suor, atrito e choques diários; não é relógio de mergulho, e 18–27 µm de depósito não mudam isso.
O inox usinado do maciço desgasta menos e pesa mais: um desenho que pede 0,03 mm numa parede abaixo de 0,9 mm já escolheu o outro caminho. Mais fina, a peça falha na fundição, o molde está pago e nenhum polimento a recupera. Um caso com outro revestimento anota o mesmo limite numa peça de Zamak.
Do que se compõe o orçamento de uma carrura revestida?
Cinco itens formam o preço de uma peça de 12 g. Uma fixação cobre as três características usinadas, dois polimentos as faces visíveis, e o resto é densidade de bastidor no banho, a perda de uma parede fina e o custo do molde rateado na série.
Quatro entradas fixam esses itens: um desenho 2D com a menção antes ou depois do revestimento em cada tolerância, um modelo 3D, o tamanho da série e a classe de aspecto das faces visíveis. Falta uma e a resposta vira uma faixa que nenhum segundo orçamento compara. Envie as quatro e confira o degrau e as duas asas na primeira peça.
Perguntas frequentes
