
O que é um anel de pressão de luneta? Zamak 5 e ajuste das garras
O anel de pressão da luneta é uma faixa de Zamak 5 com 0,8 mm que prensa sobre o cristal e trava na parede da caixa, pelo que é uma peça estrutural antes de ser uma peça decorativa. A fundição sob pressão de zinco forma a faixa e as suas três garras interiores num só golpe; todas as etapas seguintes existem para proteger o ajuste que essas garras fazem.
A peça é um anel de Ø26×2,0 mm com 1,8±0,2 g, fundido em Zamak 5 segundo a ASTM B86 AC41A. Quatro valores sustentam a montagem: um diâmetro exterior de Ø26,0 0/-0,05 mm, uma parede de 0,8±0,05 mm, uma altura de garra de 1,2±0,05 mm em três garras a 120° e 0,05 mm de planura. Os quatro são cotas do desenho, não leituras tiradas de um lote.
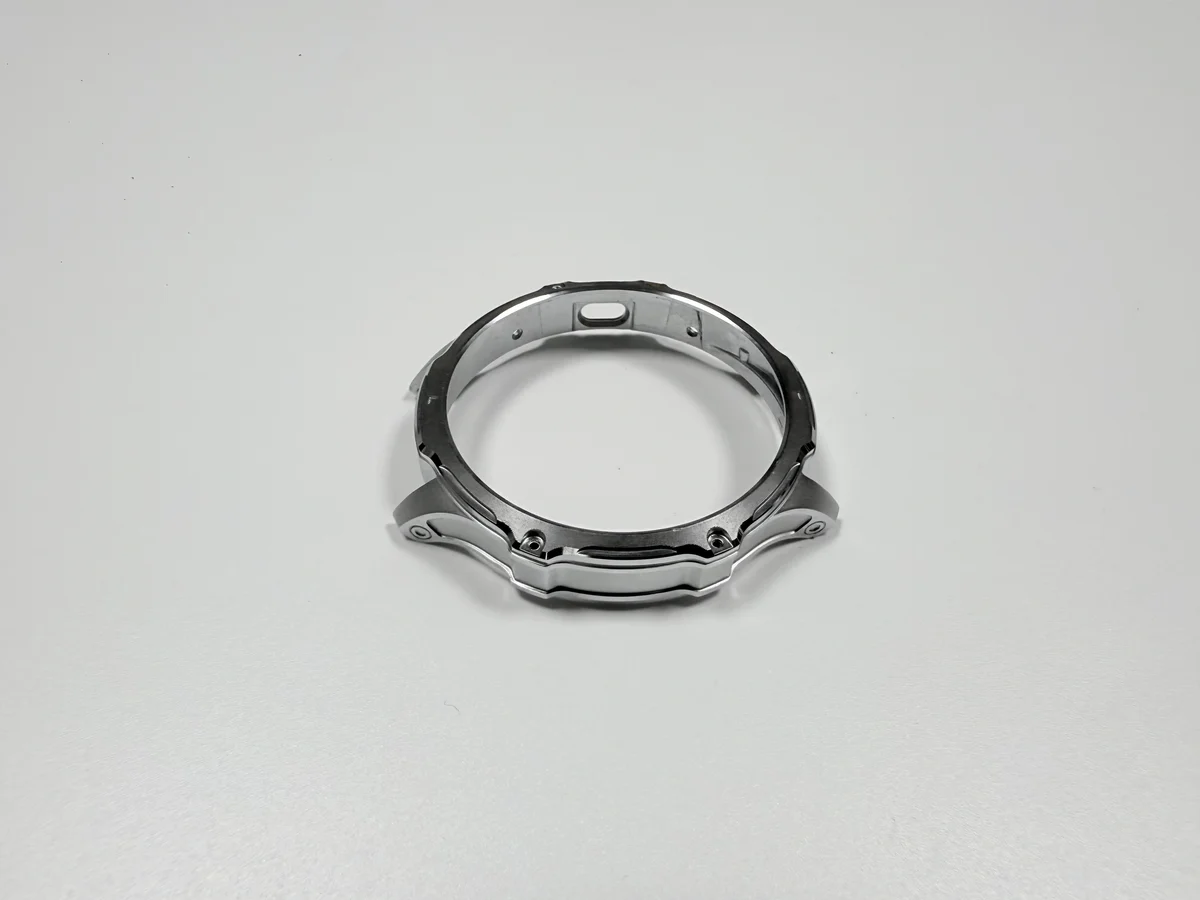
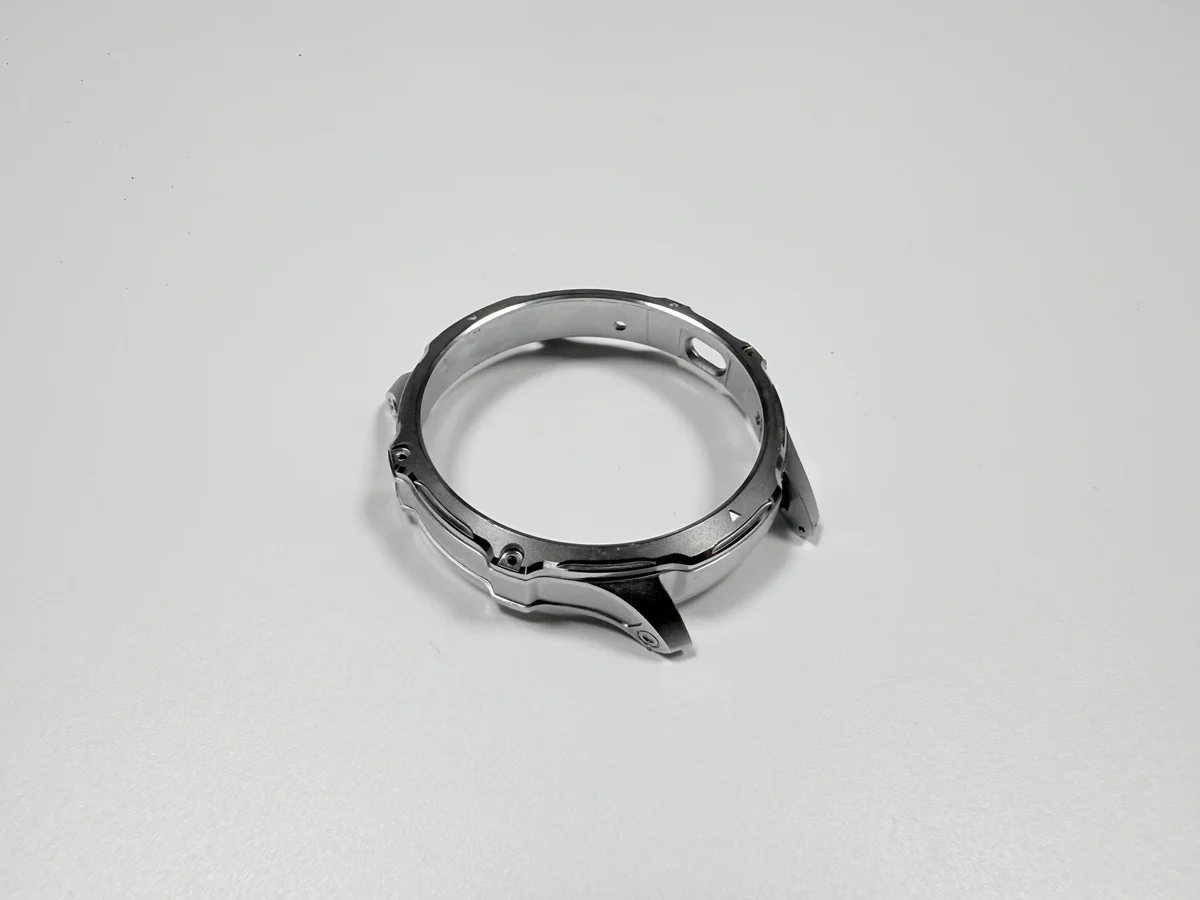
O que prende um anel de pressão dentro de uma caixa de relógio?
Um anel de pressão retém o cristal, a folga entre o cristal e a caixa e o assento quadrado que alinha os dois. As três garras prensam a aresta do cristal a 120° de espaçamento, pelo que a carga de aperto chega em três pontos e não ao longo de um rebordo contínuo.
O diâmetro exterior centra a montagem no furo da caixa, e a base do anel assenta no fundo da caixa, que é a referência de onde parte cada leitura. Entra num só golpe e nunca mais é intervencionado. O furo com que se encontra é cortado na estrutura central da caixa do relógio.
Que três características fixam a sua tolerância?
Três características fixam a tolerância: o diâmetro exterior, a altura da garra e a planura da base; a posição da garra a Ø0,1 mm e a espessura da parede fixam a resistência. O diâmetro exterior é de 26,0 mm nominais, com toda a faixa de 0,05 mm pelo lado negativo, pelo que um anel pode sair pequeno mas nunca grande. A altura da garra é bilateral, 1,2±0,05 mm, porque a garra toca o cristal de um só lado. A planura de 0,05 mm decide a partilha de carga, já que uma base que bascula manda o golpe inteiro para uma garra.
Porque fundir o anel em vez de estampar inox?
A fundição ganha onde a garra faz parte da forma e a parede é fina o suficiente para que conformar metal custe mais do que fundir. Um anel de inox estampado é mais resistente, mas três garras viradas para dentro exigem vários passes de embutidura e o degrau continua a precisar de corte.
O zinco funde esse degrau quase à forma final, aceita bem o revestimento tal como sai do molde, e a sua densidade de 6,6 g/cm³ põe este anel em 1,8±0,2 g. O senão é um custo fixo de ferramenta: um inserto 8407 de oito cavidades, concebido para 500 000 golpes, repartido pelos anéis que o partilham. A escolha da liga está descrita nas ligas de zinco.
Porque é difícil fundir uma parede de 0,8 mm com três garras?
Uma parede de 0,8 mm só enche dentro de uma janela estreita, e as garras ficam no fim do percurso de enchimento, onde o metal chega mais frio. Os ajustes típicos são um banho a 400–420 °C, um molde a 150–180 °C, 20–30 MPa de pressão e um ciclo de 15–25 s; fora destes valores a parede não enche ou rebarba.
O ataque e os transbordos decidem onde solidifica o último metal. Um ataque central com o transbordo por fora das raízes das garras alimenta a raiz enquanto esta solidifica, e isso é um alvo de projeto, não uma correção de rebarbação. Abaixo de 0,8 mm a janela estreita mais depressa do que cresce a poupança de peso, como mostram as linhas de orientação para paredes finas.
Como é que a altura da garra decide se o cristal fica preso?
A altura da garra é a distância da base do anel à ponta da garra, e é a única cota que falha nos dois sentidos. Com 0,05 a mais, a ponta levanta o cristal do seu assento; com 0,05 a menos, falha a aresta do cristal.
O acerto das garras interiores define essa altura depois da fundição, pelo que o molde, sozinho, não a garante. Acertar de menos deixa a garra alta; acertar de mais e o anel é sucata. A pós-usinagem mede-a com um micrómetro de altura em cada peça, e o acerto é orçamentado como operação própria. Um orçamento que dilui o acerto na rebarbação tem uma linha a menos.
O que faz o revestimento ao ajuste de 26,0 mm?
O revestimento acrescenta metal a cada face exposta e, num diâmetro unilateral, esse acréscimo sai do ajuste. O níquel a 3–5 µm por face aumenta o diâmetro em 0,006–0,010 mm, e uma pilha de Cu/Ni/Cr de 13,1–20,3 µm por face aumenta-o em 0,026–0,041 mm. Ambos são exemplos calculados.
Contra uma faixa de 0,05 mm, a pilha de três camadas gasta mais de metade da tolerância. Uma peça cortada na medida final antes do revestimento chega à prensa demasiado grande, pelo que o desenho tem de dizer se a cota é antes ou depois do revestimento. A aceitação é um calibrador de anéis, não um ensaio de encaixe numa caixa. O mesmo crescimento aparece numa estrutura de caixa revestida.
Porque é que o interior do anel reveste fino?
Uma cavidade interior reveste mais fino do que uma face exterior porque a cavidade faz de blindagem à corrente; a perda é de geometria, não é um defeito do banho. A densidade de corrente cai dentro de um recesso, pelo que a camada aí desce primeiro abaixo dos 3 µm de aceitação, enquanto a faixa exterior ainda lê 3–5 µm.
A cobertura julga-se onde está a interface: as faces das garras e o degrau interior, lidos por raios X e não a olho. O controlo está no dispositivo, onde um ânodo auxiliar injeta corrente na cavidade. Os dispositivos são cobrados por lote, pelo que um anel de 1,8 g pode carregar um custo de revestimento ditado pelo útil.
Que calibrador deteta cada falha?
Cada modo de falha tem um calibrador que o prova, e uma craveira não prova nenhum deles. A altura da garra pede um micrómetro de altura lido a partir da base, o diâmetro exterior um calibrador de anéis a Ø26,0 mm, e a planura uma mesa de verificação com calibrador de folgas. A prensa pede um banco de força com a caixa de acoplamento, a espessura da camada pede raios X, e a aderência pede um choque térmico segundo a ASTM B571 e 96 h de nevoeiro salino segundo a ASTM B117.
Um calibrador só resolve uma discussão quando a fase também é nomeada. Um diâmetro lido depois do revestimento inclui a camada.
| Interface | O que retém | Característica que suporta | O que o prova | Modo de falha |
|---|---|---|---|---|
| Aresta do cristal | Carga de aperto em três pontos | Altura da garra | Micrómetro de altura | O cristal levanta ou fica com carga pontual |
| Furo da caixa | Centragem e retenção | Diâmetro antes do revestimento | Calibrador de anéis | Assento apertado ou folgado |
| Fundo da caixa | Assentamento esquadrejado | Planura da base | Mesa de verificação e calibrador de folgas | Uma garra leva o golpe |
| Percurso de prensagem | Assentamento num só golpe | Raio da raiz | Banco de força | A raiz fende na prensa |
| Faces revestidas | Corrosão e aspeto | Corrente na cavidade | Leitura por raios X | Revestimento falho na cavidade |
Quando é que um anel de pressão falha em serviço?
O anel falha quando a caixa deixa de ser um invólucro seco e fechado, ou quando uma reparação lhe pede que saia e volte a entrar. Ele trabalha dentro da cavidade da caixa, livre de meio corrosivo e fechada pelo fundo da caixa.
Três defeitos cobrem a maioria dos retornos: uma raiz de garra que fende quando o curso da prensa passa do seu batente de 80–200 N, um revestimento que se lê falho por dentro e um diâmetro exterior que não entra.
Fora dessas condições o mecanismo não se sustenta. Desmontagens repetidas, água salgada, abrasão prolongada na face polida ou um percurso de carga que exija mais resistência do que aquela que uma parede de zinco de 0,8 mm suporta empurram a peça para o inox.
Envie o desenho com a face da base, o diâmetro antes ou depois do revestimento e a altura da garra assinalados, mais a caixa contra a qual se lê a força de prensagem.
FAQ
