
Гравитационное литьё корпуса подшипника: стенка и расточка
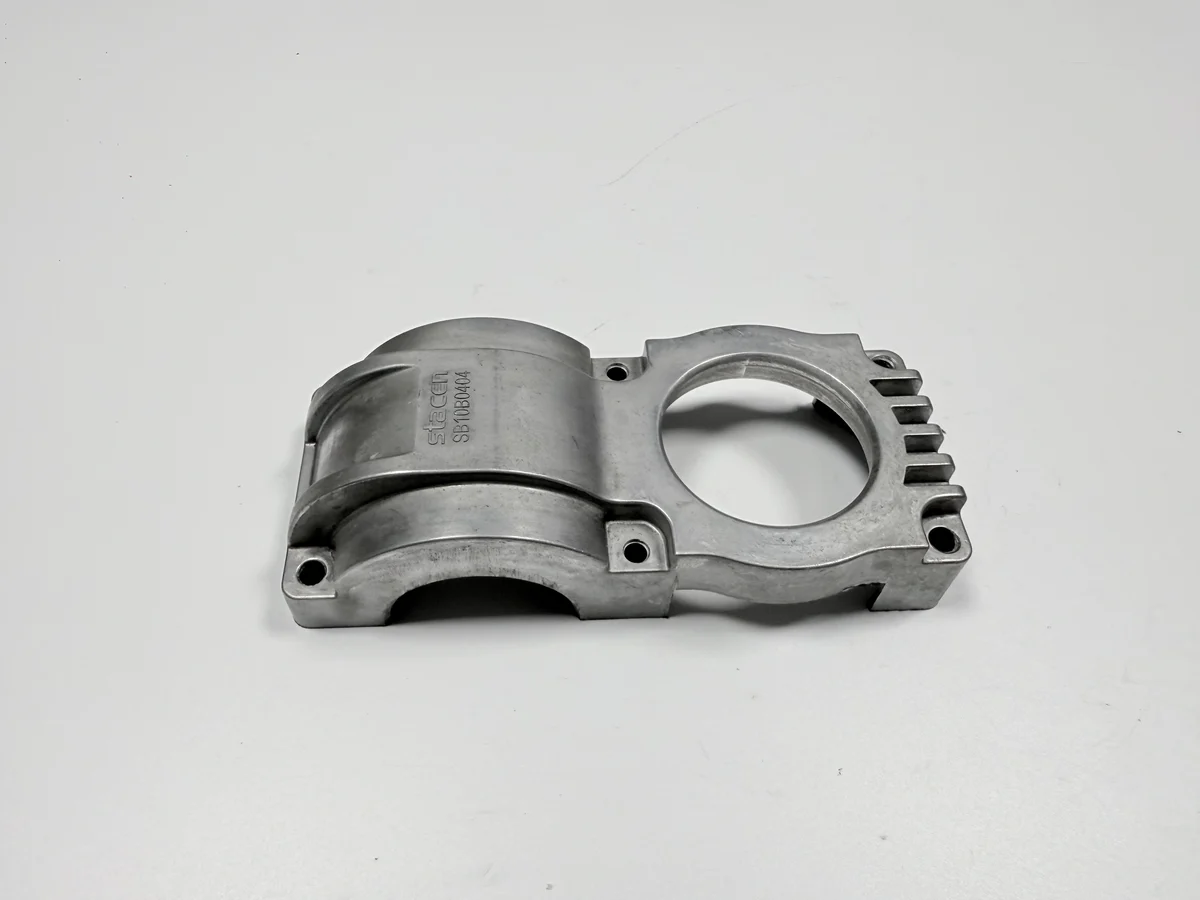
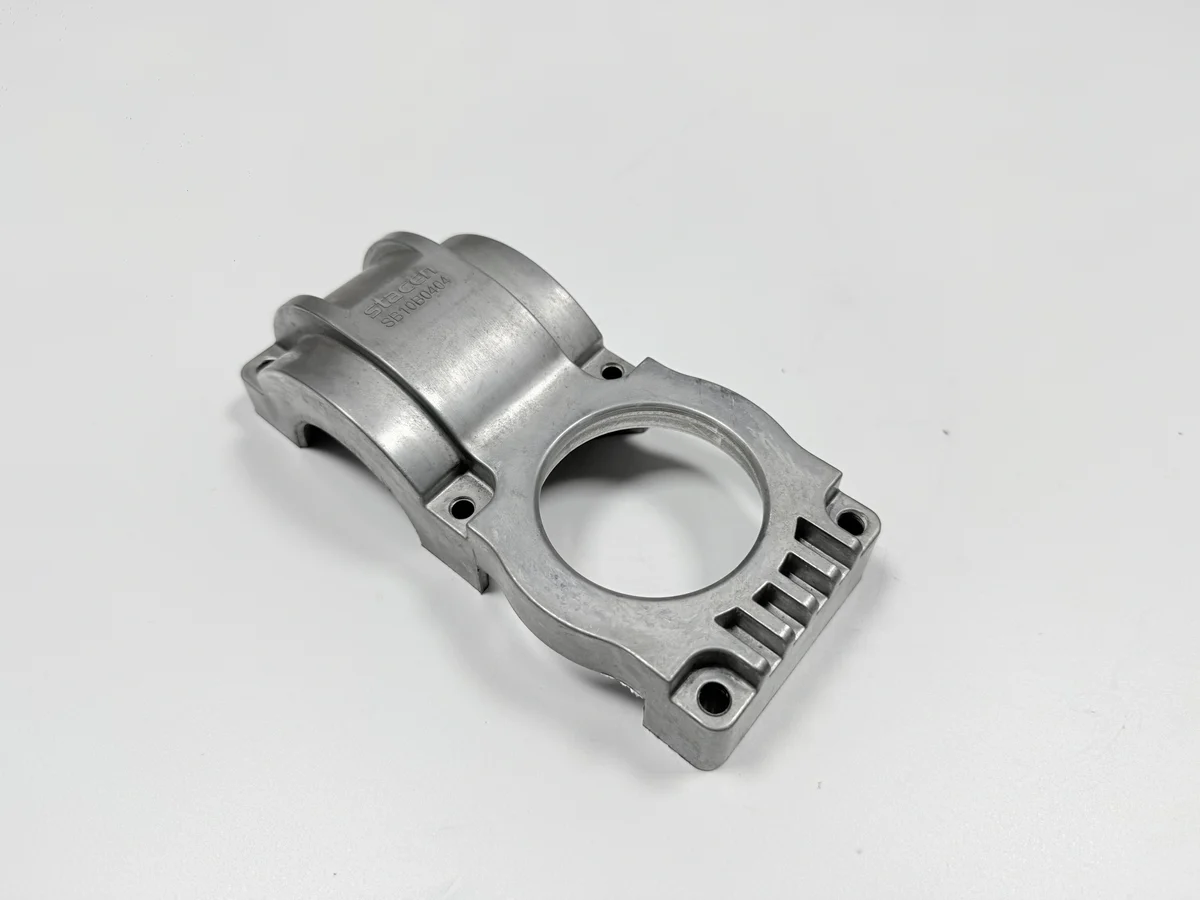
Разъёмный корпус подшипника отливают в стальной форме — кокиле, — делят на две половинки по плоскости разъёма, то есть по той плоскости, которой половины потом сходятся, стягивают болтами обратно в одно тело и растачивают как единую деталь. Гравитационное литьё задаёт стенку 5–8 мм и питание за полукруглой постелью, то есть посадочным местом под вкладыш подшипника, а расточка, снятие металла резцом внутри отверстия, решает, лягут ли отверстие и эта постель на одну ось.
Деталь — корпус из алюминиевого сплава A356-T6 габаритом 120×95×70 мм и массой 420±30 г с отверстием Ø60 H8. Каждое из этих чисел проектное: это задание с чертежа, а не замер по образцу, и по нему держат форму, заливку и расточной проход.
Что заменяет гравитационное литьё корпуса подшипника?
Гравитационное литьё заменяет алюминиевый корпус, отлитый в песчаную форму, или чугунный, и обмен переносит работу из механического цеха в форму: то, что раньше снимали резцом, теперь задаёт полость. Песчаная форма требует дешёвой модели, зато оставляет сечения толстыми, поэтому корпус приходит тяжёлым, и его обрабатывают по всем плоскостям. Чугун даёт жёсткость, которой у алюминия нет, но с весом, который несёт рама.
Маршрут со стальной формой держится, пока стенка остаётся около 5–8 мм по чертежу и заказ достаточно велик, чтобы окупить оснастку. Песок берёт крупный габарит или единичную деталь, чугун — случай, где жёсткость важнее веса. Эта деталь спроектирована для работы внутри машины, где есть масло и вибрация, а атмосферных воздействий ей не обещано.
Форма стальная и заново под каждую заливку не переделывается, поэтому её стоимость раскладывается по циклам, а не по одной модели, и короткая серия несёт больше оснастки на каждый корпус. Выбор между маршрутами — вопрос объёма, он разобран в статье про выбор способа литья по цене.
Почему здесь стальная форма, а не песчаная?
Стальная форма отводит тепло через стенку достаточно быстро, чтобы удержать сечение 5–8 мм, и одна и та же полость возвращает одну и ту же геометрию на каждой заливке. Песчаную форму собирают заново под каждую порцию металла, поэтому стенка уходит вслед за набивкой формовочной смеси и уклоном модели.
Один кокиль несёт одну-две детали за заливку — диапазон типовой, пока его не утвердил литейный цех, — а ресурс его считают заливками, которые он выдержит, а не годами службы.
Какие сопряжения держит корпус?
Три: отверстие Ø60 H8, в котором сидит наружное кольцо подшипника, полукруглая постель, на которую закрывается крышка, и установочная плоскость с четырьмя отверстиями Ø9. Базой служит ось отверстия вместе с этой плоскостью, и другого начала отсчёта у детали нет, поэтому замер, снятый в ином месте, описывает приспособление.
Постель и отверстие делят одну ось в пределах 0,05 мм, а отверстие стоит перпендикулярно установочной плоскости тоже в пределах 0,05 мм. Оба числа проектные, и оба выигрываются за один установ на расточке, без перестановки детали.
Какие размеры фиксируют до изготовления модели?
Пять чисел закрывают до того, как вырезана модель: отверстие, плоскостность плоскостей разъёма, перпендикулярность отверстия к установочной плоскости, положение болтовой сетки и габарит. Все пять — проектные значения, и все пять дешевле менять на бумаге, чем потом в стали.
| Элемент | Проектное значение | Допустимый диапазон | Чем проверяют |
|---|---|---|---|
| Отверстие | Ø60 H8 | Пределы H8 по чертежу | Нутромер, три точки |
| Плоскости разъёма | Плоскостность 0,05 мм | Не более 0,05 | Плита и щуп |
| Отверстие к установочной плоскости | 0,05 мм | Перпендикулярность в пределах 0,05 | КИМ |
| Фланцевые отверстия | 4×Ø9 | Положение Ø0,3 мм | Калибр-пробка и пробная сборка |
| Габарит | 120×95×70 мм | По чертежу | Штангенциркуль |
Изменение после того, как форма вырезана, — это работа по оснастке, поэтому чертёж подписывают раньше. Обычный довод здесь — припуск на расточку, то есть слой металла, оставленный под снятие: металл в отверстии ещё можно снять резцом, а болтовую сетку, просверленную не по месту, назад уже не сдвинуть.
Как заполняется стенка 5–8 мм в стальной форме?
Стенка заполняется, пока её ещё питает литниковая система — каналы, по которым металл входит в полость, — а стальная форма отводит тепло через обе поверхности, поэтому сечение застывает с двух сторон сразу. Сплав — алюминиевый A356 (AlSi7Mg, GB/T 1173 ZL101A) в состоянии T6; заливают при 700–740 °C в форму, подогретую до 250–350 °C, диапазон типовой, пока его не утвердил литейный цех.
Толстый край этой полосы застывает последним, и он стоит вплотную к полукруглой постели. Сечение 5–8 мм неоднородно не случайно: постель несёт нагрузку подшипника, и та же толщина оказывается массивом, до которого питание доходит последним.
Где на этом корпусе образуется усадочная раковина?
Усадочная раковина встаёт под полукруглой постелью, в узле, где стенка сходится с постелью: этот массив застывает последним, а его питание к тому моменту уже перекрыто. Полость сидит ниже поверхности, которую срежет расточной резец, поэтому первый признак — след на обработанной постели, а не брак, пойманный на литейном участке.
Раковина больше Ø1 мм отправляет корпус в брак; раковина Ø1 мм и меньше проходит, если постель в остальном без дефектов. Решение принимают на глаз, затем подтверждают капиллярным контролем, пропитыванием поверхности красителем, а граница брака входит в отчёт по первой детали, а не в записку о доработке.
Лечится это на заливке, где прибыль — запас расплава над узлом — ещё может напитать постель. Дефект проявляется после расточки: время механообработки уже потрачено до того, как он вылез, и смета, где посчитан только расточной проход, его не убирает.
Какие поверхности обрабатывают после литья?
Три элемента: плоскости разъёма фрезеруют, отверстие растачивают после стяжки половинок, четыре фланцевых отверстия сверлят. Литые поверхности сохраняют вид после дробеструйной очистки — обдува детали стальной дробью, — а каждая обработанная остаётся такой, какой её оставил резец.
Цепочка идёт через плавку и дегазацию расплава (удаление газов), заливку, выбивку (извлечение отливки из формы), обрубку литников и прибылей, зачистку заусенцев, дробеструйную очистку, фрезерование плоскостей разъёма, расточку в сборе, сверление фланцевых отверстий и окончательный контроль. Десять шагов, и три реза из них несёт механообработка после литья.
Фрезерование идёт до расточки по необходимости. Плоскость разъёма, срезанная после отверстия, сдвинула бы ось, на которую отверстие ставили, и корпус пришлось бы растачивать заново.
Почему половинки стягивают болтами до расточки?
Каждая половинка, расточенная отдельно, ставит постель и отверстие на две оси, а кольцо подшипника, посаженное на две оси, изнашивается с одной стороны. Стяжка возвращает корпусу рабочую форму — ту, в которой он стоит в машине, — и один проход режет обе половинки на одну ось.
В карте детали полукруглая постель входит в тот же установ, и именно так выходят на проектную соосность 0,05 мм, совпадение осей постели и отверстия; эта последовательность ещё ждёт подтверждения. Соосность читают на координатно-измерительной машине (КИМ) от оси отверстия и установочной плоскости, а пробная сборка доказывает, что подшипник входит, а не то, что кольцо сидит на одной оси.
Стяжка, расточной проход и снятие болтов — три позиции, поэтому шаг стоит дороже одного прохода. Разница должна стоять в смете: сравнение без неё проверяет два разных процесса.
Почему дробеструйная очистка идёт до механообработки?
Дробь достаёт до каждой литой поверхности, пока плоскости разъёма и отверстие ещё в припуске. Степень очистки Sa 2,5 по ISO 8501-1, то есть нормированное состояние поверхности после обдува, задана для тех литых поверхностей, а обработанные поверхности не обдувают вовсе.
Поменяйте их местами, и дробь выбьет кратеры на поверхностях, которые несут подшипник и стык половинок. Восстанавливать их — значит маскировать деталь перед очисткой или резать заново после неё, на детали, у которой допуски уже 0,05 мм.
Порядок же решает, с чего считают очистку: с площади литых поверхностей, а не со всей детали, потому что обработанные поверхности дроби не видят.
Какие проверки выпускают корпус подшипника?
Корпус выпускают шесть проверок. КИМ закрывает перпендикулярность и соосность, нутромер меряет отверстие тремя точками по окружности, а не одним диаметром, плита и щуп проверяют плоскости разъёма. Калибры и пробная сборка доказывают фланцевые отверстия, капиллярный контроль находит открытую постель, проверка шероховатости закрывает обработанные поверхности.
| Проверка | Приёмка | Средство |
|---|---|---|
| Отверстие и овальность | Не более 0,03 мм | Трёхточечный нутромер |
| Перпендикулярность | Не более 0,05 мм | КИМ, база — установочная плоскость |
| Соосность | Не более 0,05 мм | КИМ, база — ось отверстия |
| Плоскости разъёма | Плоскостность в пределах 0,05 | Плита и щуп |
| Болтовые отверстия | Калибр проходит, деталь садится | Калибр и пробная сборка |
| Постель | Нет открытой раковины больше Ø1 мм | Глаз, затем капиллярный контроль |
Овальность — разница между наибольшим и наименьшим диаметром в одном сечении — и перпендикулярность закрывают большинство споров: обе величины плывут от зажима. Отверстие, измеренное в приспособлении, даёт одно число, а оно же, отпущенное, — другое, поэтому в отчёте называют состояние, в котором мерили.
Капиллярный контроль добирает то, что пропускает глаз: полость, вышедшая на обработанную поверхность, но под лампой читающаяся как размазанное пятно. У него есть предел, который стоит вписать в чертёж: полость, закрытая под коркой, краситель не держит.
Как принимают отверстие после сборки?
Отверстие принимают после того, как половинки стянуты болтами, потому что усилие затяжки его сдвигает. Отсчёты до стяжки описывают свободную деталь, а подшипник встречает то отверстие, которое стоит под затянутыми болтами.
Пример из записи показывает разрыв. Овальность 0,05 мм, прочитанная после стяжки, вернулась к 0,02 мм на расточке в сборе и проходе со снятием напряжений, при прежней границе прохода 0,03 мм.
Эта повторная проверка входит в отчёт КИМ с названным стянутым состоянием — так же, как контроль на КИМ описан для других деталей.
Из чего состоит смета на корпус подшипника?
Четыре блока: стальная форма с амортизацией по заливкам, литьё с обрубкой и зачисткой, механообработка с расточкой в сборе и очистка с приёмочными проверками. На корпусе 420 г металл — самый малый блок, поэтому смета, построенная по весу детали, пропускает большую часть работы.
Каждый блок масштабируется по своей переменной: от количества в заказе до площади литых поверхностей.
Расточка несёт стяжку, проход и снятие болтов с повторной проверкой, поэтому именно этого блока чаще всего нет, когда две сметы кладут рядом. Второй — снятие напряжений: после финиша его уже не вернуть.
Просите расточку в сборе и строку капиллярного контроля по имени. Первую часто считают обычной механообработкой, вторую — контролем, и корпус, оценённый без них, сравнивают не по тем четырём блокам. Литьё и механообработка в одном заказе идут одним маршрутом, как в проекте литой и точёной петли и в статье про механообработку против литья.
Вопросы и ответы
- Почему пористость появляется под посадочным местом подшипника?
- Почему отверстие Ø60 становится овальным после расточки?
- Почему перпендикулярность 0,05 мм не держится на расточенном корпусе?
- Почему обе половинки стягивают болтами до расточки отверстия?
- Из чего складывается цена разъёмного корпуса подшипника?
