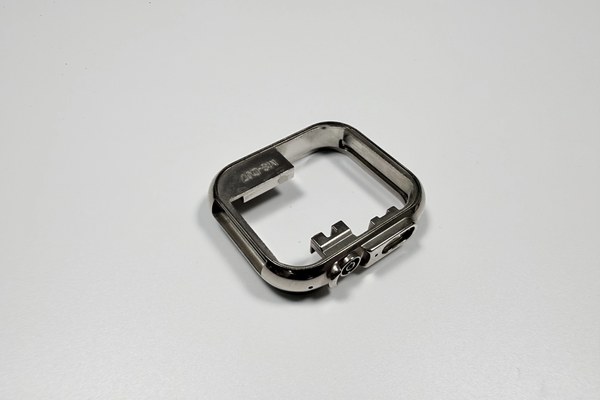
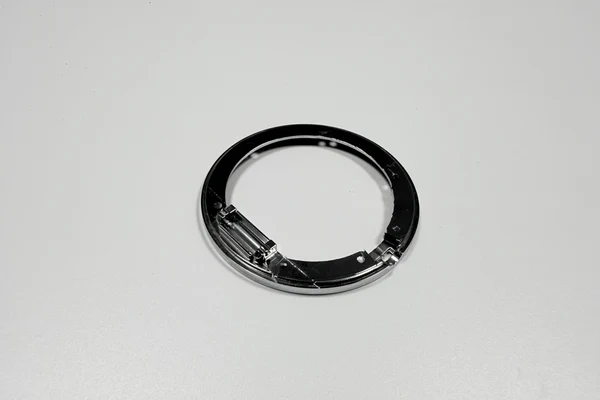
Zamak 5 для прижимного кольца безеля: стенка, лапки, покрытие
Zamak 5 подходит для прижимного кольца Ø26 мм, потому что три свойства совпадают: он заполняет стенку 0,8 мм, его корни лапок держат усилие запрессовки, и он принимает гальванический пакет. Марку заказывают как цинковый сплав по ASTM B86 AC41A в литом состоянии, с типичной плотностью 6,6 г/см³.
Эти же свойства — и есть пределы. Кольцо прижимает стекло и больше не разбирается для второй попытки, поэтому сплав должен держать не только форму, но и посадку. Каждое число ниже — либо требование чертежа, либо типичное значение.
Почему Zamak 5 подходит для прижимного кольца 1,8 г?
Потому что кольцо — это форма с обязанностью, а не балка. Оно держит стекло на трёх лапках, встречает стенку корпуса и выглядит отделанным, и металл, который заполняет тонкое сечение, подходит для этого лучше, чем металл, выбранный под удар. Литьё под давлением формирует лапки в том же цикле, что и обод.
Основная нагрузка приходит не при носке, а на сборке: лапки подгибают, кольцо задавливают в корпус, и трещина на этом шаге уже не исправляется.
Альтернативы уступают в разном. Нержавеющая сталь держит удар, которого цинк не держит, но формовка такой лапки из листа оставляет пружинение, которое нужно контролировать. Литой пластик дешевле на объёме, но теряет металлический вид и диапазон температур.
Что плотность 6,6 г/см³ значит для кольца 26 мм?
Плотность переводит объём в вес, который чувствует владелец. При 6,6 г/см³ цель 1,8 г даёт 0,273 см³ — весь металлический бюджет детали.
Гладкий обод с наружным диаметром Ø26,0 мм, отверстием 24,4 мм и высотой 2,0 мм заключает 0,127 см³, то есть 0,84 г. Остальные 0,15 см³ сидят в трёх лапках и базовом уступе, поэтому масса не в ободе. Эти цифры — расчётный пример по номинальным размерам.
Для этой марки плотность фиксирована на 6,6 г/см³, поэтому вес решает объём. Цель вне полосы 1,8±0,2 г при таком объёме — это изменение сечения, а не смена марки.
Спор о граммах всегда возвращается к чертежу: обод, лапки, базовый уступ. Меняется любое из этих сечений — меняется цифра на весах.
Что стенка 0,8 мм делает с заполнением и прочностью?
Стенка 0,8 мм — это место, где встречаются текучесть и тепло формы. Zamak 5 обычно льют при 400–420 °C расплава и 150–180 °C формы, и обод такой толщины замерзает вне этого окна раньше, чем заполнится дальняя сторона, оставляя спай в месте встречи фронтов.
Стенка задаёт и корень лапки: корень не может быть толще сечения, из которого он растёт. Из-за этого потолка полосу усилия запрессовки и указывают на чертеже — до сборочного верстака.
Утоньшение ничего не даёт. Ниже 0,8 мм окно заполнения сужается, а пробных впрысков становится больше, и пробные впрыски — это время оснастки, а не металл.
Второй рычаг — впуск. Питатель, поставленный напротив тонкой стенки, доводит металл до неё горячим, и окно заполнения расширяется без изменения толщины.
Что ASTM B86 AC41A фиксирует на чертеже?
Он фиксирует семейство сплава, литое состояние и пределы примесей, от которых зависит, как ложится покрытие. Кольцо, купленное по AC41A, куплено по известному составу, поэтому партию, которая покрывается пузырями, можно проследить до металла.
Практический итог — одна строка: Zamak 5 по ASTM B86 AC41A, литое состояние. Всё остальное в кольце — геометрия и отделка.
| Свойство | Чем задаётся | Требование чертежа | Допустимый диапазон | Чем проверяют |
|---|---|---|---|---|
| Плотность, литое | Данные сплава | 1,8 г | 1,8±0,2 г | Весы |
| Стенка | Форма | 0,8 мм | 0,8±0,05 мм | Микрометр |
| Высота лапки | Обрезка | 1,2 мм | 1,2±0,05 мм | Микрометр по высоте |
| Никелевая плёнка | Спецификация покрытия | 3 µm изнутри | Нижняя граница 3 µm | Рентген |
| Прирост, Cu/Ni/Cr | Расчёт | 0,026–0,041 мм | Внутри 0/-0,05 мм | Калибр-кольцо |
| Усилие запрессовки | Пробная запрессовка | Потолок 200 Н | 80–200 Н | Прессовый стенд |
Значение без проверки за ним — это пожелание, а проверка без требования превращается в спор на входном контроле.
Почему никель ложится тонко внутри полости кольца?
Потому что полость экранирует ток. Внутренняя стенка стоит за ободом, поэтому осадок там нарастает медленнее, и наружная поверхность в 3–5 µm ничего не говорит о внутренней.
Покрытие — это толщина плёнки 3 µm и больше, считанная рентгеном. Яркий обод и тонкая внутренняя стенка могут стоять на одном кольце.
Лечение — в подвеске и маскировании, потому что время в ванне не достаёт до экранированной поверхности. Эта работа входит в последующую механообработку, и поэтому кольцо на 1,8 г может нести стоимость покрытия, несоразмерную своему весу.
Рассеивающая способность ванны ограничена, и внутренний диаметр кольца — худшее место в подвеске: ток идёт по пути наименьшего сопротивления, к наружной кромке.
Какая марка Zamak подходит для кольца под запрессовку?
Zamak 5 — обычный выбор для кольца под запрессовку: он уравновешивает литейные свойства и прочность выше младших марок и покрывается на тех же линиях. Поле вариантов разобрано в руководстве по выбору сплава Zamak.
Марка — не свободный выбор в конце проекта. Переход на другую марку Zamak меняет температуру литья, усадку и отклик на покрытие, поэтому заново открывает первый образец и добавляет оснастке пробу.
Чертёж, где написано только «Zamak», оставляет выбор литейному цеху, и выбор может пасть на марку, которая легче льётся, а не на ту, что лучше покрывается. Назовите марку и стандарт вместе — и выбор закрыт.
Держит ли Zamak 5 корень лапки под усилием запрессовки?
Держит в полосе 80–200 Н. Корень — концентратор напряжений на стенке 0,8 мм, и он ломается там раньше, чем гнётся, поэтому важна та нагрузка, которую даёт пресс.
Прочность корня дают литая структура и радиус. Усадочная раковина у основания лапки решает, согнётся она или сломается, и перелив за корнем питает это сечение, пока оно застывает.
Пример из записей показывает отказ: семь корней сломались на 1000 деталей при 320 Н, в 1,6 раза выше верхнего предела, и радиус корня R0,2 мм вместе с упором хода свёл счёт к нулю.
Поэтому корень проверяют на первом образце, а не на партии: сломанный корень не виден до запрессовки, а после неё кольцо уже не снять.
Когда штамповка из нержавеющей стали выигрывает у Zamak 5?
Когда кольцо должно держать удар или стенке нужно уйти ниже 0,8 мм, чтобы вписаться в неглубокий корпус. Нержавеющая сталь прочнее на сечение, а штампованная лапка держит кромку, которую литая лапка не повторит.
Обмен — в формовке. Вырезание заданного корня в тонком листе переносит задачу допуска с формы на пружинение, поэтому первый образец становится пробной штамповкой.
Переход — решение по оснастке не меньше, чем по материалу: цинковому кольцу в производстве нужна новая оснастка, чтобы стать кольцом из нержавеющей стали. Покрытый цинковый корпус показывает, насколько далеко цинковый маршрут заходит до смены материала.
Когда пластик выигрывает у Zamak 5?
Там, где кольцо только заполняет зазор и покрытие не требуется, выигрывает пластик. Пластиковое кольцо дешевле на объёме, не корродирует, а корпусу, которому нужна проставка, не нужен металл.
Обмен — поверхность и диапазон температур. Покрытое цинковое кольцо читается как металл и держит высоту лапки, которую пластиковое кольцо не повторит, поэтому выбор решает посадочное место стекла.
Пластик ползёт под постоянной нагрузкой. Лапка, которая держит стекло годами, со временем теряет высоту, и стекло начинает ходить в посадке.
Граница — посадка с натягом. Если лапки 1,2±0,05 мм держат стекло при 80–200 Н, материал — цинк или нержавеющая сталь, а корпус, в который кольцо запрессовывается, задаёт стенку и отделку.
Что меняется, если отделка уходит в Cu/Ni/Cr?
Цвет меняется меньше, чем арифметика. Никель 3–5 µm добавляет по диаметру 0,006–0,010 мм как расчётная величина. Пакет Cu 8–12, Ni 5–8 и Cr 0,1–0,3 µm даёт в сумме 13,1–20,3 µm, то есть 0,026–0,041 мм.
Против полосы 0/-0,05 мм на Ø26,0 мм пакет съедает больше половины припуска. Отделку указывают на чертеже с пометкой «до покрытия» или «после покрытия», и выбор отделки поверхности становится решением по посадке.
Припуск по отверстию и по наружному диаметру считают от одного пакета, иначе кольцо садится в корпус с перекосом.
Расчёт отказывает, когда прирост считают после покрытия. Кольцо по номиналу приходит с превышением размера, снятие покрытия добавляет второй проход разброса, а новая партия покрытия несёт собственный первый образец. Марку, пакет отделки и случай пробной запрессовки отправляют вместе с чертежом.
Вопросы и ответы
.webp)