Zamak 5 для корпусов часов: плотность и покрытие
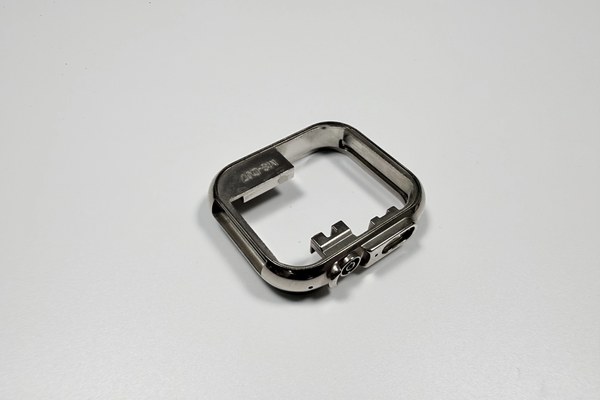
Zamak 5 задаёт два числа до расчёта цены. Плотность 6,6 г/см³ вместе с объёмом оболочки держит готовую массу на 12±1 г, а литая корка принимает 18–27 мкм Cu/Ni/Cr. И то и другое относится к сплаву и шихте, а не к линии покрытия. Цинковые сплавы образуют семейство; Zamak 5 прочнее Zamak 3 и платит за это чуть худшей жидкотекучестью.
Когда корпус считать по Zamak 5?
Zamak 5 попадает в расчёт, как только чертёж задаёт стенку 0,9–1,2 мм, покрываемую кромку и готовую массу около 12±1 г. Ниже 0,9 мм сплав перестаёт быть открытым вопросом: ни один материал не заполнит сечение, до которого форма не достаёт.
Выше этой стенки решают три свойства. Плотность держит оболочку на 12 г, литая корка полируется до зеркала под покрытием, и сплав обрабатывает отверстие Ø1,5 мм без вырыва. Корпус, который после покрытия должен держать ступень 0,03 мм, остаётся в этом сплаве: этот допуск фрезеруют, а не отливают.
Почему один ход заполняет четыре гнезда?
Четыре гнезда на вставках 8407, рассчитанные на 300 000 ходов, подходят этому корпусу: стенка 0,9 мм заполняется до затвердевания, и четыре фронта укладываются в одно окно. При более толстой стенке схема возвращается к одному гнезду, как показывает тонкостенное цинковое литьё.
Число гнёзд — решение по стоимости. Четырёхгнёздная форма дороже одногнёздной, и её цена делится на партию, на число деталей, а не на число гнёзд: партия 300 деталей делит эту форму на 300. Ещё до металла это крупнейшая строка в цене.
Что ASTM AC41A задаёт в слитке Zamak 5?
ASTM B86 AC41A задаёт химию слитка, а не готовую отливку. Таблица 1 даёт диапазоны; пределы примесей — те строки, которые покупатели чаще всего пропускают.
Элемент | Диапазон (%) | Предел (%) | Что задаёт |
|---|---|---|---|
Al | 3,9–4,3 | — | Жидкотекучесть на 0,9 мм |
Cu | 0,75–1,25 | — | Прочность, старение |
Mg | 0,03–0,06 | — | Рост зерна |
Pb | — | ≤0,003 | Горячая хрупкость |
Cd | — | ≤0,002 | Хрупкость |
Sn | — | ≤0,001 | Межкристаллитные трещины |
У алюминия, меди и магния есть только диапазон, отдельного потолка нет. У свинца, кадмия и олова есть только потолок, без нижней границы. Медь задаёт прочность и старение, магний держит зерно, а три потолка не дают плохой шихте сделать партию хрупкой. Шихта из возвратных литников и съёмов уходит к верхней границе меди, поэтому расплав проверяют по норме, а не по последнему сертификату.
Почему цинк вообще держит покрытие Cu/Ni/Cr?
Цинк остаётся активным и в кислоте, и в щёлочи, поэтому покрытие должно закрыть всю поверхность, и три слоя делят работу: медь цепляется, никель несёт барьер коррозии, хром берёт износ и цвет. Они идут 8–12 мкм, 10–15 мкм и 0,1–0,3 мкм, всего 18–27 мкм на грань.
Крашеный цинк обходит три ванны при меньшей начальной цене и проигрывает на кромке, где корпус трётся о рукав. Поскольку корпус часов работает кромками, путь с краской меняет более дешёвый процесс на более короткую жизнь внешнего вида. Снятая деталь проходит три ванны заново и встаёт в очередь подвесов: поздно найденный пузырь стоит и срока, и вида. Заметки по покрытию сравнивают пути.
Какой дефект поверхности покрытие выявляет первым?
Пузырь — первый дефект, который показывает покрытие, и начинается он в поре, дошедшей до корки, а не в ванне. Кислота медной ванны остаётся в отверстии, никелевая плёнка его закрывает, и нагрев поднимает слой. Обезжиривание и активация очищают поверхность, но не опорожняют пору.
Поэтому пористость относится к литью под давлением, а не к гальванике. Пору, дошедшую до корки, не выправить ни шлифовкой, ни покрытием. Поры, не доходящие до корки, безвредны; важна только та, что связана с поверхностью.
Как 18–27 мкм покрытия смещают посадку?
18–27 мкм на грань поднимают и плоскость ступени на ту же величину. По диаметру складываются обе стороны: 2 × 18–27 мкм = 0,036–0,054 мм, что уже превышает 0,03 мм, отведённые ступени.
Таблица 2 разбирает бюджет массы по объёму оболочки из чертежа и типичной плотности.
Статья | Значение | Основа |
|---|---|---|
Объём оболочки | 13,7 см³ | 38,0×38,0×9,5 мм сплошным блоком |
Плотность | 6,6 г/см³ | типичное значение (B86 задаёт химию, не плотность) |
Масса сплошного блока | 90,5 г | объём × плотность |
Готовая масса | 12±1 г | цель чертежа |
Расчёт даёт 13,7 см³ × 6,6 г/см³ = 90,5 г сплошного блока против 12±1 г готовой детали, то есть около 13 % металла в оболочке. Если чертёж требует эту массу из целого, он требует оболочку с большим припуском, и время растёт вместе с припуском.
Где Zamak 5 режет тонкую стенку без вырыва?
Стенка ушка 0,9 мм с отверстием Ø1,5 мм попадает ровно на границу, где Zamak 5 режет чисто или вырывает; разницу дают фаска на входе и подача на выходе. Сплав достаточно мягок для быстрого резания, но не для неподдержанного выхода.
Скол устья больше 0,1 мм — это брак, а не доработка, потому что зачистка выводит отверстие из допуска. Постобработка закладывает этот риск в цену, отсюда постоянные потери на тонкостенной детали, называет их покупатель или нет.
Для каких корпусов Zamak 5 не годится?
Три случая исключают Zamak 5: заявка на погружение, грань с постоянным абразивным износом и стенка меньше 0,9 мм. Пот, трение и повседневные удары остаются в его области, как и плоскость ступени, фрезерованная до 0,03 мм перед покрытием. За этими тремя линиями смена процесса ничего не экономит — нужен другой материал.
Чего стоит переход на нержавейку или крашеный цинк?
Нержавейка сначала повышает массу: та же оболочка уже не даёт 12±1 г, а блок под обработку весит куда больше готовой детали. Крашеный цинк сохраняет отливку и экономит три ванны, но теряет кромку, которую защищало покрытие.
Оба пути сдвигают бюджет посадок. Нержавейка снимает то, что Zamak 5 льёт почти по форме. Краска добавляет слой без контроля толщины, сравнимого с 18–27 мкм, и вся посадка, посчитанная на 0,036–0,054 мм, пересчитывается. Стенка меньше 0,9 мм или шлифованная стальная кромка — уже вне этого сплава.
Что должно быть в запросе, чтобы предложения были сравнимы?
Четыре документа делают предложения сравнимыми: 2D-чертёж с пометкой «до/после покрытия» на каждом допуске, 3D-модель, размер партии и класс поверхности видимых граней; плюс список маскирования, потому что каждая маска стоит операции у гальваника.
Эти четыре входа задают пять статей: число установов, проходы полировки видимых граней, плотность подвеса в ванне, потери тонкой стенки и стоимость формы, разнесённая по партии. Не хватает одного — ответ становится диапазоном, несравнимым со вторым, потому что считают только то, что оцифровано. На первой детали ступень и оба ушка проверяют на испытательных стендах щупом 0,03 мм и калибром Ø1,5 мм.
Частые вопросы
.webp)