
Что такое разъёмный корпус подшипника: A356 и посадка отверстия
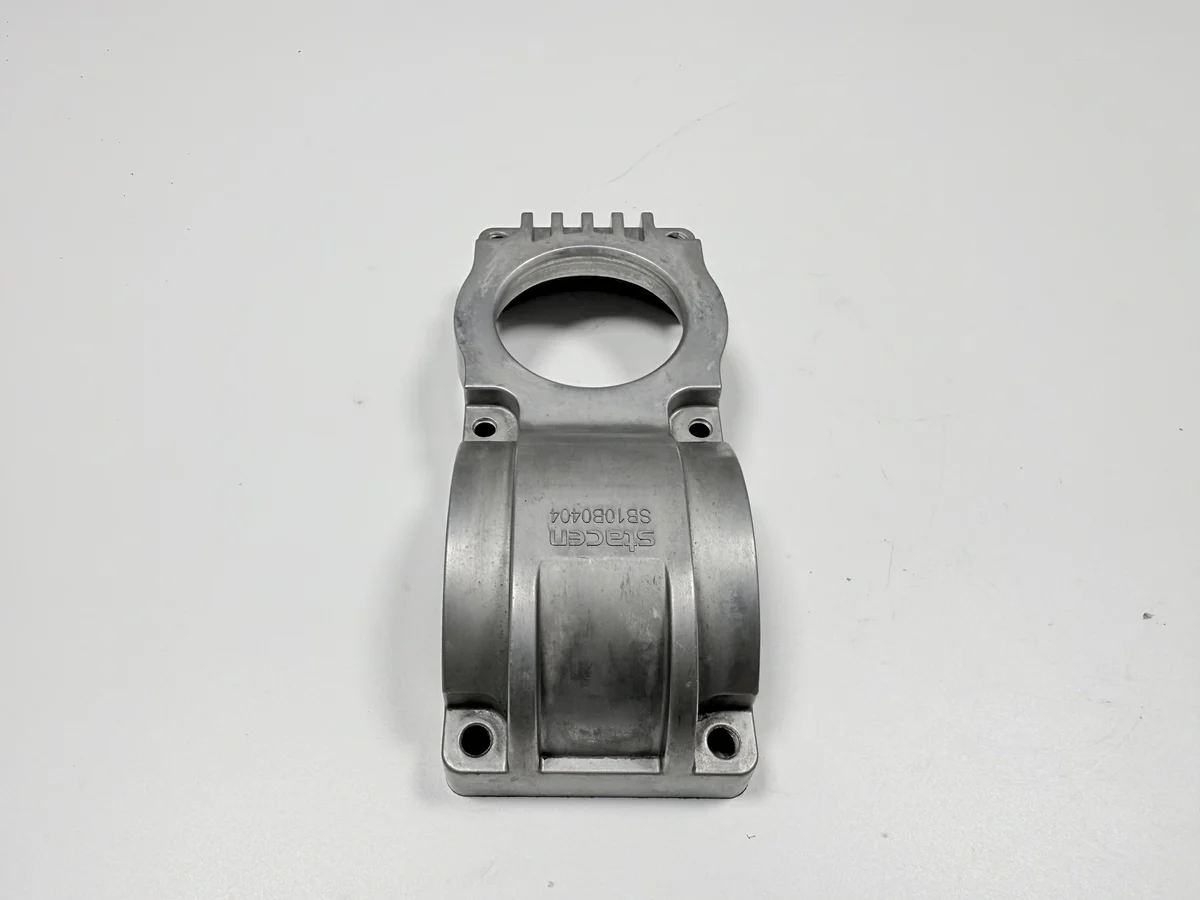
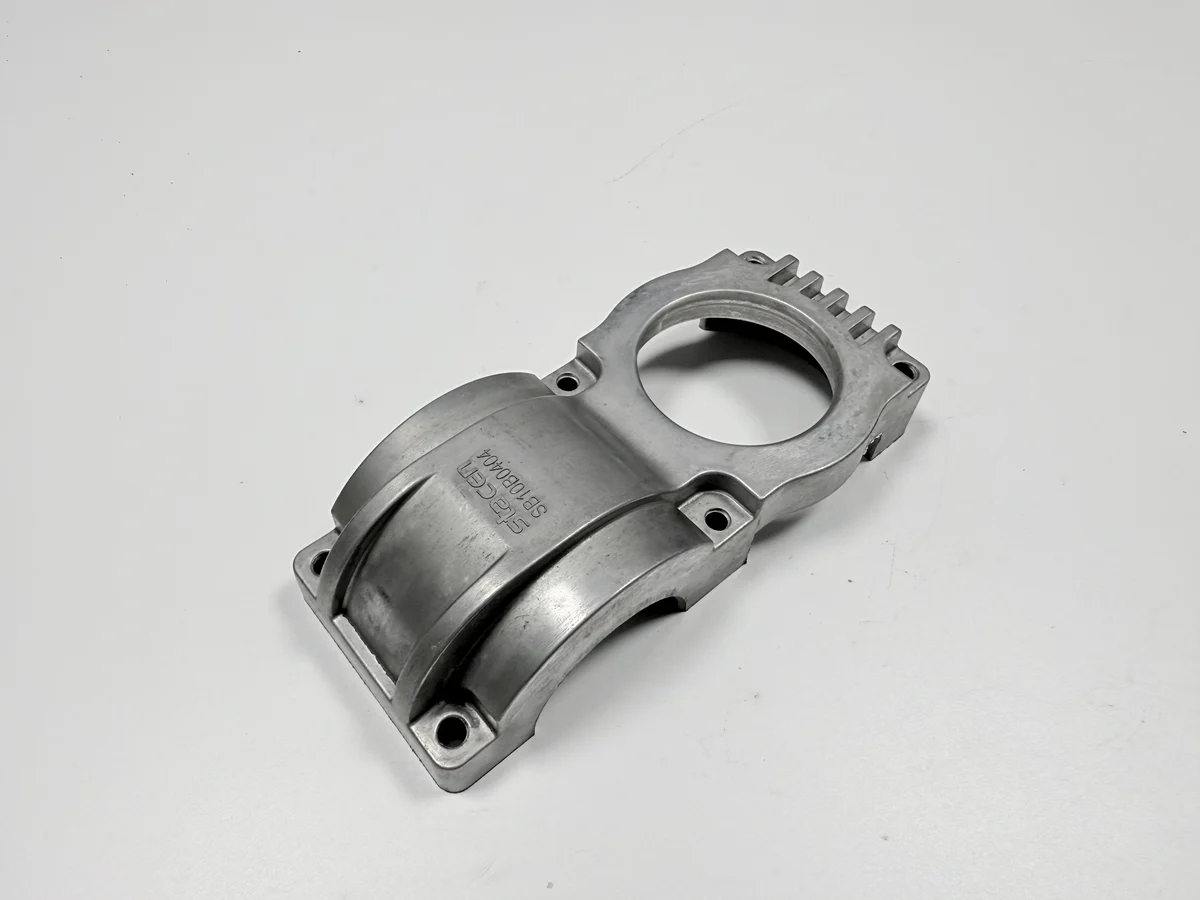
Разъёмный корпус подшипника держит вал или подшипник в теле из двух частей: нижняя половина и крышка, стянутая болтами сверху. Гравитационное литьё в стальную форму, то есть кокиль, даёт обе половины вместе с четырьмя монтажными ушками; отверстие режут позже, когда половины уже стянуты и работают как одно тело. Стальная форма задаёт наружный контур и ушки, а внутреннюю геометрию — отверстие, постель и плоскости разъёма — делает механообработка.
Этот корпус — отливка из A356-T6 размером 120×95×70 мм и массой 420±30 г, со стенкой 5–8 мм и отверстием Ø60 H8. Каждая цифра здесь — проектная цель с чертежа, а не замер с последней партии: по этим числам держат форму, заливку и расточной проход, и по ним же принимают первый образец.
Что держит разъёмный корпус подшипника?
Корпус держит одно из двух: наружное кольцо подшипника, запрессованное в отверстие, или шейку вала, лежащую на полукруглой постели. Постель — та полукруглая поверхность, которую линия разъёма делит пополам, поэтому крышка закрывает шейку сверху, и её снимают, не вынимая вал. Четыре монтажных ушка крепят тело к раме. Положение подшипника задают ось отверстия и монтажная плоскость, поэтому обе поверхности — базы, от которых начинается любой замер.
Зачем корпус делают из двух половин?
Разъём позволяет завести вал сверху, а не протаскивать его через замкнутое кольцо; так удобнее для корпуса на конце редуктора или приводного барабана конвейера, где вал уже стоит в узле. Половины стягивают и растачивают как одно тело, поэтому стык входит в размерную цепь, а не считается принадлежностью крышки.
Именно поэтому плоскости разъёма держат плоскими в пределах 0,05 мм. Плоскость, которая качается, сходится у болтов и расходится у отверстия: зазор уходит к постели, усилие стяжки выводит отверстие из круга, и кольцо садится с натягом с одной стороны. Пару обрабатывают вместе, поэтому половины остаются подобранным комплектом, и крышка из другого комплекта заменой не служит.
Какие три поверхности задают точность корпуса?
Три поверхности несут допуски: отверстие Ø60 H8, две плоскости разъёма и монтажная плоскость. H8 — поле допуска отверстия по чертежу: верхнее и нижнее отклонения диаметра, внутри которых живёт посадка кольца.
Базы — монтажная плоскость и ось отверстия, поэтому перпендикулярность 0,05 мм читают между ними, а полукруглую постель держат соосной отверстию в пределах 0,05 мм. Отверстия фланца 4×Ø9 укладываются в позиционный допуск Ø0,3 мм: это четвёртая проверка, а не четвёртая база: её провал говорит о сверлении, а не о геометрии корпуса.
Почему отверстие растачивают после стяжки?
Стяжка идёт первой потому, что каждая половина, расточенная отдельно, даёт постели и отверстию разные оси, а кольцо подшипника, посаженное на две оси, изнашивается с одной стороны и греет узел. Болты закрывают стык, отверстие смещается вместе с этим усилием, и один проход возвращает обе половины на общую ось.
Порядок фиксирован: фрезеровать плоскости разъёма, стянуть половины, расточить, затем сверлить отверстия фланца. Плоскость, фрезерованная после расточки, сдвинула бы ось, на которую выставлено отверстие. Стяжка, расточка и разборка — три позиции, поэтому в смете этот шаг стоит отдельной строкой, а не внутри обычной механообработки.
Почему для корпуса выбран A356-T6?
A356 — это AlSi7Mg, тот же сплав, что GB/T 1173 ZL101A, а T6 — состояние: термообработка на твёрдый раствор, закалка в воде, затем старение. Состояние задаётся режимом, а не маркой: без этой термообработки корпус не выйдет на свойства, на которые рассчитан. В стальной форме сплав заполняет стенку 5–8 мм, обрабатывается без вырывов и укладывается в массу 420±30 г. Заливка идёт при 700–740 °C в форму, подогретую до 250–350 °C, затем раствор при 535–545 °C и старение при 155–165 °C в течение 4–6 ч — всё до подтверждения литейным цехом.
Отделка — дробеструйная очистка литых поверхностей до Sa 2,5 по ISO 8501-1; отверстие и плоскости разъёма остаются как после резца. Анодирование для этой детали не подтверждено, поэтому чертёж с требованием к цвету или толщине покрытия добавляет пункт в спецификацию и строку в смету. Гальваника и окраска подчиняются тому же правилу и требуют маскирования отверстия и стыка, иначе слой ляжет на посадочную поверхность.
Почему стенка 5–8 мм несёт риск усадочной рыхлости?
Стенка по проекту 5–8 мм, и её толстый край приходится на полукруглую постель. Этот узел застывает последним, металл к нему уже не подводится, и оставшаяся раковина сидит под той поверхностью, которую снимет расточной резец.
Раковина больше Ø1 мм отправляет корпус в брак; раковина Ø1 мм и меньше проходит, если постель в остальном плотная. Решение принимают на глаз по обработанному месту, затем подтверждают капиллярным контролем. Дефект выходит только после расточки, поэтому время резания уже потрачено, и единственное место, где его ещё можно исправить, — сама заливка, её прибыль, температура формы и скорость застывания.
Чем проверяют каждый элемент?
У каждого элемента свой инструмент: трёхточечный нутромер для отверстия и его овальности, КИМ для перпендикулярности и соосности, плита со щупом для плоскостей разъёма. Штангенциркуль здесь не годится: он берёт один диаметр и пропускает разницу осей. Отверстия фланца проверяют калибрами «годен/не годен» и пробной сборкой, постель — капиллярным контролем.
В таблице цель, допустимый диапазон и инструмент стоят рядом, потому что замер без состояния, в котором его сняли, доказывает мало. Отверстие, измеренное в приспособлении, и оно же, отпущенное из кулачков, дают две разные цифры, и отчёт обязан указывать, какую из них он фиксирует. Этот отчёт и закрывает контроль на КИМ: по нему видно, какая поверхность принята за базу и в каком состоянии снят замер.
| Элемент | Цель по чертежу | Допустимый диапазон | Чем подтверждают |
|---|---|---|---|
| Отверстие | Ø60 H8 | пределы H8, овальность не более 0,03 мм | Нутромер, три точки |
| Плоскости разъёма | 0,05 мм по плоскостности | 0,05 мм и меньше | Плита и щуп |
| Отверстие к монтажной плоскости | 0,05 мм перпендикулярности | 0,05 мм и меньше | КИМ, монтажная плоскость как база |
| Постель к отверстию | 0,05 мм соосности | в пределах 0,05 мм | КИМ, отверстие как база |
| Отверстия фланца | 4×Ø9 | позиция Ø0,3 мм | Калибры «годен/не годен» и пробная сборка |
| Литая поверхность | Sa 2,5 | класс ISO 8501-1 или лучше | Компаратор |
Когда литой корпус отказывает в работе?
Корпус отказывает там, где три поверхности выходят на пределы допуска. Раковина под постелью даёт кольцу качаться, овальное отверстие зажимает кольцо и греет узел, а отверстия фланца не по позиции оставляют нагрузку на двух ушках из четырёх. Плоскость разъёма, которая качается, пружинит отверстие при каждой стяжке.
Отказ редко виден на приёмке: корпус проходит по диаметру, уходит в узел, и только собранный подшипник показывает нагрев или шум. Условия работы ограничивают конструкцию. Корпус работает в помещении, внутри оборудования, с маслом и вибрацией, а наружная эксплуатация и мойка под напором не обещаны. За этой границей меняются путь коррозии и схема нагрузки, и алюминий перестаёт быть верным ответом.
Когда деталь лить в песок или из чугуна?
Литьё в песок забирает крупный габарит и единичную деталь: модель стоит меньше стальной формы, а толстые сечения там нормальны; поверхность приходит грубее, и резать приходится больше плоскостей. Чугун берут там, где жёсткость важнее массы: вес несёт рама, зато корпус не пружинит под нагрузкой.
Маршрут со стальной формой держится, пока стенка остаётся 5–8 мм по чертежу, заказ выдерживает оснастку, а эксплуатация остаётся в помещении. Одна форма даёт одну-две детали за заливку до подтверждения литейным цехом, и её стоимость распределяется по заливкам, поэтому короткая серия несёт другую долю оснастки, чем длинная. Сравнение маршрутов — в материале о выборе способа литья и о механической обработке против литья; литая и обработанная петля показывает похожие проверки перед выпуском.
Пришлите чертёж, где отмечены отверстие, плоскостность плоскостей разъёма и база, а также размер партии и условия эксплуатации. Эти пять пунктов решают, стоит ли резать оснастку и что проверяет первый образец, — и по ним же выбирают маршрут.
Вопросы и ответы
- Почему под посадочным местом подшипника появляется пористость?
- Почему отверстие подшипника Ø60 мм становится овальным после обработки?
- Почему перпендикулярность 0,05 мм не выдерживается на расточенном корпусе?
- Почему обе половины стягивают до расточки отверстия?
- Что определяет стоимость разъёмного корпуса подшипника?
