
45 钢屈服强度:调质后 355 MPa 靠什么守住
这块支架上的 45 钢屈服强度,要等淬火和回火都走完才到 355 MPa,牌号本身只交代这是哪种钢。图纸把这个数当目标写,不当成牌号自带的性能:GB/T 699-2015 定的是钢和它的调质状态,而 25–30 mm 的断面淬不淬得透,取决于厚断面怎么补缩、淬火与回火两个窗口怎么守、随件浇出的试棒按 ASTM A370 拉出来是什么数。这四条都从铸件材料选起。
GB/T 699-2015 定了什么,没定什么
标准定的是牌号、牌号背后的成分,以及交货状态——调质。一份按 GB/T 699-2015 出的质保书,回答的是成分问题,不是断面问题:它说这炉钢的化学成分落在牌号范围内、交货时走过调质,不说 25–30 mm 的心部拿到了多少冷却。12 mm 的壁和 30 mm 的凸台,被问的是同一个 355 MPa,断面差出两倍半。
留开的是 25–30 mm 那条承载路径:这一段淬不淬得透、心部实际拿到多少冷却、这炉钢对回火怎么响应,标准一条都没有回答。图纸把 355 MPa 写进公差栏、再点明一种试验方法,缺口才算补上;只附一张质保书,这张金属铸造订单上的缺口就一直开着,验收时没有东西可以对。
355 MPa 是目标,不是牌号性能
零件规范把 45 钢屈服强度 355 MPa 标成还要确认的设计目标,图纸把它写在下限位置,≥355 MPa。下限是一条验收值,是一根合格试棒读到的最低数,它不说典型值落在哪。把这条线当成材料性能归档,订单就是从这一步开始错的——牌号和 355 MPa 之间,本来还隔着一段热处理和一次拉伸。
硬度是一个窗口,HB 220–250,跨 30 个点;屈服是一条没有宽度的线。窗口吸收一炉钢的散差,线却要每批拉一根试棒来证明。这份证明要花一根试棒、一次硬度读数、一份炉次记录;静载工况、断面又宽裕的件,本来用不上这三样。
25–30 mm 断面撞上淬透性
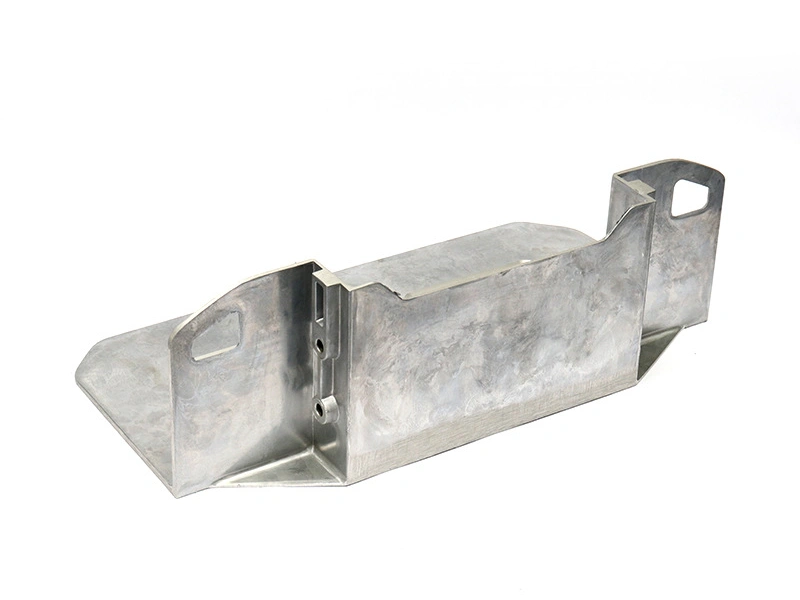
支架在螺栓穿过的位置跑一段 25–30 mm 的断面,两侧的壁是 8–12 mm。按图纸上的数算比值:25 ÷ 12 ≈ 2.1,30 ÷ 8 = 3.75。厚的那一头最后凝固、最后冷却,心部碰到淬火介质的时间比壁的表层晚,冷得也慢,表层和心部不在同一时刻过相变区。
心部冷得慢,是这个件列在第一位的失效模式。没有变成马氏体的奥氏体,回火救不回来,于是本体屈服停在 355 MPa 以下,表层却照样读得硬。一条示例记录记下了这个落差:试棒合格,本体没到,整改是加附铸试棒、加冒口、调回火。给凸台加壁,只会让心部冷得更慢,问题往反方向走。
淬火与回火:两个窗口,一套参数
淬火 840–860 °C,回火 550–600 °C。淬火窗口 20 °C 宽,回火窗口 50 °C,宽出两倍半。奥氏体化要落进这条窄带,把碳溶进去,又不能把晶粒养大;硬度则在整段回火区间里平缓地往下走,容得下一点偏差。
两个窗口要当成一套参数读。回火推到区间上限,硬度掉出 HB 220–250,屈服跟着往下走;淬火掉出下限,奥氏体化不完全,后面的回火没有多少东西可调。两个窗口都守住、却没拉试棒的批次,拿到的是下面四条里两条的证据。
变量 | 数值 | 单位 | 证据 |
|---|---|---|---|
淬火温度 | 840–860 | °C | 该炉次的淬火曲线 |
回火温度 | 550–600 | °C | 该炉次的回火曲线 |
硬度 | 220–250 | HB | 本体读数 |
屈服强度 | ≥355 | MPa | 按 ASTM A370 拉伸 |
HB 220–250:本体那道检查
硬度是唯一落在支架本身上做的强度检查。几秒钟就能读到 25–30 mm 断面的表层,还能在几个点上重复,不用切件,也不用等报告。试棒读的是一炉钢,硬度读数读的是一段断面,两样都留着,就是因为这个差别。
读数不是屈服值。淬火回火数据里没有哪一条能把 HB 220–250 换算成 355 MPa;落在带内的一个数只说明它与目标不矛盾,不构成证明。带宽 30 个点,约是 220 这个下限的 14%,所以一件支架可以在窗口底部合格通过,判据并不要求它落在带宽中间。
深度是薄弱处:压头只看得到浅层,硬皮下面一块软心,读出来跟一段好断面一样。测点位置与判收规则,还要与工厂确认;这两条没定下来,同一个读数换个人就重复不出来。
试棒:它盖得住什么
附铸试棒和支架从同一包钢水里浇出,随件走过同一道淬火和回火。按 ASTM A370 拉出来,它报的是这炉钢、这一炉次实际做出的屈服。一批货能带的、最接近本体值的证据,就是这个。
试棒做不到的,是取到 25–30 mm 凸台的心部。它自己的断面更小,冷得更快,比它代表的那块金属更容易淬透,所以试棒合格不等于凸台合格。试棒换成另一炉钢水浇,或者单独回火,那份力学性能检测记录描述的就不是这件支架,报告再齐也对不上本体。
8–12 mm 的壁与 25–30 mm 的凸台
两段断面干的是两件事。8–12 mm 的壁定下 180 × 120 × 60 mm 范围内的充填与冷却;25–30 mm 的凸台承担螺栓载荷。把比值推到两头,一件支架的跨度是 2.1:1 到 3.75:1,落点看图纸,而两个比值带来的凝固顺序并不一样。
这个比值决定先出哪种缺陷。比值高,壁先定形,凸台后收缩,那时它已经没有一条液路回到冒口,缩孔就留在这段断面里。重量带之所以宽,是有原因的:1.8–2.5 kg 相差 0.7 kg,约是下限的 39%,几何一动它就跟着动。
特征 | 数值 | 单位 | 定下什么 |
|---|---|---|---|
壁 | 8–12 | mm | 充填与冷却速度 |
厚断面 | 25–30 | mm | 补缩与淬透性 |
成品质量 | 1.8–2.5 | kg | 夹具载荷与搬运 |
孔距 | ±0.2 | mm | 与机架对装 |
面平面度 | 0.1 | mm | 螺栓预紧下的贴合 |
热处理变形吃掉余量
一件 180 × 120 × 60 mm 的支架从 840–860 °C 淬下来,形状会动。薄壁先冷,凸台最后冷,差出来的部分是安装面上的翘和扭。这个面机加之后要守住 0.1 mm 的平面度,放在 180 mm 的面上就是 1,800 分之一,所以余量要盖得住比它更大的位移。
喷砂也带走金属。Sa 2.5 按 ISO 8501-1 是清洁度等级,而这条路线把喷砂排在切削之前,同一份余量要同时盖住喷砂和变形,两边各吃一点,留给最后一刀的就薄了。先喷砂、后切削,孔距 ±0.2 mm 才不会漂;回火之后再矫直,会加应力,还退不回余量。
磷化或发黑,不是「钝化」
零件规范在表面处理一栏里写了钝化,附注说的却是更窄的一件事:钝化的前提是图纸确认,碳钢常规走磷化或发黑。两句话说的是同一件支架,一句把工艺留开,一句把工艺收窄,所以由图纸定,谁也不能替它拍板。
三个词、三种工艺、三套验收判据,都在表面处理这条线上。磷化看结晶与膜重,发黑看颜色与油膜,钝化看的是不锈钢上自己长出来的那层膜。三个词混成一个,检验员就没有可对的东西;按错的那一种做完,货到那一关就过不去。
45 钢什么时候输给另一条路线
零件规范里还摆着两条替代路线:失蜡铸造(原来的路线),以及焊接件。45 钢会输,是在 25–30 mm 的断面需要一个模具排不下的冒口时,或者在支架本来就是一块带筋的板、焊工拿标准型材就能拼出来时。两条都落在形状和模具上,不落在牌号上。
焊接把厚断面挪出模具,同时带进热影响区、焊缝两侧的变形,以及一个不再对得上铸造图纸的基准。换路线是改图纸,不是换供应商;一份金属铸造供货案例讲的是铸造路线怎么把记录从标注一路带到批次。为模具热硬性挑的牌号回答的是另一个问题,模具钢热处理在这里套不上。
.webp)
.webp)
