
表圈压装:1.8 mm 环上 0.42 µm 的铬与试压修正
一批 500 件里,十二只圈压不进表壳,原因是铬层厚度:0.42 µm,而允许的上限是 0.3 µm。修正靠两件事:调电流密度,把这一层拉回 0.25 µm;加一道试压,让 后处理 与电镀两个阶段的配合变成一个数。
这是一只 Ø35.0 mm 的 Zamak 5 表圈,按 ASTM B86 AC41A,高 1.8±0.05 mm,壁厚 1.5–1.8 mm。它压住镜面、嵌进表壳口,过盈 0.02–0.05 mm。
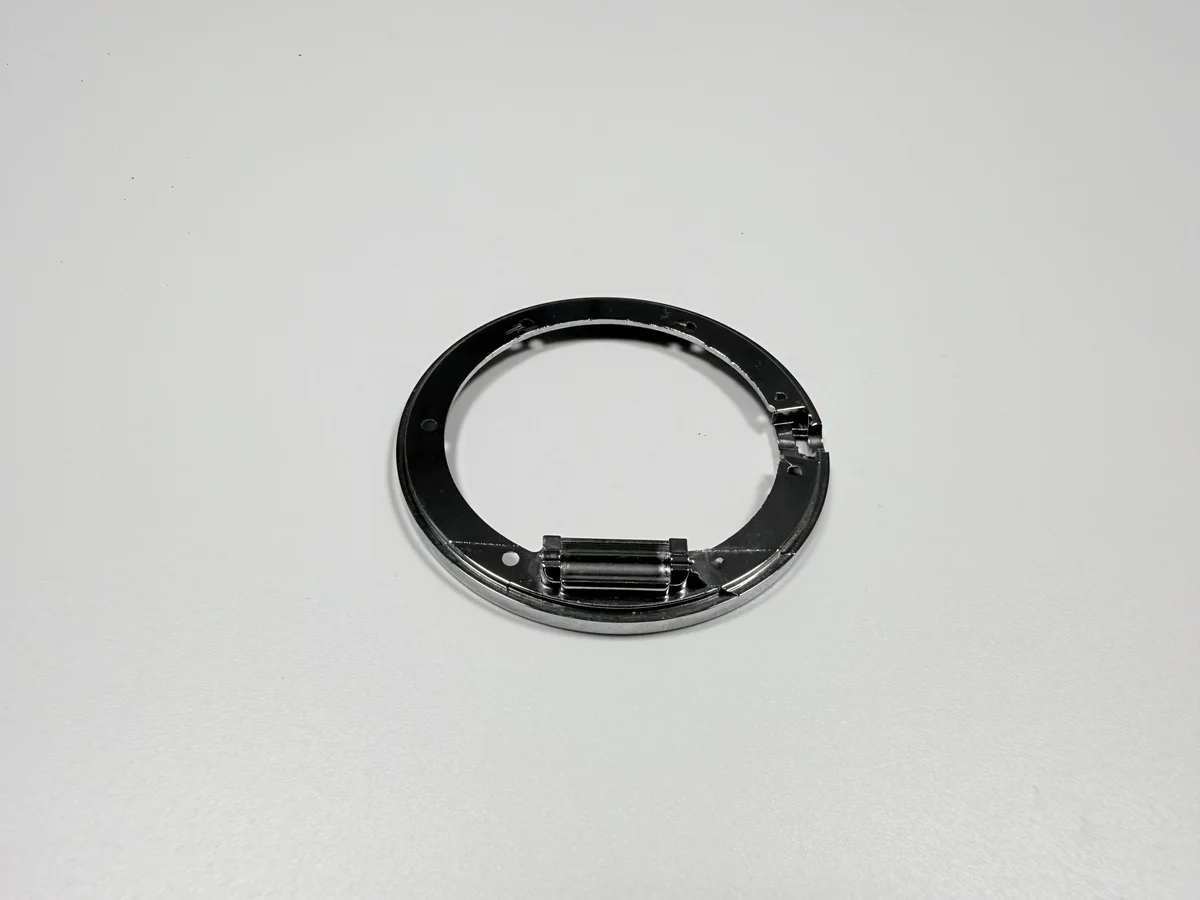
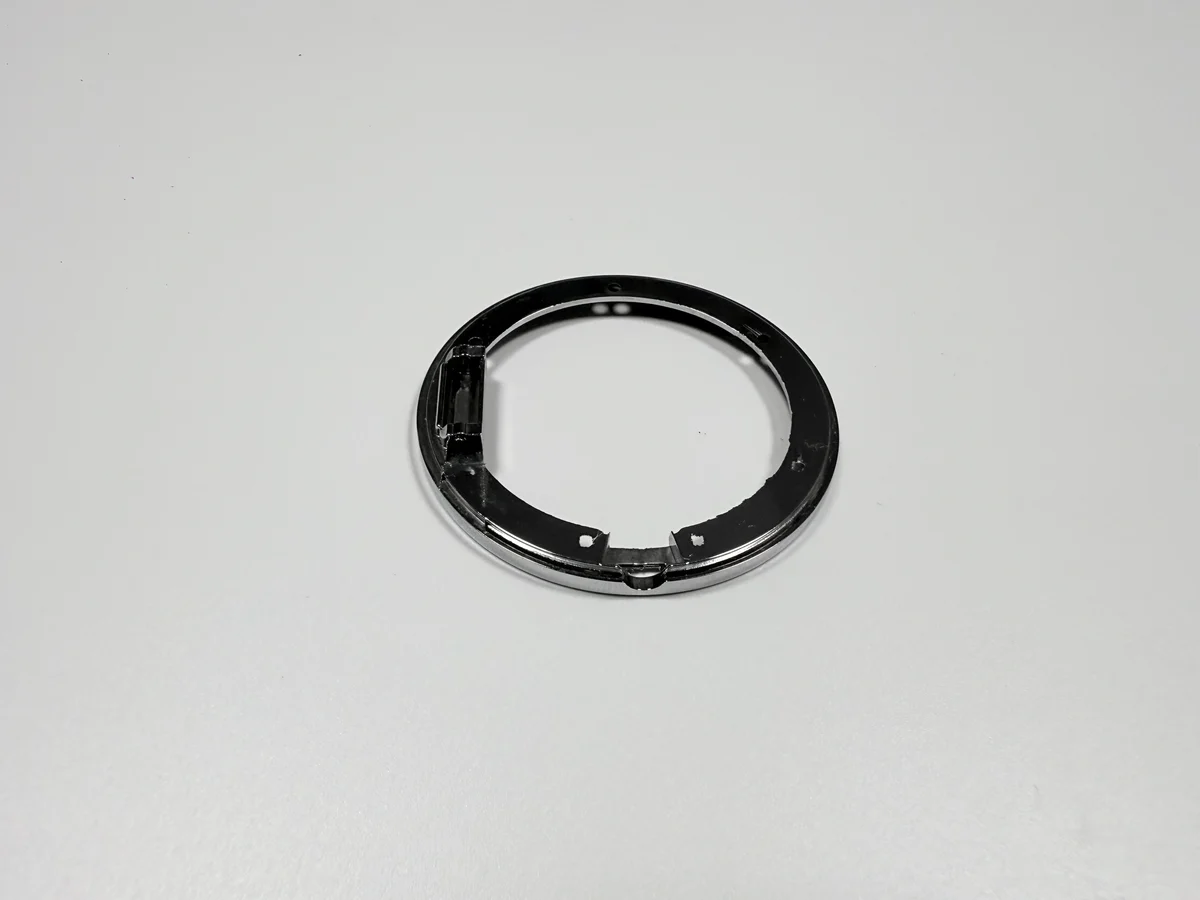
那批 500 件失败在哪一步?
十二只圈在装配时进不了表壳。它们在机床上过了内径量表,镀后又过了目视检查,失败只在圈碰到配对表壳时才出现。
这个分布不是随机的。十二只全部来自同一个挂具位置,问题指向镀槽,不指向车削;挂具中间的圈压得毫无问题。
失效模式是:裸金属时内孔还在余量内,涂层一上去,就出了过盈带。
失败件上到底有多少铬?
0.42 µm,用 X 射线在失败样件上测得。规范允许的铬是 0.1–0.3 µm,所以失败件比上限多出大约 40% 的铬。
这些多出来的铬,是叠在合格的铜镍层之上的。这也解释了内径量表为什么放行:铜和镍都在范围内,漂移的是最薄的铬层。
铬层更厚不等于圈更好:它收紧内孔、带偏颜色,在压机上还可能开裂。
调过电流密度之后改了什么?
铬回到 0.25 µm,落在 0.1–0.3 µm 的窗口里,下一批压装没有一只失败。改的是挂具上的电流密度,不是镀液成分,也不是镀层顺序。
挂具位置也一并复查了。挂具边缘的零件看到的电流与中间不同,十二只失败件都出自边缘;间距与朝向都做了调整,把电流分布拉平。
这一步不需要改图纸,因为图纸早就写了这一层的范围。要改的是已经漂离图纸的工艺。
现在怎么验压装?
用试压机和配对表壳,读 200–600 N 带内的力值。低于这个带,圈松到能抬起或转动;高于它,圈变形或涂层开裂。
试压现在算首件的一部分:每种颜色、每次镀层厚度变更都要做,不只是第一批。力值同时取决于圈和表壳,表壳换一批,这项检查就要重开。
记录把表壳标识和力值写在一起。对着另一只表壳量出来的力不可比,这个数也就不再是判据。
| 检查 | 目标 | 量具 |
|---|---|---|
| 镀前内孔 | Ø32.0 mm,留镀前余量 | 机床上内径量表 |
| 圆度 | 0.05 mm | 圆度仪 |
| 铬层 | 0.1–0.3 µm | X 射线膜厚 |
| 压入力 | 200–600 N | 试压机与配对表壳 |
修正之后,圈的图纸上写了什么?
四项是本来就要求的,一项是新加的:过盈、镀前内孔、分层镀层、压入力带,以及每个值适用的阶段。
新加的是阶段。没有它,一只镀好的圈可以拿镀前的数去量,量出来合格,实际已经在配合之外;有了它,检验员就知道镀前用哪把量具、镀后用哪把。
镀层 标注仍然分层写,不写成总量。只被告知「合计 18–27 µm」的供应商,可以用 0.4 µm 的铬配一层偏薄的镍凑够总数,而这正是这里失效的那种组合。
对一只 1.8 mm 的圈,这个案子证明了什么?
它证明 薄圈 的压装由涂层和车削共同决定,也证明总量在范围内的某一层,仍可能超出它自己的限值。
它不证明每只薄圈在 0.42 µm 的铬下都会失败,也不证明调电流能修好所有压装问题。这里摆出的证据,是一个挂具位置、一批表壳和一次涂层漂移。
能带走的是记录:失败数量、实测厚度、改动内容、试压力值。把过盈带连同表壳标识写进图纸,下一只圈就能按同一套检查报价。
| 记录 | 数值 | 规范 |
|---|---|---|
| 批量 | 500 只 | 示例记录 |
| 压装失败数 | 12 只 | 装配判废 |
| 失败件铬层 | 0.42 µm | 允许 0.1–0.3 µm |
| 调整后铬层 | 0.25 µm | 在窗口内 |
| 压入力带 | 200–600 N | 试压机与配对表壳 |
镀前内孔 是同一个配合的另一半,所以一份不带孔径的案例记录,只算一半证据。
