
Zinkdruckguss-Lünettenring: 0,8 mm Wand, Klauenhöhe 1,2 mm
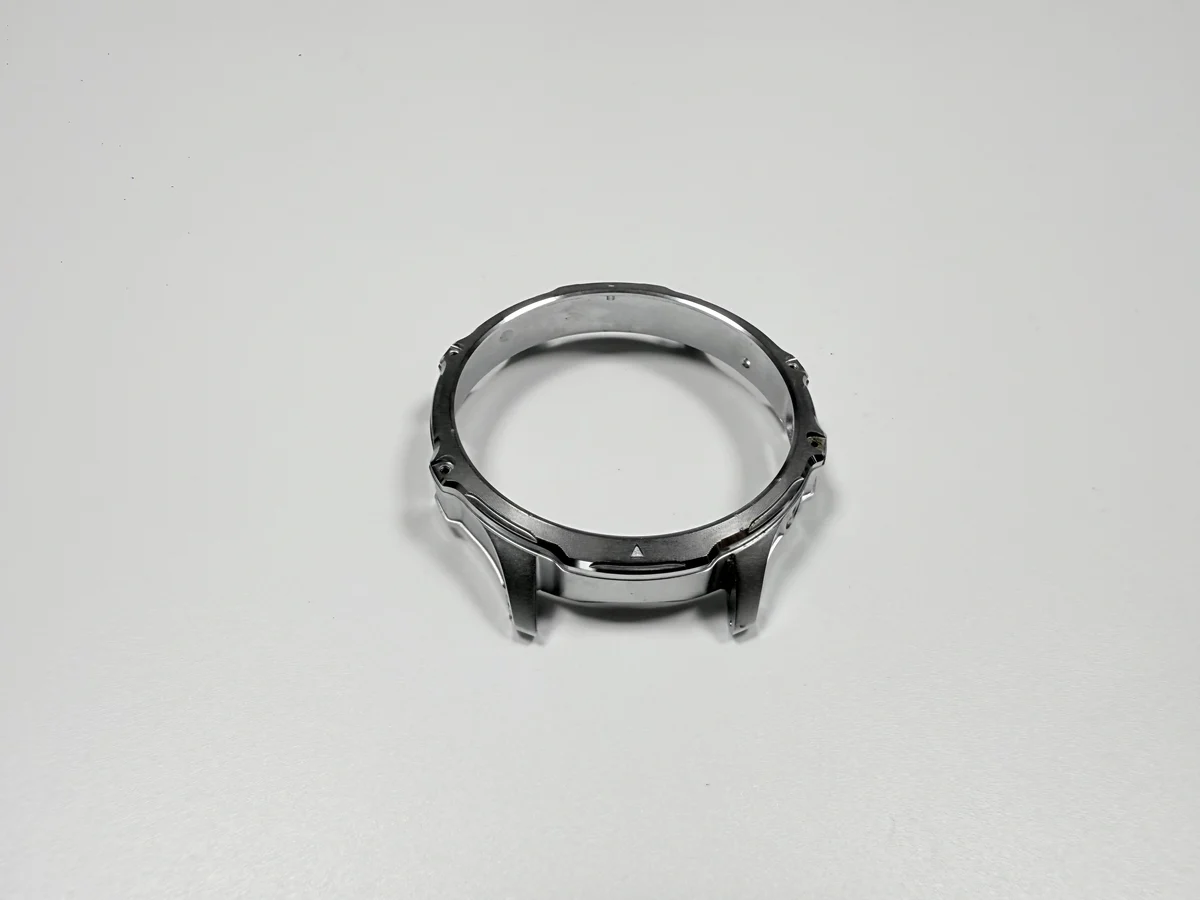
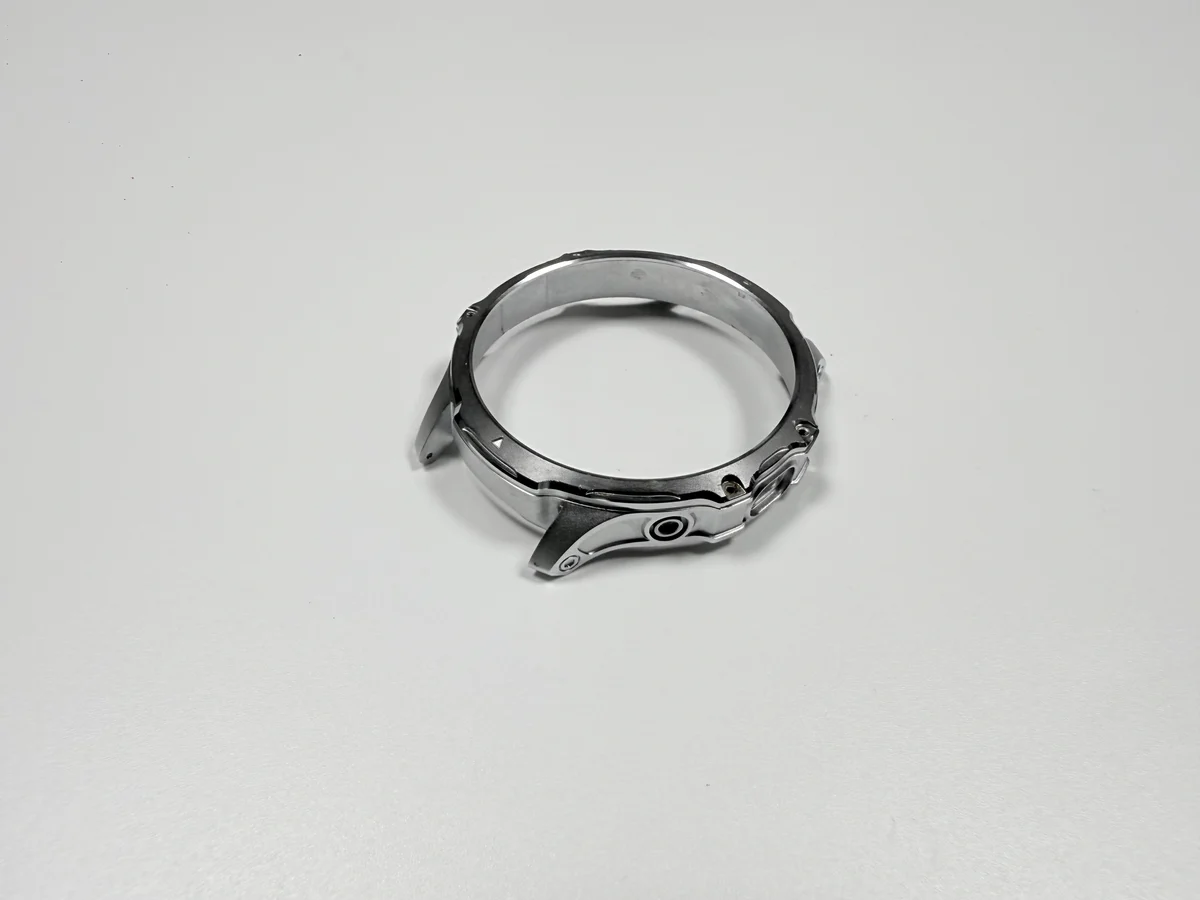
Ein Lünettenring aus Zamak 5 ist ein Ring von 26 mm Durchmesser mit 0,8 mm Wand und drei Innenklauen, in einem Schuss gegossen und auf Passung nachgearbeitet: auf das Maß, mit dem er ins Gehäuse geht. Den Zinkdruckguss verlässt die Klauenwurzel, der Übergang von der Klaue in das Band, und sie ist der dünnste Querschnitt des Teils. Jeder Schritt danach entscheidet, ob diese Wurzel nach der Galvanik noch eine Klaue von 1,2 mm trägt.
Der Ring drückt auf das Glas, sitzt in der Gehäusewand und geht für keinen zweiten Versuch auseinander; ein Ring, der hier daneben liegt, lässt sich nicht nachpressen. Drei Ziele tragen diese Aufgabe: ein Außendurchmesser von Ø26,0 mm mit einem Toleranzband von 0/−0,05 mm, eine Klauenhöhe von 1,2±0,05 mm und 0,05 mm Ebenheit (die Abweichung von der idealen Ebene). Alles Zeichnungsziele, keine Messwerte aus dem Muster, und sie stehen fest, bevor der erste Schuss fällt.
Was ersetzt der Guss eines 26-mm-Rings?
Der Guss ersetzt einen Edelstahlring, der aus Blech gestanzt wird, und verschiebt die Kosten von der Presse in das Werkzeug. Ein Stanzwerkzeug formt die Klauen in einem Hub, was begrenzt, wie weit eine Klaue vorstehen darf. Der Guss füllt Band und Klauen im selben Schuss, die Form gibt beide gleichzeitig vor. Der Stempel zieht das Blech um und füllt keine Tasche, deshalb kommt die Grenze der Klauenhöhe beim Stanzen aus der Umformung und nicht aus dem Werkzeug.
Die Alternativen geben jeweils etwas anderes auf. Edelstahl nimmt Schläge, die Zink nicht nimmt, doch eine solche Klaue in dünnes Blech zu formen ist zuerst ein Problem der Rückfederung, des Zurückspringens nach dem Schnitt, und erst danach eines der Toleranz. Ein Kunststoffring kostet in Serie weniger und gibt die Metalloberfläche und den Temperaturbereich auf.
Das Gewicht steht früh fest: Bei typisch 6,6 g/cm³ Dichte landet ein Ring von 26 mm mit einer Bandhöhe von 2,0 mm nahe am Ziel von 1,8±0,2 g.
Warum acht Kavitäten für einen Ring von 1,8 g?
Acht Ringe verlassen das Werkzeug mit jedem Schuss, und der Stückpreis ist überwiegend Maschinenzeit; damit hängt der Preis an der Zykluszeit und nicht an der Zahl der Ringe, die in der Kavität Platz haben. Das Werkzeug ist eine Anordnung aus 8 Kavitäten in 8407 mit einem Konstruktionsziel von 500.000 Schüssen; auf diese Schusszahl ist der Werkzeugbau ausgelegt, ein Zyklus kostet gleich viel, ob er eine Kavität füllt oder acht.
Acht Kavitäten vervielfachen einen Fehler. Ein falsch gesetzter Anguss oder ein Überlauf, der die Klauenwurzel verfehlt, kostet achtmal so viel Ausschuss je Schuss, und die Korrektur ist Werkzeugarbeit statt Arbeit an der Werkbank.
Bei kleiner Stückzahl dominiert der Werkzeuganteil je Ring, und ein gestanzter Ring kann über den Preis gewinnen. Der Umschlagpunkt ist eine Mengenfrage und wird vor der Werkzeugbestellung angeboten, nicht danach.
Welche drei Schnittstellen muss der Ring halten?
Drei: die Klauenspitzen, die Enden der drei Klauen, die auf die Glaskante drücken, der Außendurchmesser, der an die Gehäusewand trifft, und die Bodenfläche, die auf dem Gehäuseabsatz sitzt und zugleich das Bezugsmaß ist.
Das Bezugsmaß entscheidet, was eine Zahl bedeutet. Vom Außenband abgelesen folgt das Ergebnis der Aufspannung; von der Bodenfläche abgelesen beschreibt es das Teil und nicht die Vorrichtung, in der es gerade liegt.
Die Klauen sitzen im 120°-Versatz mit einem Positionsziel von Ø0,1 mm, damit alle drei zugleich anliegen. Eine vorstehende Klaue nimmt die Presskraft allein auf, und eine Wurzel, die allein trägt, ist die Stelle, an der ein Riss beginnt. Auf der Lehre steht die Teilung der drei Klauen, nicht eine einzelne Klaue.
Welche Maße stehen vor dem Werkzeugschnitt fest?
Fünf: Außendurchmesser, Wand, Klauenhöhe, Klauenposition und Ebenheit. Eines davon nach dem Schnitt des Werkzeugs zu ändern ist Werkzeugarbeit, die einmal berechnet und nicht über den Auftrag verteilt wird.
Der Außendurchmesser erwischt Lieferanten. Ø26,0 mm mit 0/−0,05 mm ist ein einseitiges Band, der Ring darf nur kleiner werden, nicht größer. Nickel mit 3–5 µm je Fläche trägt über den Durchmesser 0,006–0,010 mm auf, als Rechenwert, und ein Cu/Ni/Cr-Aufbau 0,026–0,041 mm, den größten Teil dieses Toleranzbandes. Das Band ist keine Reserve, sondern der Platz, den die Schicht verbraucht.
Die Zeichnung muss daher sagen, ob ein Maß vor oder nach der Galvanik gilt. Ein Fertigmaß ohne Angabe zur Schicht lässt Werkzeugbauer und Galvaniker in entgegengesetzte Richtungen raten, und der Streit bricht an der Presse auf, nicht in der Zeichnung.
| Merkmal | Zeichnungsziel | Toleranz | Geprüft mit |
|---|---|---|---|
| Außendurchmesser | Ø26,0 mm | 0/−0,05 mm | Ringlehre, Gut-Nichtgut |
| Ringwand | 0,8 mm | ±0,05 mm | Bügelmessschraube über dem Band |
| Klauenhöhe | 1,2 mm | ±0,05 mm | Höhenmessschraube |
| Klauenposition | 120°-Teilung | Ø0,1 mm | Positionslehre |
| Ebenheit | 0,05 mm | 0,05 mm max. | Messplatte und Fühlerlehre |
Wie füllt sich eine 0,8-mm-Wand ohne Kaltläufer?
Mit heißem Werkzeug und kurzem Zyklus, nicht mit Spritzdruck allein. Zamak 5 läuft üblicherweise mit 400–420 °C Schmelzetemperatur und 150–180 °C Werkzeugtemperatur, mit 20–30 MPa Druckintensivierung, dem Nachdruck nach dem Füllen, und einem Zyklus von 15–25 s; außerhalb dieses Fensters erstarrt eine 0,8-mm-Wand. Kaltes Werkzeug zieht Wärme aus der Schmelze, die Fließfront erstarrt dann, bevor sie den Überlauf erreicht.
Ein Kaltläufer ist die Naht, die bleibt, wo zwei Fließfronten aufeinandertreffen, nachdem eine davon bereits erstarrt ist. Am Ring zeigt er sich gegenüber dem Anguss, und er liest sich wie eine Haarlinie, bis das Polieren ihn öffnet; sichtbar wird der Fehler erst am fertigen Teil.
Acht Kavitäten verengen das Fenster, da alle acht in einem Zyklus füllen. Versuchsschüsse an einer so dünnen Wand gehören in die Werkzeugkosten, weil sie zeigen, ob das Fenster für acht Kavitäten zugleich gilt, und die Hinweise zum Dünnwandguss für Rippen und Ansätze gelten hier.
Warum liegt der Überlauf außerhalb der Klauenwurzeln?
Die Wurzel ist der dünnste Querschnitt und erstarrt zuletzt, sie braucht also Metall, aus dem sie beim Schwinden nachziehen kann. Ein Mittelanguss, der Kanal durch die Mitte des Rings, füllt das Band nach außen, und ein Überlauf außerhalb jeder Wurzel, eine Tasche am Rand der Kavität, speist dieses Volumen, bevor es erstarrt.
Wandert der Überlauf nach innen, schließt die Wurzel ab, ohne dass etwas nachspeist. An der Basis der Klaue entsteht ein Lunker, ein Hohlraum aus der Schwindung, und ein Hohlraum an dieser Stelle entscheidet, ob die Wurzel sich biegt oder bricht.
Anguss und Überlauf sind hier eine Entscheidung. Beide sitzen im Werkzeug, beide sind Konstruktionsziele im Layout, und das Entgraten holt keines von beiden zurück; was am fertigen Teil fehlt, ist am Entgratplatz nicht zu retten.
Welche Flächen schneidet die Beschnittstation statt der Fräser?
Die Klauenspitzen, der Angussstummel und das Band unter den Überlaufschnitten kommen aus der Beschnittstation, dem Werkzeug in der Presse, das Anguss und Überlaufreste abtrennt, und zwar nach dem Trommelentgraten, bei dem die Teile mit Schleifkörpern in einer Trommel entgratet werden. Kein Drehmeißel berührt eine Klaue, denn eine Klaue von 1,2 mm an einer Wand von 0,8 mm federt von der Schneide weg.
Im Beschnitt wird die Klauenhöhe gesetzt. Jede Spitze wird auf 1,2±0,05 mm geschnitten und danach mit einer Höhenmessschraube gelesen, nicht mit der Schieblehre, deren Backen an einer dünnen Kante den Grat mit der Fläche messen.
Zwei Dinge verschieben diese Zahl: Werkzeugverschleiß an der Klauenkavität und ein zu tiefer Schnitt an der Werkbank. Eine zu kurz geschnittene Klaue lässt sich nicht wieder ansetzen, also wird die Höhe Stück für Stück geprüft.
Warum kommt der Klauenschnitt vor das Polieren?
Die Kette beschneidet zuerst und poliert danach, deshalb schließt das Rad den Beschnittgrat, statt dass die Werkbank ihn auf einer fertigen Fläche aufreißt. Tauscht man die beiden Schritte, liegt die Schnittkante blank auf einem polierten Band.
Ein zweiter Durchgang ist die versteckte Kostenstelle; er erscheint nicht als Position im Angebot, sondern als Zeit im Lauf. Beschnitt und das Richten, das die 0,05 mm Ebenheit hält, sind vor der Galvanik abgeschlossen, und ein zusätzlicher Durchgang über ein Band von 0,8 mm arbeitet gegen beide.
Diese Reihenfolge folgt der Spalte der Prozesskette, die den Beschnitt vor dem Polieren führt. Eine zweite Arbeitsplan-Spalte zum selben Produkt führt das Polieren zuerst, und die beiden sind nicht abgeglichen; bis zur Klärung bleibt die Reihenfolge eine offene Zeichnungsfrage, die vor der Werkzeugfreigabe zu bestätigen ist.
Welche Prüfungen geben einen galvanisierten Lünettenring frei?
Haftung, Korrosion und Schichtdicke: Temperaturwechsel, Salzsprühnebel und Röntgen. Nickel mit 3–5 µm ist üblich, ein Cu/Ni/Cr-Aufbau summiert sich als Rechenwert auf 13,1–20,3 µm, und keine der beiden Zahlen beschreibt den Hohlraum innen. Die drei Prüfungen beantworten verschiedene Fragen, und keine ersetzt die andere.
Das Innere ist die Schwachstelle. Der Hohlraum schirmt den Strom ab, die Innenwand beschichtet sich dadurch dünner als das Außenband, und ein Ring kann bedeckt aussehen, während die Innenfläche unter der Untergrenze von 3 µm liegt. Diese Grenze ist der Grund, die Dicke per Röntgen zu lesen, das die Schicht ohne Berührung der Fläche misst und auch an der Innenwand liest; die Galvanikstufe dahinter steht in der Galvanik für Druckgussteile.
Der Temperaturwechsel nach ASTM B571 findet eine Haftung, die versagt hat, und er zeigt sich als Blase. Der Salzsprühnebel nach ASTM B117 über 96 h findet Porosität, die bis an die Oberfläche reicht, eine Wand, die nicht dicht ist. Beide sind Zeilen im Angebot.
| Prüfung | Norm | Abnahme | Was sie findet |
|---|---|---|---|
| Temperaturwechsel | ASTM B571 | Keine Blase | Versagte Haftung, eingeschlossene Lösung |
| Salzsprühnebel | ASTM B117 | 96 h, kein Grundmetall | Porosität bis an die Oberfläche |
| Schichtdicke | Röntgen | 3 µm Untergrenze innen | Verlorene Deckung im Hohlraum |
| Presssitz | Prüfstand | 80–200 N mit dem Gehäuse | Ein Hub, der überfährt |
Wie wird die Presskraft zum Abnahmekriterium?
Als Band, auf einem Prüfstand mit dem Gegenstück gelesen: 80–200 N. Unter 80 N kann der Ring unter dem Glas abheben oder sich drehen. Über 200 N trägt die Klauenwurzel eine Last, die ihr Querschnitt nicht aufnimmt, und der Ring kann eine Sichtprüfung bestehen und dabei einen Riss halten. Das Band beschreibt, was der Ring halten muss, ohne das Glas zu heben.
Die Kraft gehört zum Paar, nicht zum Ring. Ein Ring, gegen ein verschlissenes Gehäuse geprüft, liest niedrig und besteht, während derselbe Ring in einem neuen Gehäuse außerhalb des Bandes liegt. Ein Gehäuse bleibt als Referenz, damit die Zahl aus einer Charge mit der nächsten vergleichbar ist.
Das Beispielprotokoll zeigt, was das Auslassen kostet. In 1.000 Stück brachen sieben Wurzeln, und die Presse maß 320 N, das 1,6-Fache der Obergrenze. Ein Wurzelradius von R0,2 mm plus ein Hubanschlag brachte die Zahl auf demselben Prüfstand auf null.
Wann sollte ein Lünettenring aus Edelstahl gestanzt werden?
Wenn der Ring Schläge aufnehmen muss oder die Wand unter 0,8 mm gehen soll, um in ein flaches Gehäuse zu passen. Edelstahl trägt je Querschnitt mehr, und eine Klaue mit definierter Wurzel in dünnes Blech zu schneiden verlagert das Toleranzproblem vom Werkzeug in die Rückfederung.
Kunststoff ist der andere Ausweg. Ein gespritzter Ring ist in Serie billiger und korrodiert nicht, und er gibt die galvanisierte Oberfläche und den Temperaturbereich auf.
Die Zinkroute trägt, solange der Ring trocken im Gehäusehohlraum sitzt und nie geöffnet wird. Kommt Salz, ein abnehmbarer Boden oder ein Servicefall dazu, ändert sich die Rechnung, wie der galvanisierte Uhrgehäuserahmen für dieselbe Legierung zeigt.
Was enthält ein Angebot für einen Lünettenring?
Vier Blöcke: Werkzeugamortisation, Guss und Entgraten, Beschnitt mit Polieren sowie Galvanik mit den Freigabeprüfungen. Metall ist bei einem Teil von 1,8 g der kleinste Block, ein nach Gewicht gebautes Angebot verfehlt also den größten Teil der Arbeit. Ein Angebot, das nur Guss und Galvanik nennt, lässt zwei Blöcke offen.
Jeder Block skaliert mit seiner eigenen Größe. Das Werkzeug folgt der Bestellmenge, der Guss den Schüssen und dem Ausschuss, der Beschnitt der Prüfung der Klauenhöhe je Stück und die Galvanik der Gestelldichte, der Zahl der Ringe je Warenträger.
Fragen Sie den Beschnitt und den Pressversuch namentlich ab. Der eine läuft als Entgraten im Angebot, der andere bleibt der Montage überlassen, die dann die gerissene Wurzel findet. Die Passungsseite dieser Arbeit steht in der Montagepassung durch Nachbearbeitung und im Leistungsumfang der Nachbearbeitung. Beide Posten entscheiden, ob der Ring nach der Galvanik noch sitzt.
FAQ
