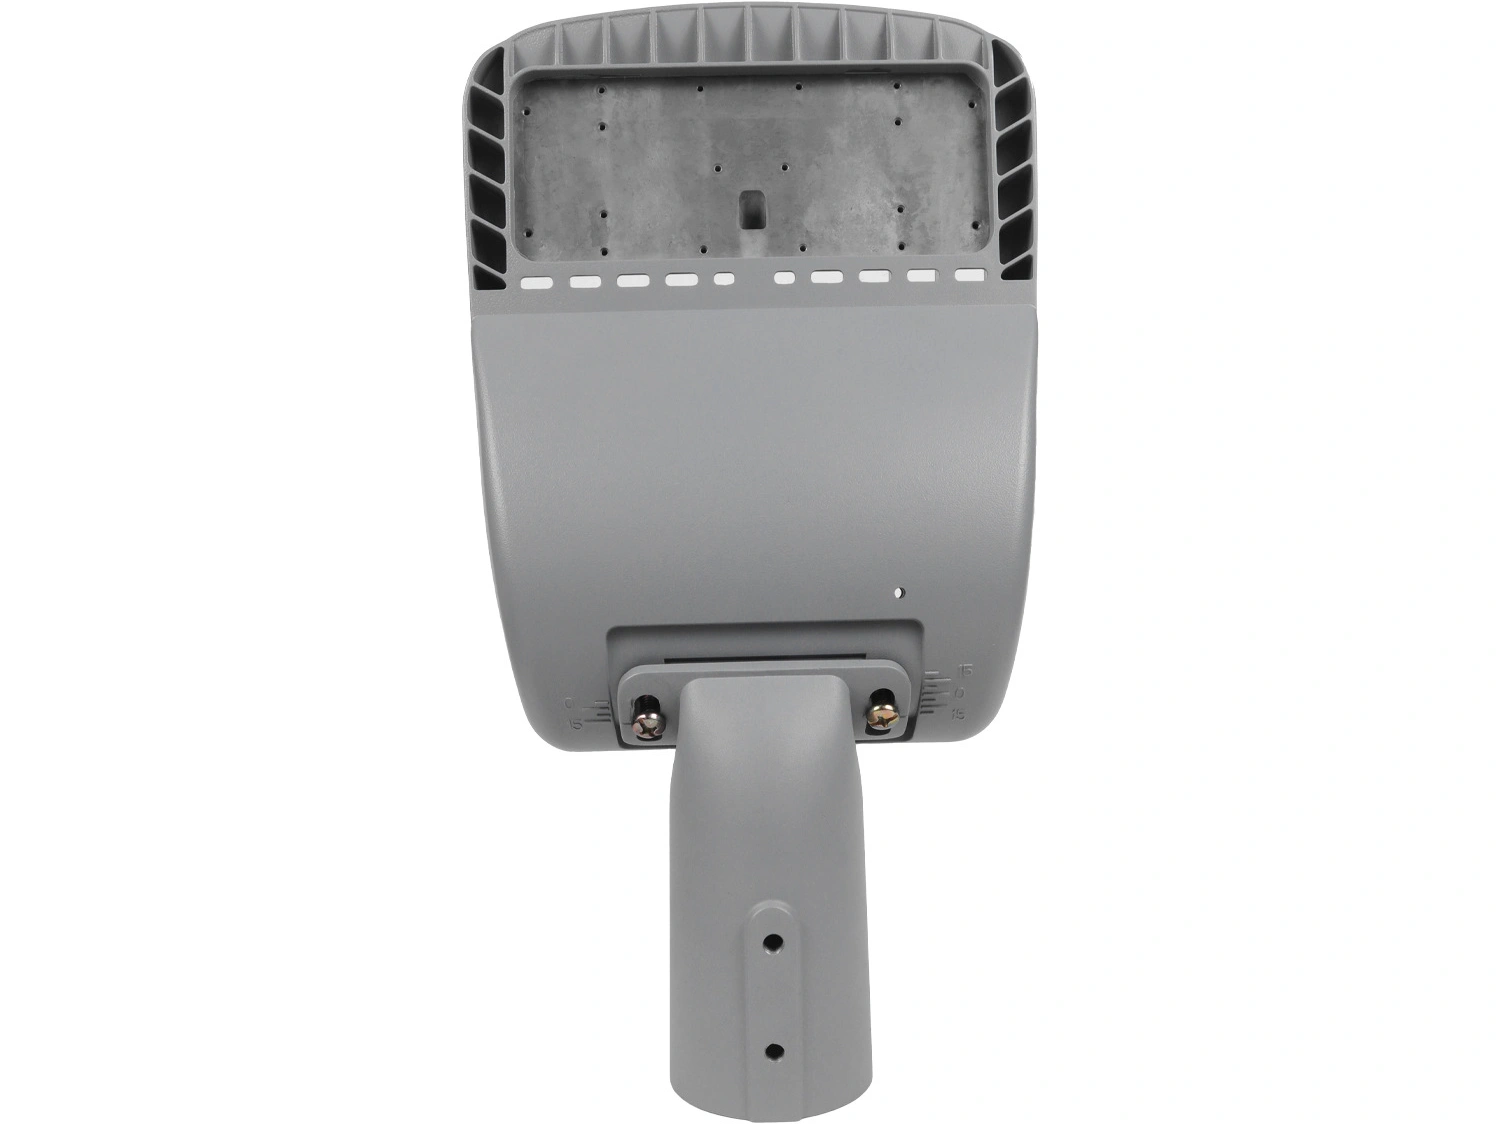
Private-Label-Lagergehäuse: Gusskörper und ausgebohrte Sitze
Ein Private-Label-Programm für Lagergehäuse ruht auf vier Aufzeichnungen, nicht auf einer Zeichnung: dem Revisionsbuchstaben, dem Blatt zum Werkzeugeigentum, dem Erstmusterbericht und dem Losblatt, das einen Guss mit seinen Messwerten verbindet. Das Gehäuse ist ein geteilter Körper aus A356-T6, 120×95×70 mm mit einer Bohrung Ø60 H8, alle drei Zahlen sind Zeichnungsziele. Wer nur die Zeichnung führt, verliert den Bezug zwischen Guss und Messwert.
Der Weg führt vom Schwerkraftguss in der Stahlform über das Entfernen von Anguss und Speiser, Entgraten, Kugelstrahlen auf Sa 2,5, Fräsen der Trennfächen, Verschrauben und Ausbohren der Hälften als ein Körper bis zum Bohren der Flanschlöcher. Wird der Auftrag zwischen Gießerei und Zerspanung geteilt, kommt ein Schritt hinzu, an dem Revision und Bohrvorrichtung auseinanderdriften; ein Scharnierprojekt, das als ein Auftrag lief, kennt diesen Schritt nicht. Geteilt wird der Auftrag nur dann sinnvoll, wenn beide Seiten dieselbe Revision führen.
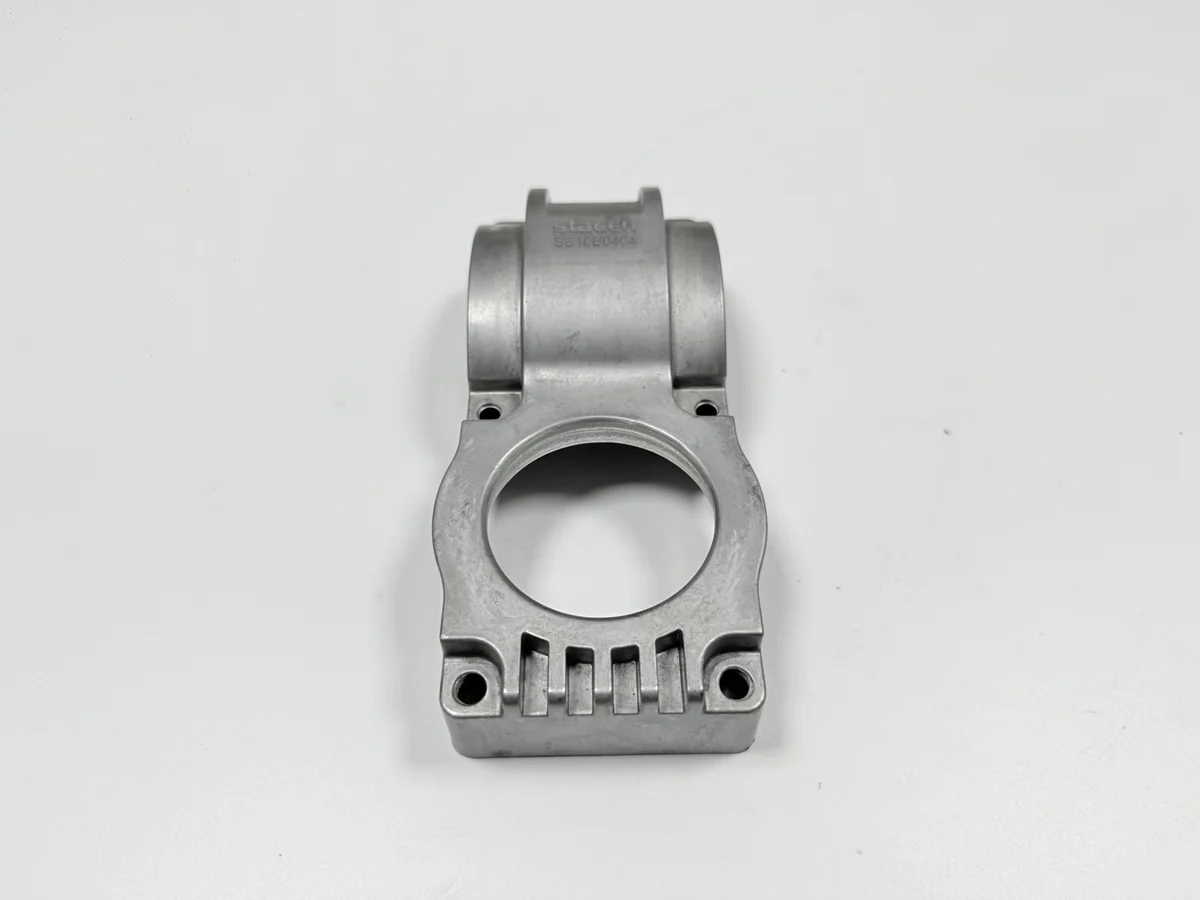
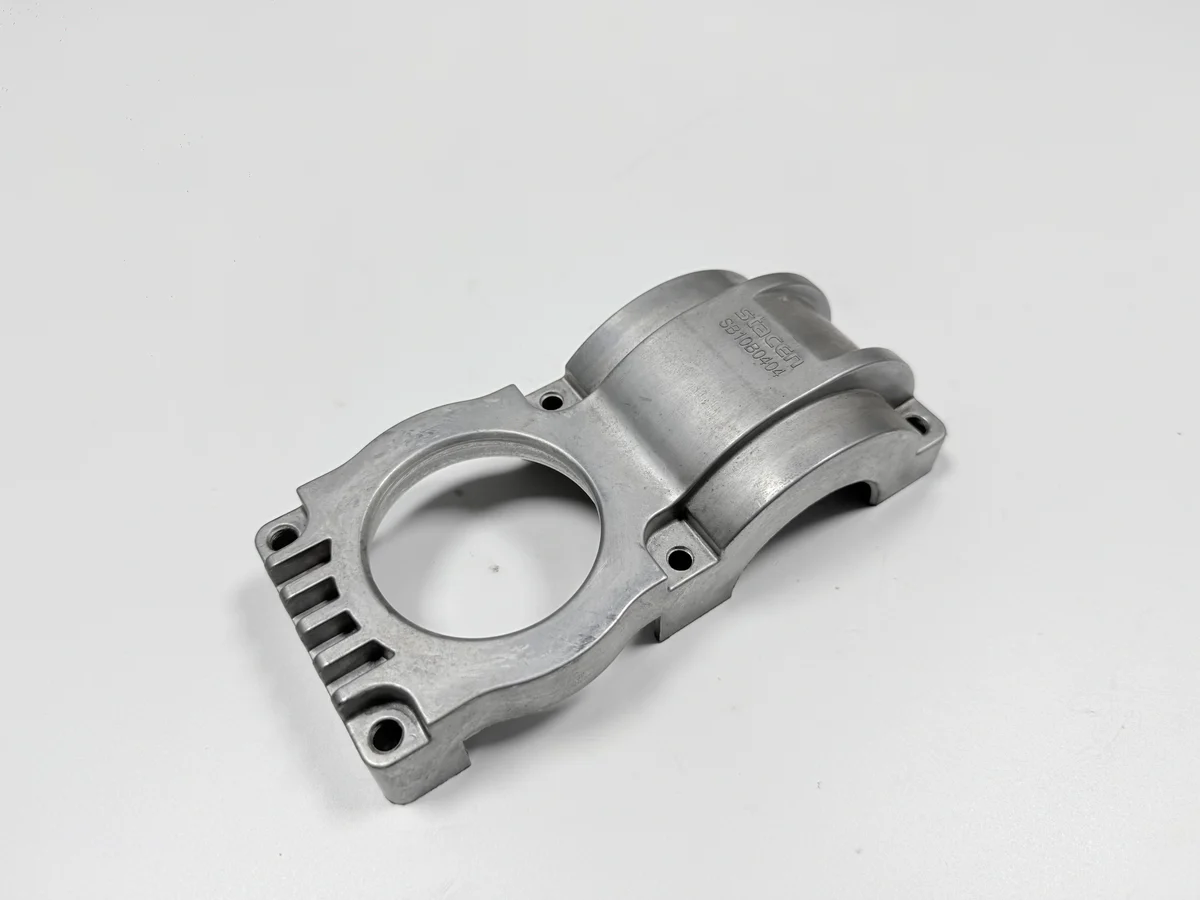
Was steht vor dem Werkzeugschnitt fest?
Sechs Entscheidungen stehen vor dem Schnitt fest. Fünf davon sind Maße: die Bohrung Ø60 H8, die Ebenheit der Trennfäche mit 0,05 mm, die Rechtwinkligkeit zur Auflagefläche mit 0,05 mm, vier Flanschlöcher 4×Ø9 bei einer Position von Ø0,3 mm und der Umriss von 120×95×70 mm. Die sechste ist die Oberfläche: kugelgestrahlt auf Sa 2,5 nach ISO 8501-1; die bearbeiteten Flächen bleiben blank.
Der halbrunde Sitz und die Bohrungszugabe kommen aus einer Stahlform; wer eines von beiden verschiebt, schneidet in denselben Stahl, und der Sitz wird in derselben Aufspannung wie die Bohrung geschnitten, bis zur Freigabe durch die Gießerei. Weil die Form einmal geschnitten und über die Güsse hinweg verschlissen wird, geht eine Änderung nach dem Erstmuster zurück in die Werkzeugmacherei. Damit ist die Form für alle folgenden Güsse gesetzt.
Welche Dokumente braucht ein Gehäuseprogramm?
Vier Dokumente laufen mit dem Auftrag. Eine 2D-Zeichnung nennt jede Toleranz und die Stufe, für die sie gilt. Ein 3D-Modell in STEP oder IGES deckt den Sitz und die Flanschohren ab, die ein Schnitt nicht zeigt. Ein Erstmuster oder die Oberflächennorm legt fest, wie Sa 2,5 aussieht; Losgröße und Werkzeugeigentum schließen den Satz. Fehlt eines davon, trägt die Zeichnung die ganze Last allein.
Der Revisionsbuchstabe ist die Aufzeichnung, die still versagt. Eine Revision, die nicht mit dem Los mitläuft, lässt ein Gehäuse gegen die vorherige Bohrungsangabe prüfen; das Teil besteht am Messtisch, und das Lager lässt sich nicht einpressen. Der Buchstabe trägt den ganzen Satz Papiere mit. Ein Los ohne Buchstaben ist im Nachhinein nicht zuzuordnen. Jede Aufzeichnung trägt eine Zahl und ihren Bereich.
| Aufzeichnung | Festgelegtes Merkmal | Ziel | Zulässiger Bereich |
|---|---|---|---|
| Zeichnungsrevision | Bohrung | Ø60 H8 | H8-Grenzen nach Zeichnung |
| Zeichnungsrevision | Ebenheit der Trennfäche | 0,05 mm | max. 0,05 mm über die Fläche |
| Erstmusterbericht | Pressversuch, Gegenlager | Sitzkontakt nach Zeichnung | bis zur Freigabe durch die Gießerei |
| Erstmusterbericht | Rechtwinkligkeit, Auflagefläche | 0,05 mm | 0,05 mm max. |
| Losblatt | Flanschlöcher 4×Ø9 | Position Ø0,3 mm | Ø0,3 mm max. |
| Blatt zum Werkzeugeigentum | Formstandzeit | in Güssen gezählt | bis zur Freigabe durch die Gießerei |
Wie verändert die Losgröße den Werkzeuganteil?
Das Werkzeug wird einmal bepreist und über die Güsse geteilt. Eine Form gießt 1–2 Teile je Guss, der Wert wartet noch auf die Freigabe der Gießerei; einige hundert Gehäuse tragen so je Stück einen sichtbaren Formanteil. Mehrere tausend verteilen dieselbe Form so weit, dass die Bohrstationen die Kosten bestimmen. Der Anteil je Gehäuse sinkt mit der Zahl der Güsse.
Das Eigentum entscheidet über die Wiederholung. Eine kundeneigene Form kommt beim zweiten Auftrag ohne Werkzeugzeile, eine lieferanteneigene wird erneut amortisiert oder mit einem neuen Anteil angeboten. Beides wird vor der Auftragsbestätigung geklärt, nicht danach. Das Gewicht sagt wenig: Das Gehäuse steht länger verspannt für die verschraubte Bohrung als in der Form.
Wo gerät ein Gehäuseprogramm zuerst ins Rutschen?
Zwei Stellen versagen spät: die verschraubte Bohrung und das Altern zwischen Schruppen und Schlichten. Wird jede Hälfte für sich gebohrt, liegen Sitz und Bohrung auf getrennten Achsen, und ein Gehäuse, das eine Durchmesserkontrolle besteht, kann an der Rundheit scheitern, sobald die Schrauben die Trennfächen zusammenziehen. Der Durchmesser allein sagt nichts über diese Achse.
Hinter der verschraubten Bohrung stehen drei Stationen statt einer: verschrauben, bohren, anschließend lösen und mit dem Innenmessgerät an drei Punkten nachmessen. Ein Weg, der die Nachmessung streicht, spart eine Vorrichtung und verliert den Messwert im montierten Zustand, auf dem jede Prüfung der Bohrungsflucht aufsetzt. Das Altern ist der zweite Halt, bei 155–165 °C für 4–6 h, bis zur Freigabe durch die Gießerei; ohne ihn presst die Spannvorrichtung Eigenspannung in die Bohrung. Ohne gelöste Schrauben misst niemand den Zustand, in dem das Lager später sitzt.
Was gehört ins Angebot?
Vier Zeilen gehören ins Angebot: Formanteil, Guss mit Entfernen von Anguss und Speiser, Zerspanung mit der verschraubten Bohrung und die Erstmusterprüfung. Das Strahlen liegt in der Gusszeile, weil es vor der Zerspanung läuft und die bearbeiteten Flächen blank bleiben; eine Abdeckung wird nicht bepreist. Die vier Zeilen folgen dem Teil durch die Werkstatt, nicht der Kostenstelle.
Eine aus dem Gewicht gebaute Zahl verfehlt drei der vier. Die verschraubte Bohrung trägt drei Stationen, das Erstmuster trägt den CMM-Bericht, die Eindringprüfung und die Gut-Schlecht-Lehre, und das Altern wird als eigener Halt berechnet. Vier Eingaben kommen mit der Anfrage: die 2D-Zeichnung, das STEP-Modell, das Muster oder die Oberflächennorm und die Losgröße mit dem Werkzeugeigentum. Fehlt eine der vier Angaben, wird die Zeile zur Schätzung.
Was wiederholt sich beim Wechsel der Lagergröße?
Eine neue Lagergröße öffnet drei Schritte und lässt die Legierung stehen. Die Bohrungsangabe und das Flanschlochbild ändern sich gemeinsam auf der Zeichnung, die Hälften werden für den neuen Durchmesser erneut verschraubt und gebohrt, und das Erstmuster wiederholt CMM, Dreipunktmessung und Pressversuch.
Die Ebenheit der Trennfäche und die Rechtwinkligkeitsangabe überstehen einen Lagerwechsel meist; die Form bleibt dann unberührt, während die Bohrvorrichtung neu entsteht. Diese Trennung entscheidet, welche Prüfungen der zweite Auftrag wiederholt und welche er erbt. Eine Änderungsmitteilung der Marke nennt die Revision, die sie ersetzt, und das Erstmuster wird erneut gefahren.
Folgeaufträge erben die Einstellungen des Erstmusters: die Aufspannung der verschraubten Bohrung und den Alterungszyklus, wobei das Losblatt die Gussnummer neben der Revision führt. Senden Sie die Zeichnung mit ihrem Revisionsbuchstaben, das STEP-Modell, die Oberflächennorm oder das Erstmuster und die Losgröße mit dem Werkzeugeigentum; jede Angebotszeile lässt sich dann dagegen prüfen. Zwei Aufträge mit demselben Buchstaben lassen sich vergleichen, zwei ohne diesen Bezug nicht.
FAQ