
Fundición a presión de bastidor de robot: 1,5 mm y T6
Un bastidor de robot de fundición a presión de aluminio en ADC12 reúne tres requisitos que ningún paso sostiene por sí solo: una pared de 1,5 mm, asientos de junta dentro de ±0,02 mm y un objetivo de 400 MPa después del tratamiento térmico T6. La pared se decide mientras se llena el molde; los asientos, después del temple; el objetivo de tracción, en el horno. La ruta que sostiene los tres pasa por fundición a presión al vacío, eliminación de la entrada, T6, enderezado, CNC, anodizado por arco (MAO) con enmascarado e inspección final.
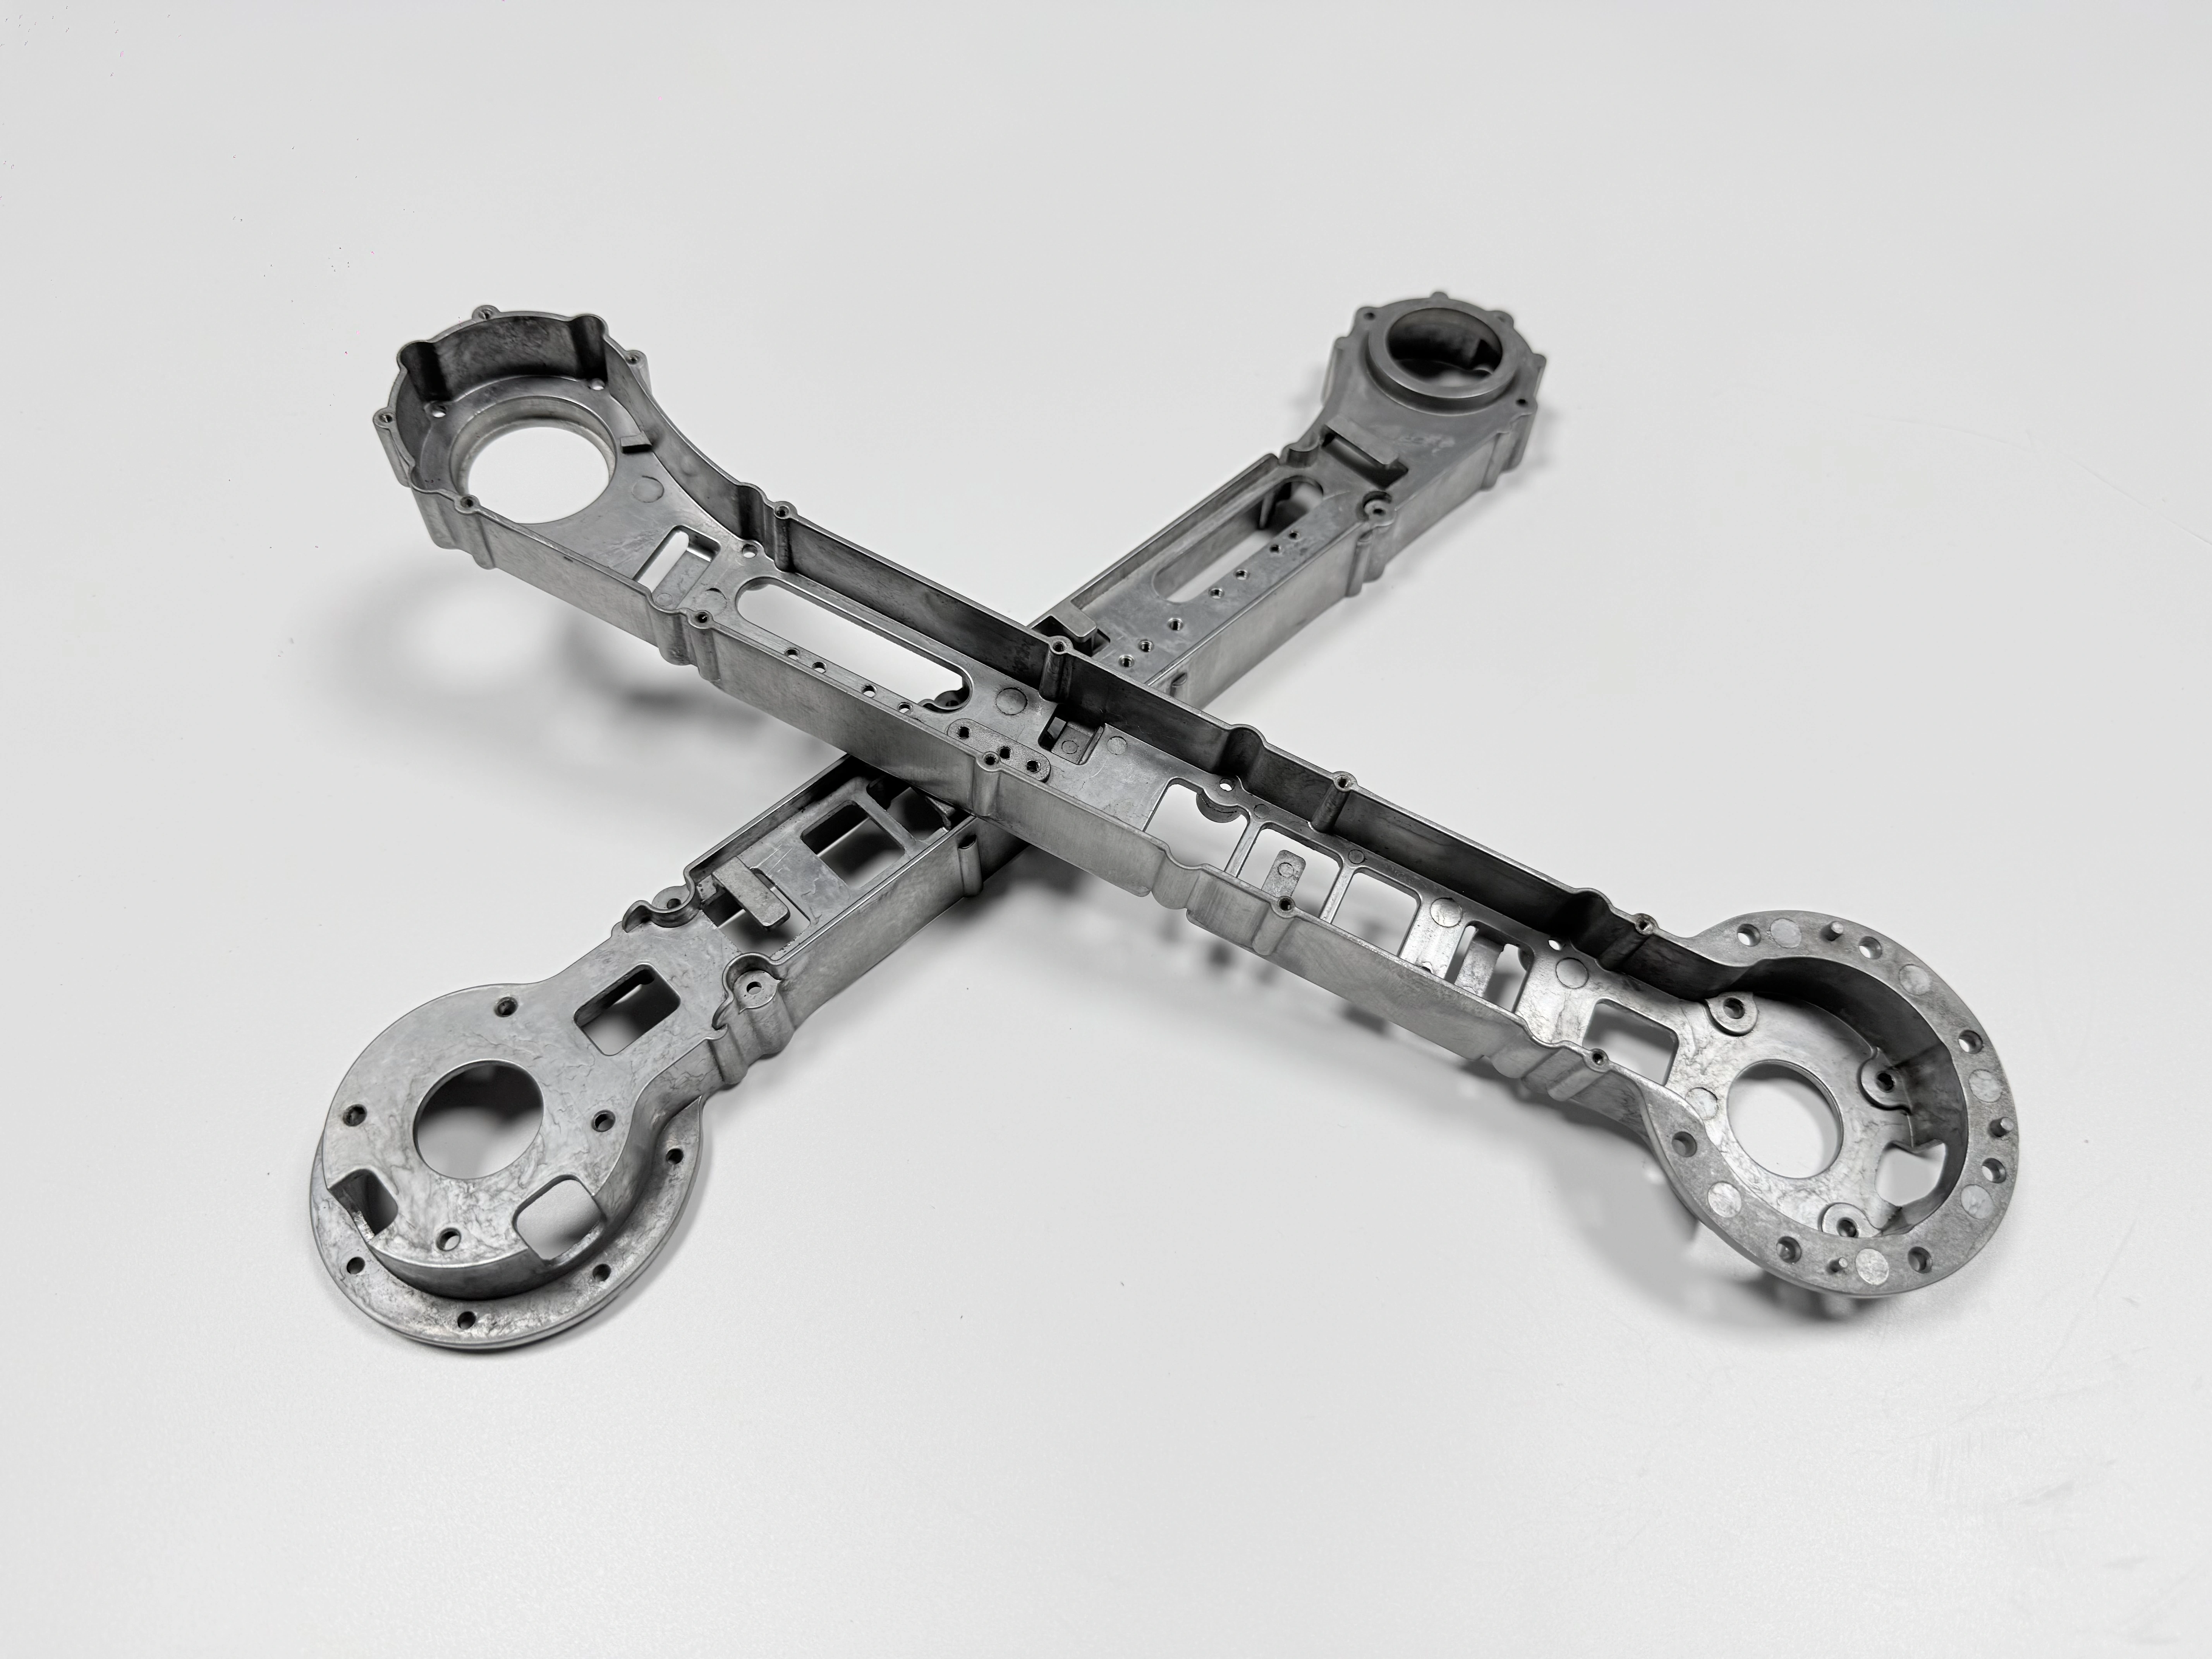
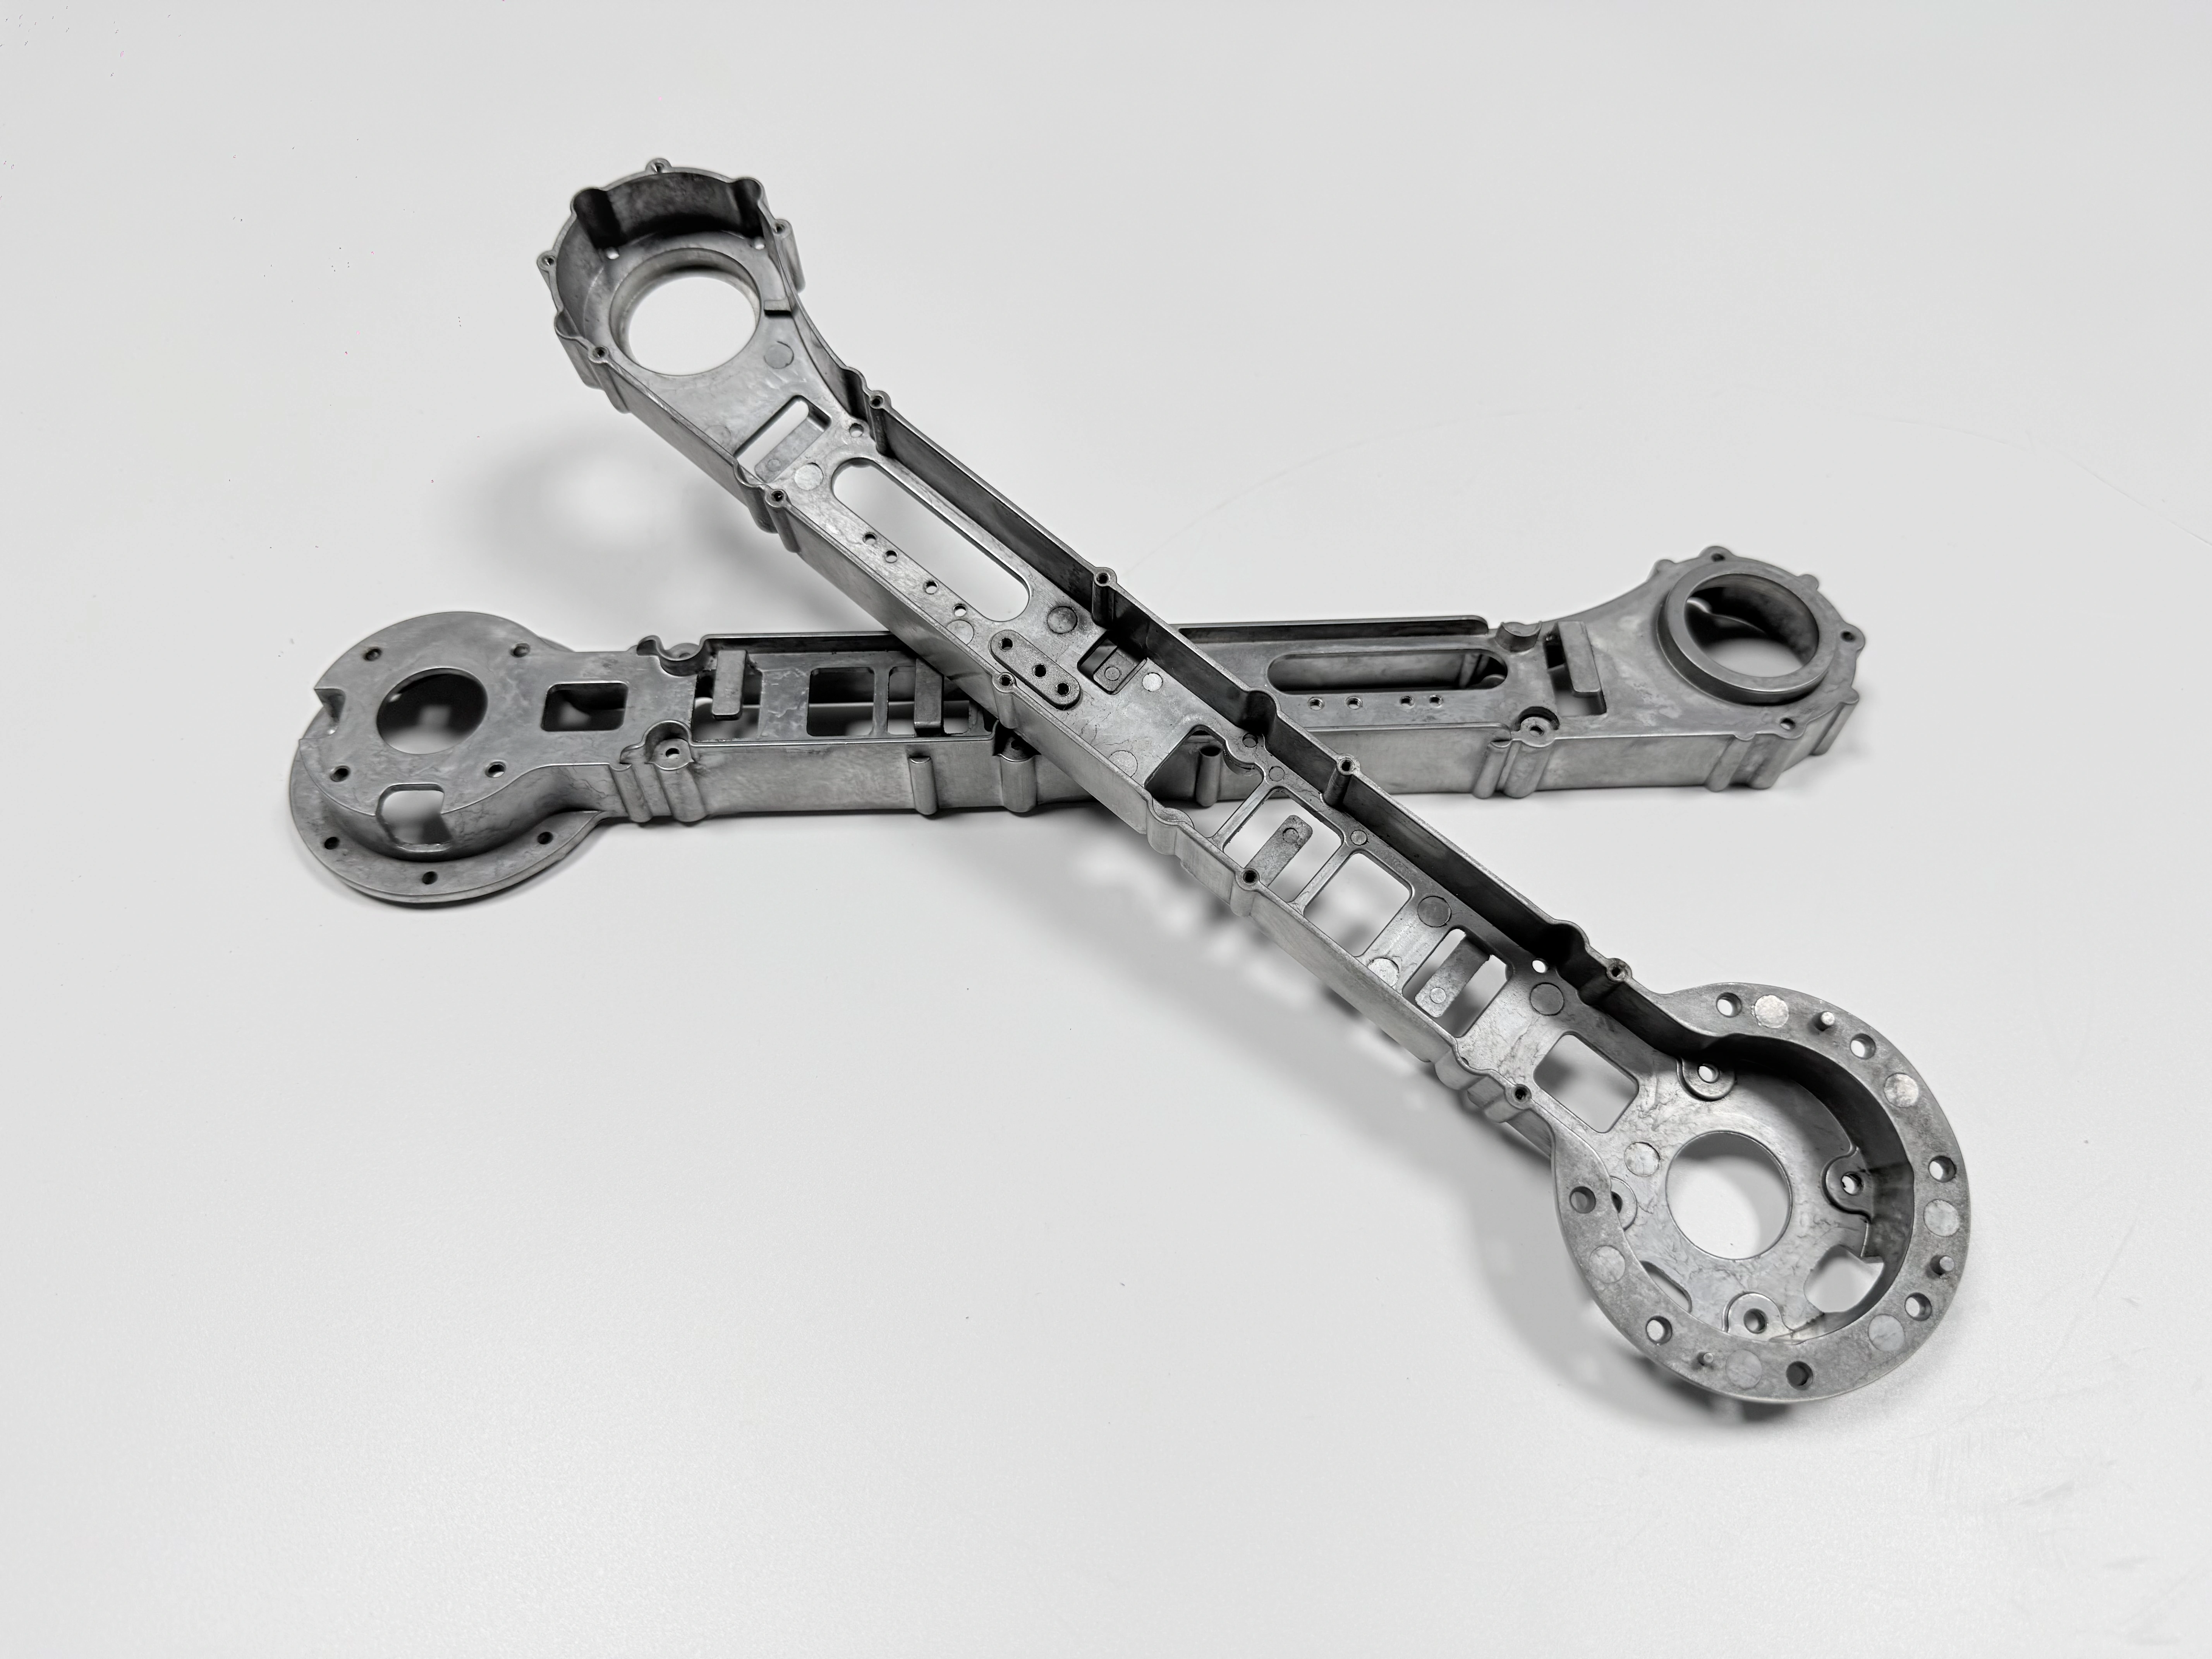
Tres cifras para una pieza: 1,5 mm, ±0,02 y 400 MPa
Cada requisito falla en su propia etapa, así que una sola inspección no valida los tres. Una pared por debajo de 1,5 mm aparece en la comprobación del llenado; un asiento fuera de ±0,02 mm, en la CMM después del corte; un objetivo de tracción incumplido, en la probeta. Una cotización que reduce los tres a una sola tolerancia de mecanizado ya perdió los dos primeros.
La pieza sale del molde en bruto, con sobreespesor en las juntas y sin ninguna cara terminada. La aleación es ADC12, cuyo grado más cercano en ASTM B85 es A383, y la pared de 1,5 mm es un objetivo de plano, no un valor por defecto del taller. La tabla 1 empareja cada cifra con el paso que la fija y la comprobación que la demuestra.
Requisito | Objetivo (mm, MPa) | Se fija en | Se demuestra con |
|---|---|---|---|
Pared | 1,5 mm | Llenado al vacío, una cavidad, rebosadero al extremo | Radiografía o TC |
Asiento de la junta | ±0,02 mm | Enderezado y después CNC desde la referencia | Mapa de puntos de la CMM |
Planitud del asiento | 0,03 mm | Corte final en la cara mecanizada | CMM, en estado libre |
Posición de taladros | ±0,02 mm | Útil y programa después del corte | Mapa de puntos de la CMM |
Resistencia a la tracción | 400 MPa, objetivo | T6 a 490–510 °C y envejecimiento a 150–170 °C | Probeta según ASTM B557 |
Qué debe fijar el plano antes del utillaje
El plano fija cuatro puntos antes de mecanizar el molde: la cara de referencia, el sobreespesor que se deja en ella, la lista de enmascarado y el estado del tratamiento térmico. Un plano de bastidor que indica ADC12 y un espesor de pared pero deja la referencia al taller produce piezas en bruto que no se intercambian entre lotes. La referencia es el asiento de junta mecanizado; la pared de 1,5 mm en bruto no puede hacer esa función.
El sobreespesor tiene que cubrir la distorsión del temple y el corte. Nombre la cara, el sobreespesor que se le deja y cada cota medida desde ella en una sola hoja. La estrategia de referencia para piezas fundidas y mecanizadas parte de esa indicación, y la línea de tratamiento térmico dice T6 pendiente de confirmación del taller.
Una cavidad, H13 y vacío: por qué el molde es así
Una pared de 1,5 mm necesita una ventana de llenado que un molde multicavidad no da a este tamaño de pieza. Una cavidad mantiene el peso de la inyección y el área de venteo en proporción, y el vacío extrae el gas de un llenado en lugar de cuatro. El molde se mecaniza en acero H13 para trabajo en caliente, con un objetivo de diseño de 200 000 ciclos.
El rebosadero va al extremo lejano de la pared delgada, donde el metal llega último y más frío. El H13 conserva el detalle de la pared a lo largo de la serie y soporta el ciclado térmico que ve un núcleo delgado. Una segunda cavidad duplicaría la producción y, a la vez, reduciría a la mitad la ventana de presión. Por eso la decisión de utillaje sigue al espesor de pared y a la ventana de llenado.
Escenario de ingeniería hipotético: un bastidor de exoesqueleto de 320 × 180 × 90 mm, con pared de 1,5 mm y un objetivo de peso terminado de 1,2–1,8 kg. Las cifras son objetivos de plano, no un lote medido. Con esa envolvente, una cavidad mantiene la distancia de llenado dentro de la ventana que sostiene una sola inyección al vacío.
Llenar 1,5 mm sin cierre en frío: dónde se detiene el metal
A 1,5 mm, el frente de metal pierde calor hacia el molde por las dos caras y puede congelarse antes de que dos corrientes se encuentren. El resultado es un cierre en frío, un pliegue que se lee como línea en la superficie y como fisura bajo carga. La presión sola no lo cierra, porque un frente congelado no se puede empujar hacia una pared.
El vacío reduce el gas que el frente debe empujar. Una entrada dirigida al jefe grueso de la junta mantiene el metal más rápido en movimiento hacia la sección delgada. El rebosadero, entonces, tiene que ser lo bastante grande para recibir el frente frío. Nada de esto se ve en la superficie, así que la radiografía o la TC son la comprobación que cuenta.
Una pared de 3 mm en el mismo bastidor esconde el fallo un tiempo; a 1,5 mm la ventana se cierra más rápido de lo que un operario puede reaccionar. El punto de partida del espesor de pared explica de dónde sale ese límite en una envolvente.
T6 a 490–510 °C: donde se decide la ampolla
En la ventana del T6 se deciden a la vez el objetivo de 400 MPa y el riesgo de ampollas. El solubilizado a 490–510 °C lleva el cobre y el silicio a solución, el temple fija la estructura y el envejecimiento a 150–170 °C precipita la fase endurecedora. Los 400 MPa son un objetivo para ese estado terminado; la aleación en bruto no responde por esa cifra.
Los poros de gas se expanden cuando el metal se ablanda a la temperatura de solubilizado, y un poro cerca de la piel la levanta. Por eso la fundición a presión al vacío va antes del T6 y no después: el gas tiene que salir de la pieza antes de que la vea el horno. La viabilidad para un bastidor concreto se confirma con el taller de tratamiento térmico antes de mecanizar el molde.
Cuando la lectura de gas no sostiene un T6, la alternativa es T5, y el plano cambia con ella. Una probeta colada junto con la pieza y ensayada según ASTM B557 informa qué hizo el horno con esa colada. El tratamiento térmico de la fundición a presión de aluminio cubre la misma ventana desde la metalurgia.
Enderezado: entre el temple y el corte
El enderezado existe porque el temple mueve el bastidor más de lo que cubre el sobreespesor. La pared de 1,5 mm enfría antes que el jefe de la junta, y el bastidor se comba hacia el lado grueso. Enderezar después del T6 y antes del CNC devuelve la pieza en bruto; si se salta ese paso, la fresa se queda sin material en una esquina.
Hay dos órdenes posibles, y la segunda tabla los pone uno al lado del otro. Uno sostiene ±0,02 mm en el asiento; el otro traslada el error a horas de mecanizado y a la chatarra.
Orden | Qué sostiene (mm) | Qué cuesta | Dónde falla |
|---|---|---|---|
Enderezar después del T6 y luego cortar | Asiento dentro de ±0,02 mm, con sobreespesor para el corte | Un paso de prensa y una comprobación de alivio de tensiones | Una comba que recupera su forma tras la prensa |
Cortar primero y enderezar después | La medida del corte tal como sale de la máquina | Un segundo corte en cada asiento y otra verificación | El enderezado mueve el asiento recién cortado |
El asiento se corta después del enderezado, desde la referencia, y el objetivo de planitud de 0,03 mm sale de ese corte. La distorsión que queda tras la prensa aparece como conicidad en el asiento, y por eso decide un mapa de puntos de la CMM y no una sola lectura.
CNC: ±0,02 mm en el asiento de la junta
El asiento de la junta y los taladros se cortan en un solo amarre desde la misma referencia, así que el patrón de taladros queda ligado al asiento. Un asiento dentro de ±0,02 mm es un resultado del mecanizado, y solo se sostiene cuando coinciden sobreespesor, útil y programa. Un segundo amarre suma un segundo error a la cadena.
Sujetar una pared de 1,5 mm la deforma. El útil apoya el jefe y tira hacia abajo cerca del corte, de modo que el alma delgada no recibe carga de amarre. La pieza se comprueba como se va a atornillar. El mecanizado CNC de piezas fundidas parte de la condición en bruto, y el diseño de útiles para piezas fundidas mecanizadas cubre el plan de apoyo.
Un asiento que mide dentro de tolerancia en el útil y fuera de ella en la mesa de medición es un problema de sujeción, no de fresa. Esa lectura devuelve la corrección al útil y no al programa.
Planitud 0,03 y posición de taladros ±0,02: qué lee la CMM
La planitud de 0,03 mm se lee en la cara mecanizada en estado libre, antes de atornillar el bastidor a nada. Una lectura tomada con la pieza sujeta mide el útil, no la pieza. El plano tiene que indicar el estado aplicable, o dos inspectores informarán de dos resultados distintos de un mismo bastidor.
La posición de taladros de ±0,02 mm se comprueba con un mapa de puntos de la CMM que cubre el patrón, no con un solo taladro. Los taladros alargados en el bastidor acoplado pueden relajar esa indicación, y la decisión se toma antes de construir el útil. El post-mecanizado de piezas fundidas lleva el corte y la nueva verificación en una sola entrega.
MAO: una capa que crece en los dos sentidos
El anodizado por arco (MAO) hace crecer una capa cerámica a partir del propio aluminio, sin electrodepósito debajo que se pueda despegar. La capa consume metal hacia dentro y crece hacia fuera, así que una cara recubierta queda por encima de la superficie cortada y un taladro recubierto se cierra. El ajuste es lo primero que cambia el proceso.
El espesor de capa en esta aleación aún está pendiente de medir, así que el plano deja la cifra abierta y la lista de enmascarado protege el ajuste. Los asientos, las roscas, las tomas de tierra y las referencias quedan desnudos. Una pieza recubierta antes del corte final pierde la tolerancia de asiento con la que se mecanizó.
Por eso el recubrimiento va después del CNC, y un medidor de espesor de capa comprueba lo que produjo el baño. El recubrimiento de anodizado por arco sobre aluminio cubre el sistema de capas, y la guía de anodizado por arco explica cómo se forma la capa.
El enmascarado va en el plano: fíjelo antes de la orden
Cuatro superficies quedan desnudas: roscas, ajustes, tomas de tierra y referencias. Un punto olvidado no se ve en el baño, porque la capa parece uniforme sobre una zona enmascarada y sobre una rosca por igual. Se ve en el ensamblaje, cuando un tornillo hace tope o un asiento no cierra.
El remedio es un escariado o un nuevo corte, que cuesta una segunda pasada en cada pieza del lote. La lista de enmascarado va en el plano y en la orden de compra. La galga pasa/no pasa se usa después del recubrimiento, antes de que las piezas lleguen a la línea de ensamblaje. El acabado superficial cubre las opciones alrededor del recubrimiento.
Inspección: seis métodos antes de liberar el lote
Seis comprobaciones liberan un lote, y cada una responde a un fallo que las demás no ven. Una probeta se ensaya según ASTM B557 y una radiografía o una TC cubre la pared delgada. Un mapa de puntos de la CMM cubre los asientos, y las galgas pasa/no pasa cubren las roscas. El recubrimiento recibe una lectura de espesor de capa, pendiente de medir. El acabado se somete a una prueba de niebla salina cuya duración sigue pendiente de medir y cuya norma se fija en el plano.
Un registro de lote que lleva las seis se puede comparar con el siguiente; uno que solo lleva cifras de CMM, no. El caso de bastidor de fundición a presión de aluminio muestra el mismo juego de registros en un bastidor más pequeño. El mapa de riesgo de porosidad cubre cómo se acepta o se rechaza una lectura de gas.
El fallo que une las seis es el que se esconde: la pieza se llena, la superficie parece sana y la ampolla aparece solo después del T6. Ponga las seis comprobaciones y sus galgas en el plano antes de enviar la solicitud de cotización.
Preguntas frecuentes
