Zamak 5 para cajas de reloj: densidad y recubrimiento
El Zamak 5 fija dos números antes de la cotización. La densidad de 6,6 g/cm³ mantiene el peso final en 12±1 g con el volumen de envolvente, y la piel de colada recibe 18–27 µm de Cu/Ni/Cr. Ambas cosas son del aleación y de la carga, no de la línea de recubrimiento. Las aleaciones de zinc forman la familia; el Zamak 5 supera al Zamak 3 en resistencia y lo paga con algo menos de fluidez.
¿Cuándo se cotiza una carrura en Zamak 5?
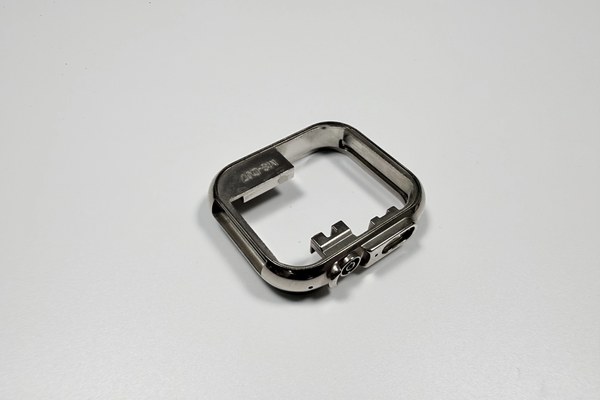
El Zamak 5 entra en la cotización cuando el plano fija una pared de 0,9–1,2 mm, un borde recubierto y un peso final cercano a 12±1 g. Por debajo de 0,9 mm el aleación ya no es la pregunta abierta: ningún material llena una sección que el molde no alcanza.
Sobre esa pared deciden tres propiedades. La densidad mantiene la carcasa en 12 g, la piel de colada se pule a espejo bajo el recubrimiento y el aleación mecaniza un taladro Ø1,5 mm sin desgarro. Una carrura que deba sostener 0,03 mm de escalón tras el recubrimiento sigue dentro de este aleación, porque esa tolerancia se fresca y no se cuela.
¿Por qué un golpe llena cuatro cavidades?
Cuatro cavidades en insertos 8407, diseñadas para 300 000 golpes, encajan con esta carrura: la pared de 0,9 mm se llena antes de solidificar y cuatro frentes caben en una misma ventana. Con pared más gruesa, la disposición vuelve a una cavidad, como muestra la fundición de zinc de pared fina.
El número de cavidades es una decisión de coste. Un molde de cuatro cavidades cuesta más que uno simple, y su precio se divide por la serie, por el número de piezas, no por el número de cavidades: una serie de 300 piezas divide ese molde por 300. Antes del metal ya es el mayor concepto del precio.
¿Qué fija la ASTM AC41A en un lingote de Zamak 5?
La ASTM B86 AC41A fija la química del lingote, no la pieza colada. La tabla 1 da los rangos; los límites de impurezas son las filas que los compradores suelen saltarse.
Elemento | Rango (%) | Límite (%) | Qué controla |
|---|---|---|---|
Al | 3,9–4,3 | — | Fluidez a 0,9 mm |
Cu | 0,75–1,25 | — | Resistencia, envejecimiento |
Mg | 0,03–0,06 | — | Crecimiento del grano |
Pb | — | ≤0,003 | Fragilidad en caliente |
Cd | — | ≤0,002 | Fragilidad |
Sn | — | ≤0,001 | Fisuración intergranular |
Aluminio, cobre y magnesio solo tienen rango, sin techo aparte. Plomo, cadmio y estaño solo tienen techo, sin piso. El cobre fija resistencia y envejecimiento, el magnesio sujeta el grano y los tres techos impiden que una colada mala vuelva frágil la serie. Una carga hecha de retornos de ataque y escorias deriva hacia el alto del rango de cobre: por eso el baño se controla contra la norma y no contra el último certificado.
¿Por qué el zinc admite un recubrimiento Cu/Ni/Cr?
El zinc sigue activo en ácido y en base: el recubrimiento debe cerrar toda la superficie, y las tres capas se reparten el trabajo. El cobre agarra, el níquel lleva la barrera anticorrosión, el cromo toma desgaste y color. Corren a 8–12 µm, 10–15 µm y 0,1–0,3 µm, 18–27 µm por cara.
El zinc pintado evita los tres baños con menor coste inicial y cede en el borde, donde la caja roza la manga. Como una caja de reloj trabaja en sus bordes, la vía pintura cambia un proceso más barato por una vida de aspecto más corta. Una pieza decapada vuelve a los tres baños y a la cola de bastidores: una ampolla descubierta tarde cuesta plazo y aspecto. Las notas de recubrimiento comparan las vías.
¿Qué defecto de superficie revela primero el recubrimiento?
La ampolla es el primer defecto que muestra el recubrimiento, y nace en un poro que alcanza la piel, no en el baño. El ácido del baño de cobre queda en el agujero, el film de níquel lo cierra y el calor levanta la capa. Desengrase y activación limpian la superficie pero no vacían un poro.
La porosidad pertenece a la fundición a presión y no al taller de recubrimiento. Un poro que alcanza la piel ni se rectifica ni se allana con el recubrimiento. Los poros que no llegan a la piel son inocuos; solo importa lo que comunica con la superficie.
¿Cómo desplazan un ajuste 18–27 µm de recubrimiento?
18–27 µm por cara elevan también la cara del escalón en el mismo importe. En el diámetro se suman los dos lados: 2 × 18–27 µm = 0,036–0,054 mm, que ya supera los 0,03 mm concedidos al escalón.
La tabla 2 descompone el presupuesto de peso con el volumen de envolvente del plano y la densidad típica.
Concepto | Valor | Base |
|---|---|---|
Volumen de envolvente | 13,7 cm³ | 38,0×38,0×9,5 mm en bloque macizo |
Densidad | 6,6 g/cm³ | valor típico (B86 fija la química, no la densidad) |
Masa en bloque macizo | 90,5 g | volumen × densidad |
Masa final | 12±1 g | objetivo del plano |
El cálculo da 13,7 cm³ × 6,6 g/cm³ = 90,5 g de bloque macizo frente a 12±1 g finales, es decir, alrededor del 13 % de metal en la envolvente. Si el plano pide ese peso desde macizo, pide una carcasa con más sobreespesor, y el tiempo sigue al sobreespesor.
¿Dónde mecaniza el Zamak 5 una pared fina sin desgarro?
Una pared de asa de 0,9 mm con un taladro Ø1,5 mm cae justo en el límite donde el Zamak 5 corta limpio o desgarra; la diferencia la hacen el chaflán de entrada y el avance a la salida. El aleación es lo bastante blando para cortar rápido, pero no para una salida sin apoyo.
Un desportillado de boca por encima de 0,1 mm es desecho, no retrabajo, porque el repaso saca el taladro de su rango. El post-mecanizado lleva ese riesgo en el precio, de ahí la pérdida siempre presente en una pieza de pared fina, la mencione el comprador o no.
¿Para qué cajas queda excluido el Zamak 5?
Tres casos excluyen el Zamak 5: una indicación de buceo, una cara sometida a abrasión continua y una pared por debajo de 0,9 mm. Sudor, roce y golpes diarios quedan dentro, igual que una cara de escalón fresada a 0,03 mm antes del recubrimiento. Más allá de esas tres líneas, cambiar de proceso no ahorra nada: hay que cambiar de material.
¿Qué cuesta pasar al inoxidable o al zinc pintado?
El inoxidable sube primero el peso: la misma envolvente ya no da 12±1 g, y el bloque a mecanizar pesa mucho más que la pieza final. El zinc pintado conserva la pieza colada y ahorra tres baños, pero pierde el borde que protegía el recubrimiento.
Ambas vías mueven el presupuesto de ajuste. El inoxidable quita lo que el Zamak 5 cuela casi a forma. La pintura añade una capa, sin control de espesor comparable a 18–27 µm, y todo ajuste calculado con 0,036–0,054 mm debe recotizarse. Una pared por debajo de 0,9 mm o un borde de acero cepillado quedan fuera de este aleación.
¿Qué debe incluir una solicitud para que las cotizaciones sean comparables?
Cuatro documentos hacen comparables las cotizaciones: un plano 2D con la mención antes/después del recubrimiento en cada tolerancia, un modelo 3D, el tamaño de serie y la clase de aspecto de las caras visibles; más una lista de enmascarado, porque cada máscara cuesta una operación en el taller.
Esas cuatro entradas fijan los cinco conceptos: número de amarres, pasadas de pulido de las caras visibles, densidad de bastidor en el baño, pérdida de la pared fina y coste del molde repartido en la serie. Si falta una, la respuesta es un rango que ninguna segunda cotización compara, porque solo se cotiza lo que está cifrado. En la primera pieza, el escalón y las dos asas se controlan en los bancos de prueba con galga de 0,03 mm y calibre Ø1,5 mm.
Preguntas frecuentes
.webp)