
Caja de reloj de zinc a presión: asas de 0,9 mm y Cu/Ni/Cr
Una carrura cuadrada de 38,0×38,0×9,5 mm y 12±1 g lleva cuatro cotas que hay que sostener: escalón espejo 0,03 mm, alojamiento del movimiento 30,0 mm, taladro de corona Ø3,0 mm y dos taladros de asas Ø1,5 mm. La fundición a presión de zinc sostiene las cuatro si la pared se cuela primero, el escalón se fresca después del disco de pulir y el Cu/Ni/Cr se deposita al final con 18–27 µm. Si el escalón se fresca antes de pulir, 0,03 mm se sale del plano.
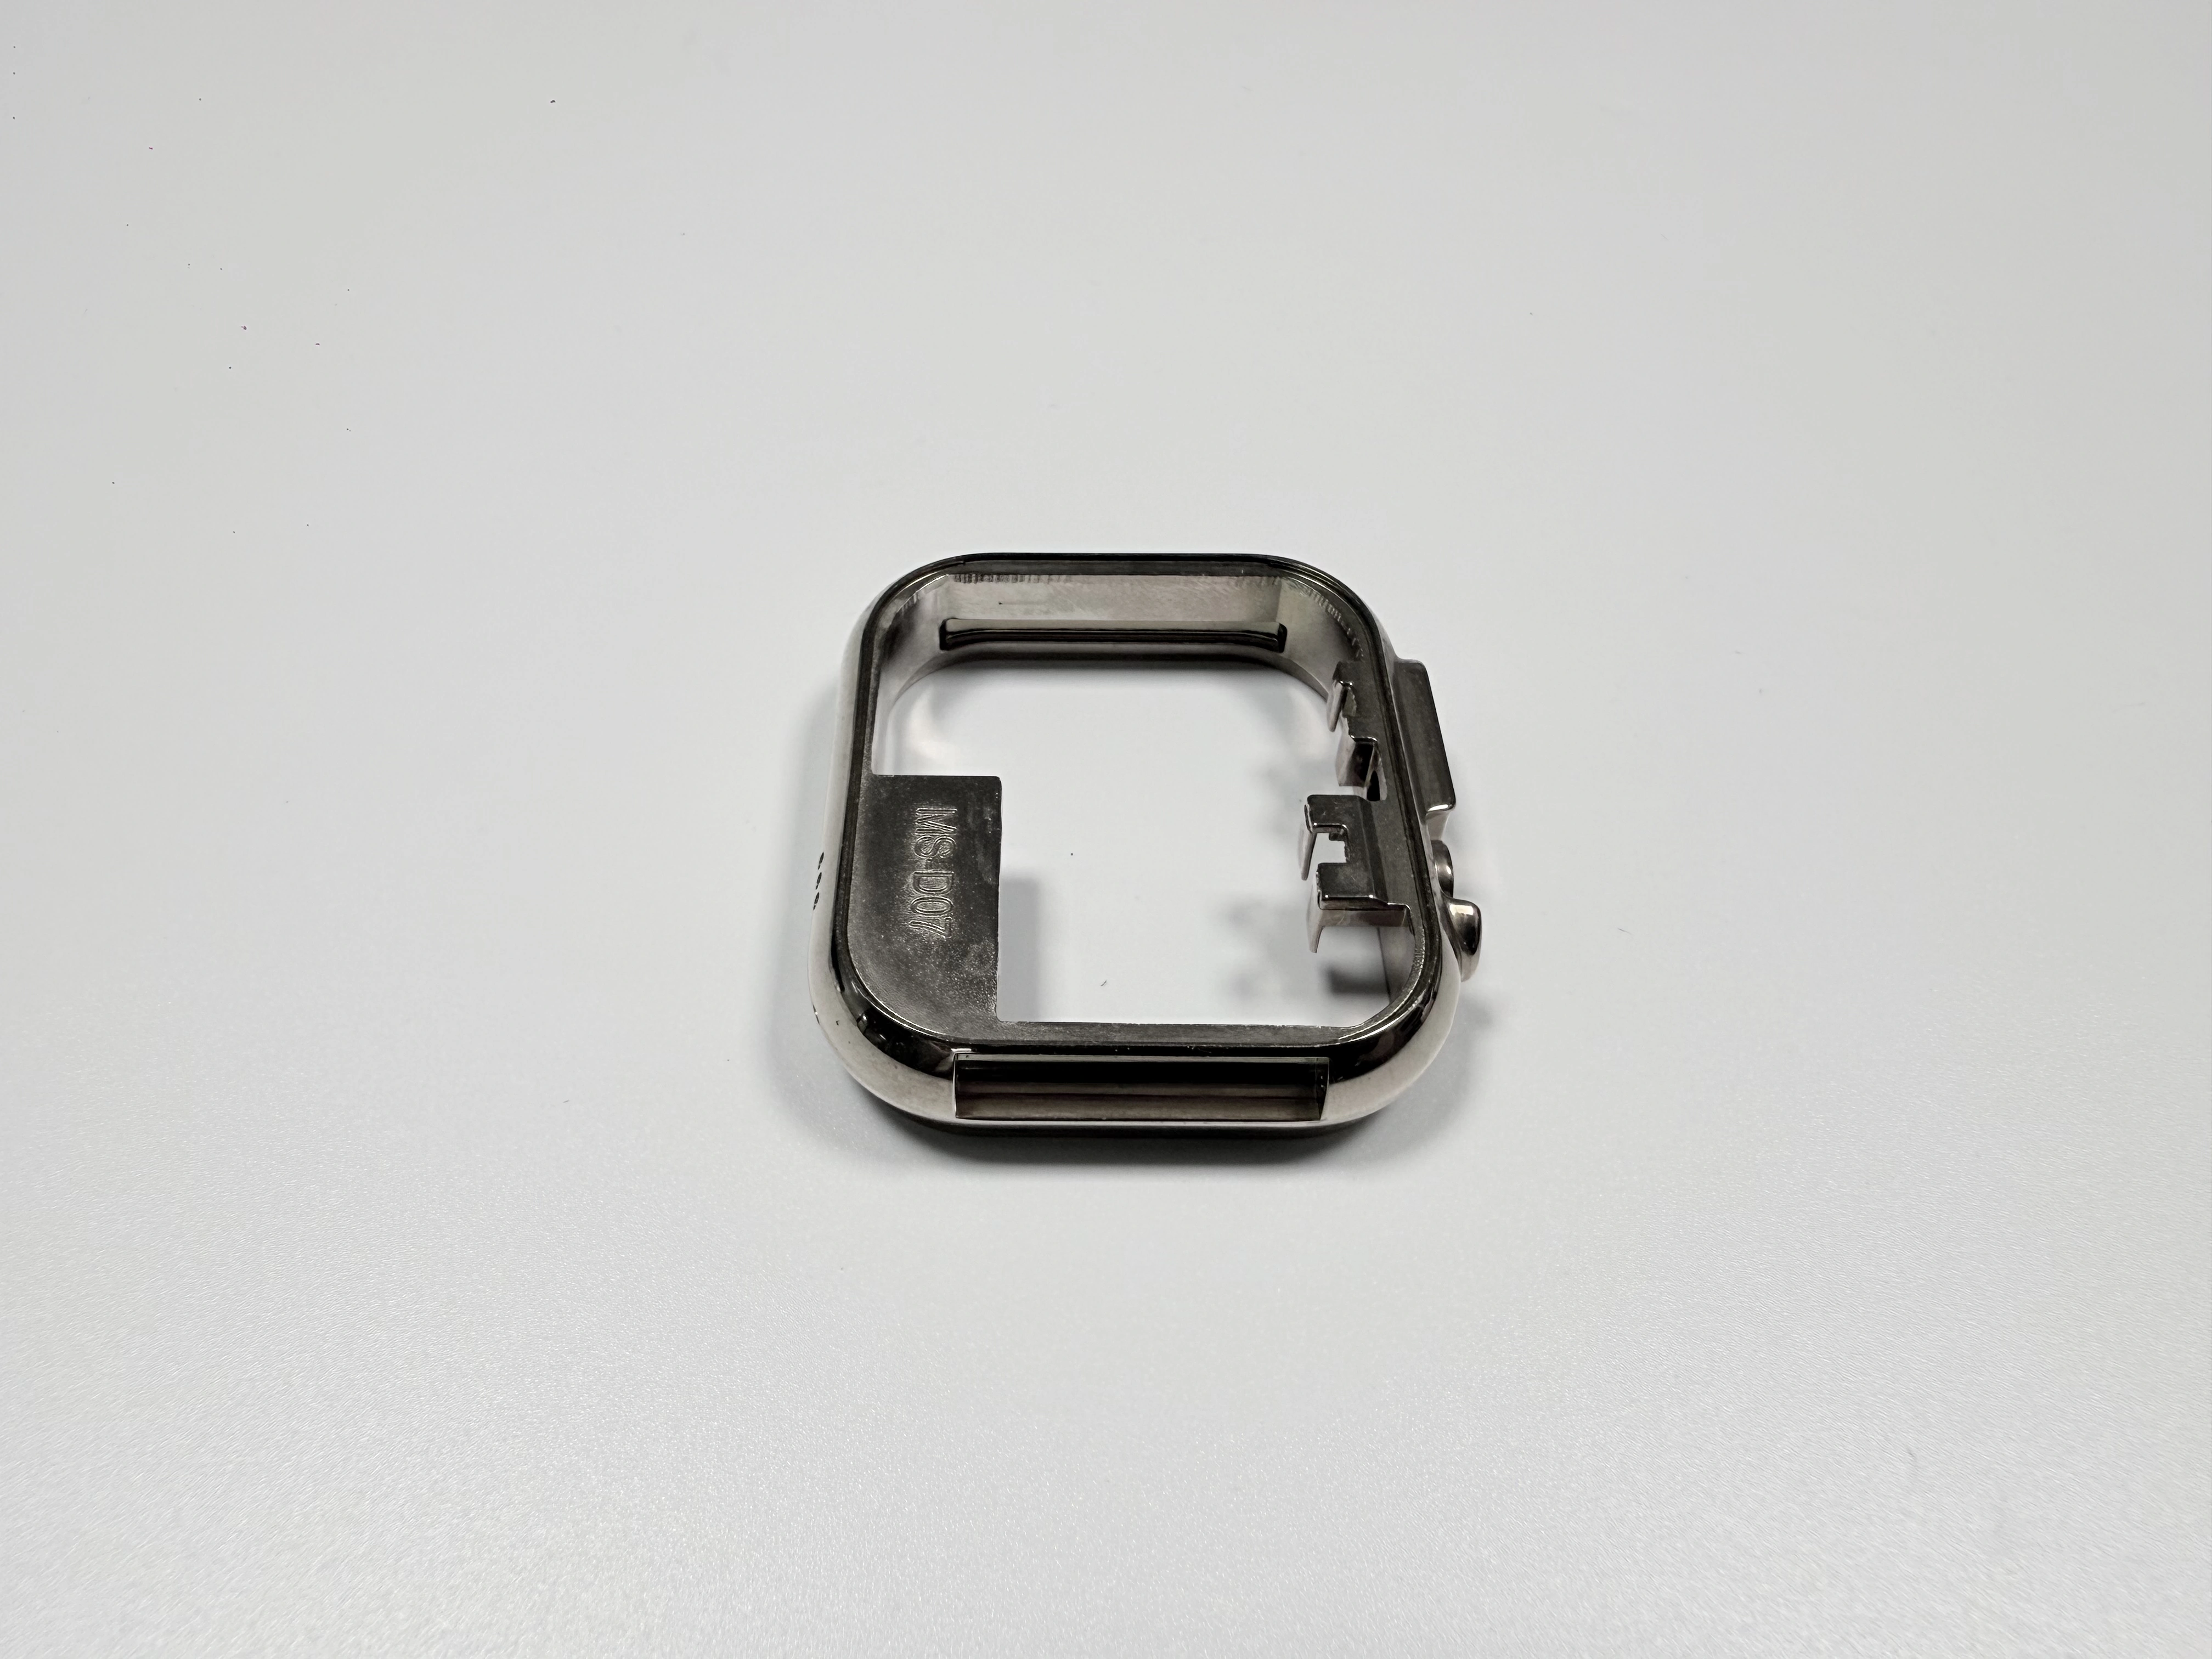
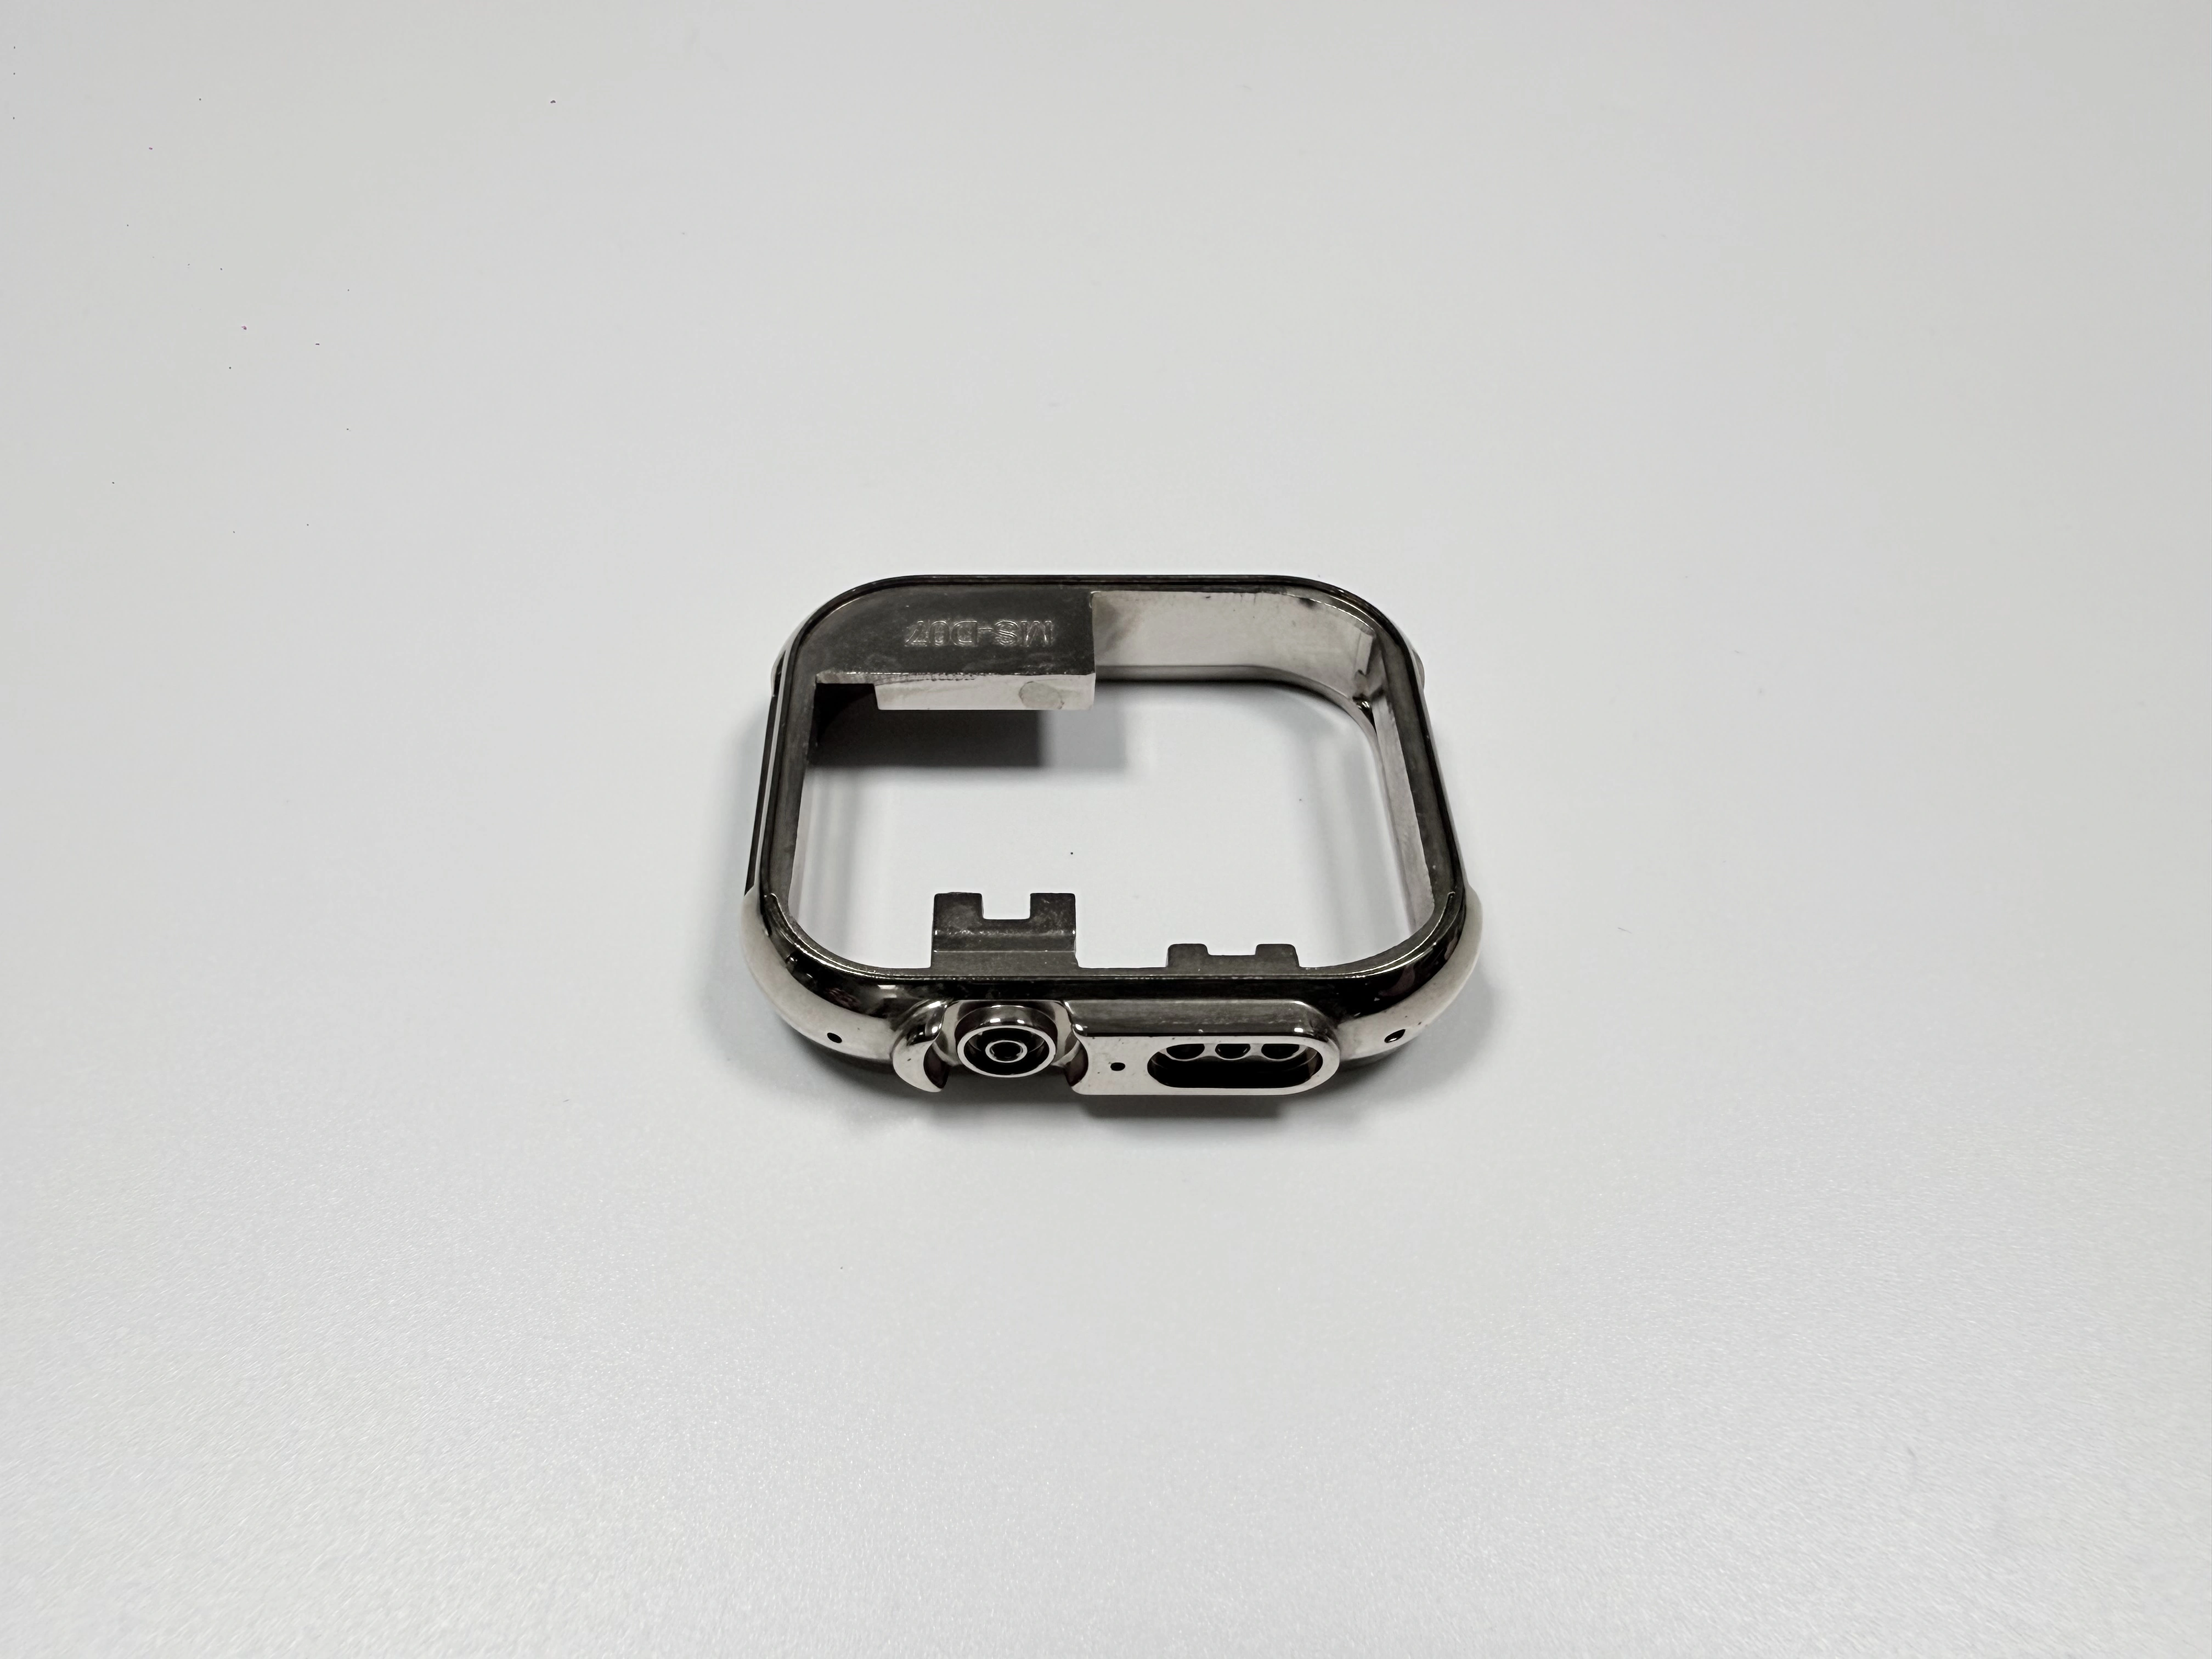
¿Qué cuatro interfaces debe sostener una carrura cuadrada?
Cuatro interfaces ocupan cuatro operaciones distintas. El asiento del escalón recibe el cristal, el alojamiento posiciona el movimiento, el taladro de corona guía la tija y los dos taladros de asas llevan las barras. El alojamiento mide 30,0 mm, desviación superior 0,05 mm, inferior 0. El taladro de asa es Ø1,5 mm, desviación superior 0,03 mm, inferior 0, con coaxialidad Ø0,05 mm. La tabla 1 reúne las cuatro.
Interfaz | Objetivo (mm) | Banda admitida (mm) | Instrumento |
|---|---|---|---|
Altura del escalón | 0,03 | 0–0,03 | Mármol y galga de espesores |
Alojamiento del movimiento | 30,0 | 30,00–30,05 | Galga de alojamiento |
Taladro de corona | Ø3,0 | Ø3,00–Ø3,05 | Galga Ø3,0 |
Taladros de asas, dos | Ø1,5 | Ø1,50–Ø1,53 | Galga Ø1,5 |
La dificultad está en la pared del asa. Mide 0,9 mm en el punto más fino y 1,2 mm del lado de la corona, así que un taladro de Ø1,5 mm es más ancho que el metal que lo rodea; la broca sale al aire. Tres características se fresan en un solo amarre, la cuarta se taladra donde nada sostiene la salida.
¿Qué operaciones de mecanizado sustituye una pieza de 12 g?
La aleación es Zamak 5 según ASTM B86 AC41A, colada cerca del peso final de 12±1 g. Sustituye la ruta de tornear y fresar un bloque de inoxidable hasta la misma envolvente: tornear la forma, fresar el alojamiento, fresar el escalón, taladrar la corona y las dos asas. Cuatro interfaces son cuatro trayectorias y cuatro amarres; el molde forma la silueta en un golpe y deja al mecanizado solo los cuatro asientos con tolerancia.
El zinc pintado es la tercera vía sobre la misma pieza colada, más barato al principio y más blando en el borde. El bisel roza cada día el borde recubierto: en cuanto el aspecto entra en el plano, la ventaja de precio de la pintura desaparece.
¿El plano da las cotas antes o después del recubrimiento?
Cada tolerancia de la carrura necesita la mención antes o después del recubrimiento. Cobre, níquel y cromo añaden 18–27 µm por cara: un taladro Ø1,5 mm se cierra 0,036–0,054 mm en el diámetro y el asiento del escalón sube lo mismo. Con un escalón limitado a 0,03 mm, esa subida ocupa el 60–90 % de la banda.
Marcar el asiento, el taladro de corona y las dos asas como antes o después del recubrimiento permite al post-mecanizado dejar material donde caerá el depósito. Sin esa nota, dos talleres fabrican dos cotas finales desde un mismo plano, y la galga que pasa una pieza rechaza la siguiente.
¿Por qué el ataque debe ir en el asa gruesa?
Un molde de 4 cavidades en insertos 8407, diseñado para 300 000 golpes, alimenta las asas gruesas a las 12 y a las 6. La pared gruesa solidifica al final, la presión debe entrar por ahí y el ataque no tiene otro sitio. El precio: la pared de 0,9 mm se llena al final y se congela primero. El rebosadero va a las 3, a ambos lados de la muesca, y arrastra el frente frío por los dos bordes finos.
Si el ataque se mueve a la cara trasera, el asa opuesta se llena al final y queda una línea de soldadura que el recubrimiento no cierra. Un molde de cuatro cavidades cuesta más que uno simple, pero su coste se divide por la serie, por el número de piezas, no por el número de cavidades. En 300 piezas se divide por 300; antes del metal ya es el mayor concepto del precio.
¿Dónde pierde calor la colada a 400–420 °C en una pared de 0,9 mm?
La colada a 400–420 °C pierde su calor en los últimos milímetros de la pared de 0,9 mm. Una cara de molde a 150–180 °C lo extrae más rápido de lo que llega el golpe siguiente, con presión específica de 20–30 MPa y ciclo de 25–35 s. En esta pared la ventana queda entre un asa incompleta y una rebaba en el plano de partición.
Estos valores son típicos de la aleación, no el ajuste de una máquina; los primeros tiros fijan la ventana de este molde. Los tiros producen horas de máquina, no piezas vendibles: una ventana estrecha la paga entera el pedido de muestra y se reparte en la serie.
¿Por qué el tamboreado va antes del pulido y del control?
El tamboreado es el tercero de once pasos, antes del disco de pulir y de cualquier galga. La rebaba del plano de partición y el resto de ataque junto al asa ocultan el estado real de la pared; el medio cerámico redondea ese borde vivo, que el disco puede seguir después.
El medio se aloja en los taladros de Ø1,5 mm, así que cada agujero pasa la galga después del tambor, no antes. Sin ese tambor la misma rebaba se quita en el banco, pieza a pieza, y una línea que iba al ritmo del golpe recibe una operación manual.
¿Qué tres características se fresan tras la colada?
Tres características se fresan tras la colada: el escalón espejo de 0,03 mm, los dos taladros de asas Ø1,5 mm y la muesca de corona. El mecanizado CNC hace las tres en un amarre, mandrina la corona a Ø3,0 mm y taladra las dos asas en un mismo eje.
Un chaflán precede al contacto de la broca y el avance cae a la salida. Un registro de ejemplo anota nueve salidas de asa desportilladas en 300 piezas; esas nueve se desecharon, y chaflán y avance reducido llevaron la serie siguiente a cero. Una salida desportillada es desecho, no retrabajo, porque el repaso deja el taladro fuera de cota.
¿Por qué el escalón de 0,03 mm se fresca y no se pule?
El fresado va después del disco, porque un disco de pulir corta más donde aprieta y no deja una superficie medible. La tabla 2 pone los dos órdenes uno al lado del otro; solo uno deja un escalón que confirme una galga de espesores.
Orden | ¿Lo sostiene? | Añade |
|---|---|---|
Pulir y luego fresar | Sí, 0,03 mm se fija al fresar | Un amarre más |
Fresar y luego pulir | No, el escalón se mueve al pulir | Refresado y recontrôle |
Los dos órdenes difieren en un amarre, y ahí está la diferencia de precio: una segunda posición de montaje, una segunda referencia y un segundo control en proceso, facturados por pieza. Un escalón por encima de 0,03 mm tras el fresado se desecha, porque una segunda pasada quita toda la cara y no solo el punto alto.
¿Qué tres capas mide el medidor de espesores por rayos X?
La liberación confirma tres capas por cara: cobre 8–12 µm, níquel 10–15 µm y cromo 0,1–0,3 µm, en total 18–27 µm. El equipo de rayos X lee cada capa, y la de níquel lleva la barrera anticorrosión bajo el cromo de desgaste.
Las ampollas nacen en un poro donde queda ácido del baño de cobre y se hincha bajo una película de níquel cerrada. La porosidad pertenece al molde y al golpe, así que la especificación de recubrimiento y la de colada son un solo documento. Tres capas son tres pasos por baño, la densidad de bastidor fija las piezas por paso, y una pieza de 12 g con pared de 0,9 mm llena mal un bastidor. El acabado superficial describe las opciones alrededor de ese bastidor.
¿Qué ocho controles liberan una pieza recubierta?
Ocho controles liberan la pieza, tres de ellos ensayos de recubrimiento, y cada uno encuentra un fallo que los otros no ven. La tabla 3 lista los ensayos, del horno de choque térmico a la cámara de niebla salina.
Ensayo | Norma | Límite |
|---|---|---|
Choque térmico | ASTM B571 | 200 °C, 1 h, sin ampolla |
Niebla salina | ASTM B117 | 240 h, sin corrosión del metal base |
CASS | ASTM B368 | 48 h, grado 9 o mejor |
Los ocho van de la galga Ø1,5 mm en cada asa y el mármol con galga de 0,03 mm a la galga de alojamiento, el sistema de visión o la MMC, el equipo de rayos X, el horno de choque, la cámara salina y la caja de luz D65. Quitar uno deja un modo de fallo sin ver.
Las 240 h de niebla salina pesan en el plazo tanto como en la aceptación. Una cámara retiene una pieza diez días; la primera pieza metida el primer día fija la fecha de envío más temprana, y ningún bastidor urgente acorta esa inmersión.
¿Cuándo la colada más recubrimiento es la vía equivocada?
Tres casos la excluyen: pared por debajo de 0,9 mm, indicación de buceo y una cara sometida a abrasión continua. Una carrura de Zamak recubierta aguanta sudor, roce y golpes diarios; no es un reloj de buceo, y 18–27 µm de depósito no lo cambian.
El inoxidable mecanizado desde macizo se desgasta menos y pesa más: un plano que pide 0,03 mm en una pared por debajo de 0,9 mm ya eligió la otra vía. Más delgada, la pieza falla en la colada, el molde está pagado y ningún pulido la recupera. Un caso con otro recubrimiento anota el mismo límite en una pieza de Zamak.
¿En qué consiste la cotización de una carrura recubierta?
Cinco conceptos forman el precio de una pieza de 12 g. Un amarre cubre las tres características mecanizadas, dos pulidos las caras visibles, y el resto es densidad de bastidor en el baño, la pérdida de una pared fina y el coste del molde repartido en la serie.
Cuatro entradas fijan esos conceptos: un plano 2D con la mención antes o después del recubrimiento en cada tolerancia, un modelo 3D, el tamaño de serie y la clase de aspecto de las caras visibles. Si falta una, la respuesta se vuelve un rango que ninguna segunda cotización puede comparar. Envíe las cuatro y revise el escalón y las dos asas en la primera pieza.
Preguntas frecuentes
