
Coulée par gravité d'un palier en deux parties : paroi et alésage
Un palier en deux parties se coule dans un moule métallique, se sépare en deux moitiés, se boulonne en un seul corps, puis s'alèse d'une seule passe. Le chapeau referme le cercle sur la portée semi-circulaire, la coulée par gravité fixe la paroi de 5–8 mm et l'alimentation placée derrière cette portée ; la passe d'alésage décide si le trou et la portée partagent un axe.
La pièce est un palier en A356-T6 de 120×95×70 mm et 420±30 g, avec un alésage de Ø60 H8. Chacun de ces chiffres est une cible de plan et non une lecture d'échantillon : c'est l'étalon auquel le moule, la coulée et la passe d'alésage sont tenus.
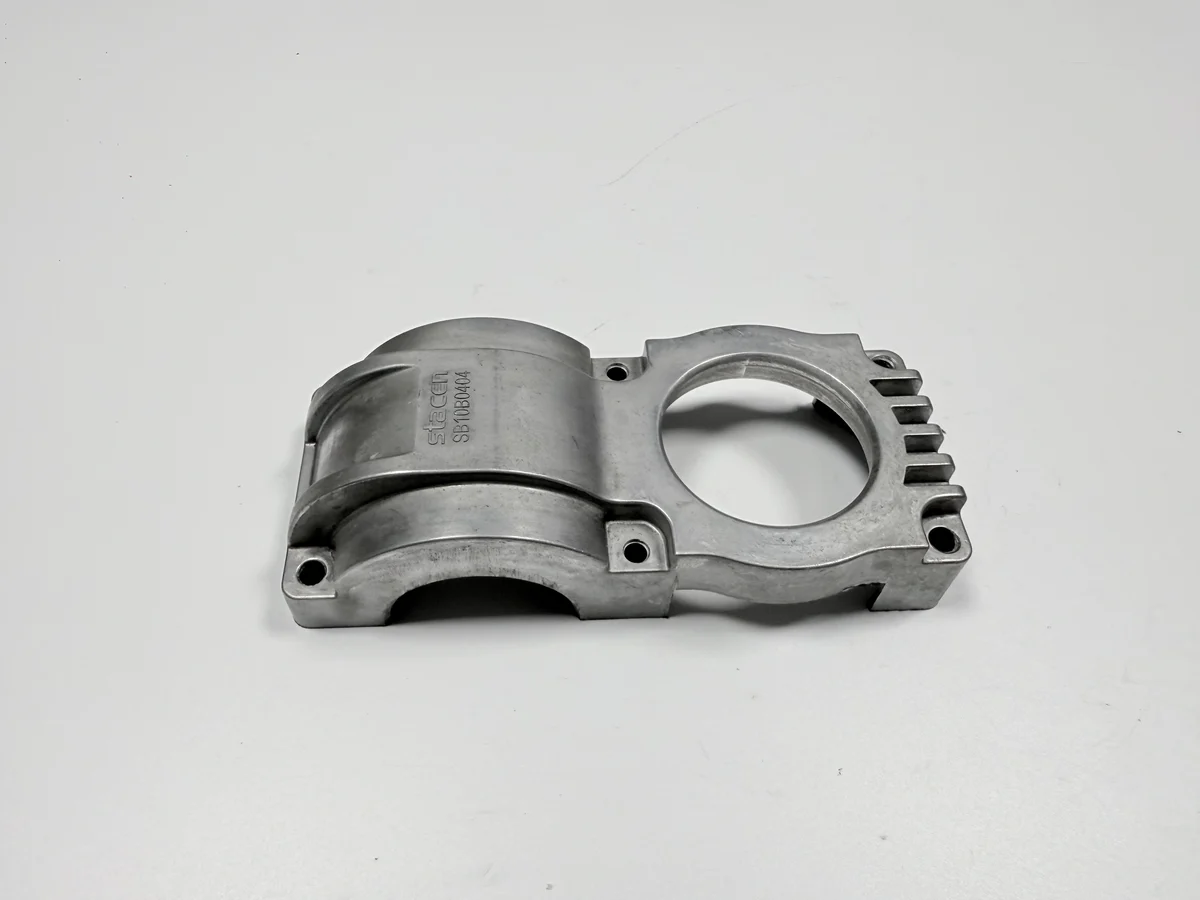
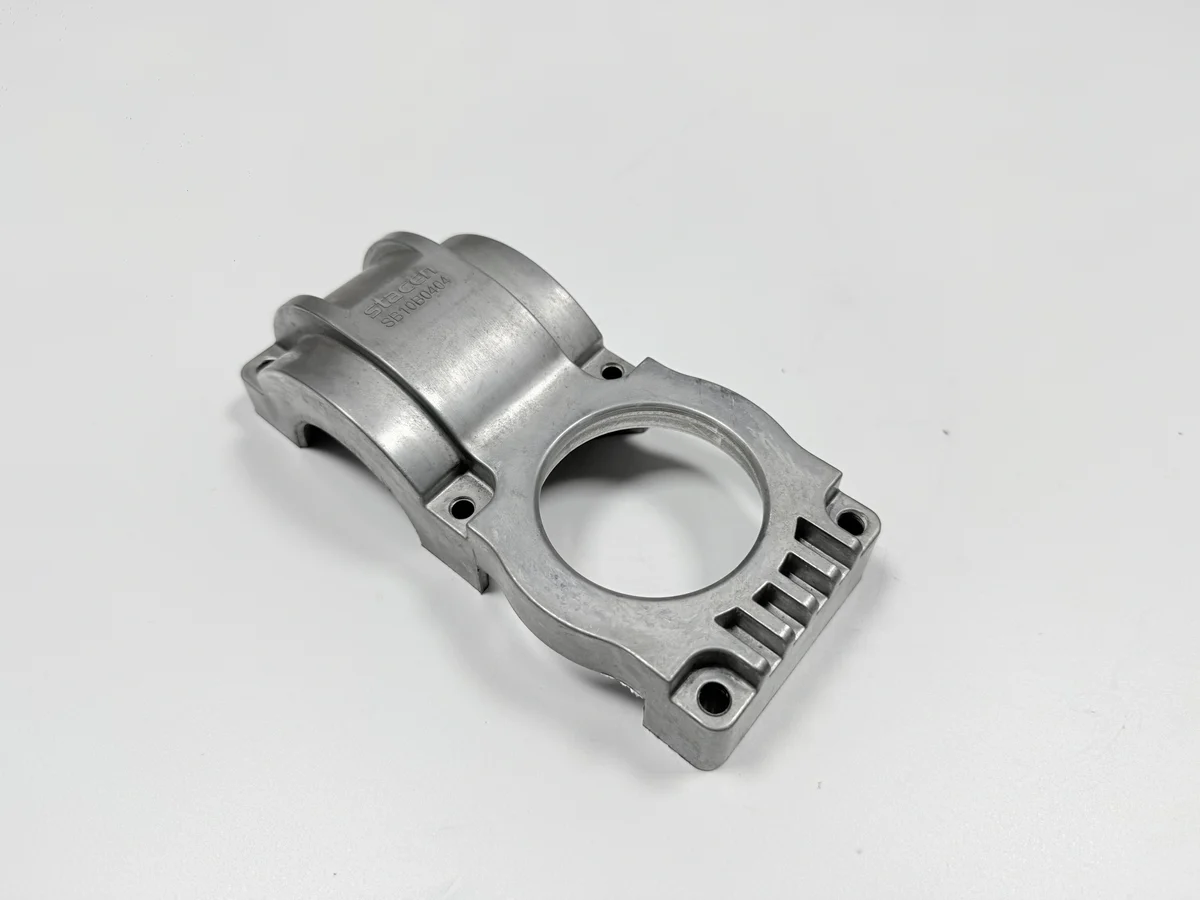
Que remplace la coulée par gravité d'un palier ?
La coulée par gravité remplace un palier en aluminium coulé au sable ou un palier en fonte, et l'échange déplace du travail de l'atelier d'usinage vers le moule. Le sable demande un modèle bon marché et laisse les sections épaisses, si bien que le palier arrive lourd et se fait usiner sur toutes ses faces. La fonte apporte une rigidité que l'aluminium n'a pas, à un poids que le châssis doit porter.
La route en moule métallique tient tant que la paroi reste près des 5–8 mm du plan et que la commande est assez grande pour payer l'outillage. Le sable prend la grande enveloppe ou la pièce unique, la fonte le cas où la rigidité passe avant le poids. Cette pièce est dessinée pour un service à l'intérieur d'une machine, avec huile et vibrations, sans exposition extérieure promise.
Parce que le moule est en acier et revient dans la presse, son prix se répartit sur des cycles et non sur un modèle unique : une petite série porte donc plus d'outillage par palier. L'arbitrage entre les routes est une question de volume, exposée dans le choix d'un procédé de coulée au coût.
Pourquoi un moule métallique plutôt que le sable pour ce palier ?
Un moule métallique est retenu parce qu'il évacue la chaleur à travers la paroi assez vite pour tenir une section de 5–8 mm, et parce que la même empreinte redonne la même forme à chaque cycle. Un moule en sable se reconstruit à chaque coulée, si bien que la paroi dérive avec le damage et la dépouille.
Ce moule permanent s'appelle une coquille : on l'ouvre après la coulée, on sort la pièce, puis on le referme, à l'inverse du modèle perdu en sable.
Une coquille livre une ou deux pièces par cycle, une plage typique encore à confirmer par la fonderie, et sa durée de vie se compte en cycles plutôt qu'en années.
Quelles interfaces le palier doit-il tenir ?
Trois : l'alésage de Ø60 H8 qui porte la bague extérieure du roulement, la portée semi-circulaire sur laquelle le chapeau vient se fermer, et la face de montage avec ses quatre trous de Ø9. La référence est l'axe de l'alésage avec cette face : une lecture prise ailleurs décrit le montage d'usinage, pas la pièce.
La portée et l'alésage tiennent sur un même axe à 0,05 mm près, et l'alésage se tient perpendiculaire à la face de montage dans 0,05 mm. Les deux sont des cibles de plan, et les deux se gagnent dans un seul montage d'alésage.
La classe de tolérance indiquée est celle de l'alésage : l'écart inférieur est nul et l'écart supérieur n'ouvre qu'un champ étroit, si bien que l'ajustement se joue sur le trou et non sur l'arbre.
Quelles cotes sont figées avant la fabrication du modèle ?
Cinq chiffres se figent avant que le modèle ne soit taillé : l'alésage, la planéité des faces de joint, la perpendicularité de l'alésage à la face de montage, la position du perçage de bride et l'encombrement. Tous les cinq sont des cibles de plan, et tous les cinq coûtent moins cher à changer sur le papier que dans l'acier.
| Élément | Cible au plan | Plage admise | Contrôle |
|---|---|---|---|
| Alésage | Ø60 H8 | Tolérances H8 du plan | Micromètre d'intérieur, trois points |
| Faces de joint | Planéité 0,05 mm | Pas plus de 0,05 | Marbre et jauge d'épaisseur |
| Alésage vers face de montage | 0,05 mm | Perpendiculaire dans 0,05 | MMT |
| Trous de bride | 4×Ø9 | Position Ø0,3 mm | Jauge go/no-go et essai de montage |
| Encombrement | 120×95×70 mm | Au plan | Pied à coulisse |
Parce qu'une modification après la taille du moule est du travail d'outillage, le plan doit être signé avant. La surépaisseur d'alésage est l'argument habituel : le métal laissé dans le trou se coupe encore, alors qu'un perçage de bride pointé à côté ne se repousse pas.
Comment une paroi de 5–8 mm se remplit-elle en moule métallique ?
La paroi se remplit tant que le chenal d'alimentation la nourrit encore, et le moule d'acier évacue la chaleur par ses deux faces, si bien que la section se fige des deux côtés à la fois. L'alliage est l'A356 (AlSi7Mg, GB/T 1173 ZL101A) à l'état T6, coulé à 700–740 °C dans un moule préchauffé à 250–350 °C, une plage typique en attente de validation par la fonderie.
Cet état désigne la mise en solution, la trempe puis le vieillissement artificiel, qui donne à la paroi sa résistance à la charge du roulement. L'extrémité épaisse de la bande se fige en dernier, à côté de la portée semi-circulaire.
La section de 5–8 mm n'est pas irrégulière par hasard : la portée porte la charge du roulement, et cette épaisseur est aussi la masse que l'alimentation doit atteindre en dernier.
Où se forme la retassure sur ce palier ?
La retassure se forme au nœud où la paroi rencontre la portée semi-circulaire, parce que cette masse se fige en dernier quand son alimentation est déjà refermée. Une retassure est la cavité laissée par le métal qui se retire sans réserve liquide derrière lui. Elle se loge sous la face que l'outil d'alésage va couper : le premier signe est une marque sur une portée usinée, pas un défaut vu à la fonderie.
Un trou au-delà de Ø1 mm met le palier au rebut, un trou de Ø1 mm ou moins passe si la portée est saine par ailleurs. La ligne se lit à l'œil, puis se confirme au ressuage, et elle appartient au rapport de premier article plutôt qu'à une note de retouche. Le ressuage est un contrôle non destructif : un colorant pénètre dans l'ouverture, le révélateur le fait ressortir et marque l'indication.
Le correctif se joue à la coulée, là où une masselotte peut encore alimenter le nœud de la portée. La masselotte est le réservoir de métal liquide placé dans le moule, qui compense le retrait pendant que la pièce se fige. Parce que le défaut n'apparaît qu'après l'alésage, le temps d'usinage est dépensé avant qu'il ne se montre, et un devis qui ne chiffre que la passe d'alésage ne peut pas l'enlever.
Quelles faces sont usinées après la coulée ?
Trois éléments sont usinés : les faces de joint sont fraisées, l'alésage est réalisé une fois les moitiés boulonnées, et les quatre trous de bride sont percés. Les faces brutes gardent la finition du grenaillage, et chaque face usinée reste telle qu'elle a été coupée.
La chaîne passe par la fusion et le dégazage, la coulée, le décochage, l'enlèvement des attaques et des masselottes, l'ébavurage, le grenaillage, le fraisage des faces de joint, l'alésage boulonné, le perçage de bride et le contrôle final. Dix étapes, dont le périmètre d'usinage après coulée porte ces trois coupes.
Le fraisage précède l'alésage par nécessité. Une face de joint coupée après l'alésage déplacerait l'axe sur lequel l'alésage a été posé, et le palier devrait être alésé de nouveau.
Pourquoi les moitiés sont-elles boulonnées avant l'alésage ?
Les moitiés sont boulonnées avant l'alésage parce qu'une moitié alésée seule donne deux axes à la portée et à l'alésage, et qu'une bague de roulement montée sur deux axes s'use d'un côté. Le boulonnage redonne au palier sa forme de service, et une passe coupe les deux moitiés sur un seul axe.
La fiche produit place la portée semi-circulaire dans ce même montage, ce qui est la façon d'atteindre la cible de coaxialité de 0,05 mm ; cette séquence attend encore une confirmation. La coaxialité se lit au MMT depuis l'axe de l'alésage et la face de montage, et un essai de montage prouve que le roulement entre, pas que la bague repose sur un seul axe.
Parce que le boulonnage, la passe d'alésage et le dévissage sont trois postes, l'étape coûte plus qu'une passe simple. Cette différence a sa place dans le devis, et une comparaison qui l'omet compare deux procédés différents.
Pourquoi le grenaillage passe-t-il avant l'usinage ?
Le grenaillage passe avant l'usinage parce que la grenaille atteint toutes les faces brutes tant que les faces de joint et l'alésage portent encore de la matière. Sa 2,5 selon ISO 8501-1 désigne l'état de propreté de ces surfaces brutes, et les faces usinées ne sont pas grenaillées du tout.
Ce degré se lit à l'œil sur une plaque de comparaison, où le métal doit être presque blanc, sans calamine ni rouille.
Inversez les deux, et la grenaille pique les faces qui portent le roulement et le joint. Les reprendre signifie masquer avant le grenaillage ou couper de nouveau après, sur une pièce dont les limites sont déjà à 0,05 mm.
Cet ordre décide aussi de ce sur quoi le grenaillage est chiffré : la surface brute, pas la pièce entière, puisque les faces usinées ne voient jamais la grenaille.
Quels contrôles libèrent un palier ?
Six contrôles libèrent le palier. Le MMT tranche sur la perpendicularité et la coaxialité, un micromètre d'intérieur à trois points mesure l'alésage, et un marbre avec une jauge d'épaisseur contrôle les faces de joint. Des jauges go/no-go et un essai de montage valident les trous de bride, le ressuage trouve une portée ouverte, et un contrôle de rugosité ferme les faces usinées.
| Contrôle | Accepté quand | Instrument |
|---|---|---|
| Alésage et ovalité | 0,03 mm maximum | Micromètre d'intérieur trois points |
| Perpendicularité | 0,05 mm maximum | MMT, face de montage en référence |
| Coaxialité | 0,05 mm maximum | MMT, axe de l'alésage en référence |
| Faces de joint | Planes dans 0,05 | Marbre et jauge d'épaisseur |
| Trous de bride | Jauges passent, pièce se monte | Go/no-go et essai de montage |
| Portée | Aucune retassure ouverte au-delà de Ø1 mm | Œil, puis ressuage |
Ovalité et perpendicularité tranchent la plupart des discussions, parce que les deux bougent quand la pièce est serrée. Un alésage mesuré dans le montage lit une valeur, le même alésage relâché en lit une autre : le rapport doit donc nommer l'état qu'il a mesuré.
Le ressuage couvre ce que l'œil rate : une cavité qui atteint la face usinée mais se lit comme une traînée sous la lampe. Il a une limite à écrire sur le plan, car une cavité restée fermée sous la peau ne retient pas de colorant.
Comment l'alésage est-il libéré après l'assemblage ?
L'alésage est libéré après le boulonnage des moitiés, parce que la charge de serrage le déplace. Des lectures prises avant le boulonnage décrivent une pièce libre, alors que l'alésage sous charge de vis est celui que le roulement rencontre.
Un relevé d'exemple montre l'écart. Un alésage ovale de 0,05 mm, lu après boulonnage, est revenu à 0,02 mm avec un alésage boulonné et une passe de détente, la ligne de passe restant à 0,03 mm.
Ce recontrôle a sa place sur le rapport MMT avec l'état boulonné nommé, de la même façon que le contrôle tridimensionnel est documenté pour d'autres pièces.
Que contient un devis de palier ?
Quatre blocs : le moule en acier amorti sur les cycles, la coulée avec la découpe des attaques et l'ébavurage, l'usinage avec l'étape d'alésage boulonné, et le grenaillage avec les contrôles de libération. Sur un palier de 420 g, le métal est le plus petit bloc, si bien qu'un devis bâti sur le poids manque l'essentiel du travail.
Chaque bloc monte sur sa propre variable, de la quantité commandée à la surface brute.
Parce que l'étape d'alésage porte un boulonnage, une passe et un dévissage avec recontrôle, c'est le bloc qui manque le plus souvent quand deux devis se posent côte à côte. Le second est la détente des contraintes, qui ne se rattrape pas après la finition.
Demandez l'étape d'alésage boulonné et la ligne de ressuage par leur nom. L'une est souvent chiffrée en usinage courant et l'autre en contrôle, et un palier comparé sans elles se compare sur les mauvais quatre blocs. Coulée et usinage sur une même commande font une seule route, montrée dans un projet de charnière coulée et usinée et dans usinage contre coulée.
FAQ
