
Lunette Zamak moulée : 1,8 mm de paroi, 0,05 mm de circularité
Une lunette peut être coulée en Zamak 5, polie, tournée et revêtue, puis encore pressée dans son boîtier à 200–600 N. Trois nombres rendent cela possible : la paroi de 1,8 mm, la circularité de 0,05 mm et la couche de 18–27 µm, traités dans cet ordre. L'ordre est le procédé, et le procédé est la base du devis.
L'anneau appuie sur le verre et entre dans l'ouverture du boîtier : il est d'abord une pièce d'ajustement, ensuite une pièce d'aspect. Ø35,0 mm de diamètre extérieur, Ø32,0 mm d'alésage, 1,8±0,05 mm de hauteur et 4,5±0,5 g de métal sont les valeurs que la coulée sous pression doit livrer avant tout polissage.
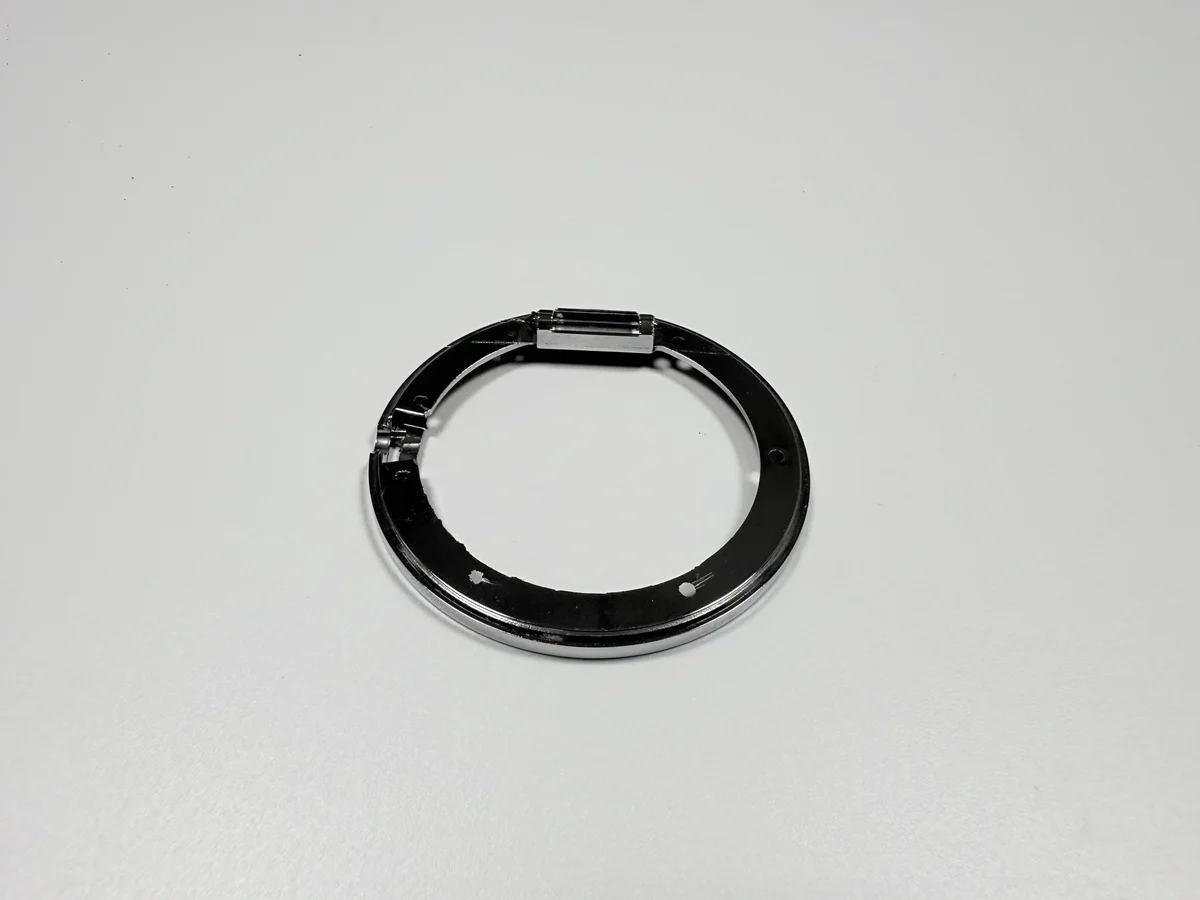
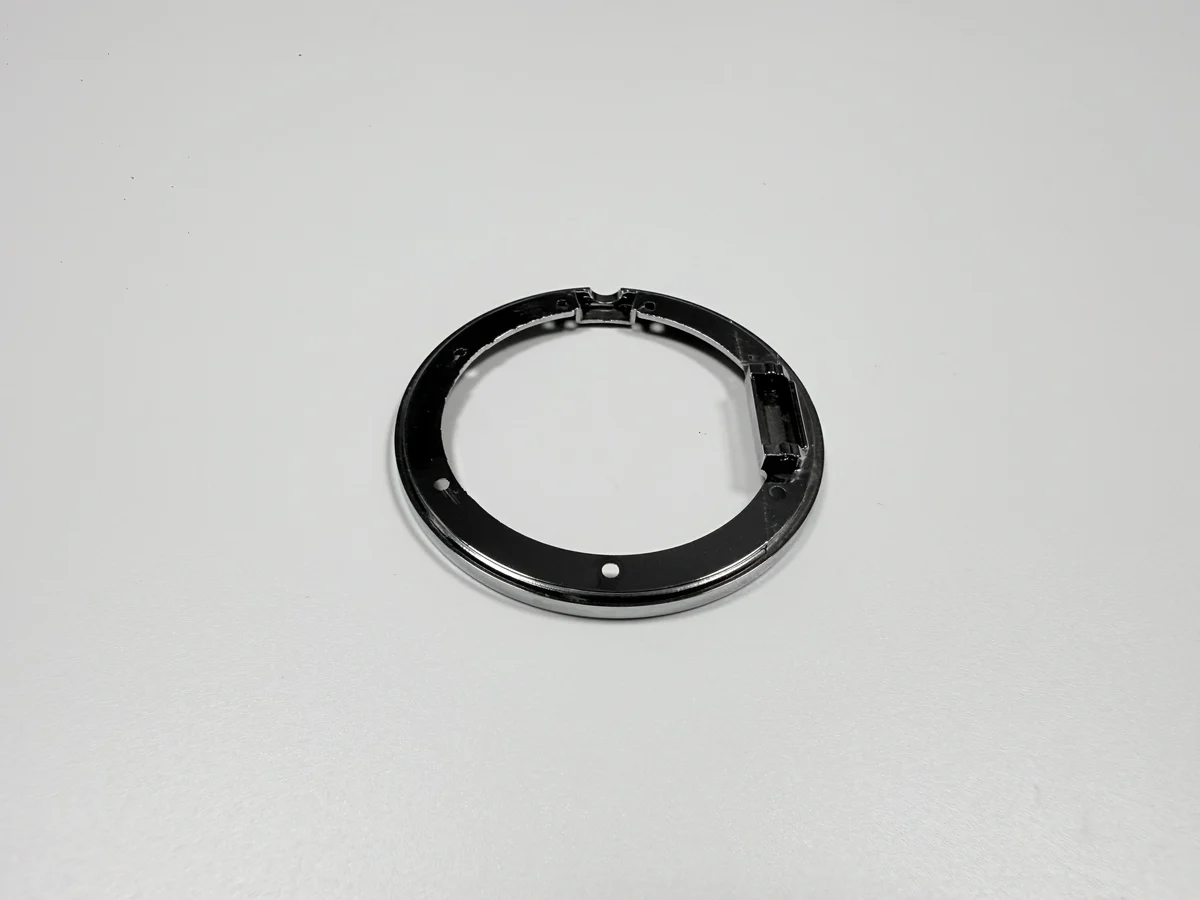
Que remplace la coulée d'un anneau de Ø35 mm ?
Un anneau inoxydable tourné dans la barre, et pas seulement pour le prix : la route de finition derrière est décrite dans les options de finition de surface. Un anneau tourné part d'un brut, en retire l'essentiel en copeaux et porte le poids de la barre dans la pièce finie ; un anneau coulé arrive au plus près de la forme et pèse 4,5 g.
L'échange porte sur la surface et la tolérance. La coulée donne la forme, l'épaulement et le profil extérieur en un cycle et laisse les caractéristiques tolérancées au tournage. Ce qu'elle ne donne pas : une face polie et un alésage maîtrisé, d'où l'usinage qui suit toujours le moule.
Pour une lunette décorative, l'échange vaut le coup. Pour un anneau qui prend des chocs ou veut un inox brossé, non : la route suivante est le tournage ou l'emboutissage, pas la coulée.
Pourquoi un moule à six empreintes plutôt qu'un anneau usiné ?
Parce que l'anneau est petit et que le volume fait tout. Un moule six empreintes en 8407, avec attaque annulaire et trop-pleins sur le diamètre extérieur, est conçu pour 400 000 cycles comme cible, et chaque cycle livre six anneaux.
Le coût du moule est fixe, celui du cycle ne l'est pas : la route ne tient que si la commande répartit le moule. À quelques centaines de pièces, la part de moule par anneau domine, et un anneau usiné peut être moins cher malgré les copeaux.
Six empreintes multiplient aussi une erreur : une attaque mal placée coûte six fois plus à corriger.
Quelles quatre interfaces l'anneau doit-il tenir ?
Quatre : l'épaulement qui appuie sur le verre, le diamètre qui entre dans le boîtier, la face visible et la face d'épaulement qui fixe la référence. Chacune est usinée ou mesurée par rapport à un autre élément, et les quatre partagent un axe.
La référence est la face d'épaulement intérieure, et l'anneau se mesure depuis elle. Déplacez la référence vers la paroi extérieure et chaque lecture suit le serrage, car la paroi extérieure est la surface que touchent les mors.
Les quatre interfaces expliquent aussi la liste de tolérances. L'alésage porte +0,05/0 mm parce qu'il appuie sur le verre ; le diamètre extérieur ±0,1 mm parce qu'il entre dans le boîtier ; la hauteur ±0,05 mm parce que l'empilement se ferme dessus.
| Interface | Caractéristique | Cible | Contrôle |
|---|---|---|---|
| Appui du verre | Épaulement intérieur | Ø32,0 mm, +0,05/0 mm | Jauge d'alésage |
| Entrée dans le boîtier | Diamètre extérieur | Ø35,0±0,1 mm | Micromètre |
| Hauteur de pile | Hauteur | 1,8±0,05 mm | Micromètre |
| Référence | Face d'épaulement intérieure | Planéité 0,03 mm | Marbre et jauge |
Quelles cotes sont avant revêtement sur le plan ?
Toutes celles que le revêtement change : l'alésage, la face intérieure et l'extérieur. La couche ajoute 18–27 µm par face, soit 0,036–0,054 mm sur un diamètre, plus large que toute la bande de surépaisseur de 0,02–0,05 mm.
Un plan qui ne donne que les cotes finies laisse la machine deviner la marge. Deux fournisseurs devinent différemment, et l'écart apparaît à la presse plutôt qu'à la jauge.
La forme praticable est celle des deux nombres sur une feuille : cote avant revêtement avec tolérance, épaisseur par couche, et cote finie que le client mesure.
Combien le polissage enlève-t-il avant l'épaulement de 0,03 mm ?
Assez pour compter. Dans cette route, le polissage précède le tournage : la roue enlève du métal sur des faces qui seront usinées ensuite, et le budget de planéité de 0,03 mm est dépensé avant que l'épaulement soit fini.
L'enlèvement n'est pas uniforme : l'anneau est poli à la main ou au tambour, et le bord extérieur voit plus la roue que l'épaulement intérieur.
C'est pourquoi l'épaulement est usiné après le polissage. Usiner d'abord et polir ensuite mettrait la roue sur l'épaulement fini, et aucune précaution ne garde une face de 0,03 mm plane sous une roue.
Quelles faces sont tournées après le polissage ?
L'alésage, l'épaulement et le diamètre extérieur, en un seul montage. Ce sont les faces qui portent la tolérance, et les usiner après le polissage restaure le cercle que la roue a perturbé.
La face visible n'est pas tournée. Elle garde le poli, ce qui est le but de ce polissage préalable ; les faces usinées sont à l'intérieur de l'assemblage ou contre le boîtier, où un état tourné est acceptable.
Ce partage doit être convenu avant le devis, car il fixe quelles faces sont cosmétiques et quelles faces sont fonctionnelles. Un fournisseur qui tourne la face visible livre un anneau qui mesure bien et se voit mal.
Comment tient-on 0,05 mm de circularité en un montage ?
En usinant l'alésage et le diamètre extérieur contre un même axe dans un seul serrage, avec une méthode de serrage qui ne déforme pas une paroi de 1,8 mm. Le cercle est produit par la machine, pas copié sur la pièce coulée.
Le serrage est la variable qui décide. Trois mors sur un anneau mince le plient en triangle, l'outil coupe un cercle dans le corps déformé, et l'anneau revient en place à l'ouverture ; l'erreur se répète avec la position des mors.
Le contrôle est mécanique : serrage plus faible, bague de soutien ou passe de ressort qui enlève les derniers centièmes sans charge. La mesure dit ensuite si l'anneau est rond dans le montage ou seulement dans le mandrin.
Comment l'ajustement pressé survit-il à 18–27 µm ?
En définissant la surépaisseur sur la pièce revêtue et en coupant l'alésage à la cote avant bain. La couche pousse vers l'intérieur dans l'alésage et vers l'extérieur sur le diamètre, et la surépaisseur prévue à 0,02–0,05 mm est consommée des deux côtés.
La force de presse est l'acceptation. Un essai avec le boîtier d'appui, lu à 200–600 N, prouve que l'anneau revêtu entre encore et tient encore. Un anneau qui tombe dedans ou exige un marteau est hors bande même si la jauge l'a laissé passer.
L'essai figure au rapport de premier article avec le boîtier utilisé. La force dépend des deux pièces : un anneau contrôlé sur un boîtier usé passe avec un chiffre qui ne dit rien du lot suivant.
Quels trois essais libèrent un anneau revêtu ?
Adhérence, corrosion et aspect : ASTM B571 choc thermique sans cloque, ASTM B117 brouillard salin 240 h, ASTM B368 CASS 48 h à la note 9 ou mieux. La couleur ajoute ΔE ≤ 1 contre le témoin client.
Les couches et leurs défauts sont décrits dans les notes de galvanoplastie. Les trois essais répondent à des questions différentes : le choc thermique trouve une couche non liée, le brouillard salin une porosité jusqu'à la surface, et le CASS comprime les deux en deux jours.
Chaque essai est une ligne du devis et un créneau du planning. Un devis qui cite le brouillard salin et omet le choc thermique n'a pas chiffré l'essai qui trouve une cloque avant le client.
| Essai | Norme | Acceptation | Ce qu'il trouve |
|---|---|---|---|
| Choc thermique | ASTM B571 | Aucune cloque | Adhérence faible, solution piégée |
| Brouillard salin | ASTM B117 | 240 h, pas de corrosion du substrat | Porosité jusqu'à la surface |
| CASS | ASTM B368 | 48 h, note 9 ou mieux | Corrosion et aspect combinés |
| Couleur | Témoin client | ΔE ≤ 1 | Dérive d'épaisseur de chrome |
Comment la force de presse sert-elle de critère ?
Comme une bande, lue sur une presse, avec le boîtier d'appui. Sous 200 N, l'anneau est assez libre pour se lever ou tourner ; au-dessus de 600 N, il se déforme ou la couche fissure, et les deux défauts sont invisibles au contrôle visuel.
La force se répète là où le ressenti ne le fait pas : deux opérateurs peuvent diverger sur un pressage, pas sur une lecture.
Le critère a besoin du boîtier autant que de l'anneau, et du même boîtier pour chaque lot. Un essai avec un autre boîtier mesure un autre ajustement, et le chiffre cesse d'être une comparaison.
Quand faut-il tourner la lunette dans l'inox ?
Quand l'anneau doit résister à une rayure, à une chute ou à un abrasion longue, ou quand la paroi devrait descendre sous 1,5 mm. Le Zamak 5 avec Cu/Ni/Cr est une finition décorative sur un métal tendre, et le chrome ne fait que 0,1–0,3 µm.
Les routes alternatives sont honnêtes sur leurs coûts. Le tournage inox est plus lourd et plus lent mais prend les chocs, comme dans le cas du cochon tirelire ; le zinc peint est moins cher mais abandonne la couche de 18–27 µm et son usure.
Le choix se fait avant la taille du moule, car le moule est le coût fixe de la route zinc.
Que contient un devis de lunette ?
Quatre lignes : amortissement du moule, coulée et ébavurage, polissage et tournage, revêtement avec essai. Le métal est la plus petite ligne, d'où l'erreur d'un devis au poids pour un anneau de 4,5 g.
Les lignes ne montent pas pareil. Le moule avec la quantité, la coulée avec les cycles et le rebut, le polissage et le tournage avec les montages, le revêtement avec la densité de cadre et les couches, l'essai avec les couleurs et les lots de boîtiers.
Demandez le montage de tournage et le polissage par leur nom : ces deux lignes décident si l'anneau mesure encore 0,05 mm de circularité après le revêtement.
FAQ
