
Carrure de montre moulée : cornes 0,9 mm et Cu/Ni/Cr
Une carrure carrée de 38,0×38,0×9,5 mm et 12±1 g porte quatre cotes à tenir : marche miroir 0,03 mm, logement de mouvement 30,0 mm, perçage de couronne Ø3,0 mm et deux percages de cornes Ø1,5 mm. La fonte sous pression du zinc tient les quatre si la paroi est coulée d'abord, la marche fraisée après la roue de polissage et le Cu/Ni/Cr déposé en dernier sur 18–27 µm. Fraisez la marche avant le polissage et 0,03 mm quitte le plan.
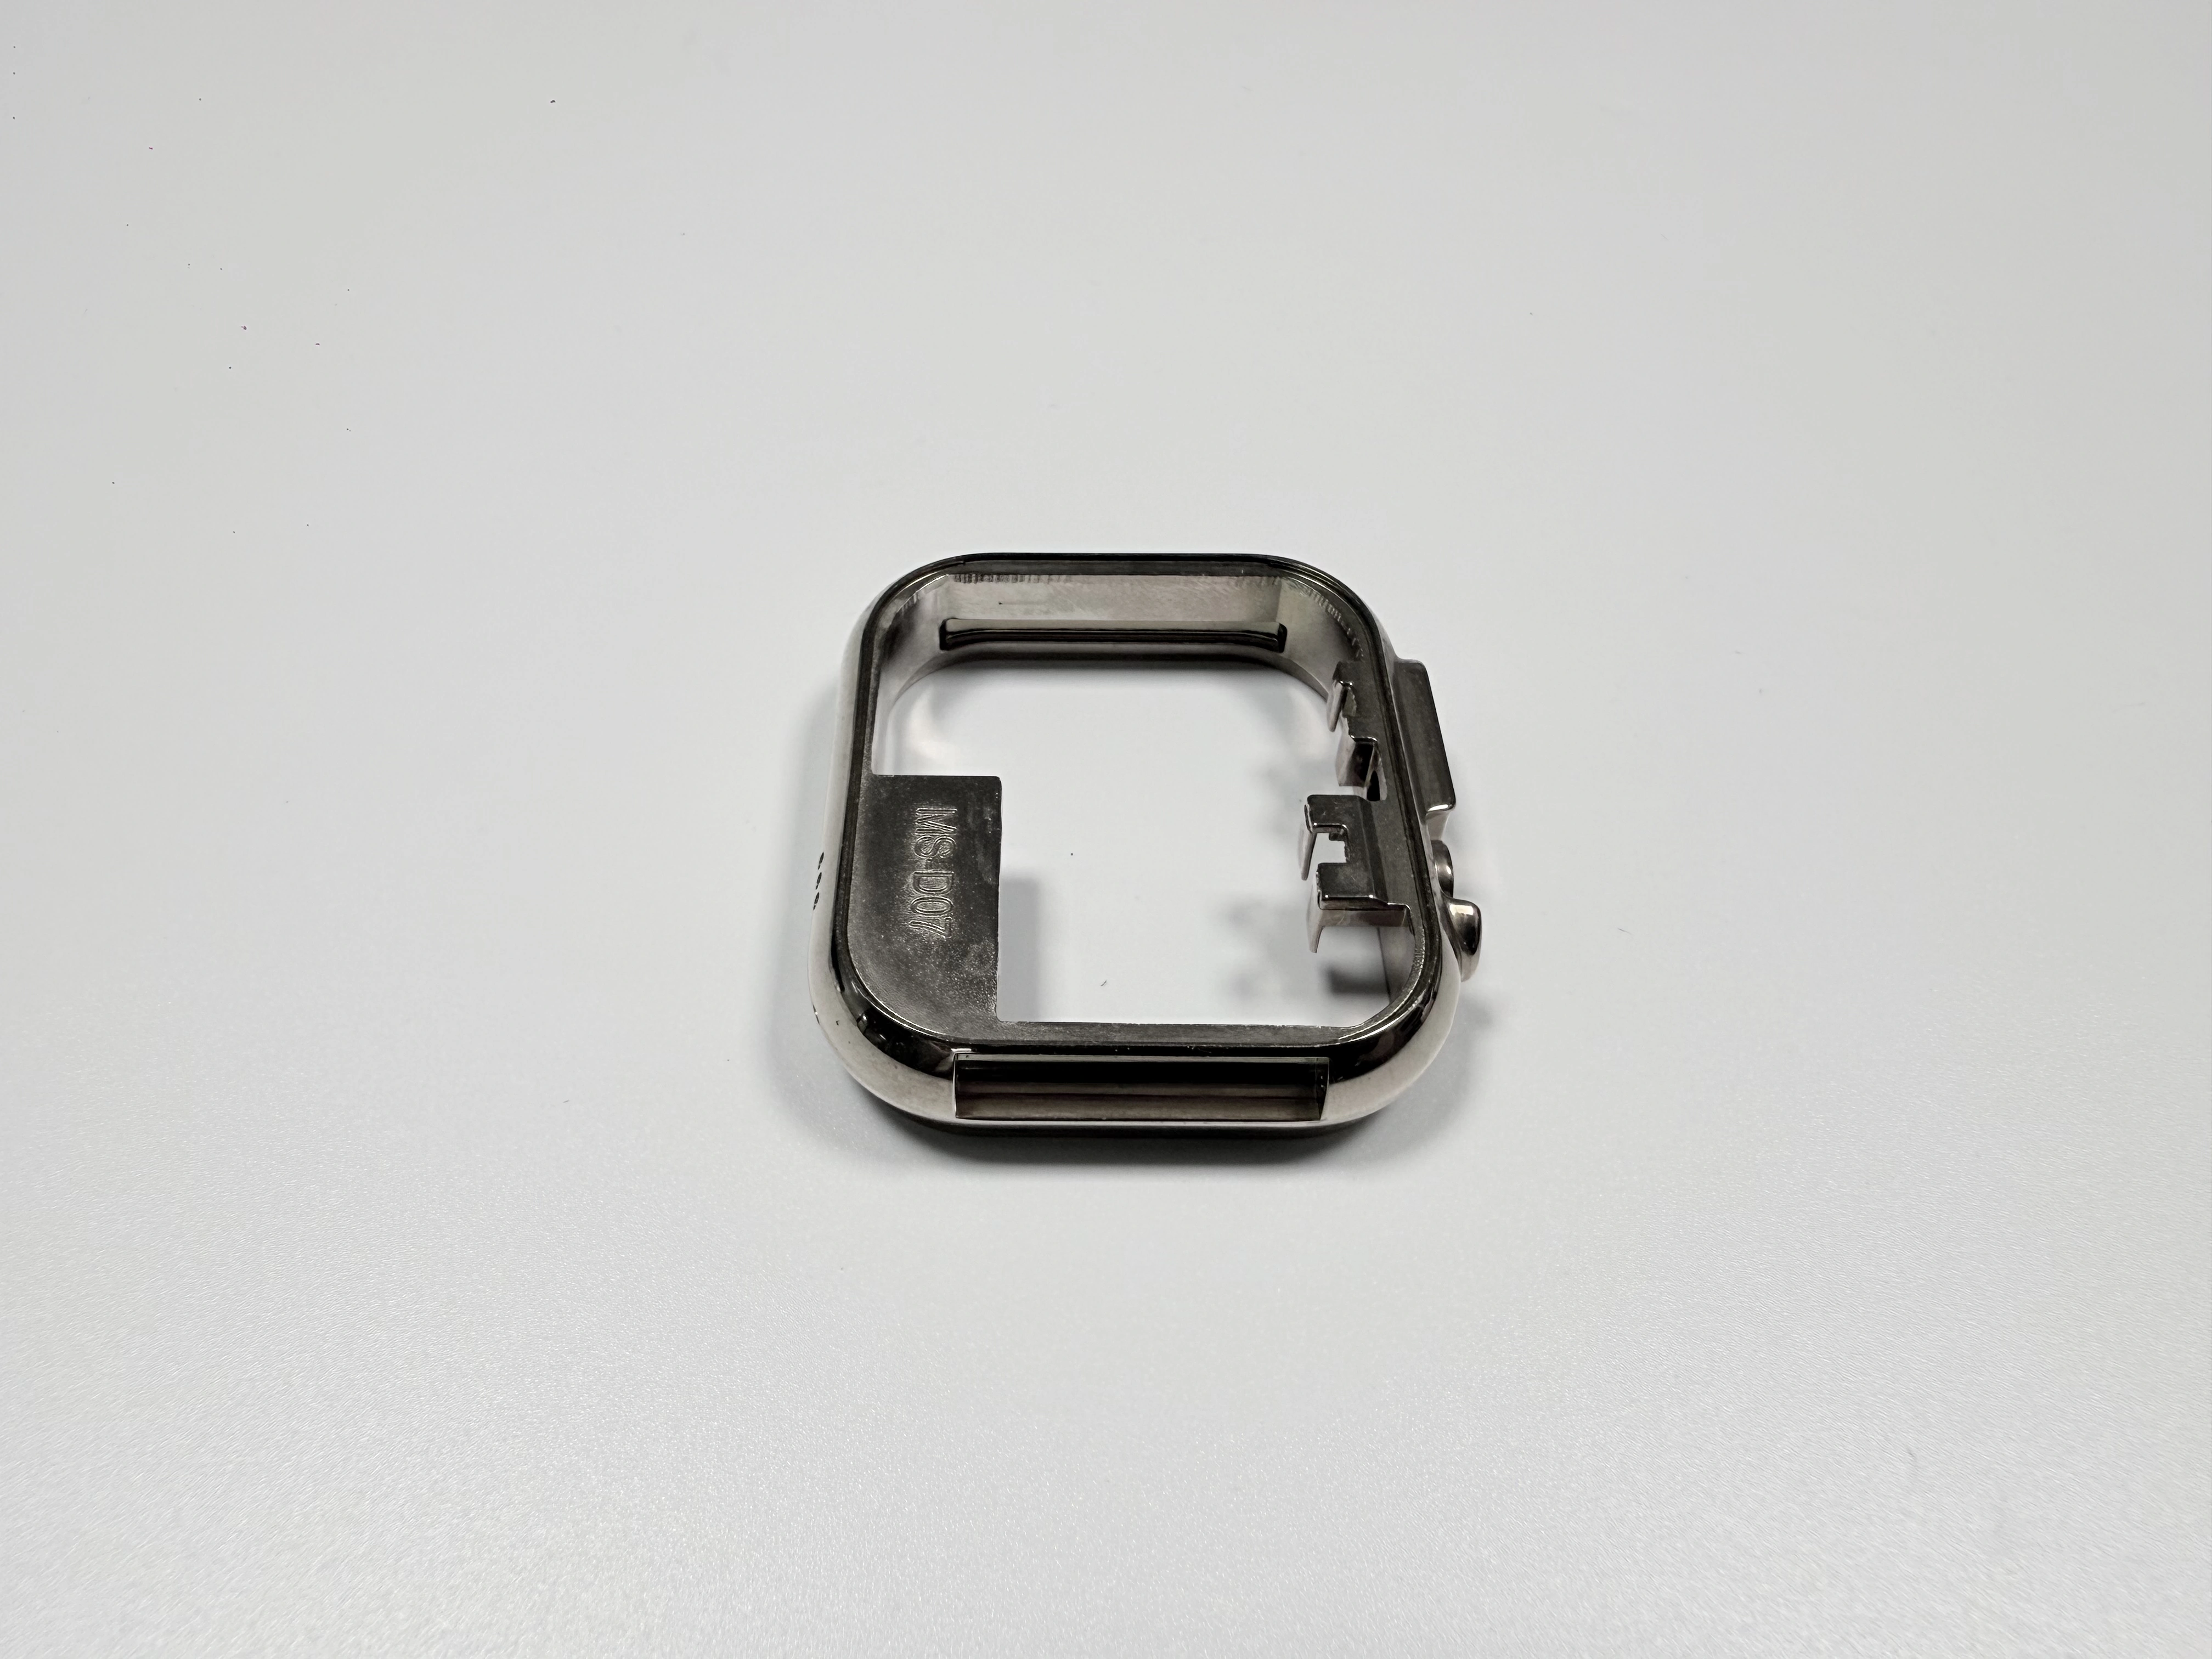
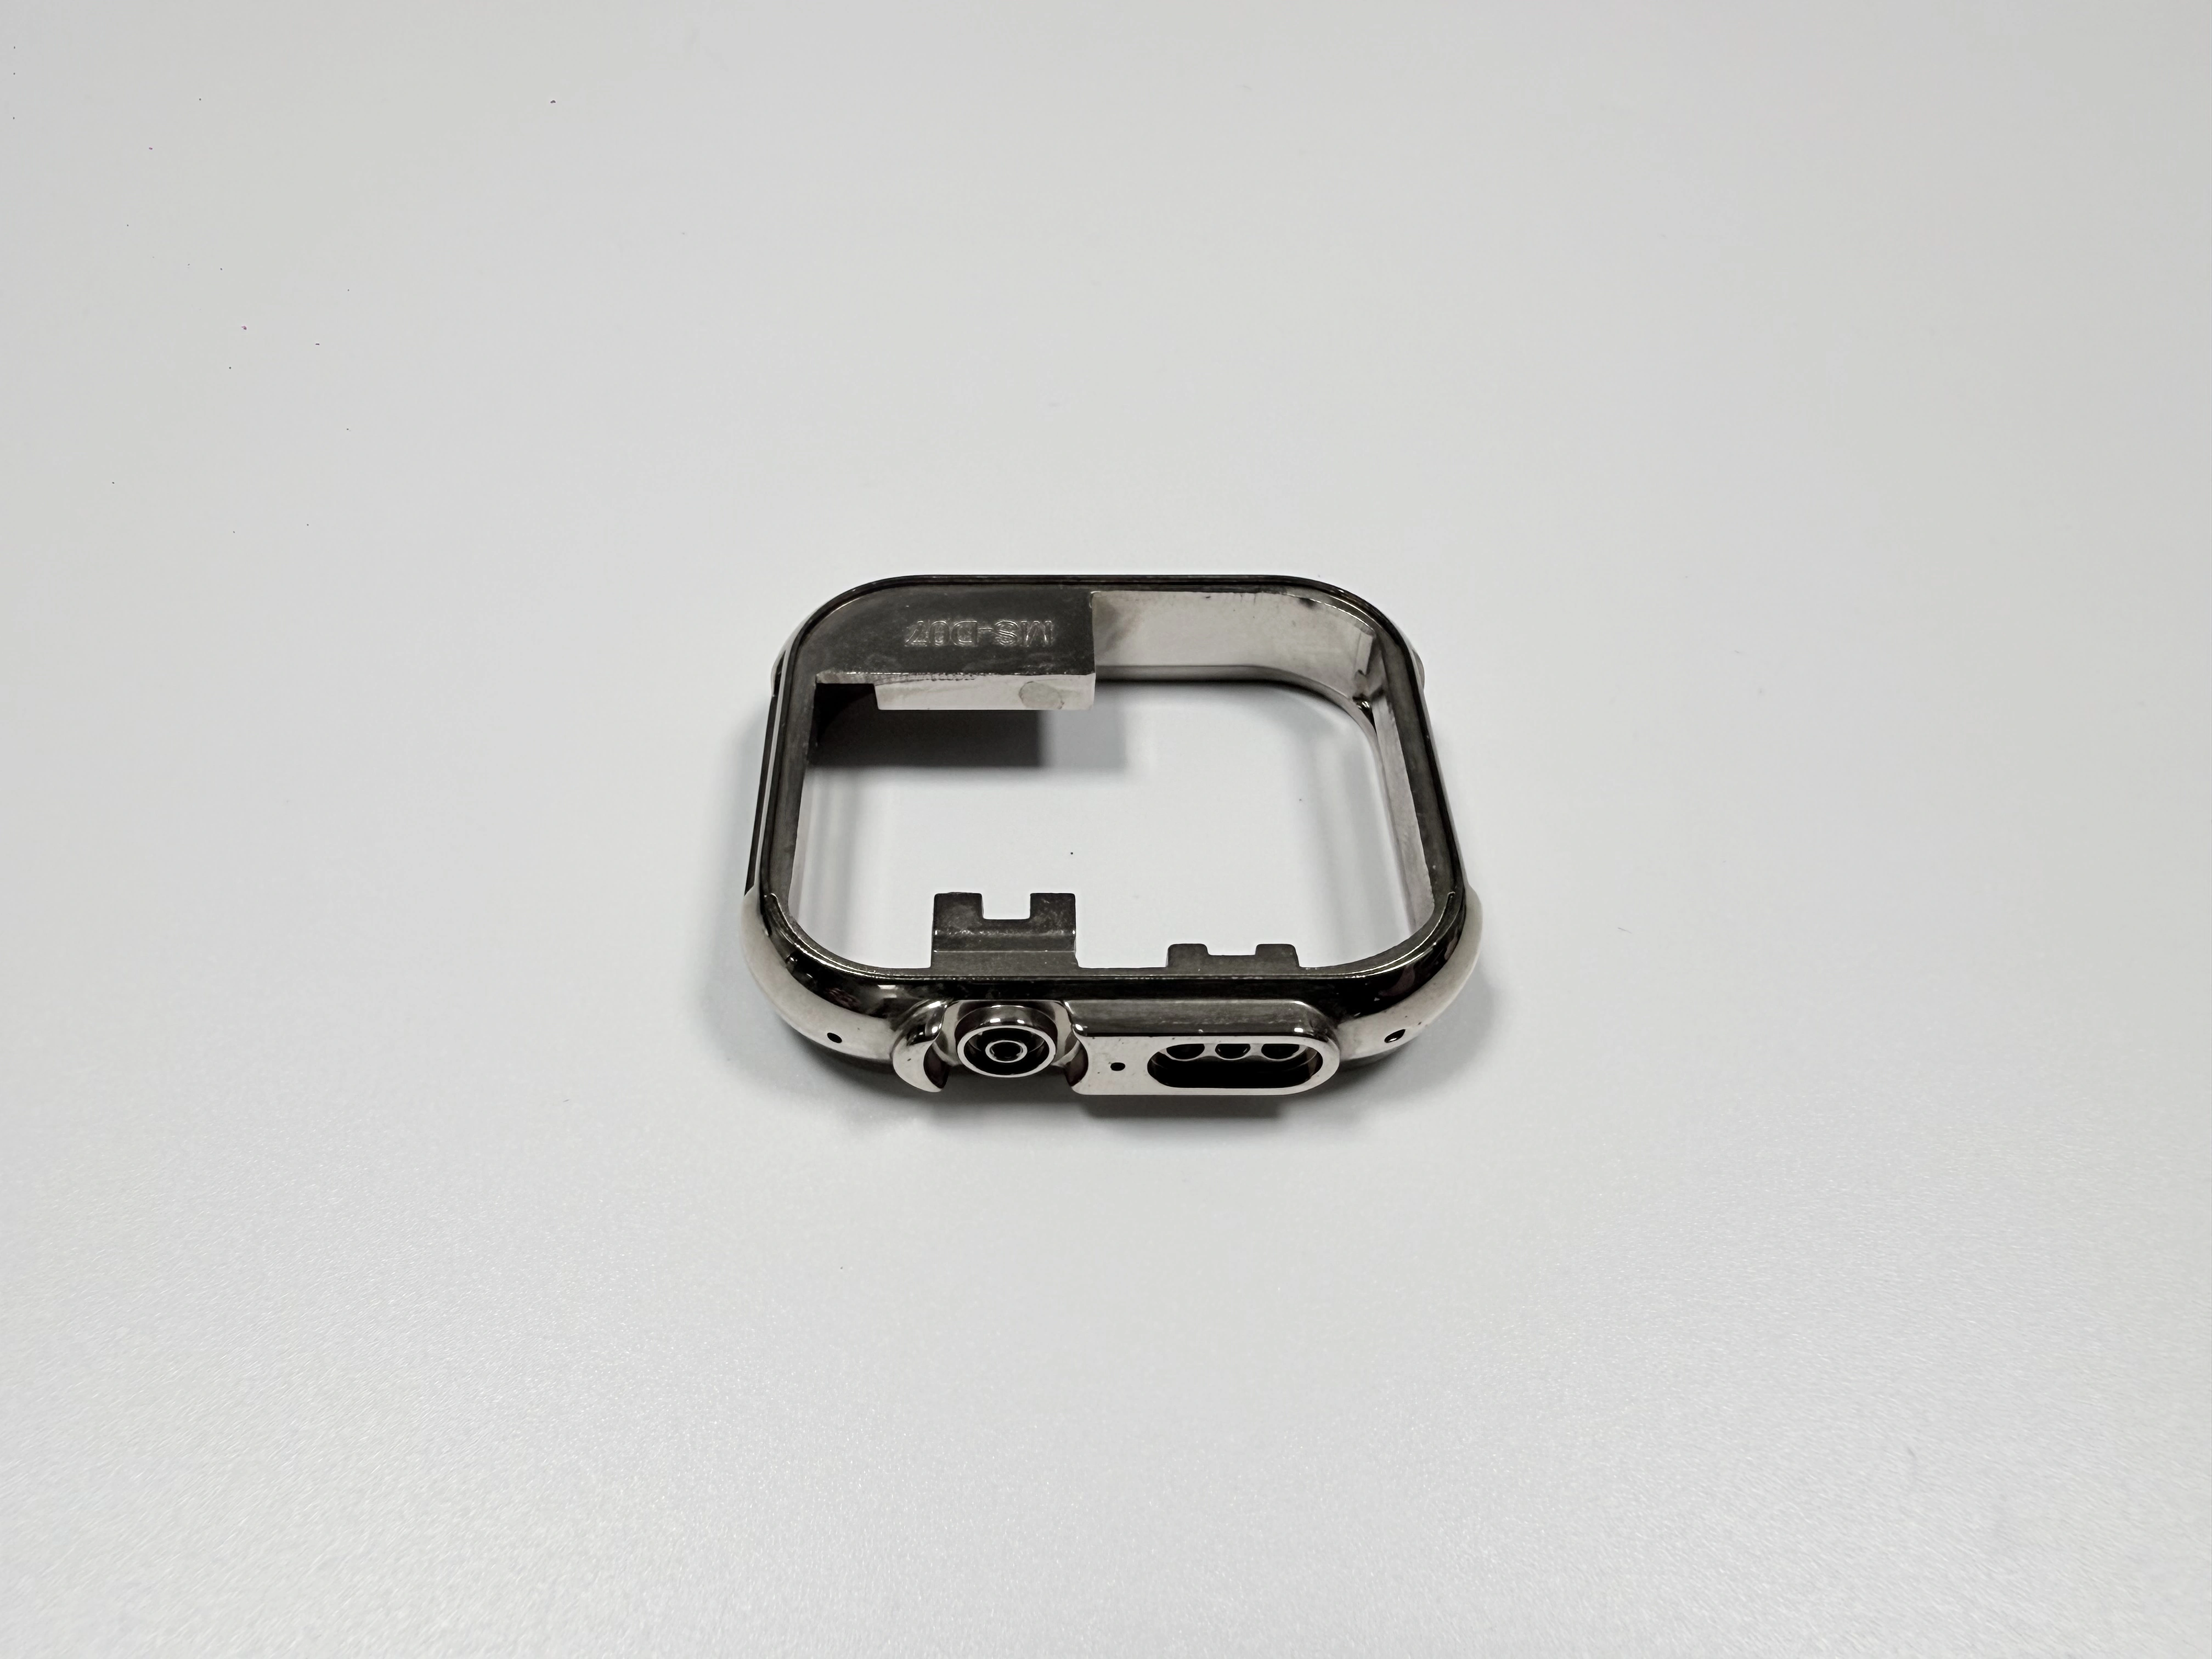
Quelles quatre interfaces une carrure carrée doit-elle tenir ?
Quatre interfaces occupent quatre opérations distinctes. La portée de marche reçoit le verre, le logement positionne le mouvement, le perçage de couronne guide la tige, les deux percages de cornes portent les barrettes. Le logement mesure 30,0 mm, écart supérieur 0,05 mm, inférieur 0. Le perçage de corne est Ø1,5 mm, écart supérieur 0,03 mm, inférieur 0, avec une coaxialité de Ø0,05 mm. Le tableau 1 réunit les quatre.
Interface | Cible (mm) | Plage admise (mm) | Moyen de contrôle |
|---|---|---|---|
Hauteur de marche | 0,03 | 0–0,03 | Marbre et jauge d'épaisseur |
Logement de mouvement | 30,0 | 30,00–30,05 | Jauge de logement |
Perçage de couronne | Ø3,0 | Ø3,00–Ø3,05 | Jauge Ø3,0 |
Percages de cornes, deux | Ø1,5 | Ø1,50–Ø1,53 | Jauge Ø1,5 |
La difficulté tient à la paroi de corne. Elle mesure 0,9 mm au plus mince et 1,2 mm côté couronne, si bien qu'un alésage de Ø1,5 mm est plus large que le métal qui l'entoure ; le foret sort dans le vide. Trois caractéristiques se fraisent en un seul montage, la quatrième se perce là où rien ne soutient la sortie.
Quelles opérations d'usinage remplace une pièce de 12 g ?
L'alliage est le Zamak 5 selon ASTM B86 AC41A, coulé près du poids fini de 12±1 g. Il remplace la voie qui tourne et fraise un bloc d'inox jusqu'à la même enveloppe : tourner la forme, fraiser le logement, fraiser la marche, percer la couronne et les deux cornes. Quatre interfaces font quatre parcours d'outil et quatre montages ; le moule forme la silhouette en un coup et ne laisse à l'usinage que les quatre portées qui portent la tolérance.
Le zinc peint est la troisième voie sur la même pièce coulée, moins chère au départ et plus tendre sur l'arête. La lunette frotte chaque jour l'arête revêtue : dès que l'aspect entre au plan, l'avantage de prix de la peinture disparaît.
Le plan donne-t-il les cotes avant ou après le revêtement ?
Chaque tolérance de la carrure demande la mention avant ou après revêtement. Le cuivre, le nickel et le chrome ajoutent 18–27 µm par face : un perçage Ø1,5 mm se ferme de 0,036–0,054 mm sur le diamètre et la portée de marche monte d'autant. Sur une marche limitée à 0,03 mm, cette montée occupe 60–90 % de la plage.
Marquer la portée, le perçage de couronne et les deux cornes en avant ou après revêtement permet au post-usinage de laisser la matière là où le dépôt tombera. Sans cette mention, deux ateliers fabriquent deux cotes finies à partir d'un même plan, et la jauge qui passe une pièce refuse la suivante.
Pourquoi l'attaque doit-elle se placer sur la corne épaisse ?
Un moule à 4 empreintes en inserts 8407, conçu pour 300 000 coups, alimente les cornes épaisses à 12 h et 6 h. La paroi épaisse se solidifie en dernier, la pression doit y entrer, l'attaque n'a pas d'autre place. Le prix : la paroi de 0,9 mm se remplit en dernier et se fige en premier. Le trop-plein se place à 3 h de part et d'autre de l'encoche et entraîne le front froid au-delà des deux arêtes minces.
Déplacez l'attaque sur la face arrière : la corne opposée se remplit en dernier et une ligne de soudure reste, que le revêtement ne ferme pas. Un moule à quatre empreintes coûte plus qu'un moule simple, mais son coût se divise par la série, par le nombre de pièces, pas par le nombre d'empreintes. Sur 300 pièces, il se divise par 300 ; avant le métal, c'est déjà le premier poste du prix.
Où la fusion à 400–420 °C perd-elle sa chaleur dans une paroi de 0,9 mm ?
La fusion à 400–420 °C perd sa chaleur dans les derniers millimètres de la paroi de 0,9 mm. Une face de moule à 150–180 °C l'évacue plus vite que le coup suivant n'arrive, à une pression spécifique de 20–30 MPa et un cycle de 25–35 s. Sur cette paroi, la fenêtre se situe entre une corne manquée et une bavure sur le plan de joint.
Ces valeurs sont typiques de l'alliage, pas le réglage d'une machine ; les premiers essais fixent la fenêtre de ce moule. Les essais produisent des heures machine, pas des pièces vendables : une fenêtre étroite est portée en entier par la série d'essai et se répartit sur la série courante.
Pourquoi le tonnelage passe-t-il avant le polissage et le contrôle ?
Le tonnelage est la troisième des onze étapes, avant la roue de polissage et avant toute jauge. La bavure du plan de joint et le reste d'attaque près de la corne cachent l'état réel de la paroi ; le média céramique arrondit cette arête vive, que la roue peut ensuite suivre.
Le média se loge dans les percages de Ø1,5 mm : chaque trou passe à la jauge après le tonneau, pas avant. Sans ce tonneau, la même bavure s'enlève à l'établi, pièce par pièce, et une ligne portée par le cycle de coulée reçoit une opération manuelle.
Quelles trois caractéristiques faut-il fraiser après la coulée ?
Trois caractéristiques se fraisent après la coulée : la marche miroir de 0,03 mm, les deux percages de cornes Ø1,5 mm et l'encoche de couronne. L'usinage CNC fait les trois en un montage, alèse la couronne à Ø3,0 mm et perce les deux cornes sur un même axe.
Un chanfrein précède le contact du foret, l'avance chute à la sortie. Un relevé d'exemple note neuf sorties de corne ébréchées sur 300 pièces ; ces neuf pièces ont été rebutées, chanfrein et avance réduite ont ramené la série suivante à zéro. Une sortie ébréchée est un rebut, pas une reprise, car le dressage porte l'alésage au-delà de la cote.
Pourquoi la marche de 0,03 mm se fraise-t-elle et ne se polit-elle pas ?
Le fraisage passe après la roue, car une roue de polissage coupe le plus là où elle appuie et ne laisse aucune surface mesurable. Le tableau 2 met les deux ordres côte à côte ; un seul laisse une marche qu'une jauge d'épaisseur confirme.
Ordre | Tient-il ? | Ajoute |
|---|---|---|
Polir, puis fraiser | Oui, 0,03 mm se fixe au fraisage | Un montage de plus |
Fraiser, puis polir | Non, la marche bouge au polissage | Reprise et recontrôle |
Les deux ordres diffèrent d'un montage, et c'est là que se joue l'écart de prix : une deuxième position de montage, un deuxième repère, un deuxième contrôle en cours, facturés à la pièce. Une marche au-delà de 0,03 mm après fraisage est rebutée, car une seconde passe enlève toute la face et pas seulement le point haut.
Quelles trois couches la jauge X mesure-t-elle ?
La libération confirme trois couches par face : cuivre 8–12 µm, nickel 10–15 µm et chrome 0,1–0,3 µm, soit 18–27 µm au total. La jauge X lit chaque couche, la couche de nickel porte la barrière anticorrosion sous le chrome d'usure.
Les cloques naissent dans un pore où l'acide du bain de cuivre reste et gonfle sous un film de nickel fermé. La porosité appartient au moule et au coup : le cahier de revêtement et celui de coulée forment un seul document. Trois couches, trois passages en bain ; la densité de montage fixe les pièces par passage, et une pièce de 12 g à paroi de 0,9 mm remplit mal un montage. Le finissage de surface décrit les options autour de ce montage.
Quels huit contrôles libèrent une pièce revêtue ?
Huit contrôles libèrent la pièce, dont trois essais de revêtement, et chacun trouve un défaut que les autres ne voient pas. Le tableau 3 liste les essais, du four de choc thermique à la chambre de brouillard salin.
Essai | Norme | Limite |
|---|---|---|
Choc thermique | ASTM B571 | 200 °C, 1 h, sans cloque |
Brouillard salin | ASTM B117 | 240 h, sans corrosion du métal de base |
CASS | ASTM B368 | 48 h, grade 9 ou mieux |
Les huit vont de la jauge Ø1,5 mm dans chaque corne et du marbre avec jauge de 0,03 mm à la jauge de logement, au système de vision ou à la MMT, à la jauge X, au four de choc, à la chambre saline et à la boîte à lumière D65. En retirer un laisse un mode de défaillance invisible.
Les 240 h de brouillard salin pèsent sur le délai autant que sur l'acceptation. Une chambre garde une pièce dix jours ; la première pièce mise le premier jour fixe la date d'expédition la plus proche, et aucun montage accéléré ne raccourcit ce séjour.
Quand la fonte plus revêtement est-elle la mauvaise voie ?
Trois cas l'excluent : une paroi sous 0,9 mm, une indication de plongée et une face soumise à l'abrasion durable. Une carrure Zamak revêtue supporte la sueur, le frottement et les chocs quotidiens ; ce n'est pas une montre de plongée, et 18–27 µm de dépôt n'y changent rien.
L'inox usiné dans la masse s'use moins et pèse plus : un plan qui demande 0,03 mm sur une paroi sous 0,9 mm a déjà choisi l'autre voie. Plus mince, la pièce échoue à la coulée, le moule est payé, et aucun polissage ne la rattrape. Un cas de revêtement différent note la même limite sur une pièce Zamak.
En quoi consiste le devis d'une carrure revêtue ?
Cinq postes composent le prix d'une pièce de 12 g. Un montage couvre les trois caractéristiques usinées, deux polissages les faces visibles, le reste est la densité de montage au bain, la perte d'une paroi mince et le coût du moule réparti sur la série.
Quatre entrées fixent ces postes : un plan 2D avec la mention avant ou après revêtement sur chaque tolérance, un modèle 3D, la taille de série et la classe d'aspect des faces visibles. Il en manque une et la réponse devient une fourchette qu'aucun second devis ne peut comparer. Envoyez les quatre et vérifiez la marche et les deux cornes sur la première pièce.
Questions fréquentes
