
Palier en deux parties : coulée A356 et ajustement d'alésage
Un palier en deux parties tient un arbre ou un roulement dans un corps en deux pièces : une moitié de base, et un chapeau boulonné par-dessus. La coulée par gravité forme les deux moitiés et leurs quatre oreilles de fixation dans un moule en acier ; l'alésage est coupé plus tard, une fois les moitiés boulonnées.
Ce palier est une pièce en A356-T6 de 120 × 95 × 70 mm et 420±30 g, avec une paroi de 5–8 mm et un alésage de Ø60 H8. Chaque chiffre est une cible de plan, pas un relevé d'échantillon : une cible vaut pour une série, un relevé ne vaut que pour la pièce qu'il a mesurée.
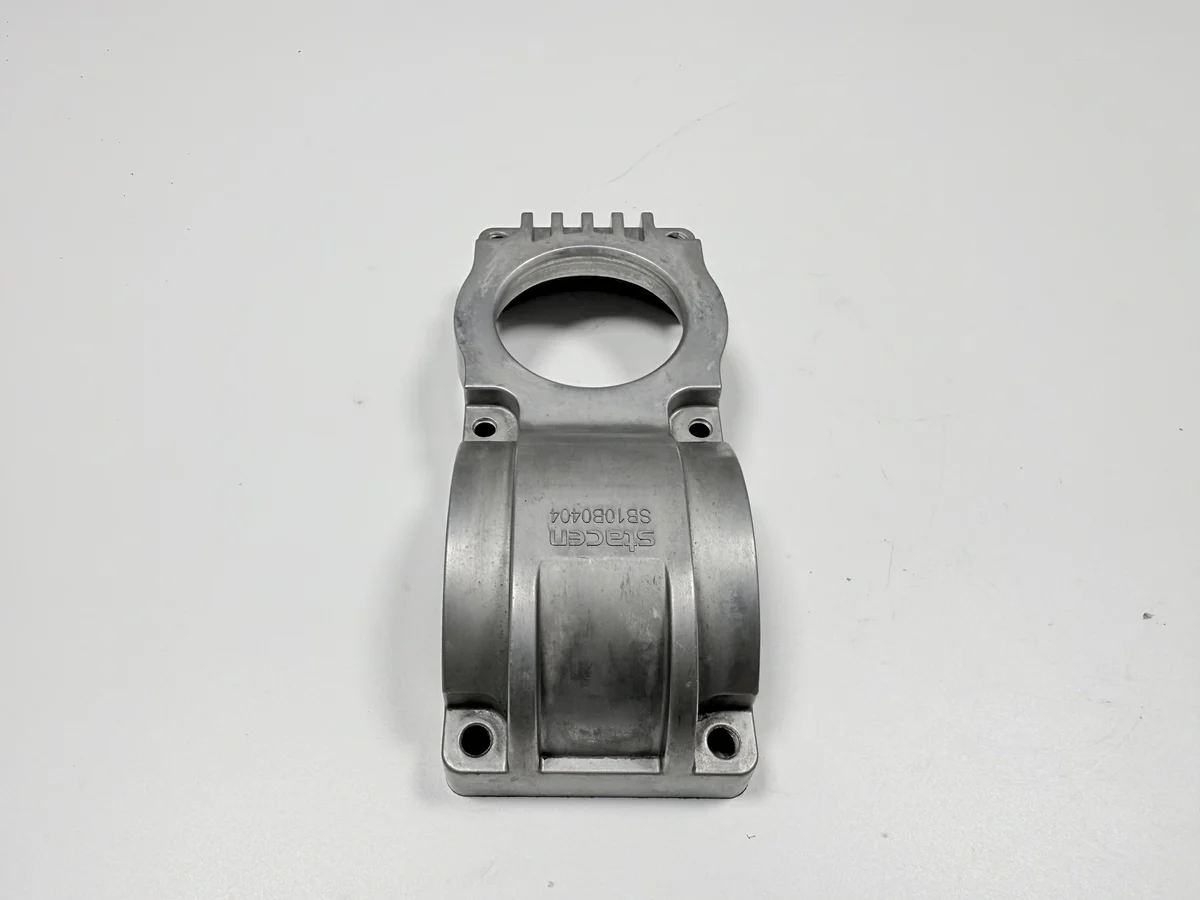
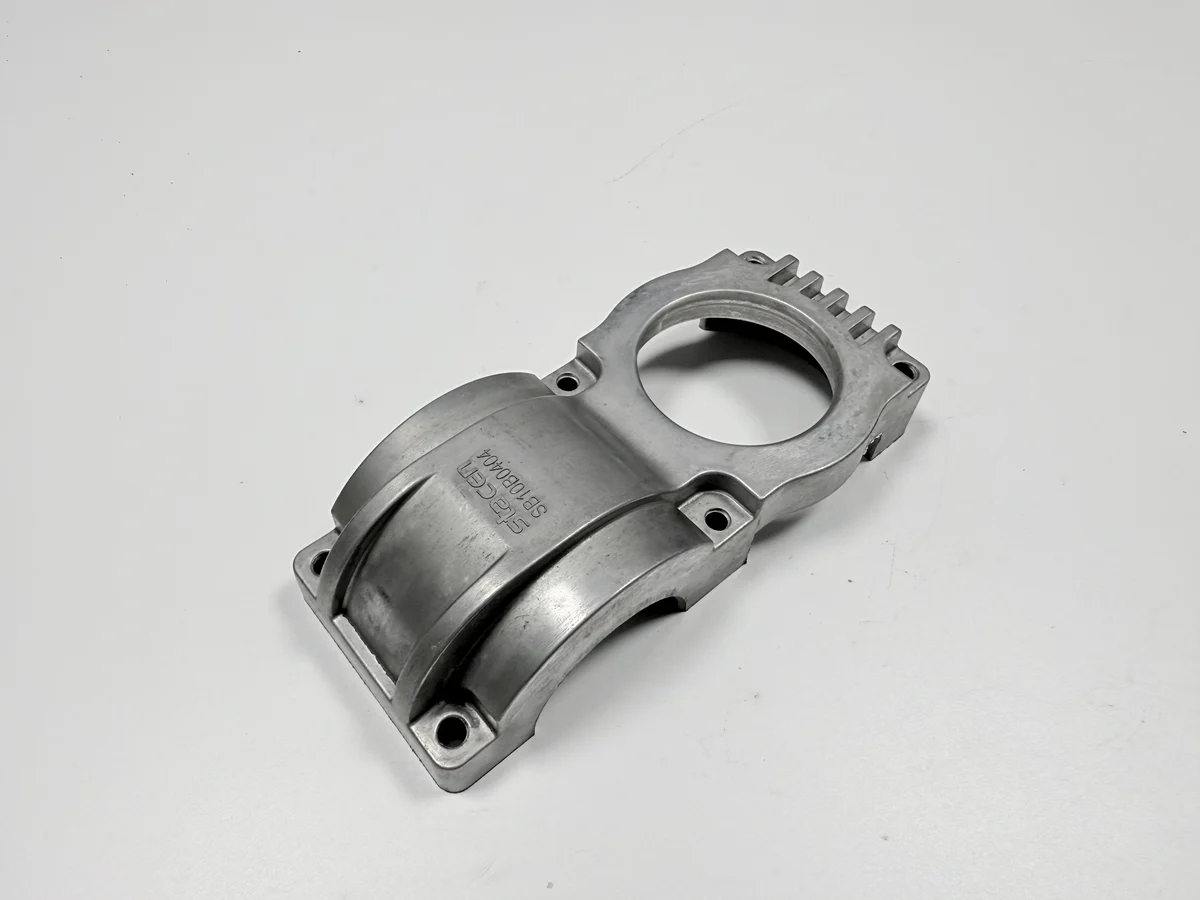
Que tient un palier en deux parties ?
Le corps tient soit une bague extérieure de roulement pressée dans l'alésage, soit un tourillon d'arbre posé sur la portée semi-circulaire. La portée est la face semi-circulaire que la ligne de joint coupe en deux, si bien que le chapeau se referme sur le tourillon par le haut. Quatre oreilles de fixation boulonnent le corps à un bâti. La position du roulement suit l'axe de l'alésage et la face de montage ; les deux sont donc des références, les surfaces à partir desquelles chaque relevé commence.
Pourquoi le palier est-il coupé en deux moitiés ?
La coupe permet de poser l'arbre par le haut au lieu de le faire traverser un anneau fermé, ce qui convient à un palier monté en bout de réducteur ou de tambour de convoyeur. Les moitiés sont boulonnées et alésées comme un seul corps, si bien que le joint appartient à la chaîne de précision et non au couvercle.
Les faces de joint sont tenues planes à 0,05 mm pour cette raison. Une face qui bascule se ferme aux boulons et s'ouvre à l'alésage, et la charge de serrage tire l'alésage hors de sa rondeur. Les deux moitiés sont usinées ensemble, ce qui en fait une paire appariée ; le chapeau d'une autre paire n'est pas une pièce de rechange, il ne retrouve pas les mêmes faces au montage.
Quelles trois surfaces fixent la précision du palier ?
Trois surfaces portent les tolérances : l'alésage Ø60 H8, les deux faces de joint et la face de montage. H8 est la bande de tolérance de l'alésage inscrite au plan : la lettre fixe la position de l'écart, le chiffre sa largeur.
Les références sont la face de montage et l'axe de l'alésage : la perpendicularité de 0,05 mm se lit entre les deux, et la portée semi-circulaire est tenue coaxiale à l'alésage à 0,05 mm près. Les trous de bride en 4×Ø9 tiennent dans une tolérance de position de Ø0,3 mm, un quatrième contrôle qui vérifie qu'un boulon passe et ne compte pas parmi les références.
Pourquoi l'alésage est-il coupé après le boulonnage ?
Le boulonnage vient d'abord parce qu'aléser chaque moitié de son côté donne à la portée et à l'alésage deux axes distincts, et une bague de roulement pressée sur deux axes s'use d'un côté. Les boulons ferment le joint, l'alésage suit cette charge de serrage, et une passe ramène les deux moitiés sur un seul axe.
L'ordre est fixe : fraiser les faces de joint, boulonner les moitiés, aléser, puis percer les trous de bride. Une face fraisée après l'alésage déplacerait l'axe sur lequel l'alésage a été posé. Le boulonnage, l'alésage et le démontage sont trois postes, et c'est pourquoi l'étape forme sa propre ligne au devis, hors usinage courant.
Pourquoi l'A356-T6 pour ce palier ?
A356 est l'AlSi7Mg, le même alliage que le GB/T 1173 ZL101A, et T6 est l'état : mise en solution, trempe à l'eau et vieillissement. L'alliage remplit une paroi de 5–8 mm dans un moule en acier, s'usine sans arrachement et tient le budget de 420±30 g. La coulée se fait à 700–740 °C dans un moule préchauffé à 250–350 °C ; suivent la mise en solution à 535–545 °C et le vieillissement à 155–165 °C pendant 4–6 h, toutes ces plages restant à confirmer par la fonderie.
La finition est un grenaillage à Sa 2,5 selon ISO 8501-1 sur les faces brutes, l'alésage et les faces de joint restant tels quels, sortis de coupe. L'anodisation n'est pas confirmée pour cette pièce : un plan qui demande une couleur ou une épaisseur de film ajoute une spécification et un coût. Le dépôt électrolytique ou la peinture suivent la même règle et demandent un masquage sur l'alésage et sur le joint.
Pourquoi une paroi de 5–8 mm porte-t-elle un risque de retassure ?
La paroi fait 5–8 mm au plan, et son extrémité épaisse tombe sur la portée semi-circulaire. Ce nœud se fige en dernier, son alimentation est déjà refermée, et la cavité qu'il laisse derrière se place sous la face que l'outil d'alésage va couper.
Un trou de plus de Ø1 mm met le palier au rebut ; à Ø1 mm ou moins, la pièce passe si la portée est saine par ailleurs. Le verdict se fait à l'œil sur la portée usinée, et se confirme au ressuage. Comme le défaut n'apparaît qu'après l'alésage, le temps de coupe est déjà dépensé quand il se montre, et la coulée reste le seul endroit où le corriger.
Quel moyen de contrôle pour chaque caractéristique ?
Chaque caractéristique a son instrument : un micromètre d'intérieur à trois points pour l'alésage et son ovalité, une machine à mesurer tridimensionnelle (MMT) pour la perpendicularité et la coaxialité, et un marbre avec une jauge d'épaisseur pour les faces de joint. Les trous de bride se contrôlent à la jauge go/no-go, avec un essai de montage ; la portée se contrôle au ressuage.
Le tableau place la cible, la plage admise et l'instrument côte à côte, parce qu'un relevé sans l'état dans lequel il a été pris, montage serré ou pièce libre, prouve peu de chose. Un alésage mesuré dans le montage et le même alésage relâché donnent deux chiffres, et le rapport doit nommer celui qu'il retient. C'est ce que règle le contrôle par MMT.
| Élément | Cible au plan | Plage admise | Contrôlé par |
|---|---|---|---|
| Alésage | Ø60 H8 | Tolérances H8, ovalité 0,03 mm au plus | Micromètre d'intérieur, trois points |
| Faces de joint | 0,05 mm de planéité | 0,05 mm ou moins | Marbre et jauge d'épaisseur |
| Alésage / face de montage | 0,05 mm de perpendicularité | 0,05 mm ou moins | MMT, face de montage en référence |
| Portée / alésage | 0,05 mm de coaxialité | Dans 0,05 mm | MMT, alésage en référence |
| Trous de bride | 4×Ø9 | Position Ø0,3 mm | Jauges go/no-go et essai de montage |
| Surface brute | Sa 2,5 | Degré ISO 8501-1 ou mieux | Comparateur |
Quand un palier coulé lâche-t-il en service ?
Le palier lâche là où les trois surfaces touchent leurs limites. Une cavité sous la portée laisse la bague basculer, un alésage ovale pince la bague et chauffe, et des trous de bride hors position laissent deux des quatre oreilles porter la charge. Une face de joint qui bascule déplace l'alésage à chaque serrage.
Les conditions de service bornent la conception. Ce palier fonctionne à l'intérieur d'un équipement, avec de l'huile et des vibrations, et aucune exposition extérieure ni lavage au jet n'est promis. Au-delà de cette ligne, la voie de corrosion et le chemin de charge changent, et l'aluminium cesse d'être la bonne réponse.
Quand faut-il couler au sable ou en fonte ?
La coulée au sable prend les grandes enveloppes et la pièce unique, parce qu'un modèle coûte moins qu'un moule en acier et que les sections épaisses y sont normales ; la surface arrive plus rugueuse et demande plus de faces à couper. La fonte prend le cas où la rigidité passe avant le poids, à une masse que le bâti doit porter.
La voie du moule en acier tient tant que la paroi reste à 5–8 mm comme au plan, que la commande peut absorber le moule et que le service reste à l'intérieur. Un moule donne une ou deux pièces par coulée, sous réserve de l'accord de la fonderie, et son coût se répartit sur les coulées qui le partagent : une petite série ne porte donc pas la même part d'outillage qu'une longue. La comparaison des procédés se lit dans choisir un procédé de coulée et l'usinage face à la coulée ; une charnière coulée sous pression et usinée montre des contrôles avant libération comparables.
Envoyez le plan avec l'alésage, la planéité des faces de joint et la référence marqués, plus la taille de lot et la condition de service. Ces cinq éléments décident si le moule vaut d'être taillé et ce que la première pièce vérifie.
FAQ
- Pourquoi une retassure apparaît-elle sous la portée du roulement ?
- Pourquoi un alésage de roulement de 60 mm s'ovalise-t-il après usinage ?
- Pourquoi la perpendicularité de 0,05 mm échoue-t-elle sur un palier alésé ?
- Pourquoi boulonner les deux moitiés avant de couper l'alésage ?
- Qu'est-ce qui fait le coût d'un palier en deux parties ?
