ADC12 एन्क्लोज़र: 2.5 मिमी दीवार, रिब और शील्डिंग
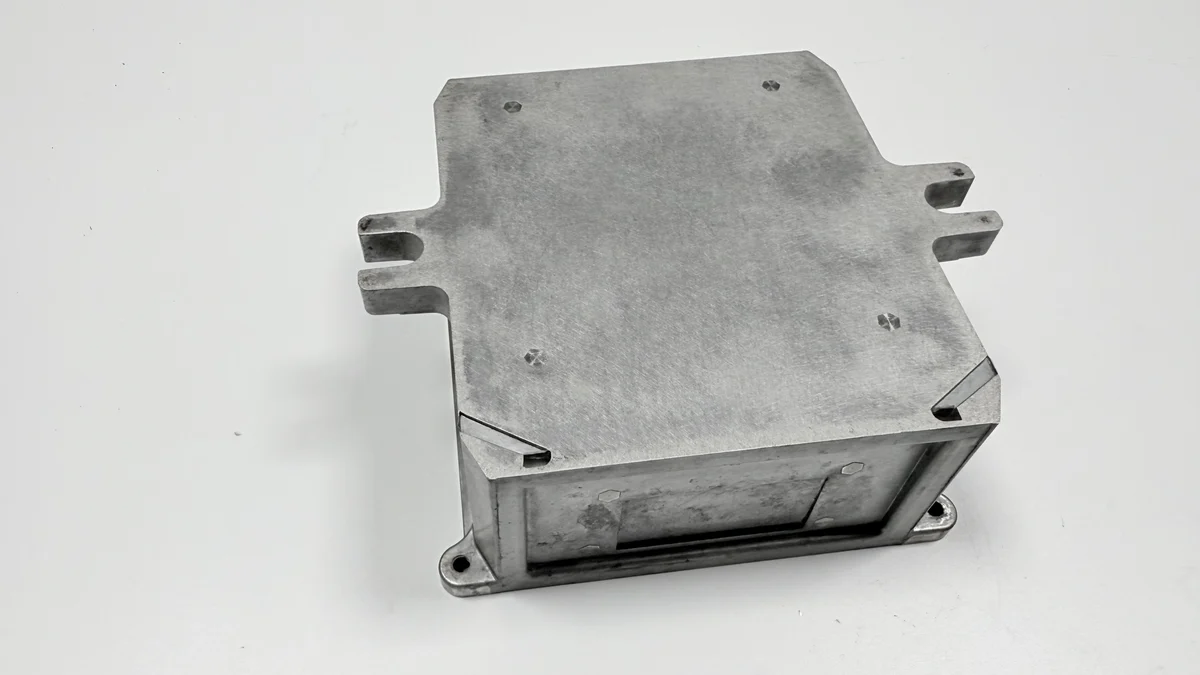
ADC12 इस एन्क्लोज़र के लिए सही है क्योंकि मिश्र धातु 2.5 मिमी की दीवार को सेक्शन के जमने से पहले भर देती है। सिलिकॉन तरलता उठाता है, ताँबा कठोरता, और लोहा मेल्ट को डाई से चिपकने से रोकता है। एल्यूमीनियम HPDC का रास्ता 120 × 90 × 45 मिमी का बॉडी 380 ± 30 g में ढालता है।
ड्रॉइंग जारी नहीं हुई है, इसलिए नीचे का हर आँकड़ा तीन में से एक श्रेणी में बैठता है: अनुमान से लिया ड्रॉइंग लक्ष्य, सतह के डेटा से लिया तालिका विनिर्देश, या प्रोसेस विंडो से लिया सामान्य मान। तालिका हर पंक्ति की श्रेणी बताती है, और यही निशान एक वादे को परिमाण के दर्जे से अलग करता है।
ADC12 2.5 मिमी की एन्क्लोज़र दीवार के लिए क्यों सही है?
ADC12 दीवार के लिए सही है क्योंकि भरना सिलिकॉन करता है। यह पिघलने की सीमा नीचे लाता है, इसलिए धातु जमने से पहले दूर की दीवार तक पहुँचती है, और कमज़ोर मिश्र धातु आख़िरी कोने पर अधूरा भराव छोड़ देती। फ़ैसला जमने की खिड़की से होता है: जितनी छोटी, उतनी देर धातु चलती रहती है और पतली दीवार एक ही पास में भर जाती है।
ADC12 JIS ग्रेड है, और ASTM B85 उसका बराबर 383 रसायन उठाती है। मानक हर तत्व के लिए न्यूनतम और अधिकतम तय करता है, और इससे ग्रेड एक खिड़की बन जाती है: दो हीट विपरीत सिरों से पास हो सकती हैं और 2.5 मिमी के सेक्शन में अलग बर्ताव करती हैं।
तत्व काम बाँट लेते हैं। सिलिकॉन तरलता ख़रीदता है, ताँबा कठोरता ख़रीदता है और लचीलापन लेता है, और लोहा चिपकाव रोकता है और साथ में ऐसी पट्टियाँ बनाता है जो टैप की धार कुंद करती हैं। मैग्नीशियम सीमित अवशेष है, ताक़त का लीवर नहीं, और ज़िंक, सीसा और टिन सीमाओं के नीचे रहते हैं, जहाँ टिन पतली दीवार पर गरम भुरभुरापन खोलता है। सर्टिफ़िकेट वही सीमाएँ दर्ज करता है, इसलिए हीट नरम या सख़्त इस पर निकलती है कि उसका सिलिकॉन और ताँबा कहाँ पड़े।
| आवश्यकता | लक्ष्य | अनुमत दायरा | आधार |
|---|---|---|---|
| दीवार की मोटाई | 2.5 मिमी | 2.5 ± 0.2 मिमी | ड्रॉइंग लक्ष्य |
| रिब की मोटाई | 2.0 मिमी | ड्रॉइंग के अनुसार | ड्रॉइंग लक्ष्य |
| तैयार वज़न | 380 g | 380 ± 30 g | ड्रॉइंग लक्ष्य |
| ओपनिंग फ़ेस की सपाटाई | 0.10 मिमी | 0.10 मिमी से ऊपर नहीं | ड्रॉइंग लक्ष्य |
| अवस्था | कास्ट F | केवल F | ड्रॉइंग लक्ष्य |
| मेल्ट का तापमान | 650–680 °C | सामान्य दायरा | सामान्य मान |
| गुहा की फ़िल्म | 0.3–1.0 माइक्रोन | उसी दायरे के भीतर | तालिका विनिर्देश |
| संपर्क प्रतिरोध | 2.5 mΩ | 2.5 mΩ से ऊपर नहीं | तालिका विनिर्देश |
कास्ट-अवस्था F का मशीन किए बॉक्स के लिए क्या अर्थ है?
F अवस्था कच्ची ढलाई है, बिना ताप-उपचार, और इसलिए यह हिलने का एक स्रोत हटा देती है। इजेक्शन, क्लैंपिंग और कटाई बॉक्स को फिर भी हिलाते हैं, इसलिए 0.10 मिमी का फ़ेस इस पर टिकता है कि इजेक्टर पिन कहाँ धकेलते हैं, मिल कैसे क्लैंप करती है, और आख़िरी फ़िनिश पास क्या था। ओपनिंग फ़ेस का पेज दोनों कारण नापता है।
T5 नियंत्रित ठंडक और एजिंग जोड़ता, और T6 एजिंग से पहले सॉल्यूशन ट्रीटमेंट और पानी में क्वेंच। T6 पुर्ज़ा अपने रास्ते से जाता है, अपनी ड्रॉइंग पर मान्य होता है और क्वेंच के बाद नापा जाता है, और यह ड्रॉइंग F पर ही रहती है। क्वेंच उन जगहों पर छाले भी खोलता है जहाँ त्वचा के नीचे पोरोसिटी बैठी है, इसलिए जाँच ताप-उपचार के बाद आती है, पहले नहीं।
दो कटे फ़ेस पर स्टॉक फ़ाउंड्री की मंज़ूरी बाक़ी है, क्योंकि वह इस पर चलता है कि मुक्त पुर्ज़ा सेटअप के बीच कितना खिसकता है। पोस्ट मशीनिंग का दायरा वही भत्ता शामिल करता है, और ज़रूरत से पतला सेट टेढ़े फ़ेस को रद्द कास्टिंग में बदल देता है।
जब ड्रॉइंग ADC12 कहती है तो ASTM B85 क्यों मायने रखती है?
सिर्फ़ ADC12 लिखी शीट तत्वों की सीमाएँ और सैंपलिंग खुली छोड़ देती है, और दो सप्लायर एक ही शब्द के नीचे अलग धातु भेज सकते हैं। विनिर्देश को ग्रेड, मानक और अवस्था एक पंक्ति में लिखने चाहिए, और UNS नंबर उस सर्टिफ़िकेट पर बैठता है जो पहली प्रोडक्शन हीट के साथ आता है।
हर हीट का स्पेक्ट्रोग्राफ़िक पाठ खिड़की को ऐसे आँकड़े में बदलता है जिसे लक्ष्य ड्रॉइंग के सामने रखा जा सके, और एक ADC12 हाई-प्रेशर प्रोजेक्ट प्रोडक्शन में इसी ग्रेड पर चलता है।
2.0 मिमी का रिब 380 g में कितना जोड़ता है?
रिब 380 ± 30 g के लक्ष्य के भीतर पहले से हैं, CAD डाई से पहले एक पुर्ज़े का वज़न पक्का करता है, और पहला नमूना तराज़ू पर जाता है। 2.0 मिमी पर वे दूसरी दीवार के बिना कड़ापन ख़रीदते हैं।
2.5 मिमी की दीवार के सामने 2.0 मिमी का रिब उसी सेक्शन के क़रीब है जिसे वह कड़ा करता है, इसलिए जोड़ एक हॉट स्पॉट बन जाता है जो दीवार के बाद जमता है। हॉट स्पॉट वह सेक्शन है जहाँ आसपास से ज़्यादा धातु होती है और इसलिए वह देर से ठंडा होता है। जो सिंक मार्क पीछे आ सकता है वह मोटाई का सवाल है, और रिब रूट का पेज उसे समझाता है।
पतली दीवार को 650–680 °C का मेल्ट क्यों चाहिए?
मेल्ट 650–680 °C पर चलता है, यह सामान्य मान है, क्योंकि 2.5 मिमी का सेक्शन मोटे सेक्शन से तेज़ी से डाई को गरमी देता है। दायरे के नीचे धातु का अगला किनारा दूर की दीवार भरने से पहले जम जाता है, और नतीजा कोल्ड शट या आख़िरी कोने पर अधूरा भराव होता है। दीवार की मोटाई का शुरुआती बिंदु यही संतुलन दूसरे सिरे से रखता है। कोल्ड शट वह जगह है जहाँ धातु के दो किनारे मिलने से पहले जम जाते हैं; वह सीम की तरह दिखती है और दीवार को भराव बंद किए बिना छोड़ देती है।
दायरे के ऊपर मिश्र धातु हाइड्रोजन उठाती है और साइकिल 75 सेकंड से आगे चली जाती है, जो 55–75 सेकंड की साइकिल का ऊपरी सिरा है। प्रोसेस ब्लॉग बाक़ी खिड़की समेटता है, डाई की गरमी से इंटेंसिफ़िकेशन और पूरे साइकिल समय तक।
2.5 मिमी की दीवार को 200–230 °C की डाई क्यों चाहिए?
डाई 200–230 °C पर चलती है, यह सामान्य मान ठंडक को धीमा करता है ताकि 2.5 मिमी की दीवार भर सके। ठंडी डाई जिस पहली धातु को छूती है उससे गरमी खींचती है, और वह त्वचा गुहा भरने से पहले खिंच सकती है या कोल्ड शट बन सकती है।
चिपकाव दूसरी विफलता है, और वह उस डाई से आती है जो गेट के पास ज़रूरत से ज़्यादा गरम चलती है, ठंडी से नहीं। टूल एक-गुहा H13 डाई के रूप में डिज़ाइन जीवन के साथ बनाई गई है, और गुहा की गिनती, स्टील और जीवन सब फ़ाउंड्री की मंज़ूरी पर रुके हैं।
70–90 MPa का शॉट दबाव दीवार के साथ क्या करता है?
इंटेंसिफ़िकेशन शॉट को 70–90 MPa तक ले जाता है, यह सामान्य मान है, और वह दबाव 2.5 मिमी के सेक्शन को गेट जमने से पहले दबा देता है। दबाव गेट से होकर काम करता है, इसलिए दूर की दीवार स्प्रू से कम हिस्सा पाती है। वह तभी तक काम करता है जब तक गेट खुला है; उसके बाद सेक्शन प्रेस से कट जाता है।
दबाव पोरोसिटी बंद नहीं करता। शॉट में फँसी गैस जहाँ है वहीं रहती है, और बिना फ़ीड जमा हॉट स्पॉट सिकुड़न छोड़ता है। पोरोसिटी कटे फ़ेस पर खुल सकती है, इसलिए भत्ता और कोई मैपिंग ड्रॉइंग के फ़ैसले हैं जो फ़ाउंड्री की मंज़ूरी पर रुके हैं; पास का कटा फ़ेस पहले मैप होने लायक है, स्टॉक तय होने से पहले।
कंडक्टिव ऑक्सीडेशन गुहा को कैसे शील्ड करता है?
शील्ड अल्युमिनियम हाउसिंग ख़ुद करती है, और फ़िल्म उन फ़ेस को चालक बनाए रखती है जिन्हें चालक रहना है। कंडक्टिव ऑक्सीडेशन गुहा पर MIL-DTL-5541 Type II के हिसाब से 0.3–1.0 माइक्रोन की फ़िल्म डालता है, और स्वीकृति 2.5 mΩ या कम संपर्क प्रतिरोध है। लाइन खुली है और नापा गया मान फ़ाउंड्री की मंज़ूरी बाक़ी है।
दो सतहें फ़ेस के हिसाब से बँटती हैं। 60–80 माइक्रोन की पाउडर बाहर को ढकती है, कंडक्टिव ऑक्सीडेशन गुहा को, और मेटिंग फ़ेस पर मास्क लगता है ताकि दोनों एक नामित किनारे पर मिलें, जो कंडक्टिव कोटिंग का पेज खोलता है।
फ़िल्म सामग्री का फ़ैसला है क्योंकि वह सतह से उगती है। कन्वर्ज़न फ़िल्म उसी अल्युमिनियम से क्रिया करती है जिससे मिलती है, इसलिए मशीन किया फ़ेस और कास्ट त्वचा उसे अलग दर पर लेते हैं, और ड्रॉइंग को वे फ़ेस नाम लेने पड़ते हैं जो उसे उठाते हैं। इसीलिए फ़ेस ड्रॉइंग में पहले नाम लेते हैं, रास्ता चुनने के बाद नहीं।
कोटिंग चुनने से पहले मिश्र धातु क्यों तय होती है?
मिश्र धातु और अवस्था पहले आती हैं क्योंकि दोनों सतह रास्ते हर ग्रेड पर एक जैसे नहीं बैठते। कन्वर्ज़न फ़िल्म को वह सतह चाहिए जो बराबर क्रिया करे, और पाउडर को वह त्वचा चाहिए जो चार्ज ले और नीचे की पोरोसिटी से गैस न छोड़े।
ताँबा दोनों फ़ैसलों को बाँधता है। जो ताँबा कठोरता ख़रीदता है वही सतह को कन्वर्ज़न फ़िल्म के लिए कम बराबर छोड़ता है और एनोडिक फ़िनिश का रंग खिसकाता है, इसलिए जिस पुर्ज़े को रूप के लिए एनोडाइज़ करना है वह दूसरा सामग्री सवाल है। अल्युमिनियम मिश्र धातुओं की सूची वहीं से यह तुलना शुरू करती है।
इस एन्क्लोज़र के लिए सॉल्ट स्प्रे क्यों तय नहीं है?
सॉल्ट स्प्रे विनिर्देश में नहीं आता क्योंकि बॉक्स अंदरूनी उपकरण की सेवा करता है, बाहरी संपर्क का दावा नहीं है। सॉल्ट स्प्रे के घंटे गिनना दूसरी सतह और दूसरा रास्ता ख़रीदता।
यही सीमा तय करती है कि ADC12 कब ग़लत चुनाव है। बाहरी संपर्क, सजावटी एनोडिक फ़िनिश, डाई के भरने से ज़्यादा पतला सेक्शन, या ऐसा पुर्ज़ा जिसे हर लॉट में दबाव परीक्षण झेलना है, काम को इस ग्रेड और इस रास्ते से बाहर ले जाते हैं।
सीमा के भीतर पुर्ज़ा 120 × 90 × 45 मिमी का बॉक्स है 380 ± 30 g पर, सपाट ओपनिंग फ़ेस, M3 बॉस का पैटर्न और ऐसी गुहा जो ग्राउंड तक जाती है।
रिलीज़ से पहले ख़रीदार को ADC12 के बारे में क्या पक्का करना चाहिए?
रिलीज़ से पहले तीन बिंदु: सर्टिफ़िकेट पर ग्रेड और अवस्था, उसी सर्टिफ़िकेट पर तत्वों की सीमाएँ, और कौन-सा फ़ेस कौन-सी सतह उठाता है। इनमें से कोई बिंदु बिना जवाब छूटे तो वह सवाल पहली हीट पर सामने आता है।
FAQ