
एल्यूमीनियम HPDC एन्क्लोज़र: 2.5 मिमी दीवार, 0.10 फ़्लैटनेस
120 × 90 मिमी के कंट्रोल बॉक्स का एल्यूमीनियम HPDC एन्क्लोज़र दो फ़ेस पर टिकता है: वह ओपनिंग जिस पर ढक्कन बंद होता है, और वह टॉप फ़ेस जिसके नीचे बोर्ड बैठता है। एल्यूमीनियम HPDC का विकल्प 2.5 मिमी की दीवारें, 2.0 मिमी के रिब और M3 बॉस एक ही शॉट में ढालता है, फिर ओपनिंग फ़ेस को सपाट मिलता है और कोटिंग से पहले मेटिंग फ़ेस पर मास्क लगाता है।
बॉक्स का नाप 120×90×45 मिमी है और वज़न 380±30 g है; ओपनिंग फ़ेस 0.10 मिमी पर रोका गया है और M3 बॉस की जगहें Ø0.2 मिमी के भीतर हैं। हर आँकड़ा ड्रॉइंग लक्ष्य है, और मिश्र धातु ADC12, ASTM B85 के हिसाब से, कास्ट-अवस्था F में बताई गई है।
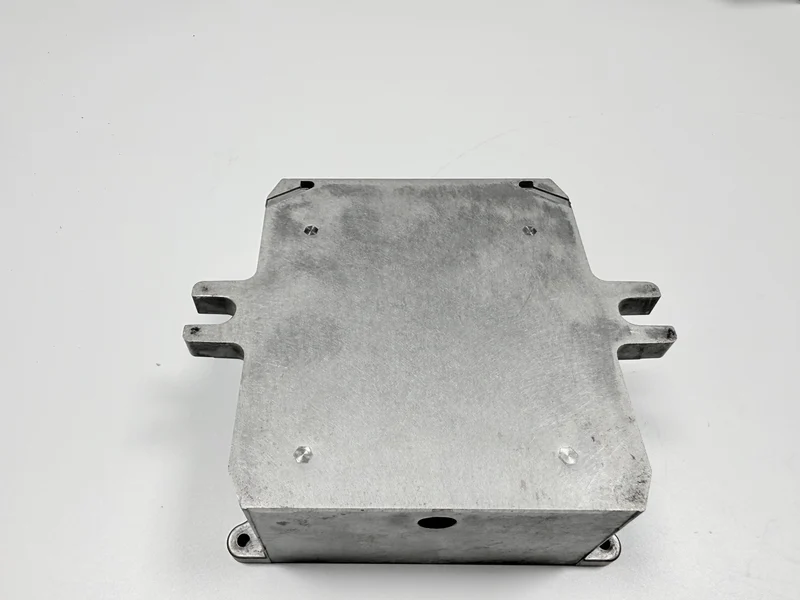
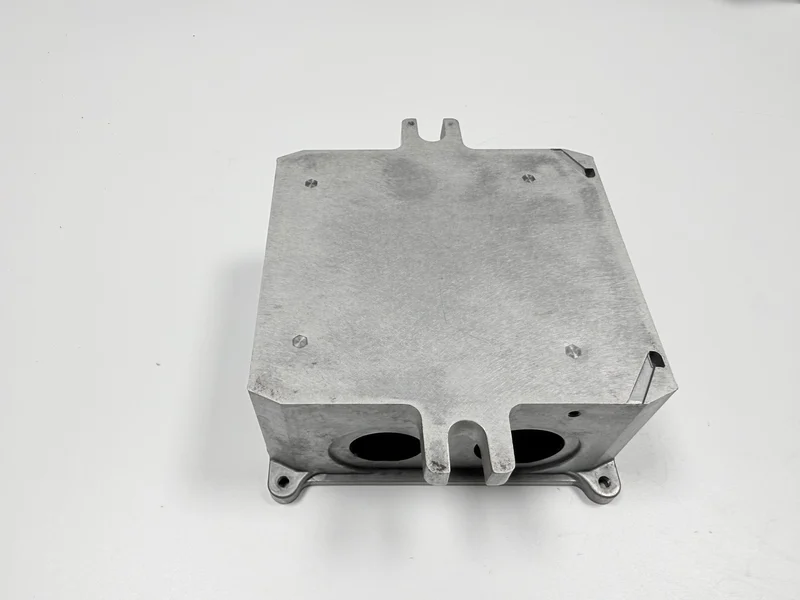
120 × 90 मिमी के बॉक्स पर HPDC किसकी जगह लेता है?
डाई-कास्ट एल्यूमीनियम मोड़े हुए स्टील बॉक्स की जगह लेता है, या सिरों पर कैप से बंद एक्सट्रूडेड प्रोफ़ाइल की, और यह बदलाव काम प्रेस और बेंच के बीच खिसका देता है। मोड़े हुए बॉक्स को डाई नहीं चाहिए, पर हर कोने पर एक सीम चलती है।
120 × 90 × 45 मिमी और 2.5 मिमी की दीवार पर डाई आकार एक ही शॉट में उठा लेती है, और बेंच दो मिले फ़ेस, टैप किए बॉस और कोटिंग के क़दम उठाती है। दीवार का आँकड़ा पहले तय होता है, और दीवार की मोटाई का शुरुआती बिंदु यही बात दूसरे सिरे से कहता है।
मोड़ा हुआ बॉक्स अपना ख़र्च मज़दूरी पर करता है; कास्ट बॉक्स उसे उस डाई पर करता है जो एक बार कटती है, और छोटा ऑर्डर धातु तक पहुँचने से पहले उसी ख़र्च से टकराता है।
डाई कटने से पहले कौन-से माप तय हो जाते हैं?
डाई कटने से पहले पाँच फ़ीचर तय हो जाते हैं, क्योंकि कटने के बाद का बदलाव डाई का काम है। दो सीमाएँ हैं और तीन नाममात्र मान; तालिका इन दोनों तरह के मानों को अलग-अलग पंक्तियों में रखती है।
| फ़ीचर | लक्ष्य | अनुमत दायरा | किससे तय |
|---|---|---|---|
| ओपनिंग फ़ेस फ़्लैटनेस | अधिकतम 0.10 मिमी | 0.10 मिमी से ऊपर नहीं | डाई और फ़िनिशिंग पास |
| ओपनिंग पर आउटलाइन | 120 × 90 मिमी | ± 0.3 मिमी | डाई और ओपनिंग कट |
| दीवार की मोटाई | 2.5 मिमी | 2.5 ± 0.2 मिमी | डाई और गेट |
| रिब की मोटाई | 2.0 मिमी | कोई टॉलरेंस नहीं दिया | डाई |
| M3 बॉस की स्थिति | अधिकतम Ø0.2 मिमी | Ø0.2 मिमी से ऊपर नहीं | डाई, फिर टैप |
जहाँ रिब, विंडो और बॉस एक-दूसरे से मिलते हैं, वहाँ दीवार के फ़ीचर तय करते हैं कि पाँच में से कौन-से फ़ीचर एक साथ हिलते हैं और कौन-से अलग रहते हैं।
टॉप कट के लिए डेटम ओपनिंग फ़ेस ही क्यों है?
ओपनिंग फ़ेस डेटम है क्योंकि ढक्कन उसी पर बंद होता है और बोर्ड उससे उठे बॉस पर टिका रहता है, इसलिए बाक़ी हर कट के पास नापने के लिए एक तय फ़ेस मौजूद रहता है।
एक ही पास दोनों फ़ेस फ़िनिश नहीं कर सकता और उस डेटम को पूरी तरह थामे भी नहीं रख सकता, इसलिए प्रोसेस कड़ी दो पासों में चलती है: डेटम बनाने के लिए ओपनिंग फ़ेस की रफ़ मिलिंग, उसी से टॉप फ़ेस की मिलिंग, स्ट्रेस रिलीफ़, फिर ओपनिंग फ़ेस की फ़िनिश। यह क्रम एक परिकल्पना है, फ़ाउंड्री की मंज़ूरी बाक़ी।
टॉप फ़ेस से लिया गया डेटम दोनों पासों का क्रम उलट देता है। डेटम ओपनिंग फ़ेस पर रखने का ख़र्च ड्रॉइंग के समय एक फ़ैसला है; बाद में उसे खिसकाने का ख़र्च हर बॉक्स पर एक दूसरा सेटअप है।
2.5 मिमी की दीवारें 2.0 मिमी के रिब के आसपास कैसे भरती हैं?
इस डाई डिज़ाइन में गेट फ़्लोर के मोटे सेक्शन पर रखा गया है, फ़ाउंड्री की मंज़ूरी बाक़ी, इसलिए धातु फ़्लोर पर घुसती है, उसे पार करती है और 2.5 मिमी की दीवारों पर अंदर से चढ़ती है। 2.0 मिमी के रिब उसी दीवार से फ़ीड खींचते हैं जिससे मिलते हैं, और गेट से सबसे दूर का रिब रूट सबसे बाद में भरता है।
650–680 °C का मेल्ट और 200–230 °C की डाई सामान्य मान हैं, और यह खिड़की सँकरी है क्योंकि दीवार रिब के भरने से पहले जम जाती है। मेल्ट गिराएँ तो रिब भरने से पहले दीवार कोल्ड-शट हो सकती है; बढ़ाएँ तो रूट को गेट से ज़्यादा फ़ीड चाहिए।
रिब रूट ऐसे पुर्ज़े में हॉट स्पॉट है जहाँ और कहीं मोटा सेक्शन नहीं है। रिब रूट का पेज उसी फ़ेस पर बनने वाले सिंक मार्क का जवाब देता है।
पतले बॉक्स के लिए मेल्ट विंडो कहाँ बैठती है?
यह खिड़की एक मान में नहीं, तीन जगहों पर बैठती है: इंटेंसिफ़िकेशन शॉट के बाद दबाव को 70–90 MPa तक उठाता है, साइकिल 55–75 सेकंड चलती है, और ओवरफ़्लो चारों कोनों पर बैठते हैं। दबाव फ़्लोर के गेट से काम करता है, इसलिए गेट से दूर की दीवार पर कम दबाव पड़ता है।
साइकिल शॉट के बीच डाई को तापमान पर रखती है, और चारों कोनों के ओवरफ़्लो ठंडे मोर्चे को रिब रूट तक पहुँचने से पहले उठा लेते हैं। दबाव और साइकिल सामान्य मान हैं; ओवरफ़्लो का लेआउट ड्रॉइंग लक्ष्य है।
चूँकि साइकिल 55–75 सेकंड पर बैठती है, प्रेस समय कोटेशन में एक अलग हिस्सा है, और लंबी साइकिल हर शॉट का ख़र्च बढ़ाती है।
ढलाई के बाद कौन-से फ़ेस मशीन होते हैं?
मशीनिंग दो फ़ेस और छेदों का एक सेट उठाती है: ओपनिंग फ़ेस, टॉप फ़ेस और M3 बॉस। कास्ट फ़ेस पर डाई की फ़िनिश बनी रहती है।
कड़ी ढलाई, डीगेटिंग, वाइब्रेटरी फ़िनिशिंग, ओपनिंग और टॉप फ़ेस की मिलिंग, टैपिंग, धुलाई, मेटिंग फ़ेस मास्क करके कोटिंग, और अंतिम जाँच से गुज़रती है। आठ क़दम हैं, और इनमें सिर्फ़ मिल तथा टैप ही दो ऐसे हैं जो कोई माप बदलते हैं।
दो सेटअप में मिले दो फ़ेस यानी दो स्टेशन, इसलिए कोटेशन का मशीनिंग हिस्सा वहीं बँटता है। विंडो और बॉस उन फ़ेस के सामने कहाँ बैठते हैं, यह किन फ़ीचर की मिलिंग चाहिए में खुला है।
M3 बॉस मशीनिंग के बाद ही क्यों टैप होते हैं?
टैपिंग मिलिंग के बाद आती है क्योंकि टैप को उसी डेटम का पीछा करना है जो मिल ने अभी काटा है। पहले टैप करें तो थ्रेड वहीं बैठता है जहाँ ढलाई ने उसे रखा था, और बॉस तथा फ़ेस में उतना ही फ़र्क़ रह जाता है जितना मिल ने उतारा।
छिद्रयुक्त कास्ट बॉस में कटा थ्रेड असेंबली के समय स्ट्रिप हो सकता है, और स्ट्रिप हुआ थ्रेड उस बॉक्स को स्क्रैप कर देता है जिस पर दोनों मिले फ़ेस पहले से हैं।
उस थ्रेड के रिलीज़ मानदंड नीचे FAQ सूची में थ्रेड-स्ट्रिपिंग पेज पर हैं।
कोटिंग से पहले मेटिंग फ़ेस पर मास्क क्यों लगता है?
मेटिंग फ़ेस पर मास्क इसलिए है कि जिन दो फ़ेस को आपस में मिलना है, उनके बीच 60–80 µm की फ़िल्म ढक्कन को उसकी सीट से उठाए रखती है।
मास्किंग उपभोग्य वस्तु नहीं, ड्रॉइंग में दर्ज एक मद है। मास्क ड्रॉइंग ओपनिंग फ़ेस, बॉस के ऊपरी सिरे और हर M3 छेद का नाम देती है, और वह सूची क्षेत्रफल से नहीं, हर छेद से कैसे बनती है, यह मास्किंग पेज पर खुला है।
यह बॉक्स अलग-अलग फ़ेस पर दो सतहें लेता है: बाहर 60–80 µm का पाउडर, और गुहा में MIL-DTL-5541 Type II के हिसाब से 0.3–1.0 µm का कंडक्टिव ऑक्सीडेशन, वहाँ जहाँ ग्राउंड पाथ चाहिए, और कंडक्टिव कोटिंग का पेज उसी फ़िल्म को समझाता है। 60–80 µm का पाउडर और क्रॉस-कट जाँच पाउडर फ़िनिश पर लगते हैं; कंडक्टिव फ़िनिश मोटाई और 2.5 mΩ या उससे कम संपर्क प्रतिरोध पर रिलीज़ होती है।
0.10 मिमी वाला ओपनिंग फ़ेस कैसे रिलीज़ होता है?
सरफ़ेस प्लेट और 0.10 मिमी का फ़ीलर गेज ओपनिंग फ़ेस रिलीज़ करते हैं: फ़ेस प्लेट पर टिकता है और ब्लेड को फ़्रेम के चारों ओर कहीं घुसना नहीं चाहिए। रीडिंग खुले पुर्ज़े से आती है, क्योंकि फ़िक्स्चर में नापा गया फ़ेस फ़िक्स्चर का नाप देता है।
फ़िनिश पास दो-पास क्रम में सबसे बाद आता है, और अगर रास्ते में स्ट्रेस रिलीफ़ शामिल हो तो उसके बाद। एक उदाहरण रिकॉर्ड में 200 पुर्ज़ों में छह, 0.15 मिमी पर मिले, और प्रोसेस बदलने के बाद रीचेक ने 0.06 मिमी पढ़ा।
इजेक्शन और क्लैंपिंग के नीचे फ़ेस क्यों हिलता है, यह ओपनिंग फ़ेस के पेज का विषय है, जो वही प्लेट जाँच इस्तेमाल करता है।
कोटेड एन्क्लोज़र को कौन-से गेज रिलीज़ करते हैं?
छह जाँचें कोटेड बॉक्स रिलीज़ करती हैं। ओपनिंग फ़ेस प्लेट और फ़ीलर गेज पर जाता है, बॉस की जगहें CMM पर जाती हैं, और नीचे की तालिका बाक़ी चार उठाती है।
| जाँच | स्पेक | स्वीकृति नियम | गेज |
|---|---|---|---|
| थ्रेड M3 | M3 | गो गेज पास हो, नो-गो न हो | गो/नो-गो गेज |
| प्रूफ़ टॉर्क | 2.5 N·m | बिना घूमे थामे रखे | टॉर्क रिंच |
| कोट की मोटाई, पाउडर फ़िनिश | 60–80 µm | बैंड के भीतर | मैग्नेटिक फ़िल्म गेज |
| कोटिंग का आसंजन, पाउडर फ़िनिश | ISO 2409 ≤1, class 1 या बेहतर | Class 0 या 1 | क्रॉस-कट औज़ार |
| अपीयरेंस फ़ेस | 300 मिमी पर कुछ न दिखे | कोई भी दिखने वाला निशान फेल | D65 लैंप |
बेंच समय इन छह जाँचों के बाद आता है, और प्लेट तथा D65 लैंप ज़्यादातर बहसें तय करते हैं क्योंकि दोनों ऐसा फ़ेस देखते हैं जो और कोई गेज नहीं देखता। क्रॉस-कट पर जो कोट छूटती है, वह फ़िल्म गेज के किसी भी पाठ पर फेल है, इसलिए दोनों रीडिंग एक ही रिपोर्ट पर जाती हैं।
फ़ोल्डेड या एक्सट्रूडेड बॉक्स कब बेहतर विकल्प है?
मोड़ा हुआ बॉक्स तब जीतता है जब ऑर्डर डाई का ख़र्च निकालने के लिए बहुत छोटा हो, और जब शील्डिंग निर्णायक काम न हो। एक्सट्रूज़न तब जीतता है जब सेक्शन एक जैसा रहे और सिरे कैप से बंद हों, क्योंकि उसका औज़ार डाई से सस्ता पड़ता है।
HPDC तब जीतता है जब एक ही पुर्ज़े को बॉस, विंडो और सपाट ओपनिंग उठानी हो, और जब ऑर्डर डाई का ख़र्च बाँटने लायक लंबा चले।
एक ही ऑर्डर पर ढलाई और मशीनिंग एक कड़ी की तरह चलती हैं, जैसे एल्यूमीनियम शेल कवर के एक केस में।
यह बॉक्स अंदर के उपकरण के लिए है, और ड्रॉइंग बाहर या साल्ट-स्प्रे के संपर्क का कोई दावा नहीं करती। प्रोसेस चुनने से पहले दीवार, बॉस की जगहें और ओपनिंग फ़ेस, तीन अलग पंक्तियों में माँगें।
HPDC एन्क्लोज़र के कोटेशन में क्या होता है?
चार हिस्से आठ क़दमों को ढकते हैं, और डाई का ख़र्च उन सभी हिस्सों में बैठता है, भले डाई ख़ुद उनमें से एक न हो। डीगेटिंग और वाइब्रेटरी फ़िनिशिंग के साथ ढलाई क़दम एक से तीन उठाती है, टैप के साथ दो मिले फ़ेस क़दम चार और पाँच, और धुलाई, मास्क, कोट तथा रिलीज़ जाँचें क़दम छह से आठ।
380 g के बॉक्स पर धातु चार में से एक इनपुट है, और सिर्फ़ वज़न पर बना दाम डाई, दो मिलिंग पास, मास्किंग और रिलीज़ जाँचों को छोड़ देता है।
डाई H13 में सिंगल कैविटी है, जिसकी डिज़ाइन उमर 150,000 शॉट है, और वह ख़र्च ऑर्डर के साथ नहीं हिलता, इसलिए छोटा रन उसका बड़ा हिस्सा हर बॉक्स पर उठाता है। स्ट्रेस रिलीफ़, जहाँ कड़ी उसे उठाती है, दोनों मिलिंग पास के बीच फ़र्नेस का एक स्लॉट जोड़ता है और तीसरे हिस्से में बैठता है।
चार मदें फ़ाउंड्री पर बाक़ी हैं: ADC12 ग्रेड, डाई का लेआउट और उसकी डिज़ाइन उमर, स्ट्रेस रिलीफ़ और सतह की फ़िनिश।
ड्रॉइंग में पाँच तय फ़ीचर, चुनी हुई सतह और मास्क सूची भेजें, और फ़र्स्ट आर्टिकल पर ओपनिंग फ़ेस तथा थ्रेड जाँचें।
FAQ
एन्क्लोज़र का कोटेशन माँगने से पहले ख़रीदार क्या पूछे?
डाई कटने से पहले पाँच फ़ीचर तय कर लें, फिर पहला पुर्ज़ा कोट होने से पहले सतह की फ़िनिश और मास्क सूची पक्की करें।
