
45 鋼の降伏強さ 355 MPa:調質と焼入れ性、25~30 mm 断面の条件
このブラケットで 45 鋼の降伏強さが 355 MPa に届くのは、焼入れと焼戻しを経てからです。図面はその数値を目標として載せており、鋼種に付いてくる性質としては扱っていません。鋼種と、その調質という状態を決めるのは GB/T 699-2015 です。25~30 mm の断面が芯まで焼きが入るかどうかは、厚い断面への押し湯、焼入れと焼戻しの窓、ASTM A370 で引張る鋳込み試験片の三つで決まります。押し湯、焼入れの窓、焼戻しの窓、試験片という四つの出発点を決めるのが、鋳造材料の選定です。
GB/T 699-2015 が決めることと、決めないこと
この規格が決めるのは、鋼種、その背後の成分、そして発注時の状態、つまり調質です。GB/T 699-2015 で発行される証明書が答えるのは化学成分の問いであって、断面の問いではありません。同じ 355 MPa が、12 mm の肉厚にも 30 mm のボスにも要求されます。断面では 2.5 倍の差があります。
開いたまま残るのは 25~30 mm の荷重経路です。そこの焼入れ性、芯部が受ける冷却、その溶解が焼戻しにどう応えるかです。図面は 355 MPa を公差欄に置き、試験方法を名指しすることで、この隙間を埋めます。証明書だけでは、金属鋳造の発注でその隙間は開いたままです。
355 MPa は目標であって、鋼種の性質ではありません
部品仕様は、45 鋼の降伏強さ 355 MPa を、まだ確認されていない設計目標として示しています。図面はそれを下限として、≥355 MPa と書きます。下限は合否の値で、合格した試験片が読む最小値です。典型的な結果については何も語りません。これを材料の性質として片付けるところで、発注は狂います。
硬さは幅のある窓で、HB 220~250、その幅は 30 点です。降伏は幅のない線です。窓は 1 チャージ分のばらつきを吸収し、線はロットごとに 1 回、引張で示さなければなりません。その証明には試験片 1 本、硬さの確認、炉の記録が要ります。断面に余裕のある静荷重の案件は、そこまで要りません。
25~30 mm の断面と焼入れ性
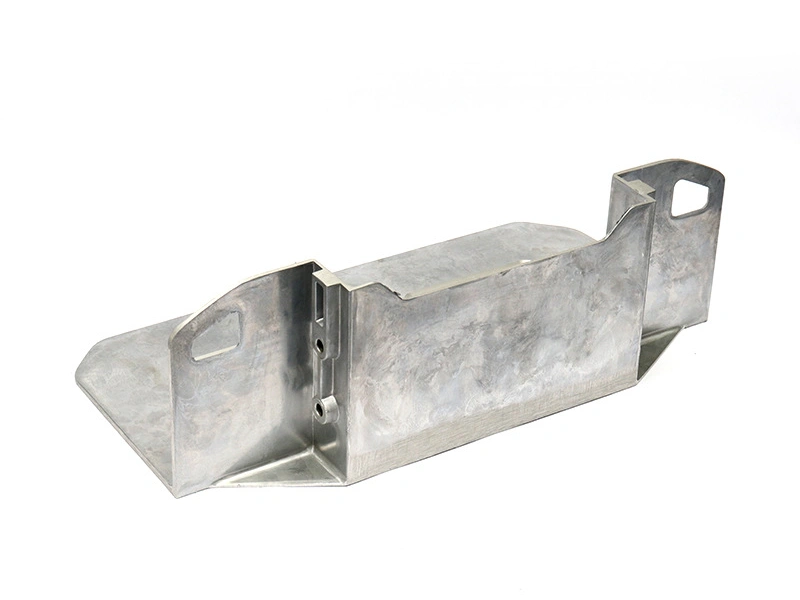
ブラケットはボルトが通る位置に 25~30 mm の断面を持ち、その間の肉厚は 8~12 mm です。比は図面の値で計算します。25 ÷ 12 ≈ 2.1、30 ÷ 8 = 3.75 です。厚い側は最後に凝固し、最後に冷えます。その芯部が焼入れに出会うのは、肉厚の表皮より遅く、しかも遅い速度です。
芯部の冷却が遅いことは、この部品で最初に挙がる故障モードです。マルテンサイトにならなかったオーステナイトは、焼戻しでは取り返せません。本体の降伏は 355 MPa を下回ったまま、表皮だけが硬く読めます。その差が記録に残った例があります。試験片は合格し、本体は届かず、対策は鋳込み試験片を取ること、押し湯を足すこと、焼戻しを調整することでした。ボスに肉を足しても、芯部の冷却はさらに遅くなるだけです。
焼入れと焼戻しの窓
焼入れは 840~860 °C、焼戻しは 550~600 °C です。焼入れの窓は 20 °C 幅、焼戻しの窓は 50 °C 幅で、2.5 倍の広さがあります。オーステナイト化は、結晶粒を成長させずに狭い帯へ収めなければなりません。硬さのほうは、焼戻しの範囲の中でゆるやかに下がります。
この二つは一つの設定として読みます。焼戻しを窓の上端で回すと、硬さは HB 220~250 の帯を通り過ぎて下がり、降伏もそれに連れて下がります。二つの窓を守りながら試験片を省いたロットは、下の表の 4 行のうち 2 行の証拠しか持ちません。
項目 | 値 | 単位 | 証拠 |
|---|---|---|---|
焼入れ温度 | 840~860 | °C | そのチャージの焼入れチャート |
焼戻し温度 | 550~600 | °C | そのチャージの焼戻しチャート |
硬さ | 220~250 | HB | 本体での測定値 |
降伏強さ | ≥355 | MPa | ASTM A370 による引張試験 |
本体の確認としての硬さ HB 220~250
硬さは、ブラケット本体に触れる唯一の強さの確認です。25~30 mm 断面の表皮を数秒で読み、複数の点で繰り返せます。試験片が読むのは溶解で、硬さが読むのは断面です。両方が要るのは、その違いがあるからです。
その読みは降伏の値ではありません。焼入れと焼戻しのデータのどこにも、HB 220~250 を 355 MPa に換算する式はありません。帯の内側に入った値は、目標と矛盾しないというだけで、その証明ではありません。帯は 30 点、下限の 220 に対して約 14% の幅があるので、窓の下端でもブラケットは合格します。
弱いのは深さです。圧子が見るのは浅い層だけで、硬い表皮の下の軟らかい芯部は、健全な断面と同じ読みになります。測定点と合否の規則は、まだ工場側と確認中です。
試験片が覆う範囲
鋳込み試験片は、ブラケットと同じ取鍋から注ぎ、焼入れと焼戻しも一緒に通します。ASTM A370 で引張ると、その溶解とそのチャージが実際に出した降伏を報告します。ロットが持ち帰れる本体の値としては、これが最も近いものです。
試験片にできないのは、25~30 mm ボスの芯部を採取することです。試験片自身の断面はもっと小さく、冷えが速いので、代表するはずの金属より焼きが入りやすいのです。別の溶解から注いだり、別に焼戻したりすれば、機械的性質の試験の記録は、ブラケット以外の何かを語ることになります。
肉厚 8~12 mm と 25~30 mm のボス
二つの断面は別の仕事をします。8~12 mm の肉厚は 180×120×60 mm 全体の充填と冷却を決め、25~30 mm のボスはボルト荷重を担います。比を両端まで振ると、一つのブラケットで 2.1:1 から 3.75:1 まで開きます。図面がどこに落ちるかで変わります。
その比が、どの欠陥が先に出るかを決めます。比が大きいと、ボスより先に肉厚が固まり、ボスは押し湯へ戻る液体の道を失ったまま収縮します。質量の帯が広いのには理由があります。1.8~2.5 kg は幅 0.7 kg、下端に対して約 39% あり、形状で動く値です。
形状 | 値 | 単位 | 何を決めるか |
|---|---|---|---|
肉厚 | 8~12 | mm | 充填と冷却速度 |
厚い断面 | 25~30 | mm | 押し湯と焼入れ性 |
完成質量 | 1.8~2.5 | kg | 治具の荷重と取扱い |
穴ピッチ | ±0.2 | mm | フレームとのボルト締結 |
面の平面度 | 0.1 | mm | ボルト予圧下の接触 |
熱処理の変形が取り代を食う
180×120×60 mm のブラケットを 840~860 °C から焼入れると、形が動きます。薄い肉厚が先に冷え、ボスが最後に冷え、その差が取付面の反りとねじれとして出ます。その面は加工の後に平面度 0.1 mm を保たなければなりません。180 mm の面で 1,800 分の 1 ですから、取り代はそれより大きな動きを吸収する必要があります。
ブラストも金属を削ります。ISO 8501-1 の Sa 2.5 は清浄度の等級で、この経路は切削より前にブラストを回します。だから一つの取り代が、ブラストと変形の両方を吸収しなければなりません。ブラストの後に切削すれば、穴ピッチ ±0.2 mm は動きません。焼戻しの後の矯正は応力を足すだけで、取り代を戻しません。
リン酸塩処理か黒染めか、「不動態化」ではない
部品仕様は表面処理の欄に不動態化を挙げ、その注記はもっと狭いことを書いています。不動態化は顧客図面待ちで、炭素鋼は通常リン酸塩処理か黒染めに回ります。どちらの記述も同じブラケットの話なので、決めるのは図面です。
三つの語は、表面仕上げの経路で三つの処理、三つの合否基準を指します。リン酸塩皮膜は結晶構造と皮膜質量で、黒染めは色と油膜で、不動態化はステンレスに自然にできる不動態皮膜で判定します。三つを一つの語でまとめると、検査員は照らし合わせる相手を失います。違う処理で仕上げたロットは、受入で不良になります。
45 鋼が別の経路に負けるとき
部品仕様には二つの代替案があります。顧客の元の経路、すなわちロストワックス鋳造と、溶接構造物です。45 鋼が負けるのは、25~30 mm の断面に、鋳型の配置では収まらない押し湯が要るときです。もう一つは、ブラケットが、溶接工が標準材から組むリブ付きの板のときです。
溶接構造物は厚い断面を鋳型の外へ出しますが、その代わりに熱影響部、溶接線に沿った変形、そして鋳造図面と合わなくなったデータムを持ち込みます。経路の変更は調達の変更ではなく、図面の変更です。金属鋳造の供給事例は、鋳造の経路が指示からロットまで記録をどう運ぶかを示しています。金型の高温硬さを狙って選ぶ鋼種は別の問いに答えるので、工具鋼の熱処理はここでの手本にはなりません。
FAQ
.webp)
.webp)
