
鋼のインベストメント鋳造:ブラケット強度とデータム、ブラストの順序
45 鋼のブラケットが 355 MPa の降伏強さを保つのは、25~30 mm のボスに押し湯が効き、焼入れと焼戻しの窓が守られ、部品と同じ湯で試験片を鋳込んでいるからです。取付面は別の問題になります。穴ピッチ ±0.2 mm と平面度 0.1 mm は、ブラストを最後の切削より前に回したときだけ残ります。鋼のインベストメント鋳造がブランクの形を決め、そのあとの工程の順序が、図面を満たすかどうかを決めます。
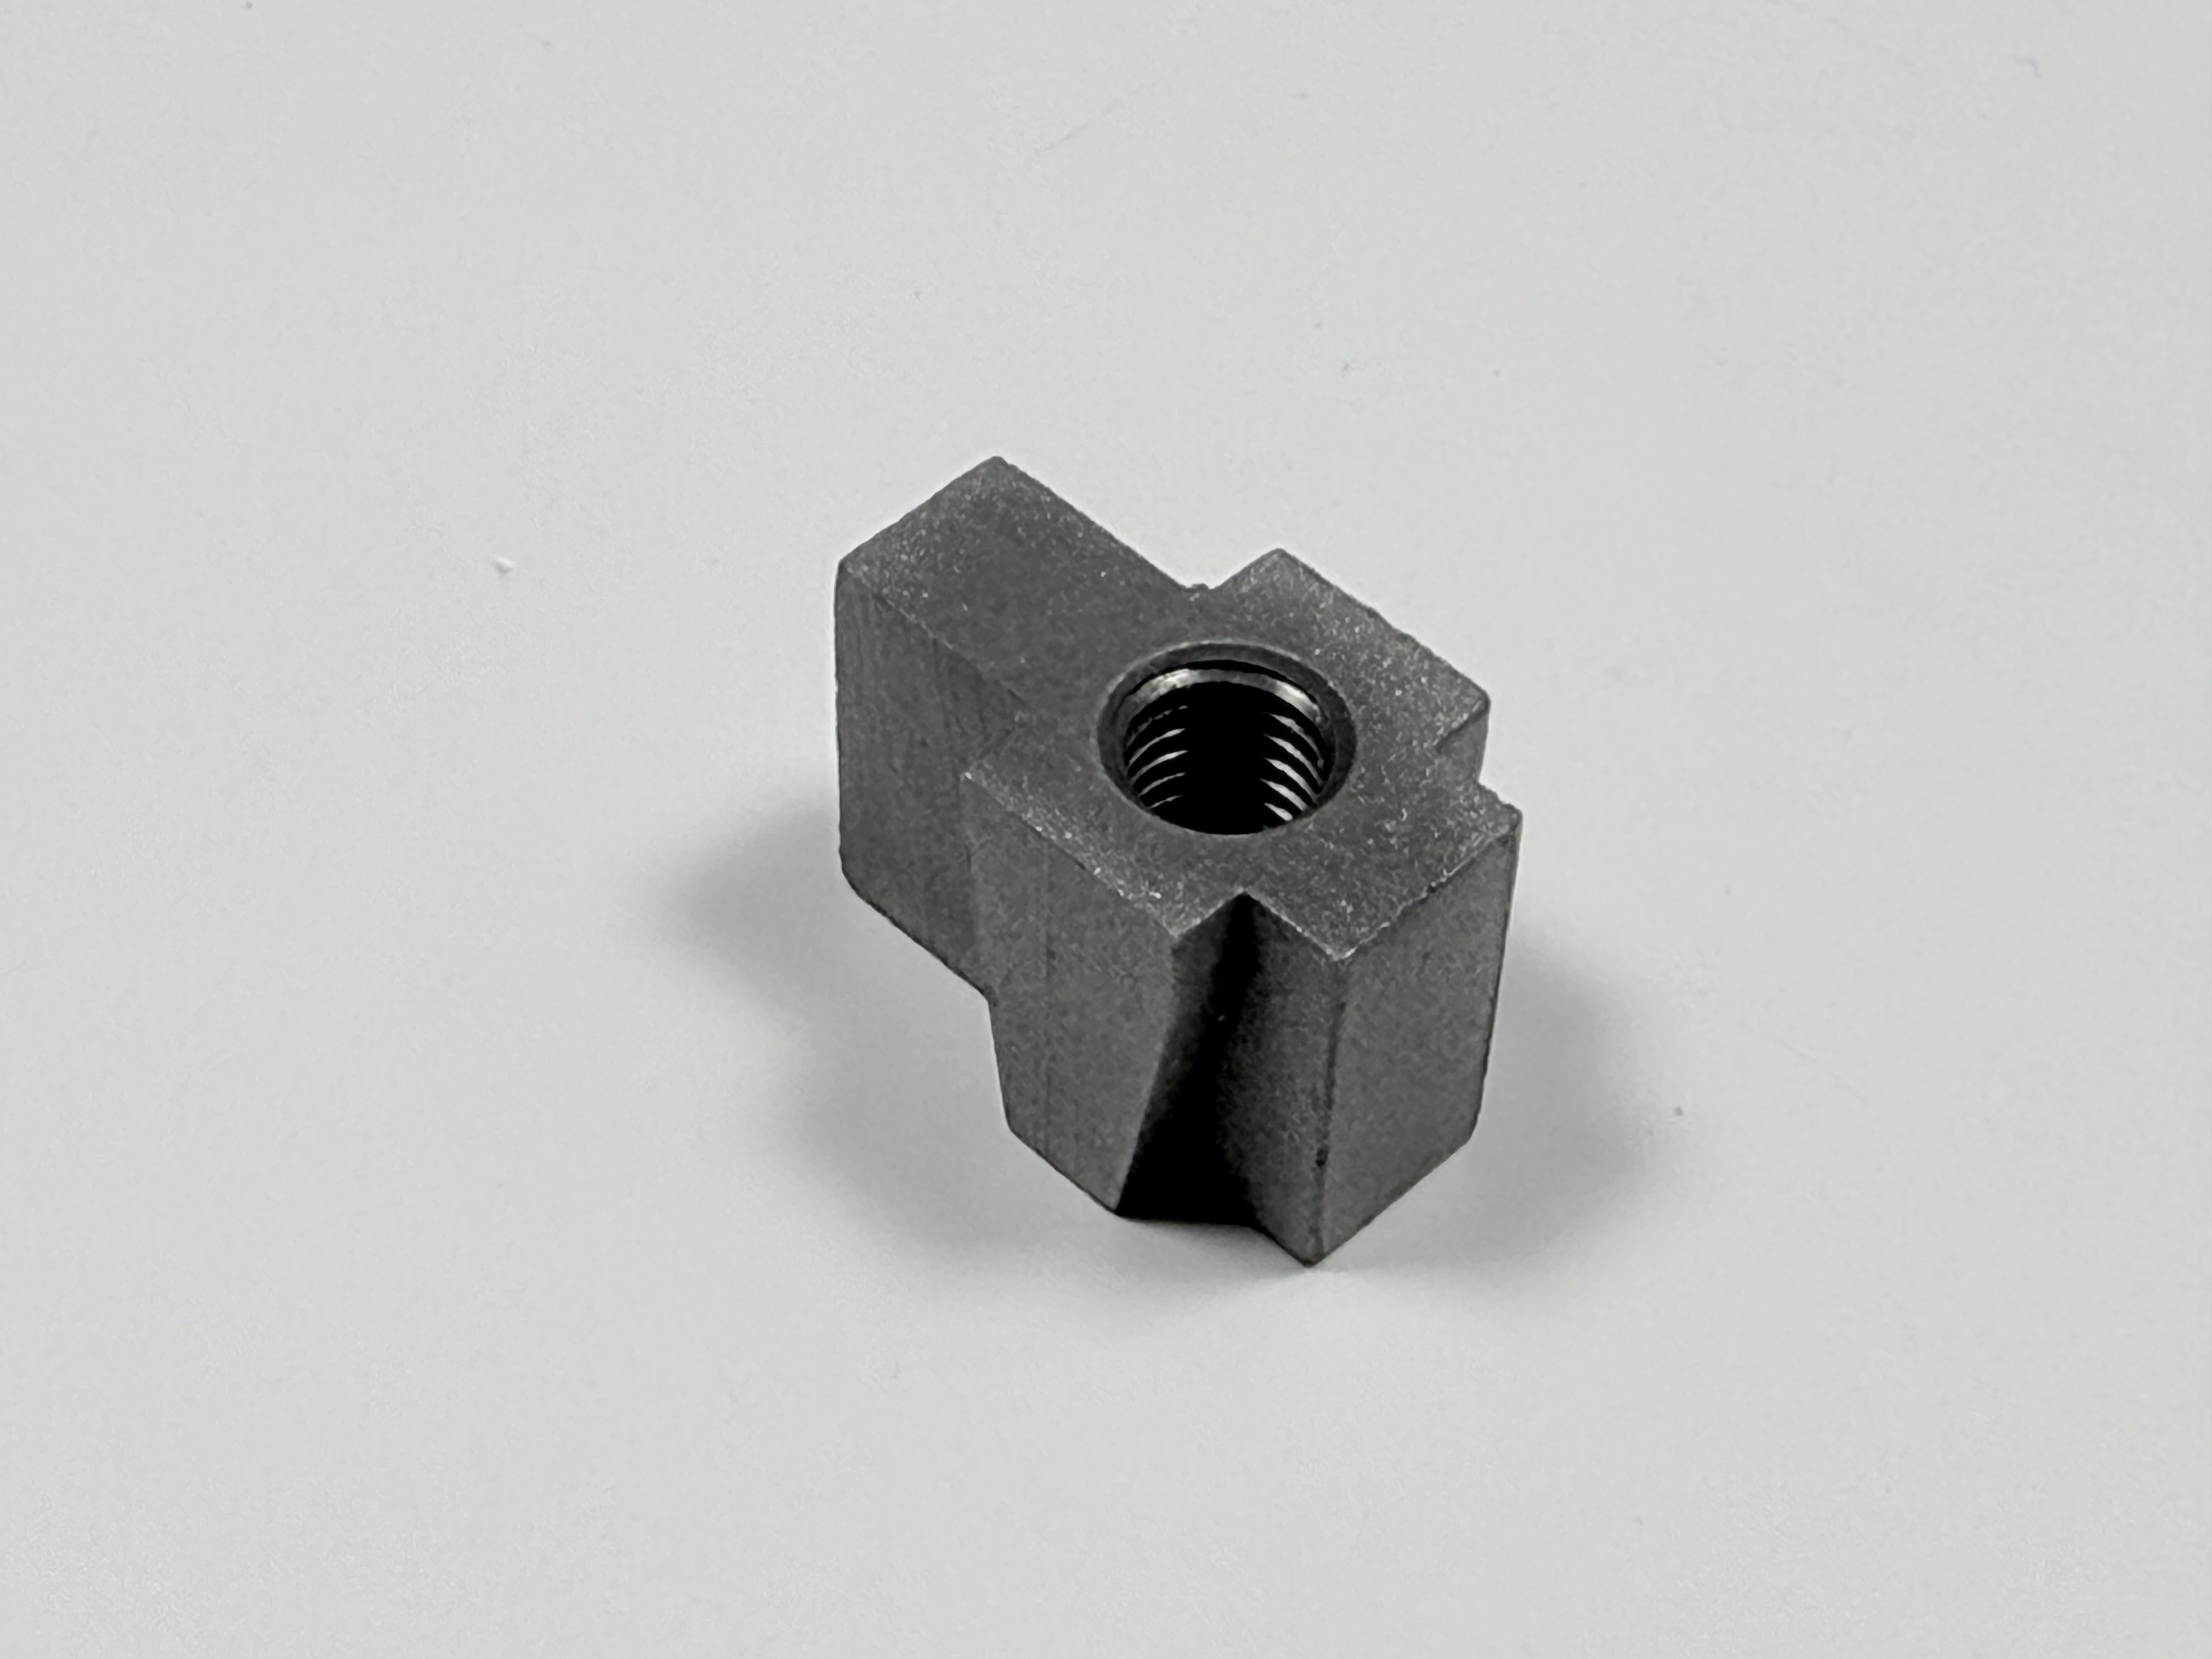
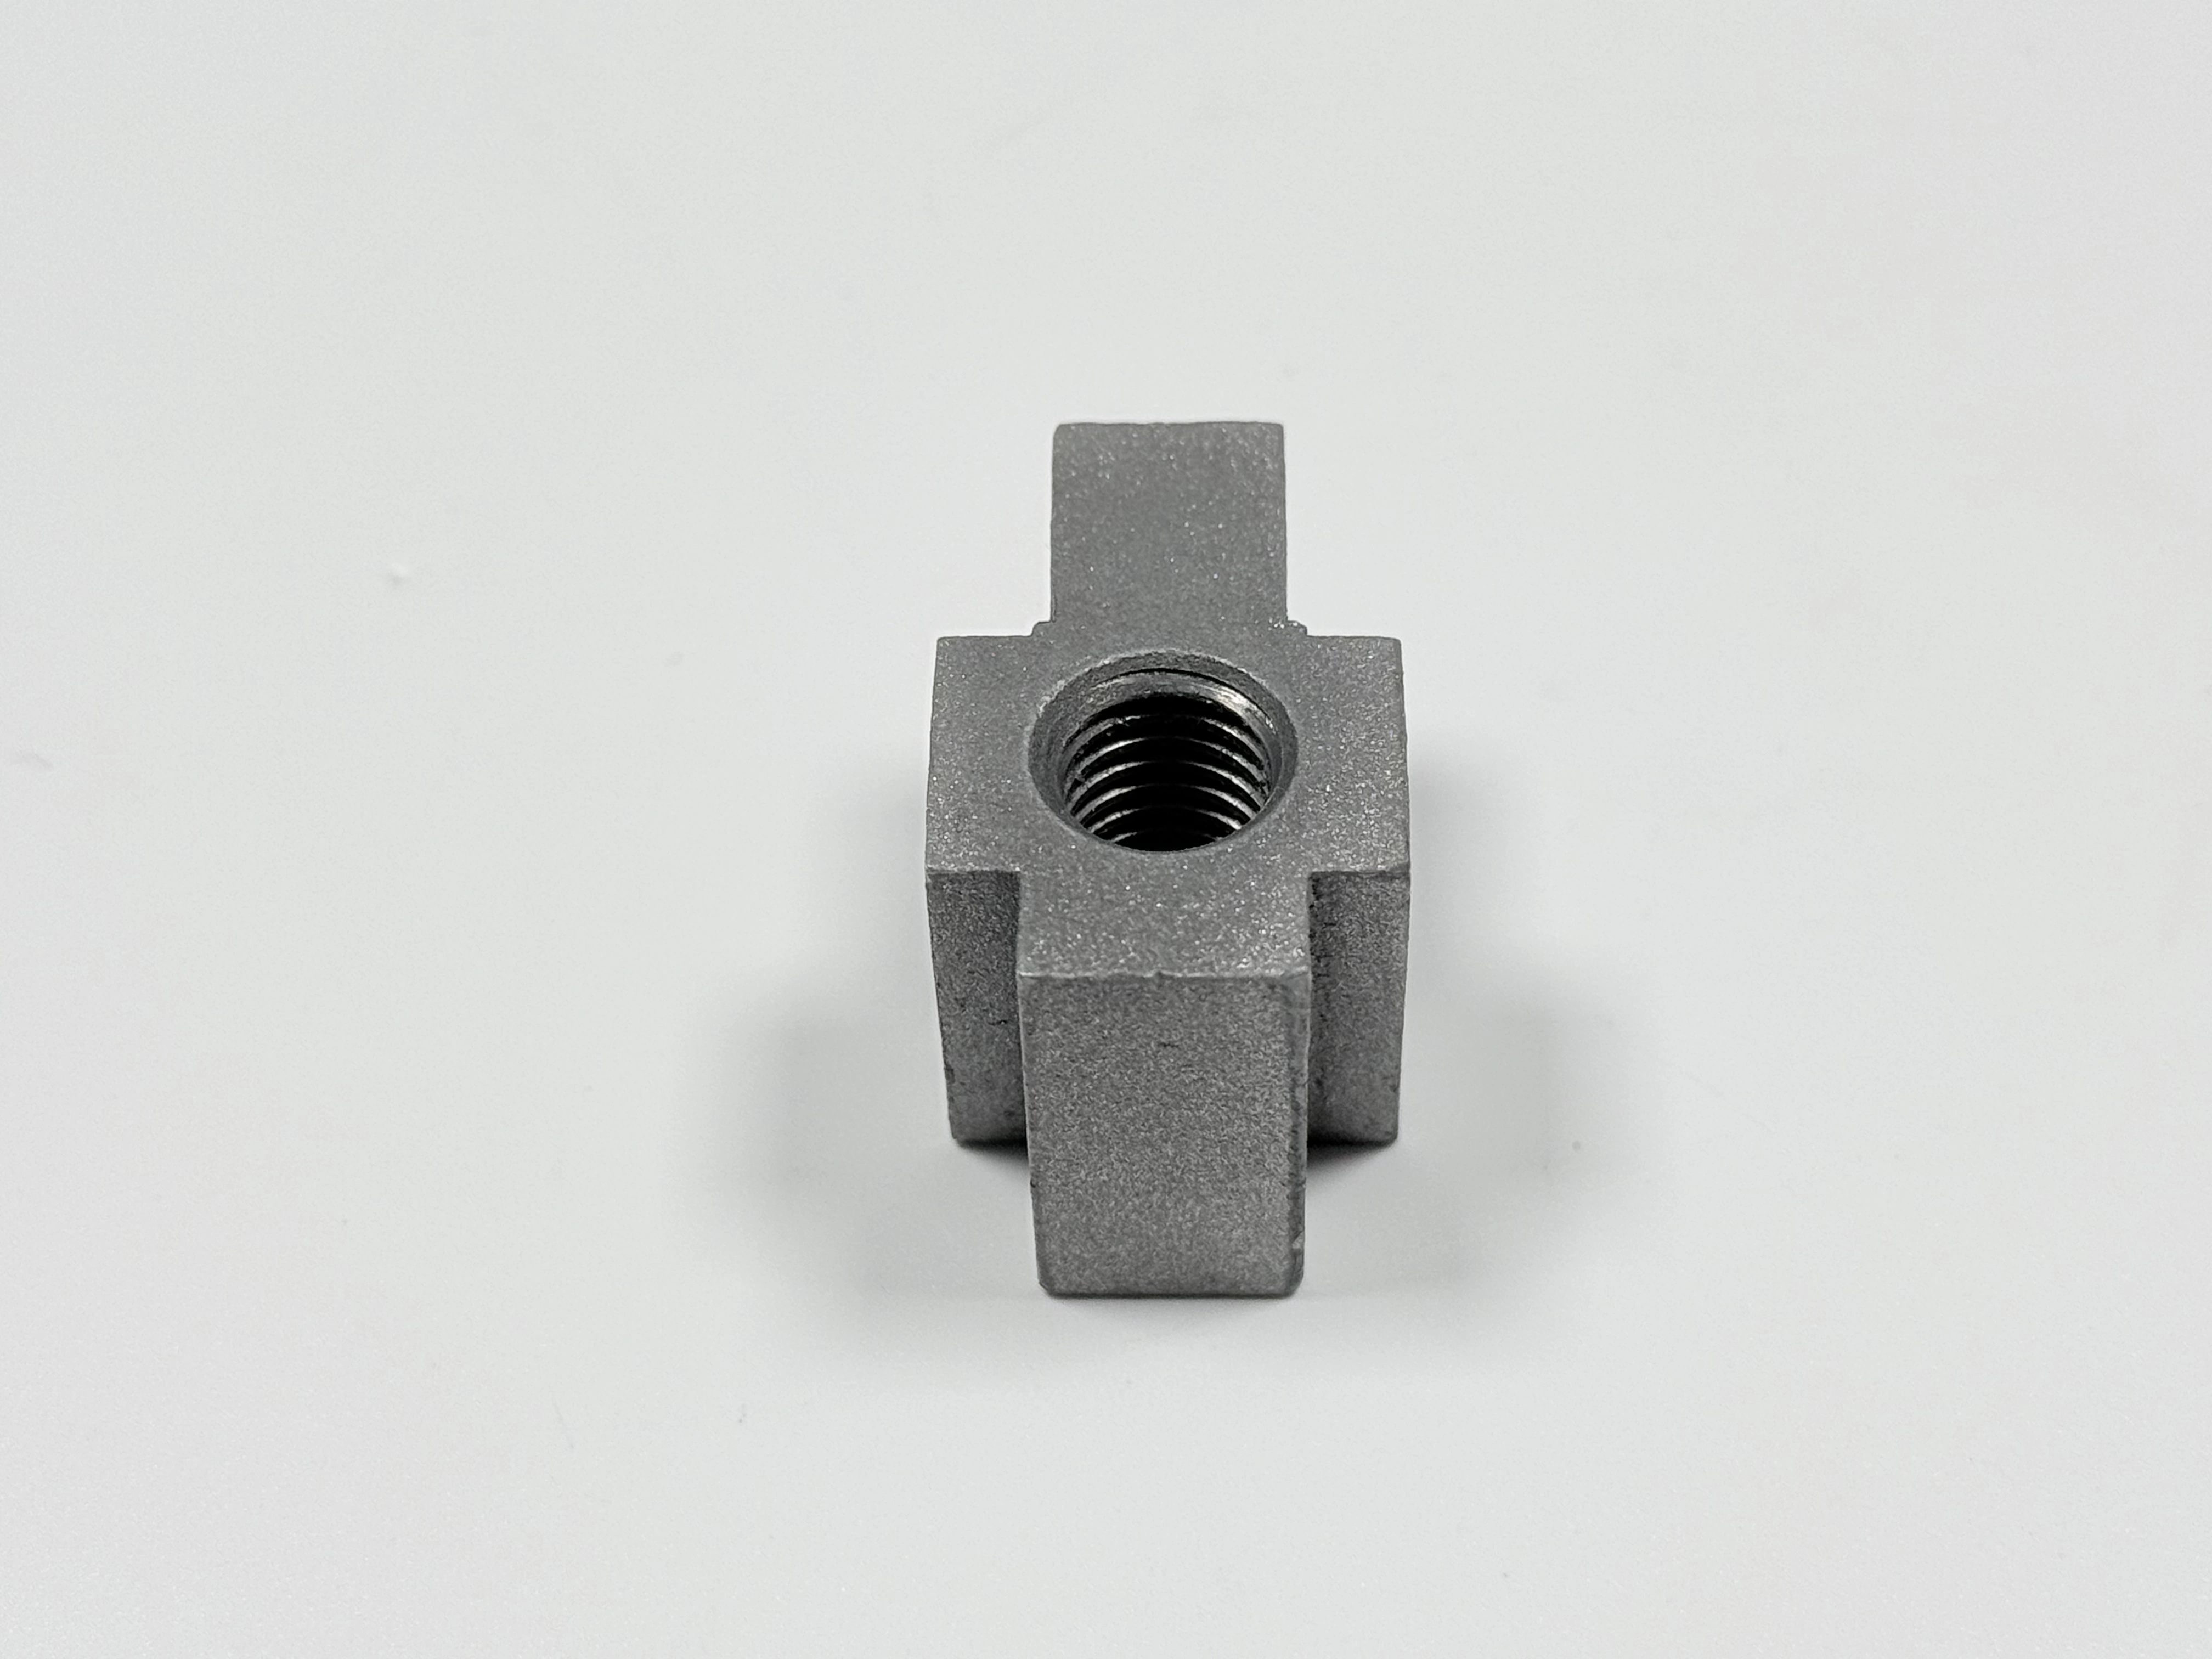
三つの要求を一つの順序で守る
図面の三つの数字は、それぞれ別の工程に属しています。355 MPa の降伏強さ、±0.2 mm に抑える穴位置、取付面全体の平面度 0.1 mm です。断面を決めるのは鋳造、強さを決めるのは熱処理、残る二つを決めるのは機械加工です。一つの工程を順序から外すと、ほかの二つが保たれたまま、一つの数字だけが動きます。
強さは断面から始まります。厚いボスは最後に凝固するので、押し湯はそれが固まるまで液体でいる必要があります。そのうえで 840~860 °C からの焼入れが、その断面を変態域まで通さなければなりません。550~600 °C の焼戻しが、硬さを HB 220~250 に収めます。炉がその溶解に何をしたかは、鋳込み試験片が記録します。
表 1 は、各要求と、それを決める工程、それを証明する確認を並べたものです。
要求 | 目標値 | 決める工程 | 証明する確認 |
|---|---|---|---|
降伏強さ | ≥355 MPa | 押し湯、840~860 °C の焼入れ、550~600 °C の焼戻し | ASTM A370 の鋳込み試験片 |
穴ピッチ | ±0.2 mm | 面を削った後の治具とプログラム | CMM |
面の平面度 | 0.1 mm | 加工データムからの仕上げ削り | CMM または定盤 |
肉厚とボス | 肉厚 8~12 mm、ボス 25~30 mm | 木型と押し湯の計画 | ブランクの断面確認 |
ブラスト清浄度 | Sa 2.5(ISO 8501-1) | 仕上げ削りの前のブラスト | 比較板 |
木型の前に図面が決めること
取付面はデータムであり、木型を削る前に、図面がそれを名指ししなければなりません。鋳放しの面には抜き勾配、砂肌、熱処理での変形が乗るので、フレームに平らに座ることも、測定の基準になることもできません。削る面、その面に残す取り代、そこから測る公差を、図面に書き込みます。
45 鋼と降伏強さの目標だけを書き、データムを工場に任せた図面は、取引先が変われば別の部品を生みます。データムの指示、取り代、使う測定器は、穴位置と同じ図面に載せてください。鋳造と機械加工をまたぐデータムの決め方は、その一枚から始まります。
砂型:1 フラスコ当たり 2~4 個
鋳型の計画が求めるのは、砂型、木型またはアルミ型、そして 1 フラスコ当たり 2~4 個という数です。この数が、木型の費用を何個で割るかと、一つの注湯を何個のブラケットで分けるかを決めます。4 個取りのフラスコなら、4 個のブラケットが同じ溶解に載るので、鋳込み試験片はその四つ全部を代表します。
経路の名前と鋳型の計画は、一緒に読みます。見積依頼(RFQ)が鋼のインベストメント鋳造とうたい、計画が砂型と書いている場合、木型を削る前に、どちらの経路で流すかを工場側が確認します。
木型の材質とフラスコの取り数は、砂型鋳造の経路では一つの項目として見積もります。
25~30 mm の断面:355 MPa が決まる場所
25~30 mm のボスは最後に凝固し、その断面が金属を内側へ引く間、液体でいる押し湯を必要とします。給湯がなければ引けがボスに残り、その断面は、図面が前提にした荷重を支えられません。
冷却速度が残りの半分です。厚い断面は芯部で熱をゆっくり逃がすので、中心が焼入れの変態域に届かないことがあります。そのあとの 550~600 °C の焼戻しは、もっと軟らかい組織に働くことになり、試験片が合格したまま、本体だけが 355 MPa を下回ります。
仮定の設計シナリオ:180×120×60 mm、1.8~2.5 kg、ボス 25~30 mm のブラケットです。押し湯があれば本体の硬さは HB 220~250 に入り、なければ試験片だけが合格してボスは入りません。これらの数値は図面の目標値であり、あるロットの実測結果ではありません。
厚くすることが安全とは限りません。1 mm 増やすたびに芯部の冷却は遅れ、より大きな押し湯が要ります。断面はまず荷重の判断です。
焼入れ 840~860 °C、焼戻し 550~600 °C:一つの窓
焼入れの窓は 840~860 °C です。炭素を固溶させ、しかも結晶粒を成長させない温度です。これを下回るとオーステナイトが十分にできず、焼戻しに与えられる材料が減ります。
550~600 °C の焼戻しは HB 220~250 と対になっています。窓の下端で焼戻すと硬さは 250 を超えて靭性を失い、上端では硬さが 220 を下回り、降伏強さもそれに連れて下がります。
硬さは現場で使う代替の指標です。HB 220~250 の帯に入ったという数値は、その断面が焼戻しに応えたことを示しますが、引張の数値については何も語りません。試験片は、やはり ASTM A370 で引張る必要があります。
この窓は、GB/T 699-2015 の 45 鋼の溶解と、表にある断面を前提にしています。鋼種か断面が変われば、窓は引き直しです。鋳造材料の選定は、熱処理の指示より前に来ます。
試験片:部品と一緒に鋳込み、ASTM A370 で引張る
鋳込み試験片は、ブラケットと同じ取鍋から注ぎ、同じ熱処理を通します。ASTM A370 の引張試験が、その溶解の降伏強さと引張強さを報告します。
試験片が証明するのは、溶解と炉です。25~30 mm ボスの芯部までは証明できません。試験片の断面はもっと小さく、冷えが速いからです。合格した試験片と軟らかいボスが、同じロットから出ることがあります。
試験片の位置は、木型の審査で決めます。そこで、どの断面を代表するのかが固定されます。引張りとその報告の裏付けは、機械的性質の試験で扱っています。
この差が記録に残った例があります。試験片は合格し、本体は 355 MPa に届かず、対策は厚い断面への押し湯と焼戻しの調整でした。押し湯の費用は、それが防いだ手直しより小さく済みました。
硬さ HB 220~250:本体の確認と四つのゲート
本体の硬さは、試験片にはできない確認です。HB 220~250 に入った値は、厚い断面が焼戻しに応えたことを示します。外れた値は、断面か炉が窓から外れたことを示し、そのとき試験片は合格のままかもしれません。
測定点は図面で固定してください。ゲートの近くで清浄にしたパッドを一か所読むだけでは、本体の確認になりません。ボスと 8~12 mm の肉厚では冷え方が違うからです。意味のある数字は、25~30 mm の断面から出ます。
出荷前に部品を止めるゲートは四つです。強さは鋳込み試験片と本体の硬さ、寸法は CMM か定盤、ブラストの清浄度は比較板、表面欠陥は磁粉探傷か浸透探傷で確認します。どのゲートも、使う測定器を図面に書いてください。書かれていなければ、別の検査員が同じ結果を再現できません。
ブラスト Sa 2.5:機械加工の前の寸法判断
ISO 8501-1 の Sa 2.5 が示すのは、ブラスト後の表面がどれだけ清浄かであり、どれだけ粗いかではありません。この等級は、スケールと錆を落とした白金属(ホワイトメタル)に近い状態を求め、判定は比較板で行います。
ブラストはスケールと一緒に金属も削るので、最後の切削より前に回します。仕上げた面にブラストをかければ、切削したエッジが丸まり、穴の縁が動き、ピッチを測り直すことになります。表 2 は二つの順序を並べたものです。
順序 | 保てるもの | かかる手間 | 破綻する箇所 |
|---|---|---|---|
ブラストしてから面を削る | ピッチと平面度は、金属を削る最後の工程の後に付く | 段取り一回とマスキング | 完成した穴のマスク損傷 |
面を削ってからブラストする | ブラストの前に清浄な面がある | データムの二度目の切削とピッチの再確認 | エッジの丸まりとピッチの移動 |
マスキングも同じ考え方です。すでに削った穴や面はブラストの間じゅう覆い、取付面はそのあとに削るので、ブラストはデータムに触れません。サンドブラストの工程は比較板で承認し、鋳物のブラスト指示も、この等級から始まります。
平面度 0.1:削ったデータム
平面度 0.1 mm は削って出す値で、鋳造では出ません。ブランクは抜き勾配と熱処理の変形を抱えて届きます。仕上げ削りが面全体をならす前に、その面の取り代が両方を吸収していなければなりません。
取り代が足りなければ、刃物は一つの角だけをならし、残りの面で板が揺れます。工作機械が自分の公差を守っていても、読みは不合格になります。図 2 は定盤の上に載せた仕上げ面で、意味のある確認はこれです。
取り代を食う変数は、変形です。焼入れで反ったブラケットは、フライスに載る前に取り代の大半を失っていることがあります。図面がその分の取り代を持ち、鋳物の機械加工の計画はブランクの状態から始まります。
もう一つの危険は、面の下にある砂穴です。そこまで削り込むと面が開くので、削る前にブランクを確認し、加工の工数をかける前に不良を止めます。
穴ピッチ ±0.2:治具であり、手回しドリルではない
取付面の穴ピッチ ±0.2 mm は、治具とプログラムから出ます。穴は面を削った後に、同じデータムから開けます。ピッチと平面度が一つの基準を共有するのは、そのためです。
手回しドリルの穴は、ポンチマークの位置に開きます。そのマークは、けがきが許した位置にあります。穴の並び全体では誤差が積み上がり、組む相手のフレームが、その部品を組めるかどうかを決めます。
ピッチは、実際にボルトで締める状態でクランプしたまま、CMM で測ってください。クランプしていないブラケットは、機械と測定器の間で緩み、読みも一緒に動きます。面と穴の CNC 加工を一つの段取りに置くのは、そのためです。
相手のフレームが長穴なら、ピッチは ±0.2 mm より緩められます。それは図面の判断であり、治具を組む前に決めておく必要があります。
不動態化:図面が指示した場合だけ
炭素鋼はステンレス鋼のようには不動態化しません。図面に出る三つの語、不動態化、リン酸塩処理、黒染めは、三つの合格判定を持つ三つの工程を指します。45 鋼のブラケットが取るのは、通常は後の二つのどちらかです。
表面処理の指示は、顧客図面待ちの不動態化となっており、それが正しい状態です。図面が一つの工程と一つの規格を名指しするまで、最後の工程は始められません。そうでなければ工場は推測で動き、検査計画は照らし合わせる相手を持ちません。
発注書には、三つではなく一つの語を書いてください。表面処理とだけ書いた発注書は工程を開いたままにし、二つのロットが違う仕上げで届きます。どちらも目には合格に見え、どちらも図面には合いません。
表面仕上げの選択肢は、鋼の面にそれぞれ違うことをします。どれを流すかは指示が決めます。同じサイトの金属鋳造の供給事例は、仕上げの指示がロット記録をどう動かすかを示しています。
FAQ
